Ratgeber Messtechnik
Was beim Kauf, Betrieb und Kalibrieren von Messmaschinen zählt — aus 30 Jahren Praxis, fachlich geprüft von unseren Technikern.
Kalibrierung
 KMG-Kalibrierung nach ISO 10360: Wie sie abläuft, was Antast- und Längenmessabweichung aussagenEine Koordinatenmessmaschine misst nur so gut, wie ihr letzter Nachweis belegt. Dieser Ratgeber erklärt für Qualitätsverantwortliche und Prüfmittelbeauftragte, was bei der Kalibrierung eines KMG geprüft wird, was die Kenngrößen nach DIN EN ISO 10360 aussagen, wie eine DAkkS-Kalibrierung Schritt für Schritt abläuft, welche Rolle die Temperatur spielt und was am Ende im Kalibrierschein steht.
 DAkkS-Kalibrierung oder Werkskalibrierung? Unterschiede und wann was genügtBeide heißen Kalibrierung, beide enden mit einem Schein — und trotzdem akzeptiert ein Auditor nicht jeden. Dieser Ratgeber erklärt für Qualitätsmanager und Prüfmittelbeauftragte, worin sich Werkskalibrierung und DAkkS-Kalibrierung unterscheiden, wann welche genügt, was ISO 9001 und IATF 16949 an die Prüfmittelüberwachung stellen und wie man das Kalibrierintervall begründet festlegt.
 Kalibrierung vor Ort oder im Labor? Transport, Ausfallzeit, Temperatur und DAkkS-Akkreditierung im VergleichKalibrierung vor Ort oder im Labor – die Frage stellt sich bei jedem Prüfmittel, das zur Kalibrierung ansteht. Im Labor herrschen kontrollierte Bedingungen, dafür muss das Gerät verpackt, transportiert und für die Dauer der Kalibrierung entbehrt werden. Vor Ort bleibt es stehen, wo es misst, und der Kalibrierschein beschreibt es in genau dieser Umgebung. Dieser Ratgeber zeigt, welche Geräte überhaupt transportierbar sind, wie Temperatur und Messunsicherheit die Entscheidung beeinflussen, was die DAkkS für akkreditierte Vor-Ort-Kalibrierungen verlangt und welche Kosten jeweils anfallen.
 Prüfmittelfähigkeit und Messunsicherheit verständlich erklärt: GUM, Goldene Regel, Cg/Cgk und VDA 5Ob ein Messgerät für eine Prüfaufgabe taugt, entscheidet nicht seine Auflösung und auch nicht allein das Datenblatt, sondern die Prüfmittelfähigkeit: Ist die Messunsicherheit klein genug im Verhältnis zur Toleranz, damit Gut-Schlecht-Entscheidungen verlässlich sind? Dieser Ratgeber erklärt, wie Messunsicherheit nach GUM ermittelt wird, was die Entscheidungsregeln nach ISO 14253-1 bedeuten, woher die Goldene Regel der Messtechnik kommt, wie Cg/Cgk, %GRR und die Kennwerte nach VDA Band 5 zusammenhängen – und rechnet ein Beispiel vollständig durch.
 Wie oft muss ein KMG kalibriert werden? Kalibrierintervall und ZwischenprüfungWie oft ein Koordinatenmessgerät kalibriert werden muss, steht in keinem Gesetz und in keiner Norm als feste Zahl. Das Intervall legt der Betreiber fest – und muss es begründen können. Dieser Ratgeber zeigt, was ISO 9001, IATF 16949 und DIN EN ISO/IEC 17025 dazu verlangen, welche Faktoren das Intervall bestimmen, wie Sie das KMG zwischen zwei Kalibrierungen mit einem Prüfkörper selbst überwachen und wann eine Kalibrierung außer der Reihe fällig ist.
 DAkkS-Kalibrierschein lesen: Messunsicherheit, Konformität und PflichtangabenEin Kalibrierschein ist mehr als ein Nachweis für den Auditor: Er sagt, wie genau Ihr Messgerät heute misst und wie sicher diese Aussage ist. Dieser Ratgeber erklärt Schritt für Schritt, wie ein DAkkS-Kalibrierschein aufgebaut ist, was die erweiterte Messunsicherheit bedeutet, wie eine Konformitätsaussage zustande kommt und wie Sie prüfen, ob der Schein tatsächlich im akkreditierten Umfang ausgestellt wurde.
 Herstellerservice oder unabhängiges Kalibrierlabor? Kriterien für die EntscheidungWer ein Koordinatenmessgerät, einen Profilprojektor oder ein Messmikroskop kalibrieren lassen muss, hat meist zwei Wege: den Service des Geräteherstellers oder ein unabhängiges Kalibrierlabor. Beide können gute Arbeit leisten – sie sind aber für unterschiedliche Situationen gemacht. Dieser Ratgeber stellt die Kriterien nebeneinander, zeigt, wann der Herstellerservice die bessere Wahl ist und wann ein Labor für alle Marken Aufwand spart.
Koordinatenmesstechnik
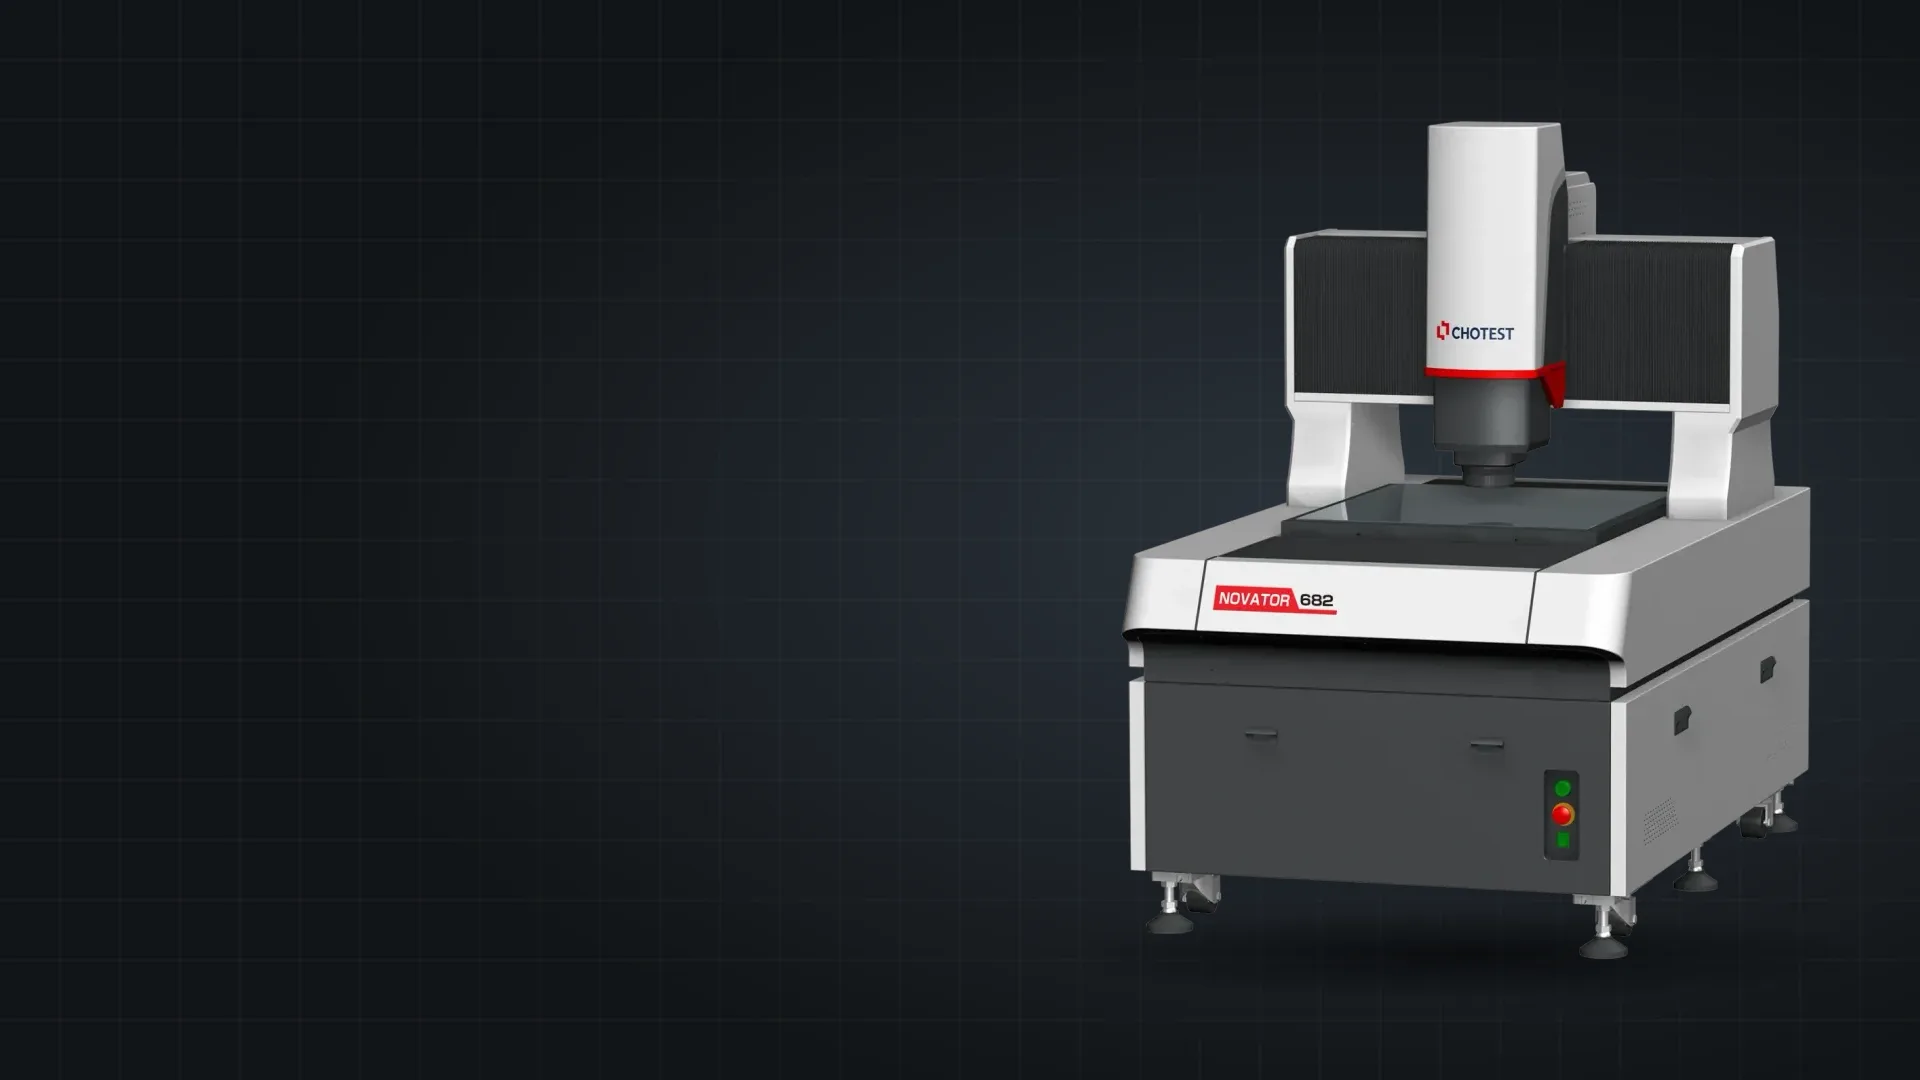 3D-Messmaschine (Koordinatenmessmaschine): Bauarten, Genauigkeit, Auswahl, neu oder gebrauchtEine 3D-Messmaschine – fachlich Koordinatenmessmaschine oder Koordinatenmessgerät (KMG), englisch CMM – erfasst Punkte auf der Oberfläche eines Werkstücks als Koordinaten im Raum und berechnet daraus Maße, Formen und Lagen. Dieser Ratgeber erklärt, welche Bauarten es gibt, wie die Genauigkeit nach DIN EN ISO 10360 angegeben wird, worauf es bei der Auswahl ankommt und wann eine gebrauchte Maschine die bessere Wahl ist.
 Manuell oder CNC messen? Stückzahl, Toleranz, Bedienereinfluss und Break-even im VergleichManuell oder CNC messen – diese Frage stellt sich bei Messprojektoren, Videomessgeräten und Koordinatenmessmaschinen gleichermaßen. Die manuelle Maschine ist günstiger und schnell eingerichtet, die CNC-Maschine misst reproduzierbar, ohne dass ein Bediener jeden Punkt anfährt. Dieser Ratgeber zeigt, welche Rolle Stückzahl, Toleranz, Taktzeit und Bedienereinfluss spielen, wie Sie den Break-even selbst rechnen und wie ein schrittweiser Übergang über die Nachrüstung aussehen kann.
 Messmaschine nachrüsten oder neu kaufen? Retrofit von Steuerung, Software und Tastsystem im VergleichWer eine ältere Messmaschine nachrüsten möchte, steht vor einer Abwägung: Lohnt sich ein Retrofit von Steuerung, Software, Tastsystem oder Antrieben – oder ist ein Neukauf die bessere Investition? Dieser Ratgeber zeigt für Koordinatenmessmaschinen (KMG), Profilprojektoren und Messmikroskope, woran Sie die Entscheidung festmachen: am Zustand von Granit, Führungen und Maßstäben, an der Ersatzteillage, an abgekündigten Betriebssystemen, an Kosten und Ausfallzeit, an der Re-Kalibrierung nach DIN EN ISO 10360 sowie an Restwert und Nachhaltigkeit. Am Ende steht eine Entscheidungsmatrix, mit der Sie Ihr Gerät selbst einordnen können.
 Messgerät auswählen: Messprojektor, Messmikroskop, Bildmessgerät oder Koordinatenmessmaschine?Wer ein Messgerät auswählen muss, steht meist vor vier Gerätefamilien: dem Messprojektor (Profilprojektor), dem Messmikroskop, dem Bildmessgerät und der Koordinatenmessmaschine. Alle vier messen Längen, Durchmesser und Winkel, aber sie unterscheiden sich darin, wie groß das Bauteil sein darf, welche Toleranzen sie sicher prüfen, ob sie nur in der Ebene oder auch räumlich messen, wie viele Teile pro Schicht durchgehen und wie viel Erfahrung der Bediener mitbringen muss. Dieser Ratgeber stellt die Kriterien nebeneinander, liefert eine Auswahlmatrix und verweist für die Details auf unsere Einzelartikel.
 Messraum einrichten: Temperatur, Schwingungen, Fundament, Druckluft und Licht für KoordinatenmessgeräteWer einen Messraum einrichten will, plant nicht nur einen klimatisierten Raum, sondern die Umgebung, in der ein Koordinatenmessgerät (KMG) seine Datenblattwerte überhaupt erreichen kann. Dieser Ratgeber erklärt, was hinter der Bezugstemperatur von 20 °C nach DIN EN ISO 1 steckt, welche Rolle die Güteklassen der Richtlinie VDI/VDE 2627 spielen, welche Temperaturgradienten, Luftfeuchte, Schwingungen, Bodenlasten, Druckluftqualität, Stromversorgung und Beleuchtung die Hersteller fordern – und wann eine fertigungsnahe Messung die bessere Wahl ist. Am Ende steht eine Checkliste für die Planung.
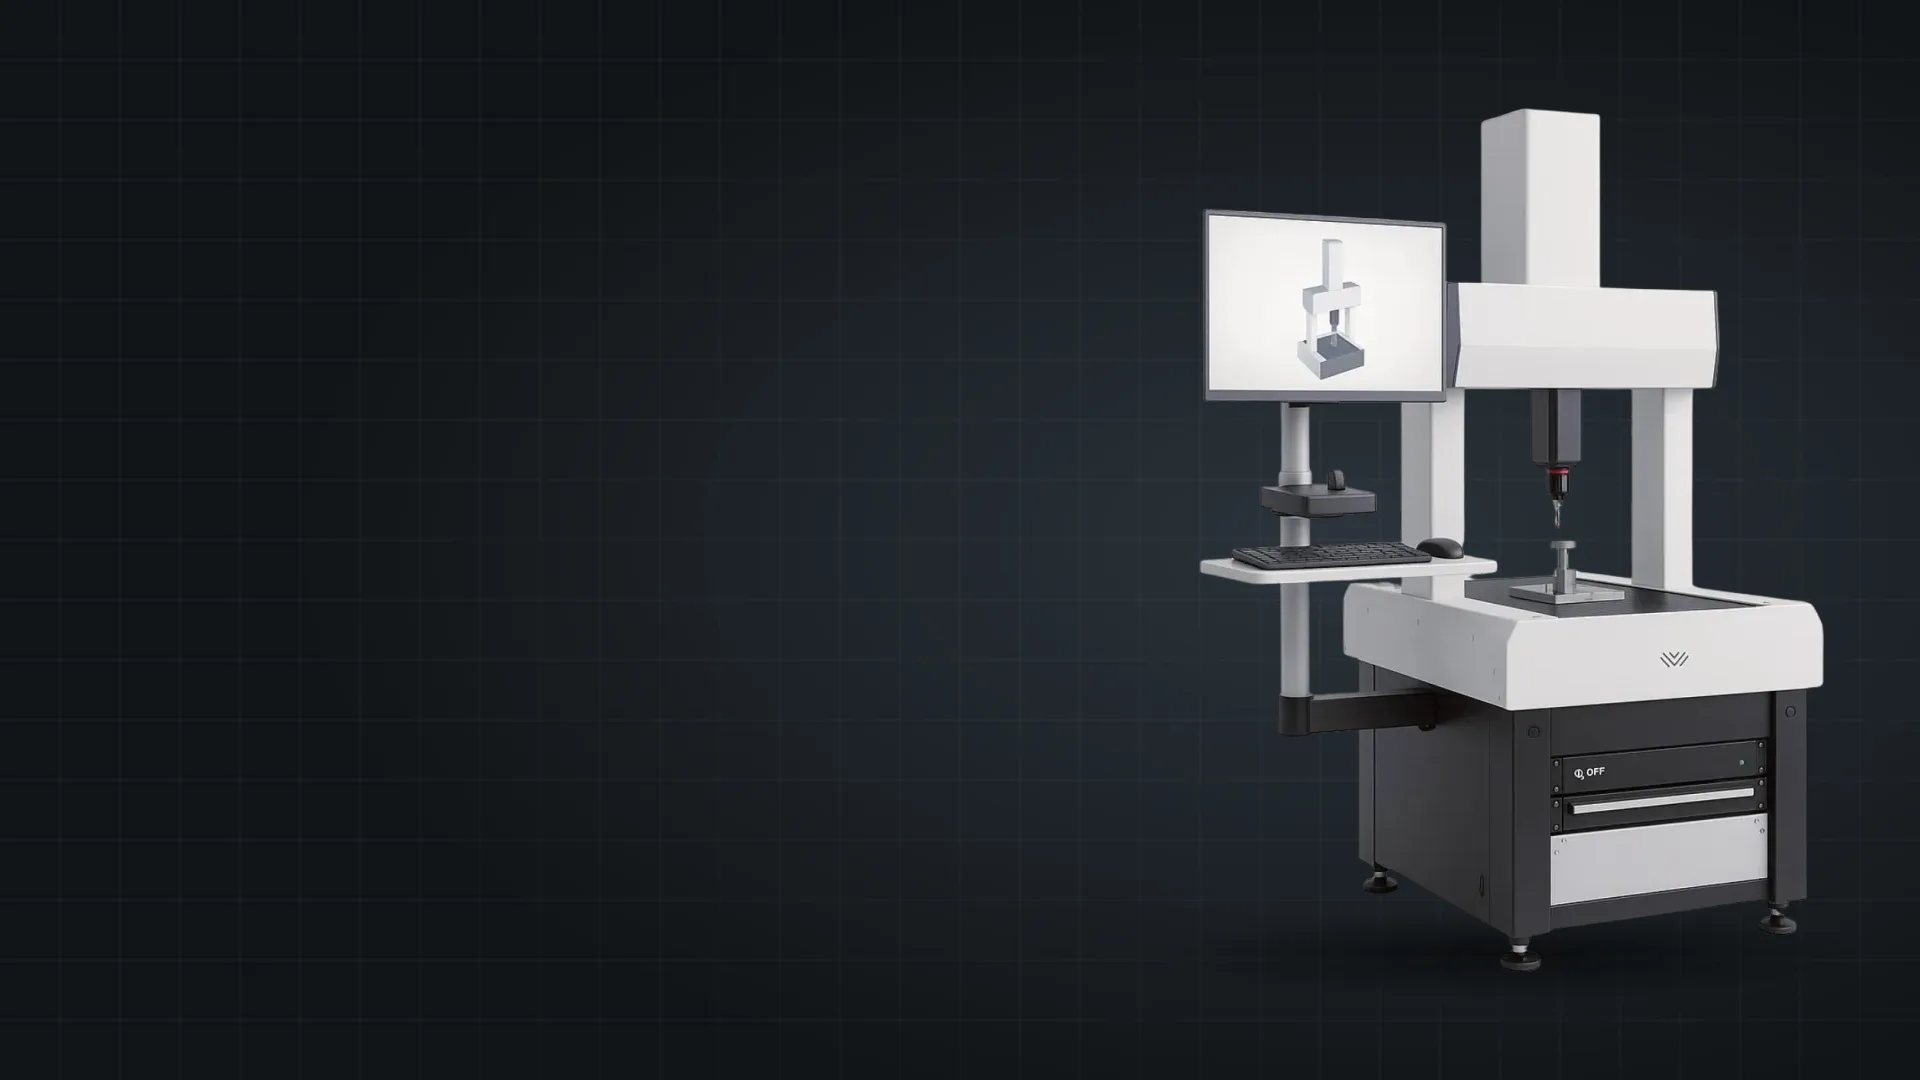 Was kostet eine Koordinatenmessmaschine? Koordinatenmessmaschine-Kosten für Kauf, Betrieb und zehn Jahre NutzungDie Kosten einer Koordinatenmessmaschine reichen von einem niedrigen fünfstelligen Betrag für eine gebrauchte Handmaschine bis weit über eine halbe Million Euro für ein großes oder hochgenaues System. Der Kaufpreis ist dabei nur ein Teil: Software, Tastsystem, Messraum, Wartung, Kalibrierung und Schulung kommen über die Nutzungsdauer hinzu. Dieser Ratgeber ordnet Koordinatenmessmaschine-Kosten anhand öffentlich nachprüfbarer Zahlen ein – aus EU-Ausschreibungen, Preislisten und Inseraten – und zeigt an einem gekennzeichneten Rechenbeispiel, wie Sie die Gesamtkosten über zehn Jahre abschätzen.
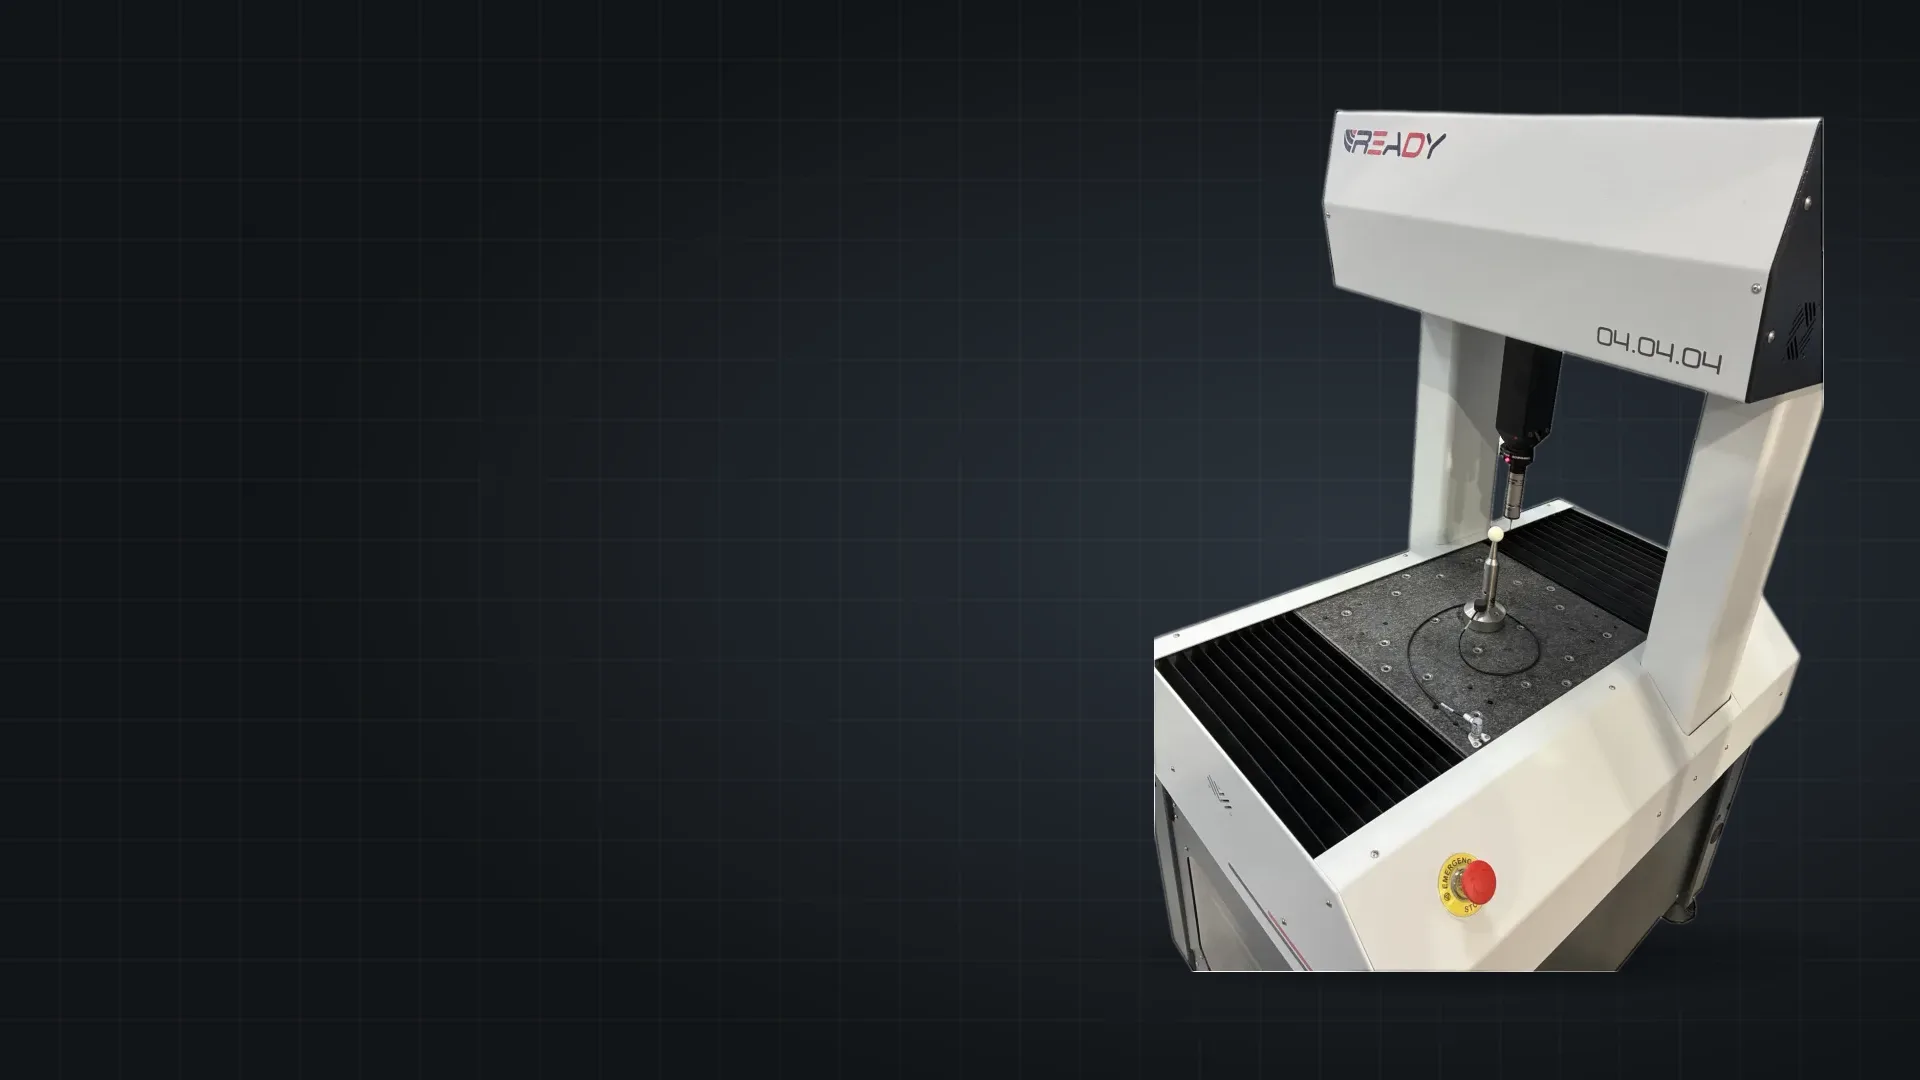 MPE beim Koordinatenmessgerät: So lesen Sie die Genauigkeitsangabe im DatenblattDie MPE (Maximum Permissible Error) beim Koordinatenmessgerät ist die größte Längenmessabweichung, die der Hersteller für sein Gerät zusagt – meist als Formel wie „2,4 + L/300 µm“, wobei L die gemessene Länge in Millimetern ist. Sie wird nach DIN EN ISO 10360-2 mit 105 Messungen an kalibrierten Prüflängen nachgewiesen und gilt nur unter den Bedingungen, die im Datenblatt stehen: Tasterkonfiguration, Temperaturbereich, Normversion. Wer zwei Maschinen vergleicht, muss deshalb die Fußnoten genauso lesen wie die Zahl.
 Shopfloor-Messmaschine: Koordinatenmessgerät in der Fertigungshalle – Temperatur, Schwingung, Schmutz und BedienungEine Shopfloor-Messmaschine ist ein Koordinatenmessgerät (KMG), das nicht im klimatisierten Messraum, sondern direkt neben den Bearbeitungsmaschinen steht. Sie verkürzt den Weg vom Teil zum Messergebnis von Stunden auf Minuten – vorausgesetzt, sie ist für Hallentemperatur, Schwingungen und Schmutz gebaut und für Werker ohne Messtechnik-Ausbildung bedienbar. Für enge Toleranzen, Erstmuster und Referenzmessungen bleibt der Messraum die sichere Wahl. Dieser Ratgeber zeigt, worauf es bei Auswahl, Aufstellung und Betrieb ankommt.
 Temperaturkompensation am KMG: Rechenweg, Prinzip und Grenzen der Korrektur auf 20 °CDie Temperaturkompensation am KMG rechnet ein Messergebnis, das bei einer anderen Temperatur entstanden ist, auf die Bezugstemperatur von 20 °C zurück. Dazu misst die Maschine die Temperatur von Maßstäben und Werkstück und korrigiert die Wärmedehnung nach ΔL = α · L · ΔT. Das funktioniert gut für gleichmäßig temperierte Teile mit bekanntem Ausdehnungskoeffizienten – Temperaturgradienten, unbekannte Werkstoffkennwerte und nicht durchgewärmte Teile korrigiert sie nicht. Dieser Ratgeber zeigt den Rechenweg, das Prinzip und die Grenzen.
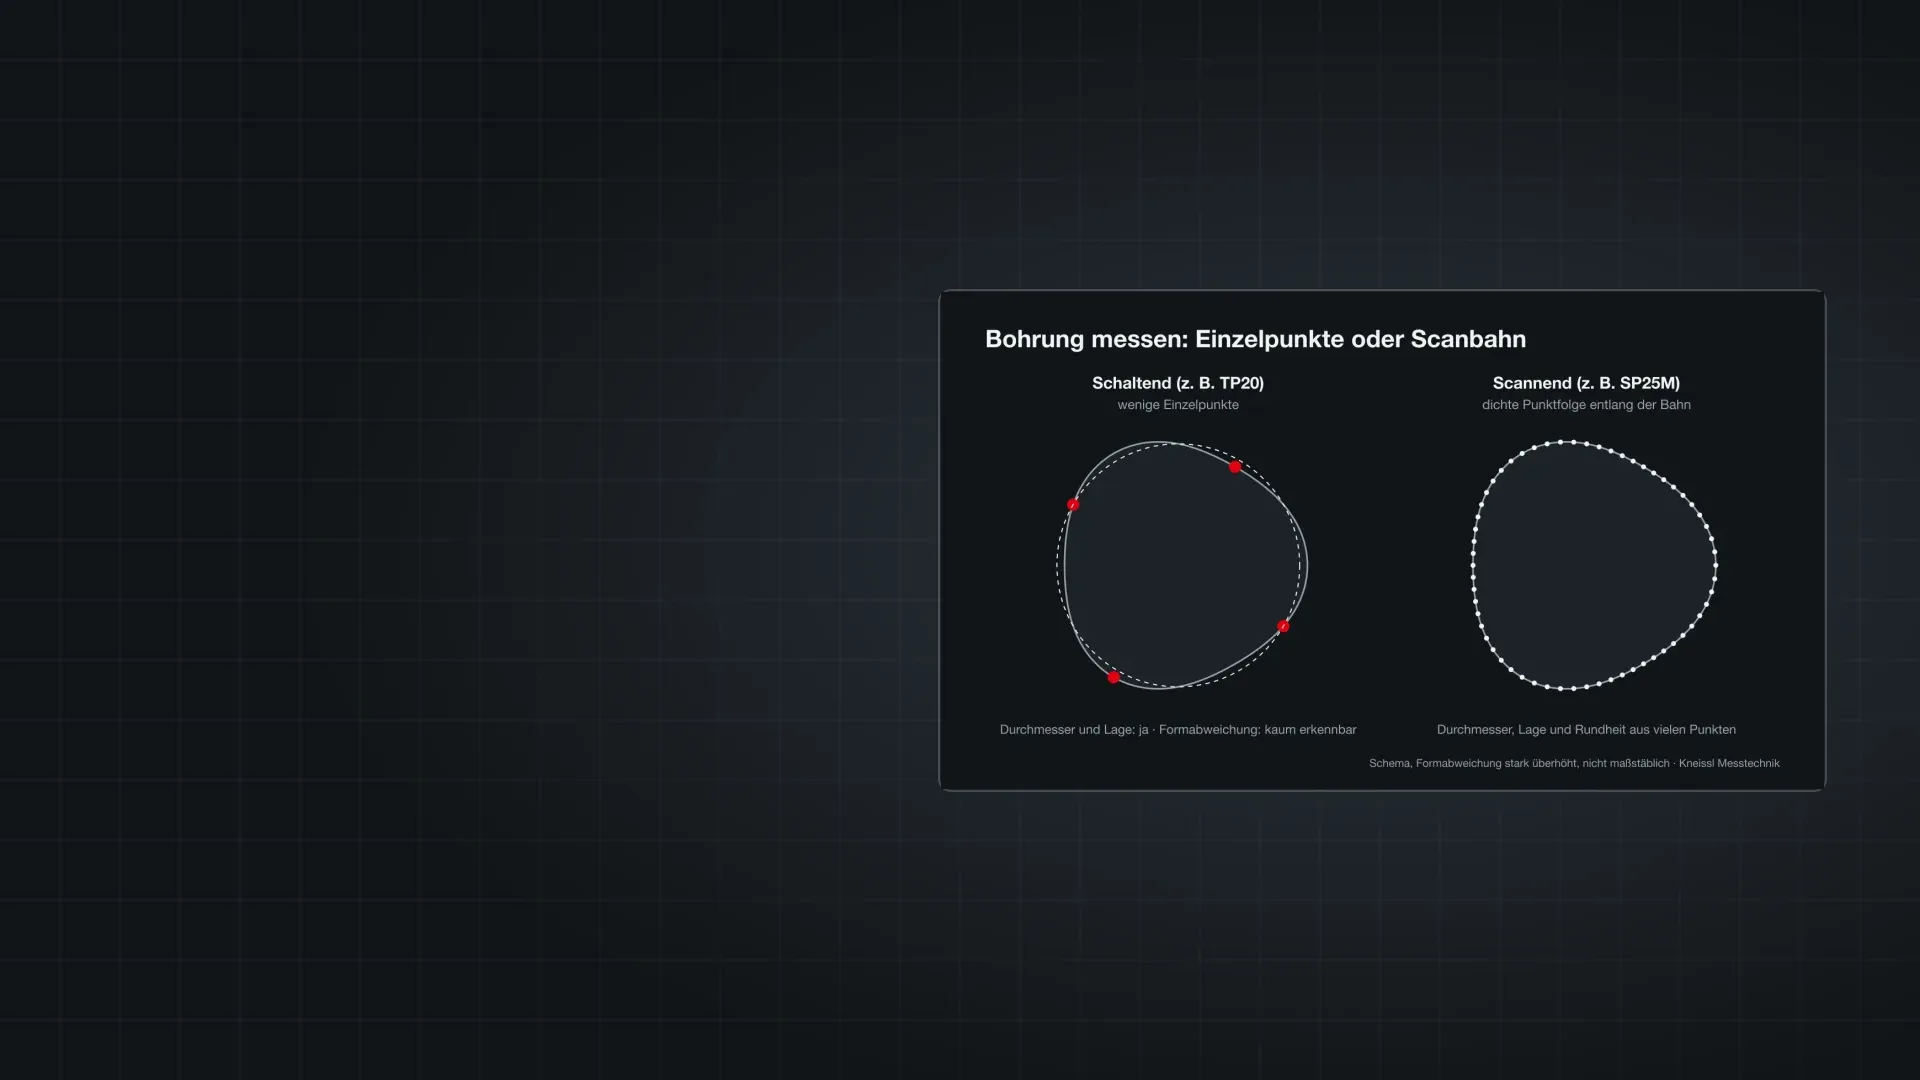 Scanning-Taster oder schaltender Taster? TP20 und SP25M im Vergleich, mit Regeln zur TaststiftwahlEin Scanning-Taster wie der Renishaw SP25M gleitet in Kontakt über die Oberfläche und liefert Tausende Punkte pro Sekunde; ein schaltender Taster wie der TP20 nimmt einzelne Punkte auf, sobald die Tastkugel das Werkstück berührt. Für Abstände, Durchmesser und Lagen prismatischer Teile genügt meist der schaltende Taster. Sobald Form – Rundheit, Zylinderform, Ebenheit – oder Freiformflächen geprüft werden, braucht es Scanning. Dieser Ratgeber erklärt beide Prinzipien, ihre Grenzen, wie Sie die Wahl an Ihren Zeichnungsmerkmalen festmachen, und gibt Regeln für die Wahl des Taststifts.
 Werkerselbstprüfung am Koordinatenmessgerät: Organisation, Messprogramme, Freigabe und GrenzenBei der Werkerselbstprüfung misst der Mitarbeiter an der Fertigungsmaschine seine Teile selbst – heute zunehmend auf einem Koordinatenmessgerät (KMG) in der Halle statt mit Messschieber und Lehre. Das funktioniert, wenn die Qualitätssicherung Messprogramme, Toleranzen und Reaktionsregeln vorgibt und der Werker nur noch einlegt, startet und nach Ampel entscheidet. Dieser Ratgeber zeigt, wie Unternehmen die Werkerselbstprüfung organisieren, welche Rollen und Freigaben nötig sind, was Software und Maschine leisten müssen und welche Prüfungen im Messraum bleiben sollten.
 Messmaschine Automatisierung: Koordinatenmessgerät per Roboter beladen – Zelle, Schnittstellen, Vorrichtungen, SicherheitBei der Messmaschine Automatisierung legt ein Roboter oder eine Vorrichtung die Werkstücke ein, das Koordinatenmessgerät (KMG) startet das passende Programm selbst und meldet i.O. oder n.i.O. an die Zellensteuerung zurück. Damit das stabil läuft, braucht es vier Dinge: eine Maschine mit zugänglichem Messbereich und Automationsschnittstelle, wiederholgenaue Vorrichtungen, einen sauber definierten Signalaustausch und eine abgesicherte Zelle. Dieser Ratgeber erklärt jeden Baustein, nennt typische Fehler und zeigt, wann sich die Automatisierung lohnt.
 DMIS erklärt: Messprogramme für Koordinatenmessgeräte, ISO 22093, I++ DME und QIFDMIS (Dimensional Measuring Interface Standard) ist eine herstellerneutrale Sprache, in der Messprogramme und Messergebnisse für Koordinatenmessgeräte als Textdatei beschrieben werden; gültig ist die Version ANSI/DMSC DMIS 5.3, international als ISO 22093 übernommen. DMIS ist nicht dasselbe wie I++ DME, die Schnittstelle zwischen Messsoftware und Maschinensteuerung, und nicht dasselbe wie QIF, das XML-Datenmodell für Qualitätsdaten. Dieser Ratgeber erklärt, wie die drei Standards zusammenspielen, wie ein DMIS-Programm aufgebaut ist und was Sie erwarten dürfen, wenn Sie Programme zwischen Softwarepaketen übertragen.
 KMG-Software im Vergleich: Messsoftware für Koordinatenmessgeräte richtig auswählenDie KMG-Software entscheidet darüber, wie schnell ein Koordinatenmessgerät programmiert ist, welche Merkmale es normgerecht auswertet und wer es bedienen kann. Es gibt kein bestes Paket, sondern passende: herstellereigene Software wie PC-DMIS, CALYPSO oder MCOSMOS, herstellerneutrale wie Metrolog X4 und auf einfache Bedienung ausgelegte wie Aberlink 3D oder TouchDMIS. Dieser Ratgeber erklärt die Aufgaben einer Messsoftware, nennt sechs Prüffragen für die Auswahl und zeigt, wie Sie Pakete fair an Ihren eigenen Teilen vergleichen.
Multisensor-Messtechnik
 Multisensor-Messmaschine: Kamera, Taster und Laser in einem SystemEine Multisensor-Messmaschine vereint optische Bildverarbeitung, taktilen Taster und Lasersensor in einem CNC-gesteuerten Koordinatensystem. Für die Qualitätssicherung heißt das: Merkmale, die bisher auf zwei oder drei Geräte verteilt waren, lassen sich in einer Aufspannung und einem Messprogramm prüfen. Dieser Ratgeber erklärt, wie das Prinzip funktioniert, wann es sich gegenüber einer rein taktilen Koordinatenmessmaschine oder einem reinen Videomesssystem lohnt und worauf Sie bei Auswahl und Kalibrierung achten sollten.
 Taktil oder optisch messen? Messprinzipien, Messunsicherheit und Auswahl nach BauteilOb Sie taktil oder optisch messen sollten, entscheidet nicht die Vorliebe für eine Technik, sondern das Bauteil: sein Werkstoff, seine Oberfläche, die Lage der Merkmale und die Toleranz. Dieser Ratgeber erklärt die physikalischen Prinzipien von schaltenden und scannenden Tastern, Bildverarbeitung, Laser-Triangulation, chromatisch-konfokalen Sensoren, Weißlichtinterferometrie, Streifenprojektion und Computertomografie, ordnet Messunsicherheit, Antastkraft, Geschwindigkeit und Punktdichte ein, nennt die zugehörigen Normen und zeigt in einer Tabelle, welches Verfahren zu welchem Bauteiltyp passt.
Profilprojektoren
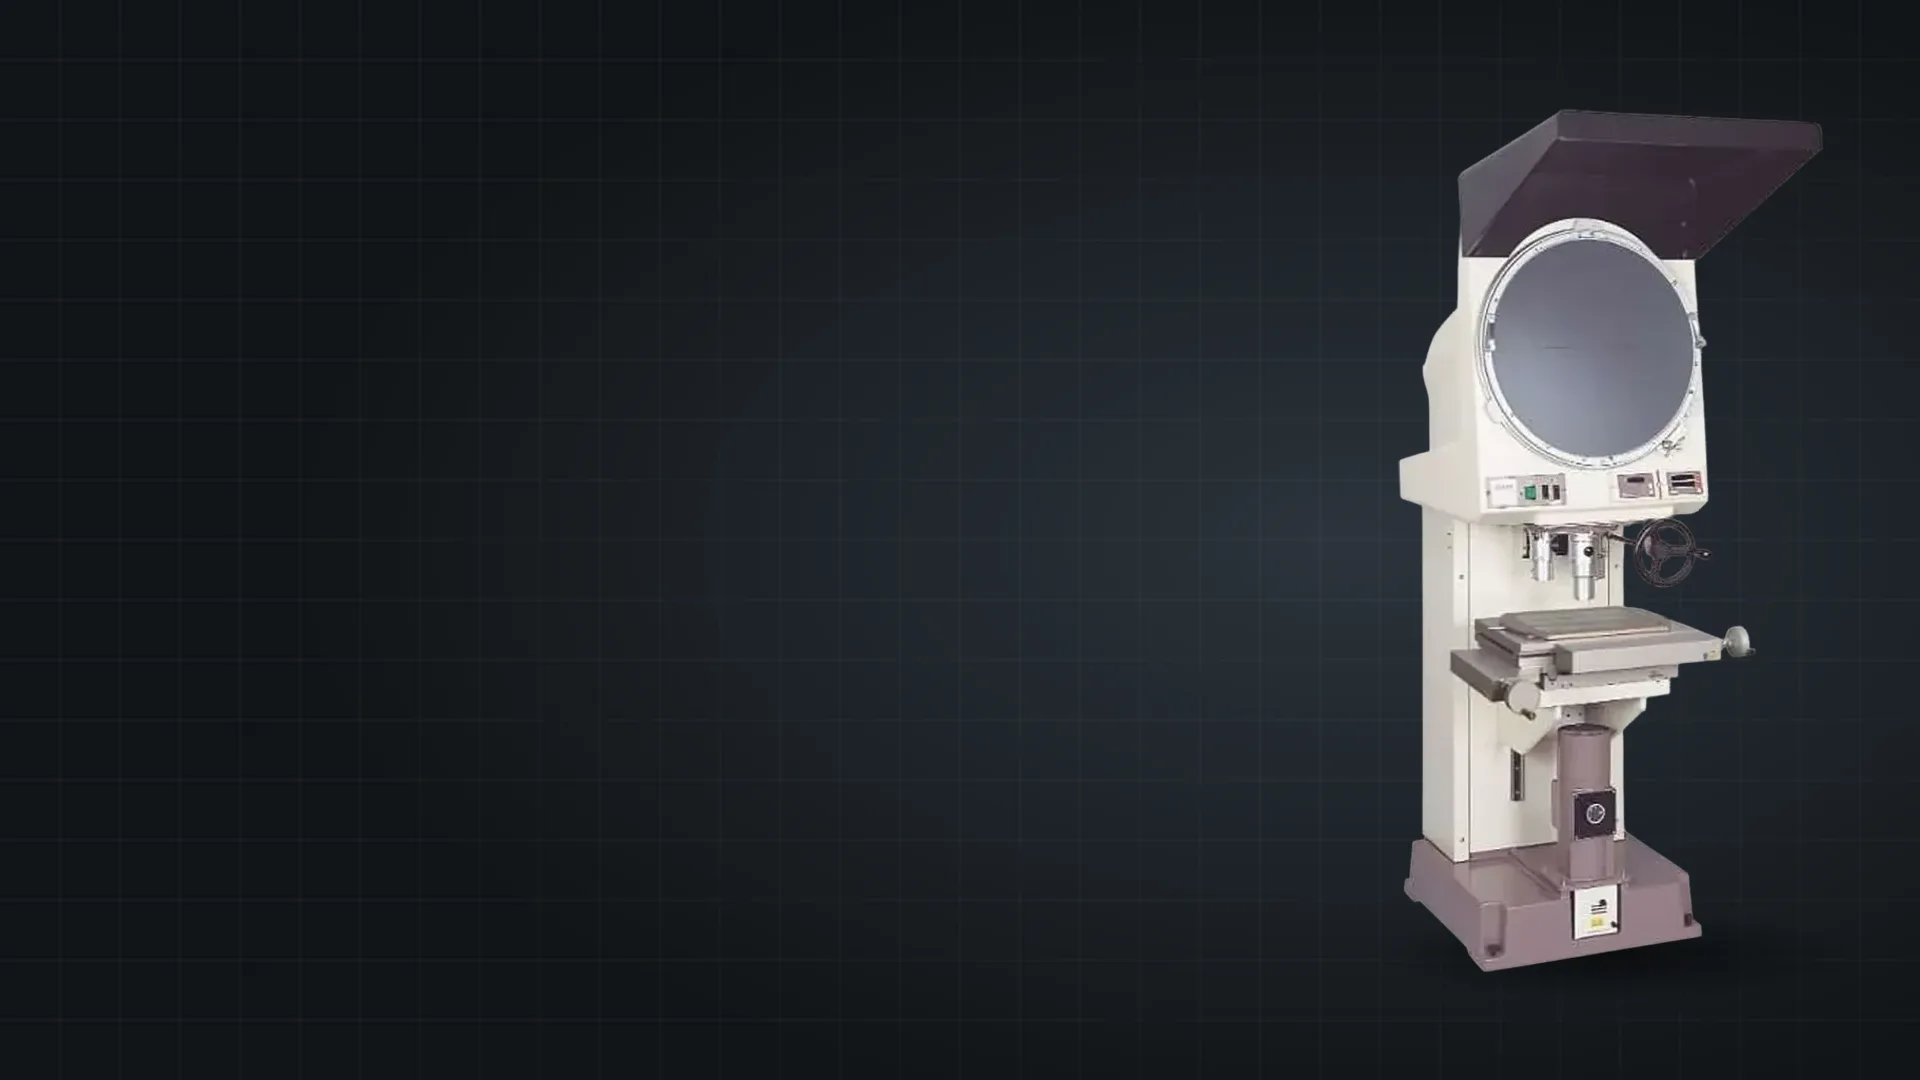 Profilprojektor: Funktion, Bauarten, AuswahlEin Profilprojektor – oft auch Messprojektor genannt – bildet die Kontur eines Werkstücks vergrößert ab und macht sie messbar, ohne das Teil zu berühren. Dieser Ratgeber erklärt, wie das Gerät arbeitet, welche Bauarten es gibt, worin sich manuelle und digitale Messprojektoren unterscheiden und wann ein Bildverarbeitungssystem die bessere Wahl ist. Er richtet sich an alle, die in Qualitätssicherung oder Fertigung ein Gerät auswählen oder ein vorhandenes bewerten.
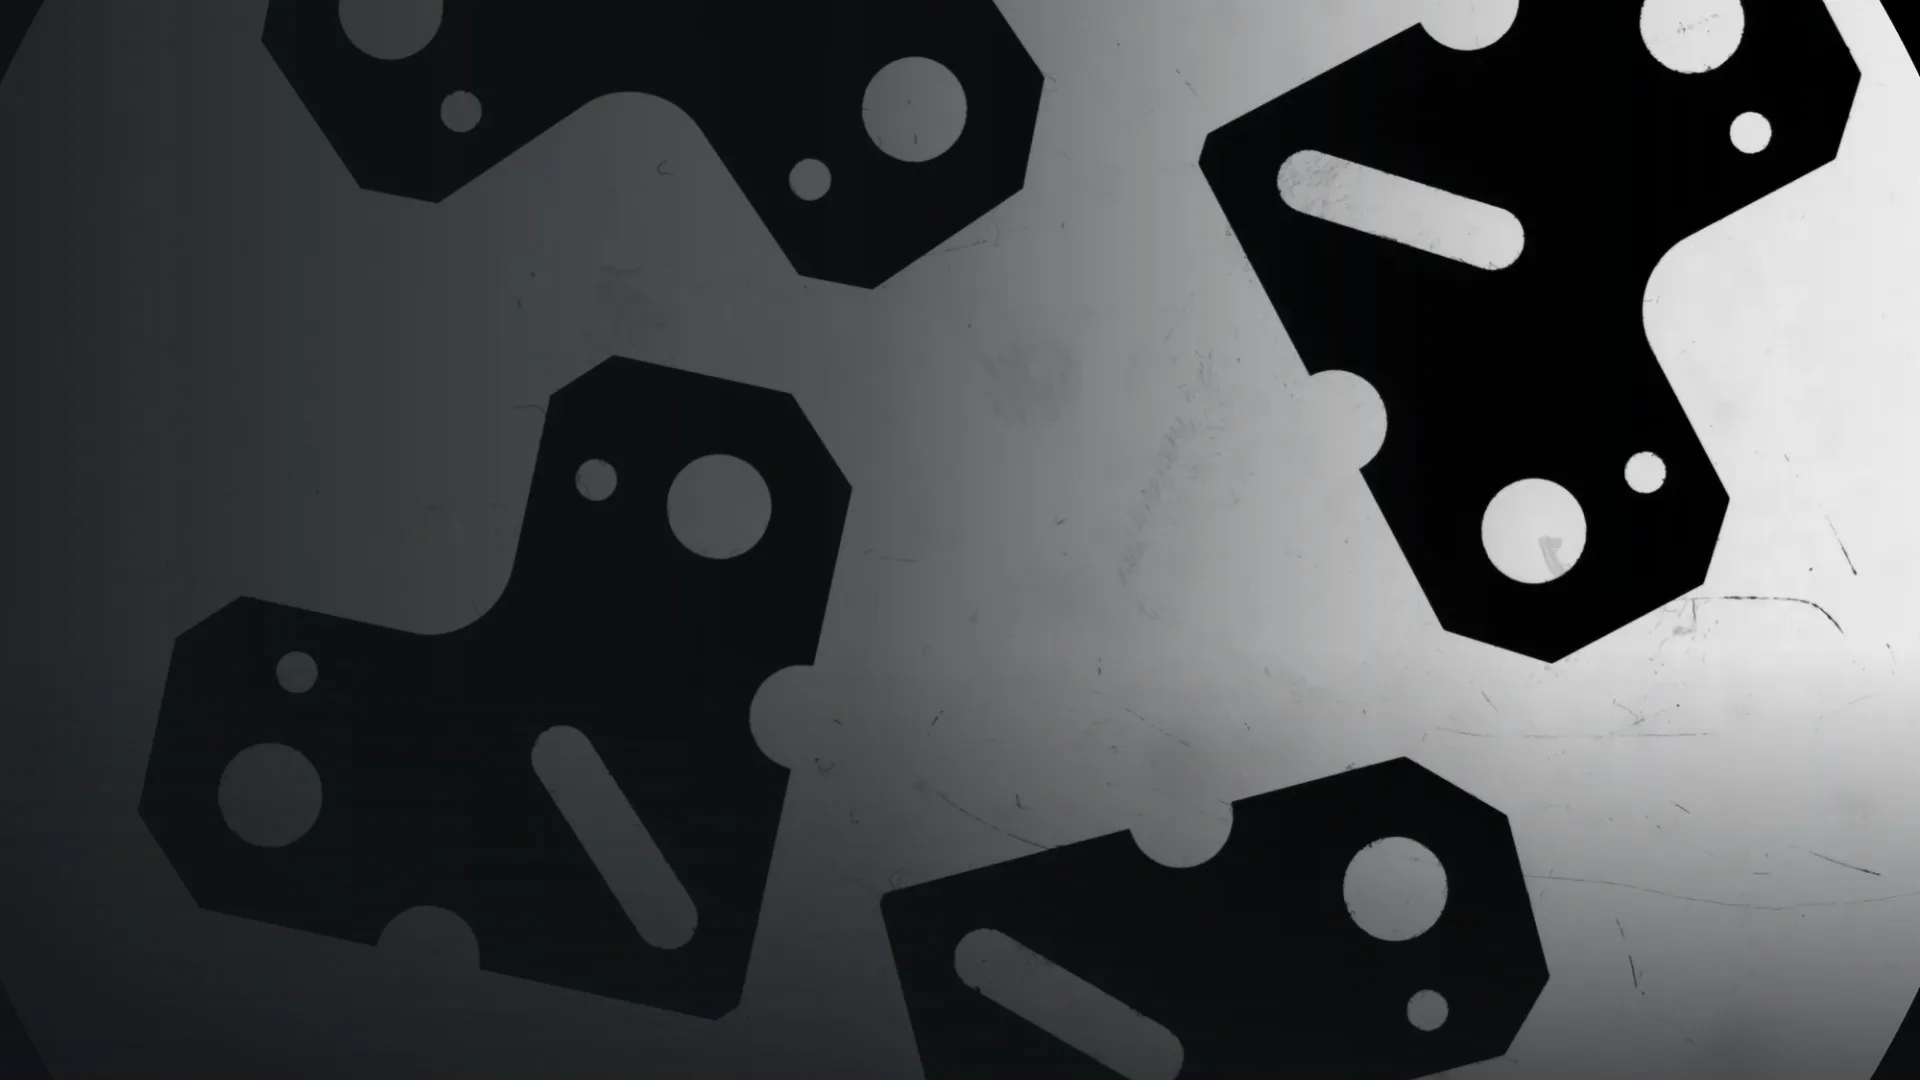 Stanzteile messen: Elektroblech, Lochblech und Siebgewebe mit dem Chotest VX8300DStanzteile sind flach, haben durchgehende Konturen und kommen in großen Stückzahlen – damit sind sie das typische Werkstück für einen digitalen Messprojektor. Dieser Ratgeber zeigt an Messbildern aus einem Chotest VX8300D, wie man Stanzteile, Stator- und Rotorbleche, Lochbleche und Siebgewebe im Durchlicht misst, welche Merkmale sich so prüfen lassen und wo die zweidimensionale Messung endet. Er richtet sich an Mitarbeitende in der Qualitätssicherung und an Fertigungsleiter, die einen Prüfplatz für Stanzteile einrichten oder bewerten.
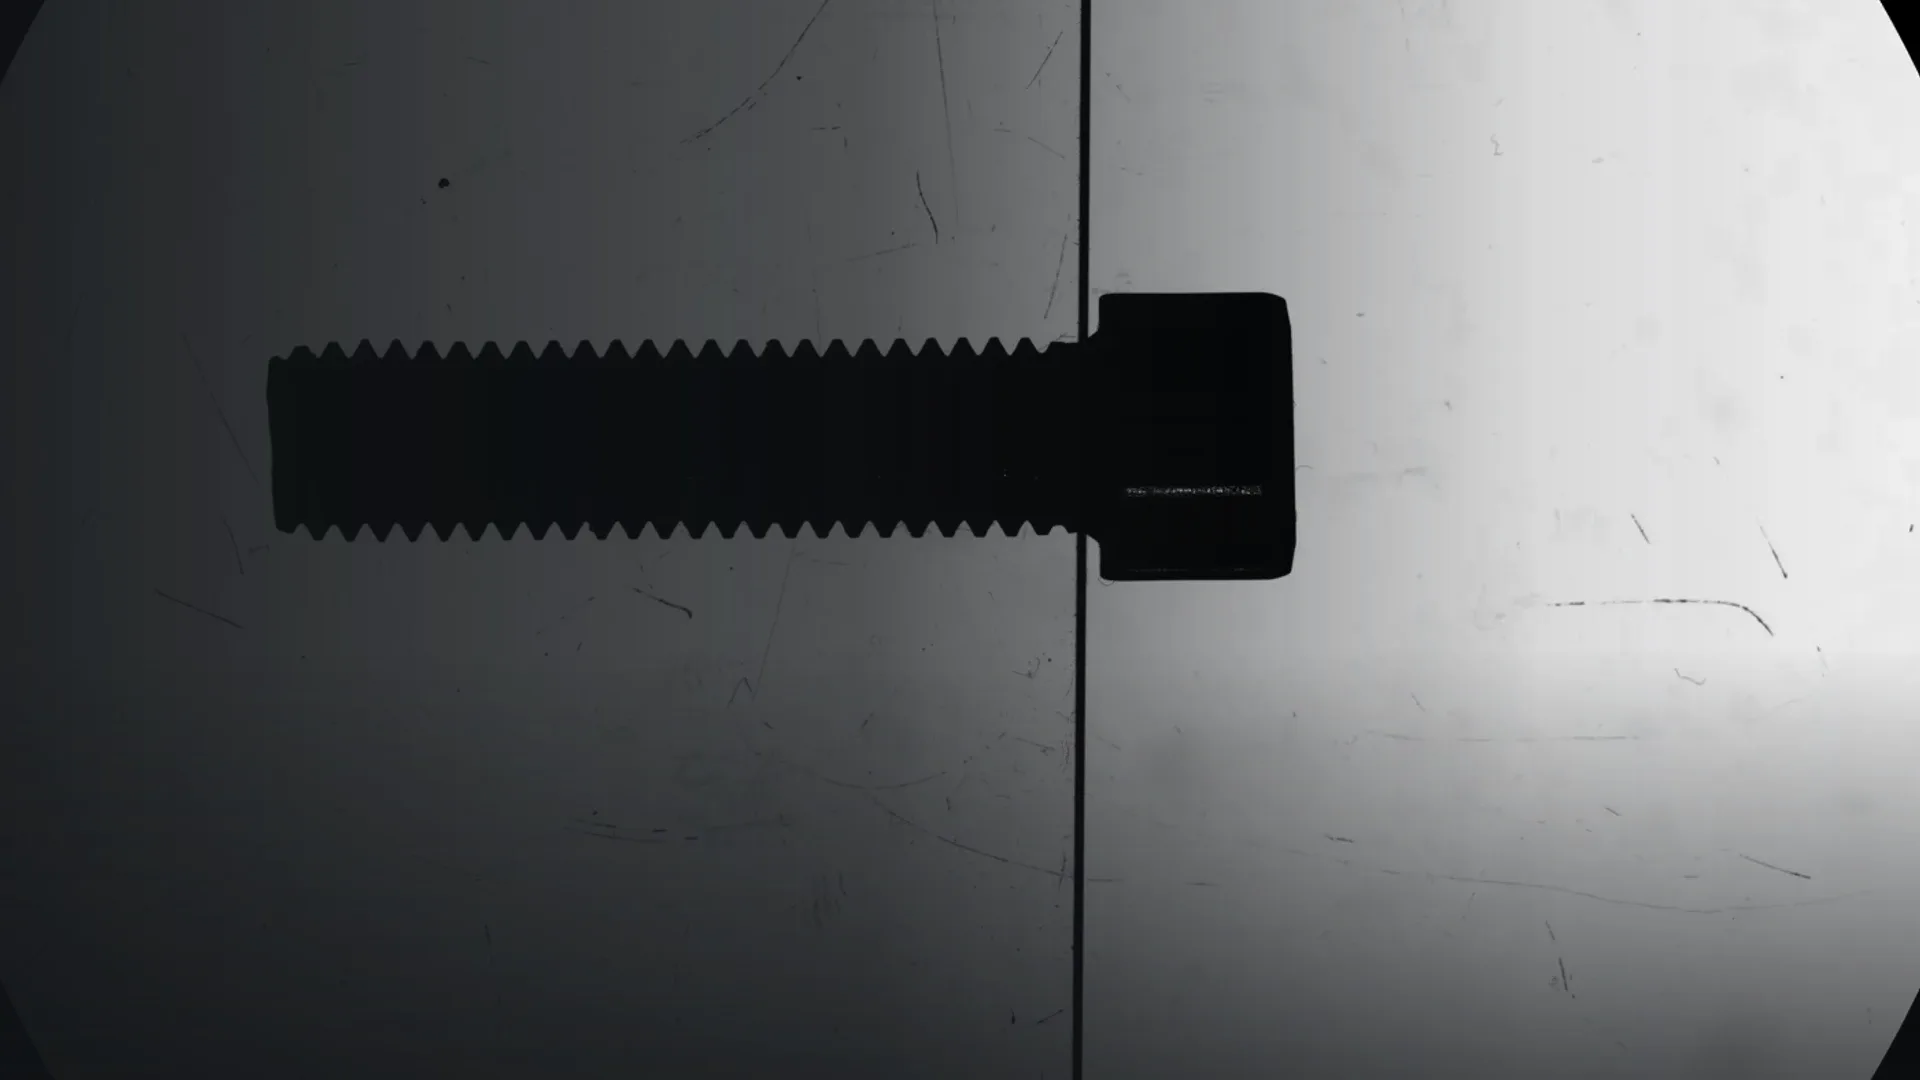 Drehteile optisch messen: Schrauben, Gewinde, Federn und Zahnräder mit dem Chotest VX8300DDrehteile sind dreidimensional, lassen sich aber in vielen Fällen erstaunlich gut zweidimensional prüfen: Legt man eine Schraube auf den Glastisch, zeigt das Schattenbild ihr Längsprofil mit Durchmessern, Längen und Gewinde. Dieser Ratgeber zeigt an Messbildern, wie man Schrauben, Gewindestifte, Federn, Keilwellenprofile und Zahnräder mit dem digitalen Messprojektor Chotest VX8300D misst, wann Auflicht statt Durchlicht nötig ist und welche Merkmale eine andere Geräteklasse brauchen.
 Kunststoffteile messen mit dem digitalen Messprojektor Chotest VX8300DKunststoffteile geben unter Messkraft nach, verziehen sich nach dem Entformen und sind oft transparent oder glänzend. Ein digitaler Messprojektor umgeht das erste Problem, weil er berührungslos misst; die anderen verlangen eine sorgfältige Messstrategie. Dieser Ratgeber zeigt, wie man Spritzgussteile und andere Kunststoffteile mit dem Chotest VX8300D misst, worauf es bei der Erstmusterprüfung ankommt und welche Grenzen die zweidimensionale Messung hat.
Messmikroskope
Kontur und Rauheit
Gebrauchte Messtechnik
 Gebrauchte Koordinatenmessmaschine kaufen: die ChecklisteEine gebrauchte Koordinatenmessmaschine kann genauso zuverlässig messen wie eine neue – wenn Mechanik, Steuerung, Software und Tastsystem stimmen und die Maschine nach der Aufstellung kalibriert wird. Diese Checkliste führt Sie durch die Punkte, die Sie vor dem Kauf klären sollten, und zeigt, wovon der Preis einer gebrauchten 3D-Messmaschine abhängt.
 Messtechnik neu oder gebraucht kaufen? Neukauf, Auktion und geprüfte Gebrauchtgeräte im VergleichOb Sie Messtechnik neu oder gebraucht kaufen, entscheidet über mehr als den Anschaffungspreis: über Gewährleistung und Garantie, über den Kalibrierschein, über Abschreibung und Finanzierung, über Lieferzeit und darüber, wer haftet, wenn etwas nicht stimmt. Dieser Ratgeber vergleicht drei Wege – Neukauf, Gebrauchtkauf von privat oder aus der Auktion und geprüfte Gebrauchtgeräte vom Fachhändler – für Koordinatenmessmaschinen, Messprojektoren und Messmikroskope und zeigt, wann welcher Weg sinnvoll ist.
Industrielle Computertomographie
 Industrie-CT-Strahlenschutz: Vollschutzgerät, Bauartzulassung und Anzeige im BetriebFür den Industrie-CT-Strahlenschutz gilt in Deutschland: Eine Röntgen-CT, die als bauartzugelassenes Vollschutzgerät ausgeführt ist, braucht keine Genehmigung, sondern wird der zuständigen Landesbehörde schriftlich angezeigt – spätestens zwei Wochen vor Betriebsbeginn. Ein Vollschutzgerät umschließt Röhre und Prüfteil vollständig, hält in 0,1 m Abstand höchstens 3 µSv/h ein und hat zwei unabhängige Sicherheitseinrichtungen. Dieser Ratgeber erklärt die Rechtsgrundlagen, die nötigen Unterlagen, die Pflichten im laufenden Betrieb und schließt mit einer Checkliste für den Kauf.
 Industrielle CT-Kosten: Dienstleister oder eigene Anlage – mit BeispielrechnungIndustrielle CT-Kosten hängen vor allem davon ab, ob Sie scannen lassen oder selbst scannen. Dienstleister rechnen nach Stunde oder Auftrag ab – veröffentlichte Sätze liegen zum Beispiel bei 300 bis 500 € pro Stunde (Messtronik, Stand 2026); eigene CT-Anlagen kosten laut ZEISS von rund 100.000 bis über 1 Mio. US-Dollar. Ab welcher Zahl von Scans sich eine eigene Anlage rechnet, zeigt eine einfache Break-even-Rechnung, die Sie mit Ihrem Angebotspreis selbst durchführen können.
 Voxelgröße CT: Vergrößerung, Messbereich, Auflösung und was die Genauigkeitsangabe bedeutetVoxelgröße CT, kurz erklärt: Die Voxelgröße einer CT ist die Kantenlänge der kleinen Würfel, aus denen das rekonstruierte 3D-Volumen besteht. Sie ergibt sich aus dem Pixelabstand des Detektors geteilt durch die geometrische Vergrößerung – und weil der Detektor nur eine begrenzte Zahl Pixel hat, gilt: Je kleiner das Voxel, desto kleiner der Messbereich. Die Voxelgröße ist aber weder die Ortsauflösung noch die Messgenauigkeit; Kanten lassen sich deutlich feiner als ein Voxel orten, und die Genauigkeit einer CT beschreibt erst eine Angabe nach VDI/VDE 2630 oder ISO 10360.
 CT-Durchstrahlbarkeit Material für Material: welche Werkstoffe und Wandstärken eine Industrie-CT prüfen kannDie CT-Durchstrahlbarkeit Material für Material hängt vor allem von Dichte, Ordnungszahl und durchstrahlter Wandstärke ab – und von der Röhrenspannung der Anlage. Kunststoffe, Faserverbunde, Magnesium und Aluminium lassen sich mit kompakten CT-Systemen gut prüfen; Stahl, Kupfer und Wolfram brauchen deutlich höhere Spannungen oder dünne Wände. Als Größenordnung durchstrahlt eine 450-kV-Anlage nach Herstellerangabe rund 250 mm Aluminium, aber nur rund 65 mm Stahl.
 Porositätsanalyse von Gussteilen mit CT: Schliff, BDG P 203 und Ablauf in der PraxisEine Porositätsanalyse mit Computertomographie (CT) erfasst Poren und Lunker im ganzen Gussteil zerstörungsfrei und dreidimensional, statt sie wie beim metallografischen Schliff nur in einer einzelnen Schnittebene zu zeigen. Für Aluminium-, Magnesium- und Zinkguss beschreibt die BDG-Richtlinie P 203 seit Dezember 2019 die Bewertung auf Basis von CT-Daten; die Schliffverfahren nach VDG P 201 und BDG P 202 bleiben daneben gültig. Entscheidend für ein belastbares Ergebnis sind die Nachweisgrenze (Voxelgröße), klar definierte Prüfzonen und eine abgestimmte Auswertung.
 CT oder Koordinatenmessgerät? Neutrale Entscheidungshilfe zwischen Computertomographie, taktilem und optischem MessenOb CT oder Koordinatenmessgerät besser passt, entscheidet vor allem die Messaufgabe: Eine Industrie-CT sieht in das Bauteil hinein und erfasst alle Merkmale auf einmal, ein taktiles Koordinatenmessgerät (KMG) misst einzelne Merkmale mit deutlich kleinerer Messunsicherheit. CT ist stark bei innenliegenden Strukturen, Poren und komplexen Kunststoff- oder Leichtmetallteilen; das KMG bei engen Toleranzen, Form und Lage und dichten Werkstoffen wie Stahl. Viele Betriebe nutzen beide Verfahren nebeneinander.
 Zerstörungsfreie Prüfung Kunststoff-Spritzguss: Lunker, Bindenähte und Einleger mit CT erkennenFür die zerstörungsfreie Prüfung Kunststoff-basierter Spritzgussteile ist die Computertomographie (CT) das einzige gängige Verfahren, das das Innere eines Teils vollständig und dreidimensional sichtbar macht – ohne es zu zersägen. Sie zeigt Lunker und Vakuolen in dicken Wänden, die Lage von Einlegern, die Grenzfläche bei Mehrkomponententeilen und versteckte Geometrie wie Schnapphaken oder Kanäle. Kunststoffe sind dafür besonders gut geeignet, weil ihre geringe Dichte Röntgenstrahlung kaum schwächt. Grenzen hat die CT bei Fehlern, die keinen Dichteunterschied erzeugen, etwa schwachen Bindenähten.
 Soll-Ist-Vergleich CT: CAD-Vergleich, Farbabweichungskarte und Erstmusterprüfung mit ComputertomographieBeim Soll-Ist-Vergleich CT (Computertomographie) wird die aus dem Röntgenvolumen gewonnene Ist-Oberfläche eines Bauteils auf das CAD-Modell ausgerichtet und die Abweichung an jedem Flächenpunkt farbig dargestellt. So sieht man in einem Bild, wo ein Teil zu viel oder zu wenig Material hat – auch an inneren, taktil unerreichbaren Flächen. Belastbar wird das Ergebnis aber erst mit festgelegter Ausrichtung, geprüfter Kantenbestimmung und Toleranzen aus der Zeichnung. Dieser Ratgeber erklärt den Ablauf Schritt für Schritt, zeigt, wo die Farbkarte endet und die Maßprüfung beginnt, und wie Sie die CT bei der Erstmusterprüfung einsetzen.
 CT additive Fertigung: Poren, Pulverreste und Gitterstrukturen von 3D-Druckteilen zerstörungsfrei prüfenMit der CT additive Fertigung absichern heißt, das oft einzige Prüfverfahren zu nutzen, das ein 3D-gedrucktes Bauteil vollständig erfasst – einschließlich innenliegender Kanäle, Gitterstrukturen und Hohlräume, die weder ein Taster noch eine Kamera erreicht. Die Computertomographie zeigt Gasporen und Bindefehler, Pulverreste in Kanälen, fehlende oder zu dünne Streben und die Abweichung der gesamten Geometrie vom CAD-Modell. Wie fein sie das kann, hängt von Bauteilgröße und Werkstoff ab: Aluminium, Titan und Kunststoffe lassen sich gut durchstrahlen, Stahl- und Nickellegierungen brauchen deutlich stärkere Anlagen.
 VDI/VDE 2630 und weitere CT-Normen: welche Regel für Messen, Prüfen, Guss und Strahlenschutz giltVDI/VDE 2630 ist die deutsche Richtlinienreihe für die Computertomographie in der dimensionellen Messtechnik: Sie regelt Begriffe, Einflussgrößen, die Abnahmeprüfung einer CT als Koordinatenmessgerät und die Ermittlung der Messunsicherheit. Für die zerstörungsfreie Prüfung gilt daneben DIN EN ISO 15708, für die Porositätsbewertung von Guss der BDG-Leitfaden P 203 und für den Betrieb in Deutschland das Strahlenschutzrecht. Dieser Ratgeber ordnet die Regeln und zeigt, welche Sie für welche Frage brauchen.