Messgerät auswählen: Welche vier Gerätefamilien gibt es?
Bevor Sie ein Messgerät auswählen, hilft eine klare Abgrenzung der Begriffe. Hersteller und Händler verwenden sie nicht einheitlich, deshalb steht hier, was in diesem Ratgeber jeweils gemeint ist.
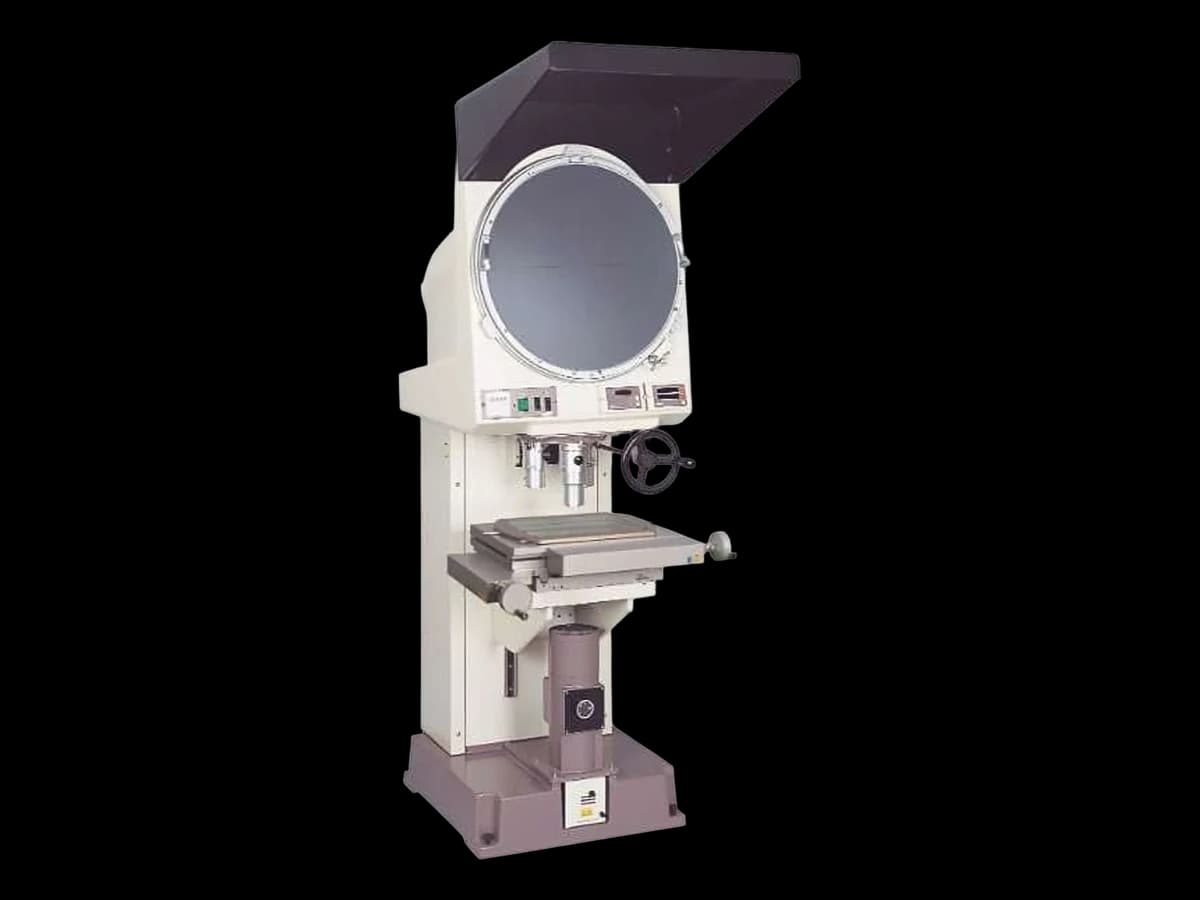
Der Messprojektor oder Profilprojektor wirft das vergrößerte Schattenbild eines Werkstücks auf einen Mattglasschirm. Der Bediener fährt den Messtisch, bis eine Kante unter dem Fadenkreuz liegt, und liest die Position an einer Digitalanzeige ab – oder er vergleicht die Kontur mit einer Folienschablone. Grundlagen, Bauformen und typische Teile beschreibt unser Ratgeber zum Profilprojektor.
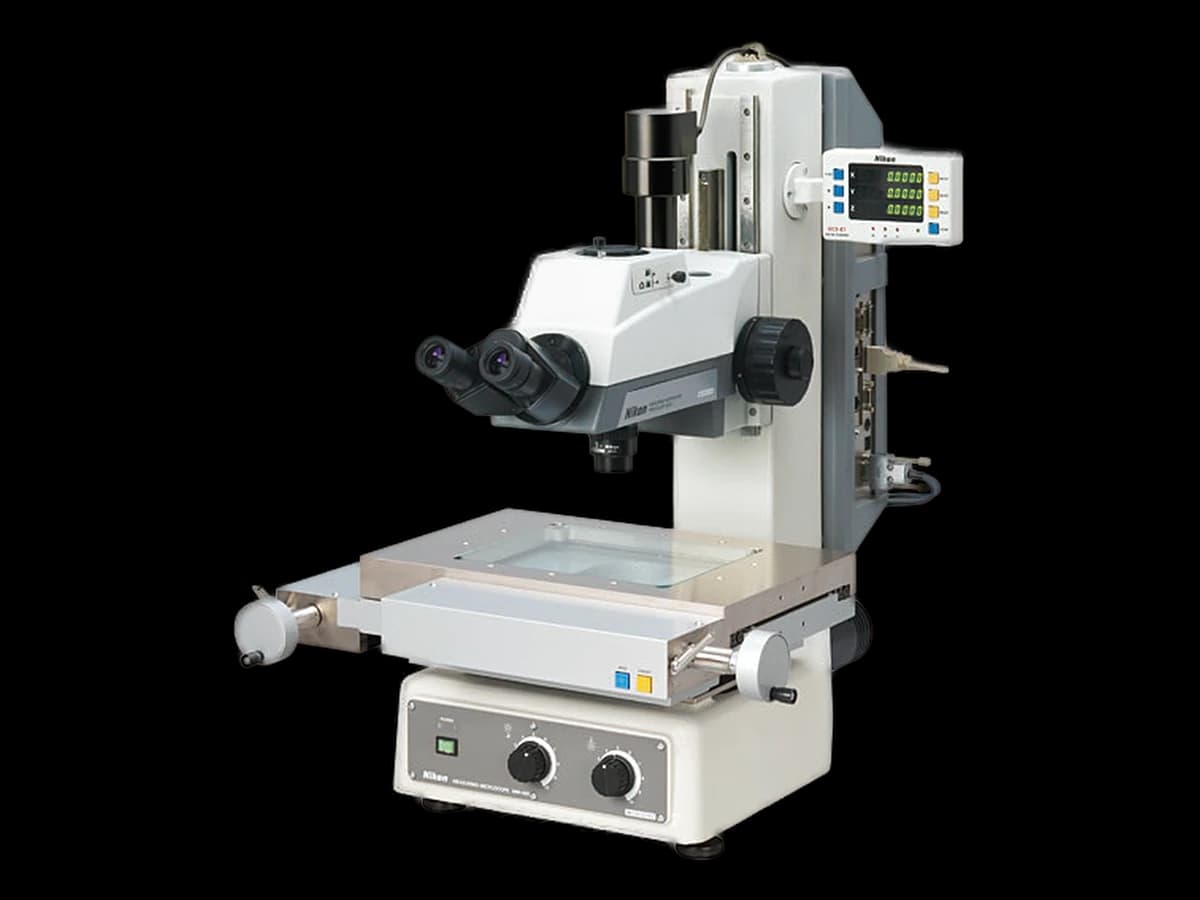
Das Messmikroskop arbeitet ähnlich, nur mit Mikroskopoptik, Okular oder Kamera und meist höherer Vergrößerung. Ein Kreuztisch mit Glasmaßstäben liefert die Koordinaten, und über den Fokus lassen sich auch Höhen grob bestimmen. Mehr dazu im Ratgeber Messmikroskop.
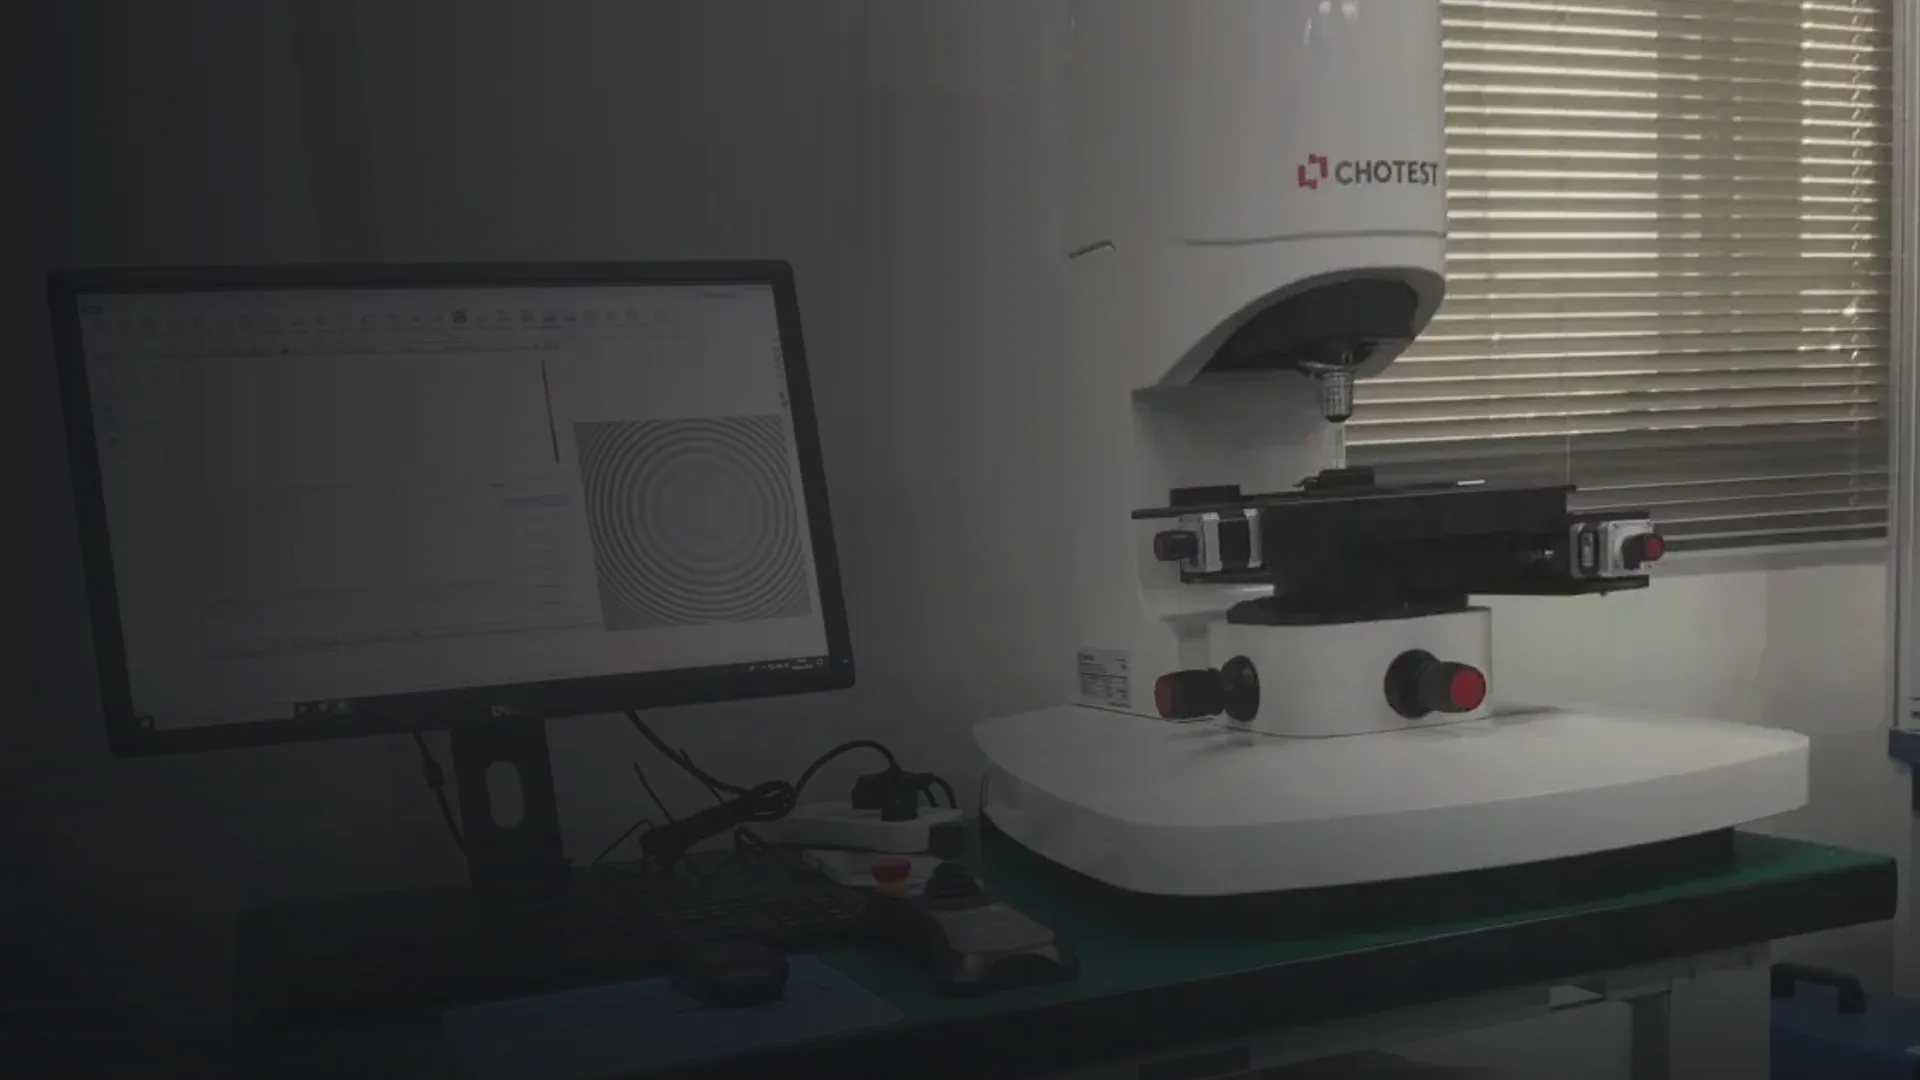
Das Bildmessgerät (auch Bildverarbeitungs-Messgerät, Videomessmaschine oder englisch Vision Measuring System) ersetzt Auge und Fadenkreuz durch Kamera und Software. Kanten werden automatisch im Bild erkannt; je nach Bauart misst das Gerät im ruhenden Bildfeld auf Knopfdruck oder fährt das Werkstück CNC-gesteuert ab. Mit zusätzlichem Taster oder Laser wird daraus eine Multisensor-Messmaschine.
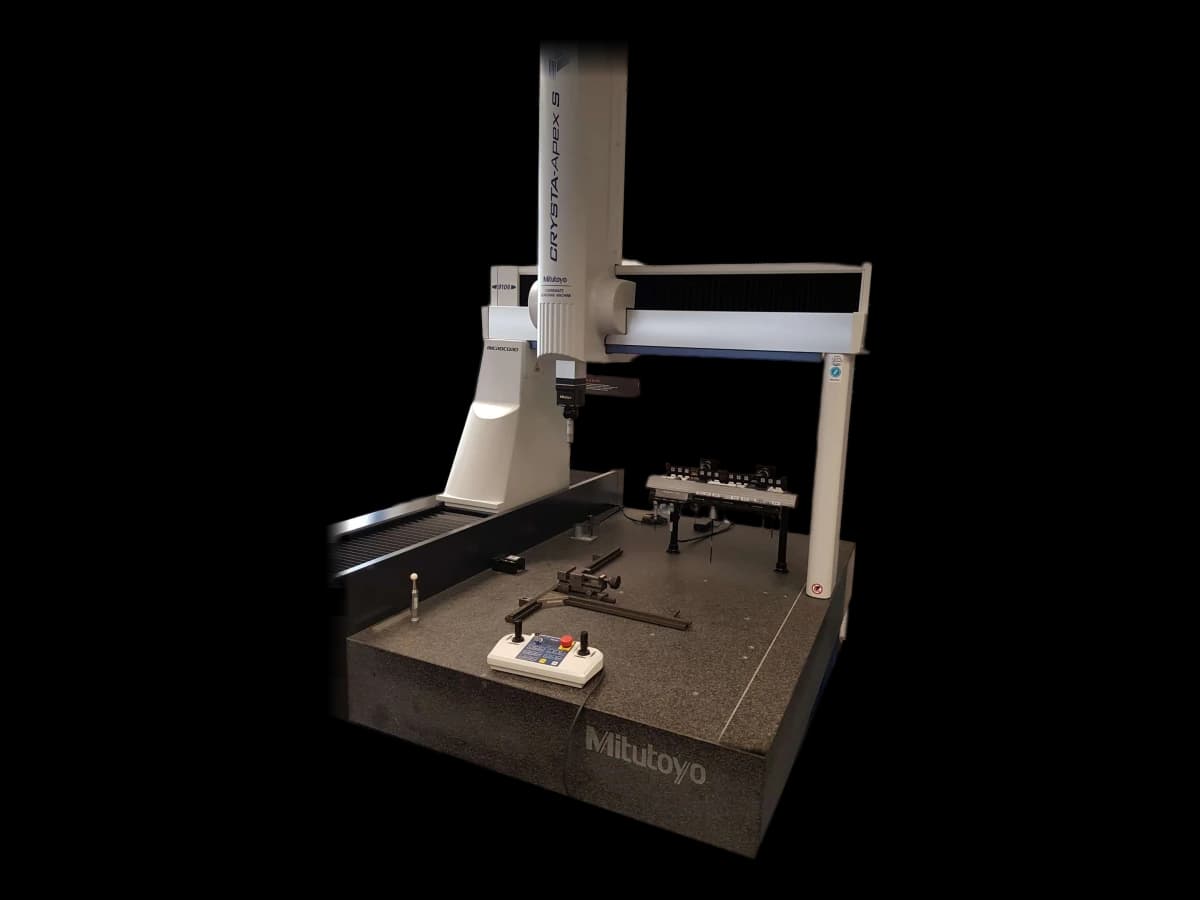
Die Koordinatenmessmaschine (KMG, englisch CMM) erfasst Punkte im Raum, klassisch mit einem berührenden Taster, und berechnet daraus Ebenen, Zylinder, Abstände und Form- und Lagetoleranzen. Sie ist das Werkzeug für echte 3D-Merkmale. Bauarten und Genauigkeitsangaben erklärt der Ratgeber 3D-Messmaschine.
Die Auswahlmatrix auf einen Blick
Die folgende Matrix fasst die sechs Kriterien zusammen, nach denen wir in der Beratung vorgehen. Sie ist eine Orientierung, keine Norm: Die tatsächliche Eignung hängt vom konkreten Merkmal, vom Material und von der Oberfläche ab und sollte vor dem Kauf mit Ihren eigenen Teilen geprüft werden. Die Genauigkeitsspalten beschreiben typische Größenordnungen aus Herstellerdatenblättern, nicht garantierte Werte für Ihre Messaufgabe.
Kosten nennen wir bewusst nur als Rangfolge. Die Preisspanne innerhalb jeder Gerätefamilie ist groß – ein manueller Tischprojektor und ein Bodengerät mit Messsoftware liegen weit auseinander, ebenso eine kleine Koordinatenmessmaschine und ein Großgerät mit Scanning-Kopf. Für ein konkretes Budget fragen Sie bitte ein Angebot an.
| Kriterium | Messprojektor | Messmikroskop | Bildmessgerät | Koordinatenmessmaschine |
|---|---|---|---|---|
| Bauteilgröße | Klein bis mittel, flach; begrenzt durch Schirm, Vergrößerung und Tischweg | Sehr klein bis klein; Tischweg typ. 50 × 50 bis 300 × 200 mm | Klein bis mittel; Bildfeld ∅ 60–100 mm (Schnellmessgerät) oder Verfahrweg bis ca. 600 × 800 mm (CNC) | Mittel bis sehr groß, je nach Bauart; auch schwere Teile |
| Toleranz (Größenordnung) | Ab etwa einigen Hundertstel Millimetern, bedienerabhängig | Ab etwa einem Hundertstel Millimeter, bei feinen Merkmalen auch darunter | Ab etwa einem Hundertstel Millimeter, mit CNC-Zoomoptik auch enger | Ab wenigen Mikrometern; Formtoleranzen wie Rundheit und Ebenheit |
| 2D oder 3D | 2D: Kontur und Durchlichtprofil | 2D, Höhe nur über Fokus | 2D, mit Autofokus, Taster oder Laser auch 2,5D/3D | 3D inklusive Form und Lage |
| Stückzahl | Einzelteile, Stichprobe am Arbeitsplatz | Einzelteile, Labor und Prüfplatz | Stichprobe bis Serie; Messung auf Knopfdruck oder CNC-Programm | Erstmuster und Serie mit CNC-Programm; Zykluszeit pro Teil eher länger |
| Anschaffungskosten (Rangfolge) | Niedrig | Niedrig bis mittel | Mittel bis hoch | Mittel bis hoch, plus Messraum und Programmierung |
| Bedienerqualifikation | Einarbeitung kurz, Ergebnis hängt vom Auge des Bedieners ab | Mikroskopie-Erfahrung hilfreich | Bedienung im Alltag einfach; Programme erstellt eine geschulte Fachkraft | Messtechniker mit Kenntnis von Antaststrategie und Form- und Lagetoleranzen |
Wie groß ist das Bauteil – und wo liegen die Merkmale?
Die Bauteilgröße schränkt die Auswahl am schnellsten ein. Ein Messmikroskop wie das Nikon MM-400 nimmt Kreuztische bis 150 × 100 mm auf, das Nikon MM-800 bis 300 × 200 mm, bis 20 kg Tischlast und bis 200 mm Bauteilhöhe – so beschreibt es Nikon auf der Produktseite der MM-Serie. Für Uhrenteile, Steckerkontakte oder Bohrwerkzeuge ist das reichlich, für ein Getriebegehäuse nicht.
Beim Profilprojektor begrenzen Schirm und Vergrößerung das Bildfeld: Ein 500-mm-Schirm zeigt bei zehnfacher Vergrößerung etwa 50 mm des Werkstücks. Größere Konturen misst man über den Tischweg in mehreren Schritten. Das Nikon V-12B als Tischgerät hat einen 305-mm-Schirm und Messtische bis 250 × 150 mm, das Nikon V-20B als Standgerät einen 500-mm-Schirm (laut Nikon-Produktseite V-12B und V-20B).
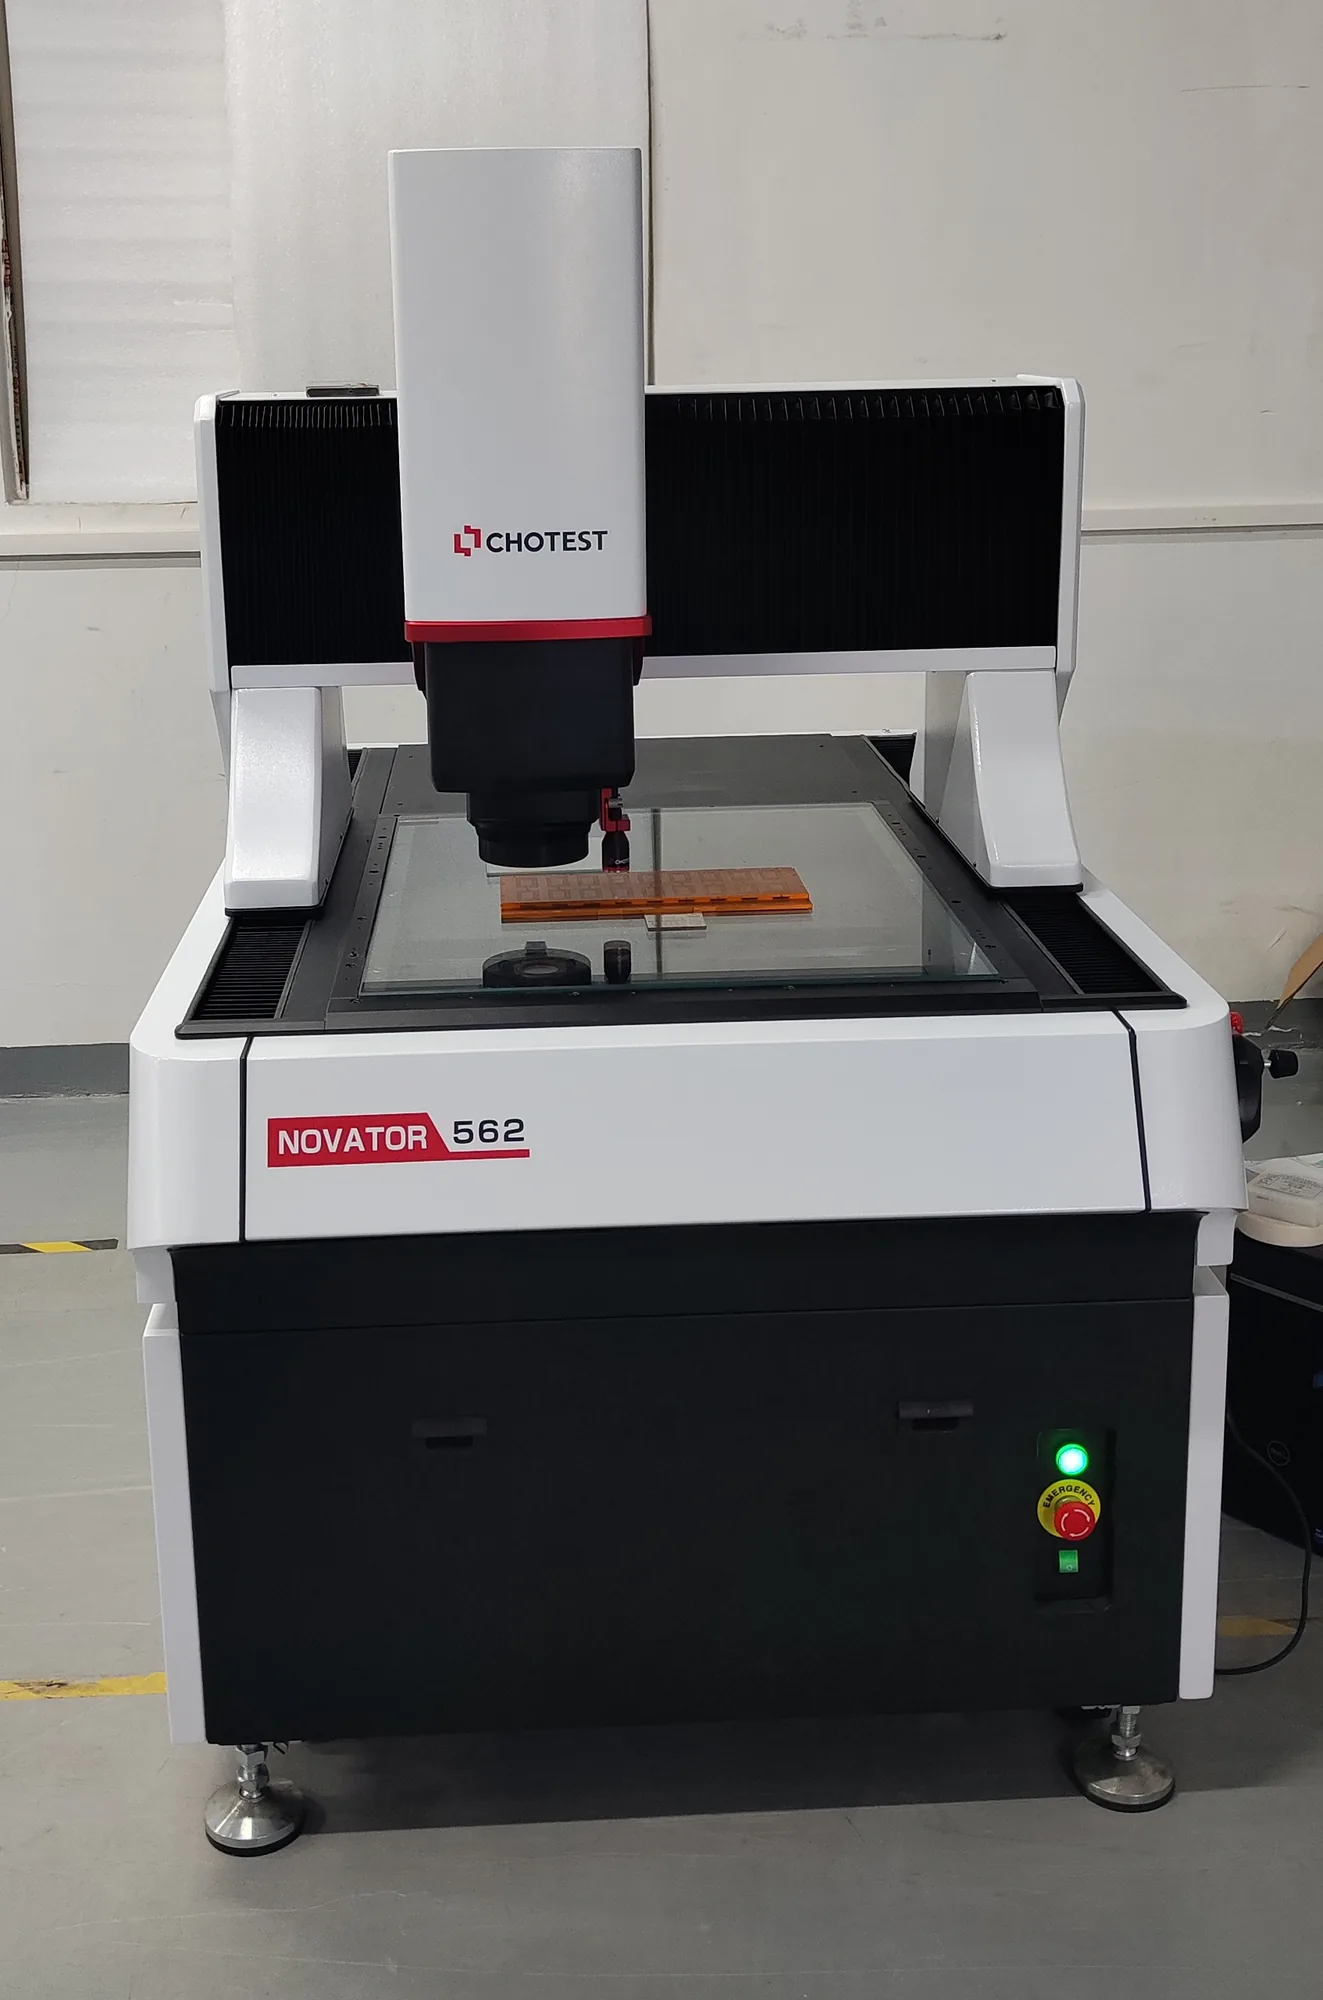
Bildmessgeräte gibt es in zwei Grundformen. Schnellmessgeräte mit doppelt telezentrischem Objektiv erfassen das ganze Teil in einem Bild, etwa die Chotest VX1060D / VX1100D mit ∅ 60 oder 100 mm Sichtfeld oder die Chotest VX8200D / VX8300D mit bis zu 300 × 200 mm. CNC-Geräte wie die Chotest CHT322A / CHT432A oder der Chotest Novator fahren das Bauteil ab und kommen auf Verfahrwege bis 600 × 800 mm.
Mindestens so wichtig wie die Größe ist die Lage der Merkmale. Alles, was im Durchlicht als Kontur sichtbar ist – Außenkonturen, Durchgangsbohrungen, Stanzkanten –, liegt optischen Geräten. Merkmale an Seitenflächen, Hinterschnitte, Sacklochböden und Bohrungen, deren Achse nicht zur Kamera zeigt, sieht eine Kamera von oben nicht. Hier braucht es einen Taster und damit eine Koordinatenmessmaschine oder ein Multisensorgerät. Das Keyence-Merkblatt zum Vergleich mit dem Profilprojektor nennt verdeckte Merkmale ausdrücklich als Grenze des Projektors – eine Herstellerquelle, deren Kernaussage aber unstrittig ist.
Welche Toleranz muss das Messgerät sicher prüfen?
Die Toleranz ist das zweite harte Kriterium. Eine verbreitete Faustregel – oft „goldene Regel der Messtechnik“ genannt – besagt, dass die Messunsicherheit höchstens ein Zehntel der Toleranz betragen sollte. Werth weist in seinem Fachartikel „Zweierlei Maß“ darauf hin, dass die Regel aus einer Zeit stammt, in der man die Unsicherheit damit für vernachlässigbar hielt – heute gehört sie in die Bewertung jedes Messergebnisses. Bei engen Toleranzen ist ein Verhältnis von 1:10 oft nicht erreichbar; dann wird es umso wichtiger, die Unsicherheit tatsächlich zu kennen.
Wie sich die Messunsicherheit auf die Entscheidung „in Toleranz“ oder „außer Toleranz“ auswirkt, regelt DIN EN ISO 14253-1 (Ausgabe bei DIN Media). Kurz gesagt: Liegt ein Messwert so nah an der Grenze, dass die Unsicherheit über die Grenze reicht, ist die Konformität nicht nachgewiesen. Ein Gerät mit zu großer Unsicherheit erzeugt deshalb entweder Pseudoausschuss oder lässt fehlerhafte Teile durch.
Für die Praxis heißt das: Lesen Sie Datenblattangaben richtig. Koordinatenmessmaschinen und Bildmessgeräte mit CNC-Achsen geben meist eine längenabhängige Grenzabweichung an, etwa (2,5 + L/200) µm für die Chotest CHT432A oder (1,8 + L/200) µm mit Zoomoptik für die Chotest Hybrid; L ist die Messlänge in Millimetern. Ein Schnellmessgerät nennt eine Genauigkeit im Bildfeld, zum Beispiel ±2 µm für die VX1060D. Ein Profilprojektor gibt dagegen die Genauigkeit der Vergrößerung an – beim V-12B laut Nikon ±0,1 % im Durchlicht – plus die Genauigkeit der Tischmaßstäbe. Hinzu kommt beim Projektor die Unsicherheit des Bedieners beim Antasten der Kante am Fadenkreuz.
Die Angaben sind nur vergleichbar, wenn sie nach demselben Verfahren ermittelt wurden. Für Koordinatenmessmaschinen mit berührendem Taster regelt das DIN EN ISO 10360-2 (ISO 10360-2:2009), für Geräte mit Bildverarbeitungssensor DIN EN ISO 10360-7 (ISO 10360-7:2011). Die VDI/VDE 2617 Blatt 6.1 erläutert die Anwendung der Norm auf Bildverarbeitungsgeräte. Fragen Sie beim Kauf, nach welcher Norm eine Angabe geprüft wurde – eine Zahl ohne Prüfverfahren ist kaum etwas wert.
2D oder 3D: Reicht die Messung in der Ebene?
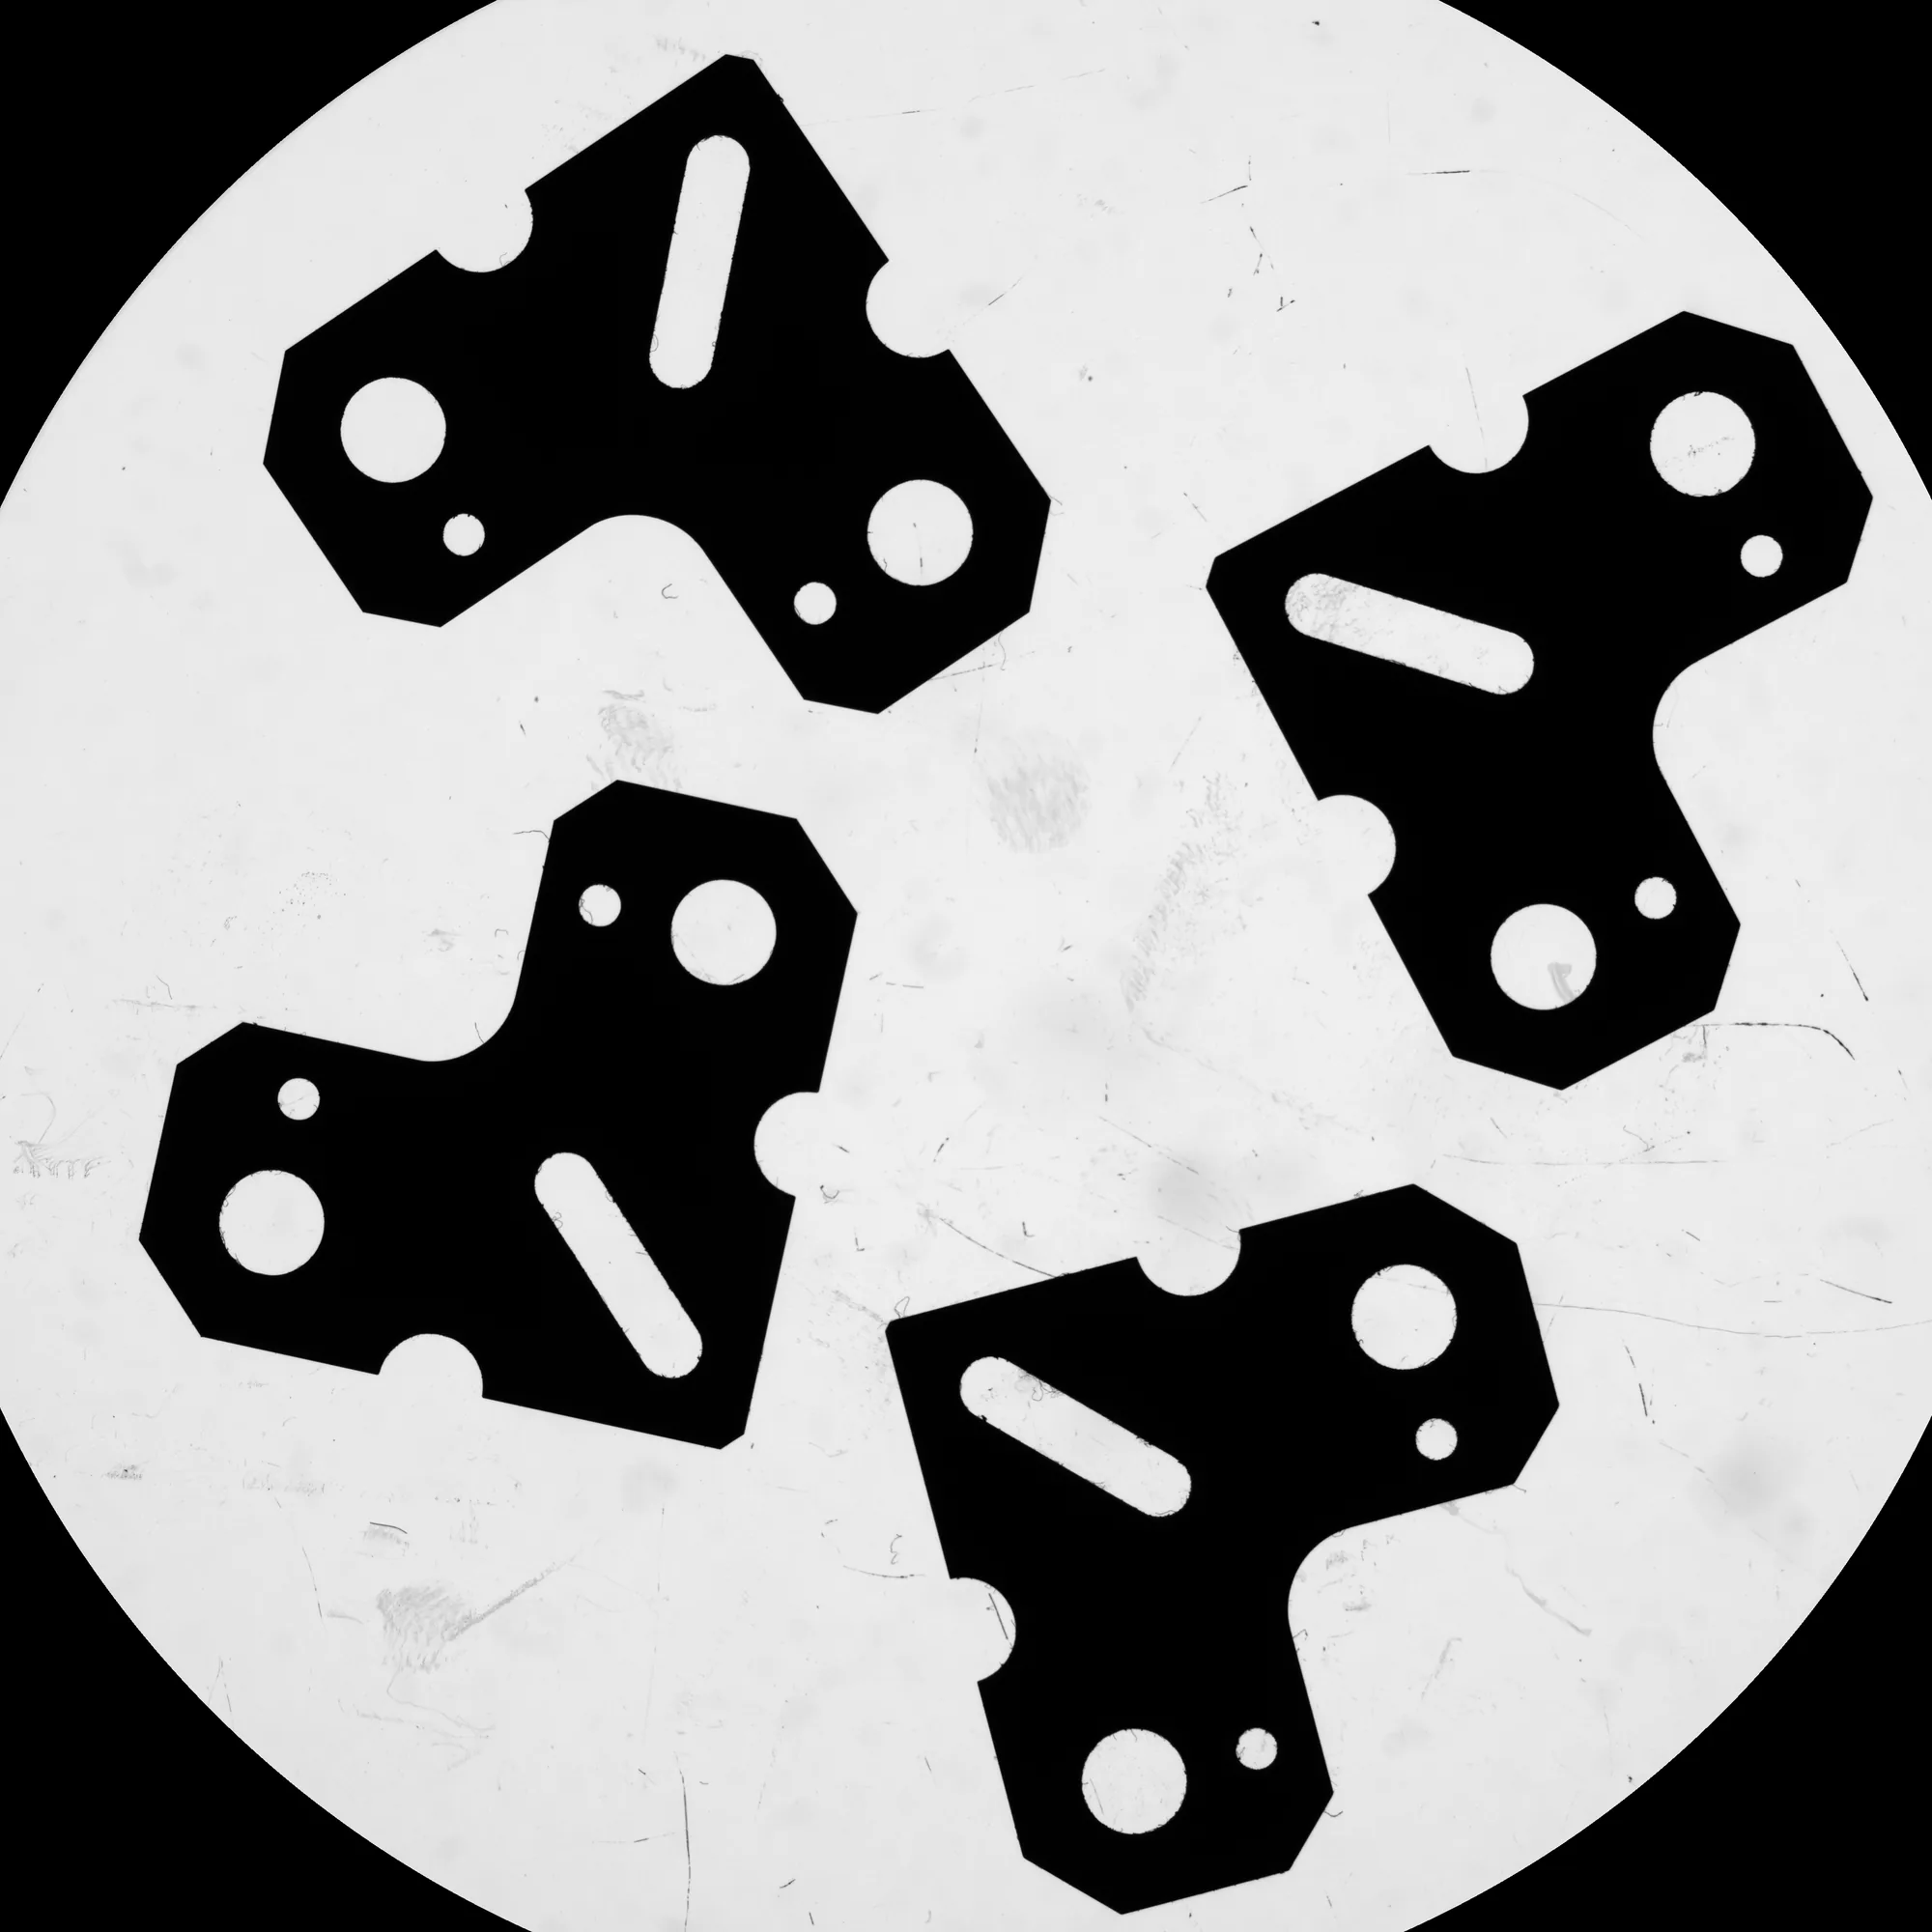
Viele Bauteile sind im Kern zweidimensional: Stanzteile, Dichtungen, Federn, Leiterplatten, Folien, Elektrobleche. Ihre Prüfmerkmale liegen in einer Ebene und sind im Durchlicht als Kontur sichtbar. Für sie sind Profilprojektor, Messmikroskop und Bildmessgerät die naheliegende Wahl. Unsere Ratgeber zu Stanzteilen und Elektroblech und zu Drehteilen, Gewinden und Federn zeigen das an Beispielen.
Sobald Merkmale in verschiedenen Ebenen zueinander in Beziehung stehen – eine Bohrung senkrecht zu einer Fläche, die Parallelität zweier Flächen, die Position einer Bohrung bezogen auf ein Bezugssystem aus drei Ebenen –, ist eine echte 3D-Messung nötig. Hier ist die Koordinatenmessmaschine das Standardwerkzeug. Formmessungen wie Rundheit, Zylinderform oder Ebenheit über viele Punkte gehören ebenfalls in diese Klasse; die Richtlinie VDI/VDE 2617 Blatt 2.2 behandelt die Formmessung mit Koordinatenmessgeräten.
Dazwischen liegt ein breiter Bereich, den man 2,5D nennt: im Kern flache Teile mit einzelnen Höhenmerkmalen, etwa Stufen, Absätze oder eine Bohrungstiefe. Bildmessgeräte mit Autofokus messen solche Höhen optisch; Multisensorgeräte ergänzen einen Taster oder Laser. Der Chotest Novator etwa kombiniert Bildverarbeitung mit Laserscanning für Höhenprofile. Der Mitutoyo-Fachbeitrag zu ISO 10360-7 beschreibt, wie die Genauigkeit solcher Bildsensoren auch in Z geprüft wird.
Ein Messmikroskop kann Höhen über den Fokus bestimmen, also durch Scharfstellen auf zwei Ebenen. Das funktioniert, ist aber stark vom Bediener und von der Tiefenschärfe des Objektivs abhängig. Nikon bietet für die MM-Serie dafür eine optionale Fokussierhilfe mit projiziertem Muster an.
Wie viele Teile müssen pro Schicht gemessen werden?
Bei Einzelteilen und gelegentlichen Stichproben fällt die Messzeit kaum ins Gewicht. Ein Profilprojektor oder Messmikroskop ist dann oft die wirtschaftlichste Lösung, gerade wenn nur wenige Merkmale zu prüfen sind. Werden es mehr Teile oder mehr Merkmale, verschiebt sich die Rechnung: Jedes Merkmal von Hand anzufahren und abzulesen kostet Zeit, und die Ergebnisse müssen von Hand dokumentiert werden.
Bildmessgeräte mit großem Bildfeld messen alle Merkmale im Bild in einem Durchgang. Mehrere gleiche Teile lassen sich nebeneinander auf den Tisch legen und gemeinsam auswerten, das Ergebnis geht direkt in einen Bericht oder eine Statistik. World of Test und der Fachbeitrag „Simple Bedienung“ in der QZ beschreiben genau diesen Effekt: weniger Handgriffe, weniger Ablesefehler, Messung direkt durch den Werker an der Linie.
Koordinatenmessmaschinen arbeiten in der Serie mit CNC-Programmen und sind für Teile mit vielen 3D-Merkmalen unersetzlich. Die Antastung Punkt für Punkt braucht allerdings Zeit; die QZ beschrieb schon 2005 den hohen Zeitbedarf taktiler Antastung bei vielen Details. Wo viele Merkmale optisch zugänglich sind und nur einige taktil, ist ein Multisensorgerät oft schneller als eine reine Tastmaschine.
In der Automobil- und Zulieferindustrie kommt ein weiterer Punkt hinzu: Für Serienmerkmale verlangen Kunden häufig einen Nachweis der Prüfprozesseignung nach VDA Band 5 beziehungsweise ISO 22514-7 oder eine Messsystemanalyse (MSA) mit Kennwerten wie Cg, Cgk und %GRR. Hexagon fasst die Verfahren in zwei frei verfügbaren Fachbeiträgen zusammen: Prüfprozesseignung nach VDA 5 und Analyse und Fähigkeit von Messsystemen. Für Koordinatenmessgeräte gibt es mit VDI/VDE 2617 Blatt 8 eine eigene Richtlinie. Ein Gerät, bei dem der Bediener die Kante von Auge antastet, hat es bei diesem Nachweis schwerer als eines mit automatischer Kantenerkennung.
Budget: Was kostet ein Messgerät über die Nutzungsdauer?
Der Anschaffungspreis ist nur ein Teil der Rechnung. Ehrlich vergleichen lassen sich die Familien nur über die gesamte Nutzungsdauer: Gerät, Messsoftware, Aufstellung und Umgebung, Schulung, regelmäßige Kalibrierung und die Messzeit, die Ihre Mitarbeiter am Gerät verbringen.
Die Umgebung wird oft unterschätzt. Die Bezugstemperatur für geometrische Produktspezifikationen liegt nach DIN EN ISO 1 bei 20 °C. Hochgenaue Koordinatenmessmaschinen setzen deshalb meist einen klimatisierten Messraum voraus; Zeiss nennt in seiner Beschreibung der Messraumüberwachung Tempar Temperatur, Temperaturgradienten und Luftfeuchte als die Größen, die innerhalb der Herstellervorgaben bleiben müssen. Viele Bildmessgeräte sind für einen Betriebsbereich spezifiziert, der deutlich weiter ist als der eines Messraums – die Chotest-VX-Schnellmessgeräte etwa für 10 bis 35 °C, wobei die angegebene Genauigkeit an Bedingungen gebunden ist, die im Datenblatt stehen. Profilprojektoren gelten als robust in fertigungsnaher Umgebung.
Ein zweiter Kostenblock ist die Kalibrierung. Jedes Messgerät, dessen Ergebnisse Sie für Freigaben verwenden, braucht eine regelmäßige, rückgeführte Kalibrierung. Bei Koordinatenmessmaschinen ist der Aufwand höher als bei einem Projektor; wir kalibrieren beide Gerätearten auch vor Ort. Den Unterschied zwischen Werks- und DAkkS-Kalibrierung erklärt der Ratgeber DAkkS-Kalibrierung oder Werkskalibrierung; akkreditierte Stellen finden Sie über die Datenbank der DAkkS.
Wer das Budget schonen will, hat zwei Hebel. Erstens: eine geprüfte gebrauchte Messmaschine, worauf unser Ratgeber zur gebrauchten Koordinatenmessmaschine eingeht. Zweitens: ein vorhandenes Gerät nachrüsten. Ein mechanisch intakter Profilprojektor oder ein Messmikroskop lässt sich mit einer Auswerteelektronik wie MetLogix M2 oder MetLogix M3 um Kantenerkennung, Teileprogramme und Messberichte erweitern (siehe MetLogix).
Wer misst? Bedienerqualifikation und Bedienereinfluss
Die Frage, wer am Gerät steht, entscheidet oft mehr als das Datenblatt. Ein Profilprojektor ist in wenigen Stunden erklärt. Das Ergebnis hängt aber davon ab, wie genau der Bediener die Kante am Fadenkreuz positioniert – zwei Bediener erhalten nicht zwingend dasselbe Ergebnis. Genau das zeigt sich in einer Messsystemanalyse als Bedienereinfluss.
Bildmessgeräte nehmen dem Bediener diese Entscheidung ab: Die Software findet die Kante nach festen Regeln. Im Alltag legt der Werker das Teil auf und startet das Programm. Das Programm selbst muss jedoch jemand erstellen, der Merkmale, Bezüge und Antaststrategien versteht. Planen Sie dafür eine geschulte Fachkraft ein, auch wenn die tägliche Bedienung einfach ist.
Koordinatenmessmaschinen verlangen das meiste Wissen. Wer misst, muss Form- und Lagetoleranzen lesen, Bezugssysteme aufbauen, Tastereinsätze wählen und kalibrieren können. Renishaw beschreibt in seiner Übersicht der Tastsysteme, wie unterschiedlich schaltende und scannende Taster arbeiten – diese Entscheidung trifft der Messtechniker, nicht das Gerät. Werth zeigt in seinen Praxistipps zur Messgenauigkeit, wie stark Messstrategie und Umgebung das Ergebnis beeinflussen.
Ein Mittelweg ist die Arbeitsteilung: Der Messtechniker im Messraum erstellt Programme und klärt Grenzfälle, der Werker in der Fertigung misst auf Knopfdruck am Bildmessgerät. Damit passt das Gerät zur Qualifikation der Menschen, die es täglich nutzen.
Messprojektor, Messmikroskop, Bildmessgerät, KMG: Stärken und Grenzen
Messprojektor. Stark bei schnellen Konturvergleichen mit Schablone, robust, schnell zu erlernen. Grenzen: rein zweidimensional, bedienerabhängig, Dokumentation meist von Hand. Nikon fertigt Projektoren wie das V-12B und V-20B mit telezentrischen Objektiven; auch Mitutoyo hat mit dem PJ-PLUS neu aufgelegt – die Bauform ist also keineswegs ausgestorben. Wer heute neu kauft, sollte aber auch einen digitalen Projektor wie den Chotest VX5100D ansehen, der das Schattenbild per Kamera auswertet.
Messmikroskop. Stark bei sehr kleinen Merkmalen, bei Auflicht-Aufgaben und kontrastarmen Strukturen; die Nikon-MM-Serie bietet laut Hersteller Hellfeld, Dunkelfeld, Polarisation und DIC. Grenzen: kleines Bildfeld, Messung Merkmal für Merkmal, Höhe nur über den Fokus. Typische Geräte: Nikon MM-200, MM-400 und MM-800. Zur jüngsten Gerätegeneration siehe die Nikon-Mitteilung zur MM-400N/800N und die Broschüre der MM-Serie.
Bildmessgerät. Stark bei flachen Teilen in größerer Stückzahl, bei vielen Merkmalen pro Teil und bei automatischer Dokumentation. Grenzen: verdeckte und seitliche Merkmale, stark spiegelnde Oberflächen, echte Formmessung im Raum. Spektrum bei uns: von den Schnellmessgeräten der Chotest VX-Serie bis zu den CNC-Geräten CHT452 / CHT562 / CHT682 und der Hybrid-Serie mit Zoom- und Weitwinkeloptik.
Koordinatenmessmaschine. Stark bei 3D-Geometrie, Form- und Lagetoleranzen und Bezugssystemen, ausgereift in Normung und Software. Grenzen: höherer Aufwand für Umgebung, Programmierung und Qualifikation; empfindliche, sehr kleine oder weiche Teile lassen sich taktil schlecht antasten. Ein Beispiel für die verbreitete Portalbauart ist die Zeiss Contura. Geprüfte Gebrauchtgeräte finden Sie unter 3D-Koordinatenmessmaschinen.
Multisensor als Brücke. Wo ein Teil sowohl flache Konturen als auch taktile 3D-Merkmale hat, verbindet ein Multisensorgerät beide Welten. Beispiele sind der Chotest Novator und die Zeiss O-INSPECT. Werth beschreibt den Ansatz in „Multisensorik an Koordinatenmessgeräten“, das IPROM der TU Braunschweig forscht dazu. Die Einordnung, wann sich das lohnt, steht im Ratgeber Multisensor-Messmaschine.
In fünf Fragen zum passenden Messgerät
Wenn Sie ein Messgerät auswählen, führen die folgenden Fragen in dieser Reihenfolge meist schnell zum Ziel. Beantworten Sie sie mit Blick auf die Zeichnung Ihres anspruchsvollsten Teils, nicht des einfachsten.
- 1. Liegen alle Prüfmerkmale in einer Ebene und sind im Durchlicht sichtbar? Wenn nein und es geht um Form, Lage oder Bezüge im Raum: Koordinatenmessmaschine oder Multisensorgerät.
- 2. Wie eng ist die engste Toleranz? Reicht die Messunsicherheit des Geräts für ein Verhältnis von etwa 1:10 – oder zumindest für eine sichere Entscheidung nach DIN EN ISO 14253-1?
- 3. Wie groß und wie schwer ist das Teil? Passt es in Bildfeld, Tischweg und Tischlast?
- 4. Wie viele Teile und Merkmale pro Schicht? Bei wenigen Merkmalen und Einzelteilen genügt oft Projektor oder Mikroskop, bei vielen ein Bildmessgerät mit Programm.
- 5. Wer misst, und muss das Ergebnis dokumentiert oder in einer Prüfprozesseignung nachgewiesen werden? Dann sprechen automatische Kantenerkennung und Messbericht für ein Bildmessgerät oder eine CNC-Maschine.
Vor dem Kauf: mit eigenen Teilen messen
Datenblätter vergleichen Geräte unter Idealbedingungen. Ob ein Gerät Ihre Aufgabe löst, zeigt sich erst mit Ihrem Bauteil: an seiner Oberfläche, seiner Kantenqualität und seinem Material. Spiegelnde Drehteile, transparente Kunststoffe oder gratbehaftete Stanzkanten verhalten sich unter der Kamera anders als ein mattes Prüfnormal; unser Ratgeber zu Kunststoffteilen geht auf diese Fälle ein.
Senden Sie uns deshalb Zeichnung und Musterteile. Wir messen die kritischen Merkmale auf den Geräten, die in Frage kommen, und zeigen Ihnen die Ergebnisse samt Wiederholbarkeit. Einen Überblick über die Geräte, die wir neu anbieten, finden Sie unter Neue Messtechnik, aufgeteilt nach Chotest, Nikon und MetLogix. Wenn ein altes Gerät ersetzt wird, nehmen wir es auf Wunsch in Zahlung oder kaufen es an.
Quellen
- DIN Media – DIN EN ISO 1: Standardreferenztemperatur für GPS
- EVS – ISO 1:2022 Standard reference temperature
- DIN Media – DIN EN ISO 14253-1: Entscheidungsregeln für den Nachweis von Konformität
- EVS – ISO 14253-1:2017 Decision rules for verifying conformity
- EVS – ISO 10360-2:2009 KMG für Längenmessungen
- EVS – ISO 10360-5:2020 Antastsysteme von KMG
- EVS – ISO 10360-7:2011 KMG mit Bildverarbeitungssystemen
- EVS – ISO 22514-7:2021 Fähigkeit von Messprozessen
- VDI – VDI/VDE 2617 Blatt 6.1: Anwendung von DIN EN ISO 10360-7 auf KMG mit Bildverarbeitung
- VDI – VDI/VDE 2617 Blatt 6: KMG mit optischer Antastung, Grundlagen
- DIN Media – VDI/VDE 2617 Blatt 2.2: Formmessung mit Koordinatenmessgeräten
- DIN Media – VDI/VDE 2617 Blatt 8: Prüfprozesseignung von Messungen mit KMG
- BIPM/JCGM – Guide to the Expression of Uncertainty in Measurement (GUM)
- VDA QMC – Verband der Automobilindustrie, Qualitäts Management Center (VDA Band 5)
- Hexagon – Prüfprozesseignung nach VDA 5 (Fachbeitrag)
- Hexagon – Analyse und Fähigkeit von Messsystemen (Fachbeitrag)
- Schweizerische Akkreditierungsstelle SAS – Dokument 216: Konformitätsaussagen und Entscheidungsregeln
- PTB – Fachbereich 5.3 Koordinatenmesstechnik
- PTB – Arbeitsgruppe 5.31 Geometrische Normale
- PTB – Fachbeitrag Koordinatenmesstechnik (Open Access Repository)
- DAkkS – Deutsche Akkreditierungsstelle
- DAkkS – Suche nach akkreditierten Stellen
- Werth Messtechnik – Fachartikel „Zweierlei Maß“ (Messunsicherheit und Toleranz)
- Werth Messtechnik – Praxistipps: Messgenauigkeit in der Koordinatenmesstechnik
- Werth Messtechnik – Praxistipps: Taktil und optisch messen
- Werth Messtechnik – Praxistipps: Die Lösung für jede Messaufgabe
- Werth Messtechnik – Fachartikel: Wege zum passenden Messverfahren
- Werth Messtechnik – Fachartikel: Multisensorik an Koordinatenmessgeräten
- Fraunhofer IPA Eventforum – Werth: Vortrag Control 2015
- TU Braunschweig, IPROM – Multisensor-Koordinatenmesstechnik
- QZ – „Schneller als taktil“ (2005)
- QZ – „Simple Bedienung“ (2015)
- Produktion – Warum optische Messtechnik in der Fertigung mächtiger wird
- Zeiss – O-INSPECT Multisensor-Messmaschine
- Zeiss – CONTURA Portal-Koordinatenmessgerät
- Zeiss – Messraumüberwachung Tempar
- Zeiss/Quality Magazine – Whitepaper ISO 10360-7 für optische KMG
- Mitutoyo – Tech Paper zu ISO 10360-7
- Mitutoyo – CMM Accuracy (Genauigkeitsangaben von KMG)
- Mitutoyo – Vision Measuring Systems
- Silicon Saxony – Mitutoyo PJ-PLUS Profilprojektor
- Nikon – Messmikroskope MM-400N/MM-800N
- Nikon – Neue Messmikroskope MM-400N/800N (Mitteilung)
- Nikon – Broschüre Measuring Microscopes MM Series
- Nikon – Profilprojektor V-12B
- Nikon – Profilprojektor V-20B
- Renishaw – Übersicht Tastsysteme für KMG
- Renishaw – TP20 Tastermodule
- Keyence – Multisensor-Messsystem im Vergleich zum Profilprojektor
- World of Test – Optical Comparator vs Vision System
- MetLogix – M2 Messsoftware