Manuell oder CNC messen: Was unterscheidet die beiden Betriebsarten?
Wer manuell oder CNC messen will, entscheidet zuerst darüber, wer die Messpunkte erzeugt. An einer manuellen Maschine bewegt der Bediener Tisch, Kamera oder Taster von Hand – über Kurbeln, Joystick oder durch Schieben der luftgelagerten Achsen – und löst jeden Messpunkt selbst aus. Die Maßstäbe der Achsen erfassen die Position, ein Messrechner oder eine Messsoftware berechnet daraus Kreise, Abstände und Winkel. Ein typisches Beispiel ist der klassische Profilprojektor mit Fadenkreuz oder ein handgeführtes Koordinatenmessgerät wie die Baureihe Crysta Plus M von Mitutoyo, die etwa die Universität Göttingen in ihrer Werkstatt einsetzt.
Eine CNC-Maschine (im Englischen meist DCC, „direct computer control“) bewegt die Achsen über Motoren. Ein Messprogramm legt fest, welche Positionen angefahren, welche Merkmale erfasst und wie sie ausgewertet werden. Der Bediener legt das Teil ein, startet das Programm und entnimmt es wieder. Bei Bildverarbeitungsgeräten stellen Programm und Steuerung zusätzlich Fokus, Beleuchtung und Vergrößerung ein.
Dazwischen gibt es Zwischenstufen, die in der Praxis oft übersehen werden: manuelle Maschinen mit Software, die ein gespeichertes Teileprogramm Schritt für Schritt vorgibt; Geräte mit automatischer Kantenerkennung, bei denen der Bediener nur noch grob positioniert; und Flash- oder Einzelbild-Messgeräte, die alles erfassen, was im Bildfeld liegt, und ohne Achsbewegung auswerten. Die Entscheidung ist deshalb selten ein reines Entweder-oder.
Manuell und CNC im direkten Vergleich
Die Tabelle fasst zusammen, worin sich die Betriebsarten typischerweise unterscheiden. Sie ersetzt keine Prüfung Ihrer konkreten Messaufgabe – die Angaben sind Tendenzen, keine Grenzwerte.
| Kriterium | Manuell | CNC |
|---|---|---|
| Stückzahl | Einzelteile, Erstmuster, häufig wechselnde Teile in kleinen Losen | Wiederkehrende Teile, Serien, Stichproben nach Prüfplan |
| Zeit je Teil | Wächst mit jedem Merkmal; jeder Punkt wird von Hand angefahren | Messlauf läuft selbstständig; Bediener nur für Einlegen, Start und Entnahme |
| Bedienereinfluss | Hoch: Antastung, Fokus, Punktverteilung und Ausrichtung hängen von der Person ab | Gering: Antaststrategie und Punktverteilung sind im Programm festgelegt |
| Messsystemanalyse | Verfahren 2 (mehrere Prüfer, Prüferstreuung) ist nötig | Häufig Verfahren 3 (ohne Bedienereinfluss) möglich, wenn das Teil nicht von Hand ausgerichtet wird |
| Vorbereitung | Gering; Messung kann sofort beginnen | Messprogramm muss je Teilenummer erstellt und erprobt werden, oft mit Vorrichtung |
| Investition | Niedriger | Höher (Antriebe, Steuerung, Software, ggf. Lizenzen für Offline-Programmierung) |
| Qualifikation | Messtechnisches Geschick bei jeder Messung | Messtechnisches Wissen beim Programmieren; Einlegen und Starten auch durch angelernte Kräfte |
| Dokumentation | Abhängig von Messrechner bzw. Software; oft Abschreiben oder Einzelausdruck | Protokoll, Statistik und Datenexport fallen automatisch an |
Ab welcher Stückzahl lohnt sich CNC?
Die Stückzahl allein entscheidet nicht – wichtiger ist das Produkt aus Stückzahl und Merkmalen je Teil. Ein Teil mit zwei Maßen ist auch manuell in einer Minute geprüft. Ein Teil mit dreißig Merkmalen, darunter Positionstoleranzen und Lochkreise, beschäftigt einen Bediener an einer manuellen Maschine deutlich länger, und mit jedem weiteren Teil steigt das Risiko von Ermüdungsfehlern. Ein Beitrag im Quality Magazine beschreibt genau diesen Effekt: Manuelle Geräte brauchen einen oder sogar zwei Bediener in ständiger Interaktion und werden mit zunehmender Zahl an Prüfungen je Teil ineffizienter, während sie bei wenigen schnellen Prüfungen oder häufig wechselnden Teilen ihre Stärken haben (Quality Magazine: Buying a CMM).
Bei der Taktzeit lohnt ein genauer Blick, welche Zeit der Mensch bindet. An der CNC-Maschine laufen Messung und Auswertung, während der Bediener bereits das nächste Teil vorbereitet oder an einer anderen Maschine arbeitet. Werden mehrere Teile in einer Vorrichtung oder Palette gespannt, verteilt sich auch das Einlegen auf viele Teile. Hersteller wie ZEISS beim O-INSPECT bieten dafür Palettensysteme an, und Software wie MetLogix M2/M3 mit CNC-Option kann ein Programm auf mehrere Teile in einer Palette übertragen.
Als grobe Orientierung, ohne feste Grenze: Wiederholen sich dieselben Teilenummern regelmäßig, sind viele Merkmale je Teil zu prüfen oder wird nach Prüfplan in festen Intervallen gemessen, spricht viel für CNC. Kommen dagegen ständig neue Teile, oft nur ein- oder zweimal, frisst die Programmierung den Zeitvorteil auf. Wo die Grenze in Ihrem Betrieb liegt, zeigt die Rechnung weiter unten.
Toleranz und Bedienereinfluss: Wer misst hier eigentlich?
Bei engen Toleranzen wird der Bediener zur Einflussgröße. An einer manuellen Koordinatenmessmaschine bestimmen Antastgeschwindigkeit, Antastrichtung und die Verteilung der Punkte auf dem Element das Ergebnis mit. Eine ältere Kaufberatung von Quality Digest hält fest, dass enge Toleranzen auf manuellen Maschinen schwer wiederholbar zu halten sind und dass das gleichmäßige Antasten einer DCC-Maschine für Wiederholbarkeit bei engen Toleranzen besser geeignet ist (Quality Digest: How to Buy a CMM).
Bei optischen Geräten kommt die Fokussierung hinzu. ZEISS schreibt in der Produktinformation zum O-SELECT, dass eine von Hand eingestellte Bildschärfe zu unbemerkten Fehlern und Messabweichungen bis zu mehreren Mikrometern führen kann – der Grund, warum dort Fokus und Beleuchtung automatisch eingestellt werden (ZEISS O-SELECT Produktinformation, PDF). Werth beschreibt in der QZ, dass bei hohen Vergrößerungen kleine Sehfelder und geringe Schärfentiefe das manuelle Positionieren zu einer Frage des Geschicks machen und dass dieser Schritt bei programmierter Messung entfällt (Werth in QZ 6/2016, PDF).
Wichtig ist die Abgrenzung: CNC verbessert nicht die Maschinengenauigkeit, sondern die Reproduzierbarkeit des Messablaufs. Die Kennwerte nach DIN EN ISO 10360 – etwa die Längenmessabweichung nach ISO 10360-2, die Antastabweichung nach ISO 10360-5 oder für Bildverarbeitung ISO 10360-7 – beschreiben die Maschine. Wie gut Ihr Messprozess am Ende ist, hängt zusätzlich von Werkstück, Aufspannung, Strategie und Umgebung ab. Ein Messprogramm schreibt die Strategie fest; ein schlecht gewähltes Programm misst allerdings auch reproduzierbar falsch.
Für die Konformitätsentscheidung zählt die Messunsicherheit. DIN EN ISO 14253-1 legt fest, wie Sie mit Messwerten nahe an der Toleranzgrenze umgehen. Je größer der Bedienereinfluss, desto größer die Unsicherheit und desto mehr Teile landen im Graubereich, in dem weder „gut“ noch „schlecht“ sicher nachweisbar ist. Methoden zur Ermittlung der Unsicherheit am KMG beschreiben die Richtlinie VDI/VDE 2617 Blatt 11 über Unsicherheitsbilanzen und DIN EN ISO 15530-3 über kalibrierte Werkstücke.
Messsystemanalyse: Wie sich der Bedienereinfluss nachweisen lässt
Ob ein Messprozess für eine Toleranz geeignet ist, weisen Sie mit einer Messsystemanalyse nach. In der Automobilindustrie sind dafür das AIAG-Handbuch Measurement Systems Analysis (MSA, 4. Auflage), der Band VDA 5 „Mess- und Prüfprozesse“ und die Norm ISO 22514-7 zur Fähigkeit von Messprozessen maßgeblich.
Die gängigen Firmenrichtlinien unterscheiden drei Verfahren. Verfahren 1 prüft das Messsystem an einem Normal ohne Bedienereinfluss (Kennwerte Cg und Cgk). Verfahren 2 untersucht den Prüfprozess mit mehreren Prüfern an mehreren Serienteilen; hier gehen Wiederholpräzision und Prüferstreuung ein. Verfahren 3 ist für Messprozesse ohne Bedienereinfluss vorgesehen, typischerweise automatische Messungen. Diese Einteilung beschreibt auch ein QZ-Beitrag der TU Ilmenau (QZ 4/2005: Prüfprozesse überprüft, PDF).
Für die Bewertung des %GRR-Werts nennt das AIAG-Handbuch als Faustregel: unter 10 % akzeptabel, 10 bis 30 % je nach Anwendung bedingt akzeptabel, über 30 % nicht akzeptabel (Erläuterung bei SigmaZone). VDA 5 geht einen anderen Weg und bewertet die Messunsicherheit des Prüfprozesses im Verhältnis zur Toleranz. Welche Grenzwerte für Sie gelten, legt Ihr Kunde oder Ihr Qualitätsmanagement fest.
Was heißt das für die Wahl der Maschine? Fällt eine Verfahren-2-Studie an der manuellen Maschine knapp aus, weil die Prüferstreuung einen großen Anteil hat, ist das ein starkes Argument für CNC oder zumindest für automatische Kantenerkennung und programmgeführte Abläufe. Ist dagegen schon die Wiederholpräzision in Verfahren 1 zu groß, hilft auch ein Antrieb nichts – dann ist die Maschine selbst oder der Sensor für die Toleranz zu ungenau. Achtung: Verfahren 3 setzt voraus, dass wirklich kein Bediener eingreift. Wird das Teil von Hand ausgerichtet oder ein Bezug manuell angetastet, bleibt ein Bedienereinfluss bestehen.
Programmieraufwand: Was CNC-Messen vorab kostet
Der Zeitvorteil der CNC-Maschine wird mit einem Messprogramm erkauft. Klassisch entsteht es im Teach-in: Ein erfahrener Bediener misst das erste Teil manuell oder per Joystick, die Software zeichnet die Schritte auf, danach wird das Programm geprüft, mit Toleranzen versehen und freigegeben. Für jede neue Teilenummer und jede Zeichnungsänderung fällt diese Arbeit erneut an.
Deutlich schneller geht es, wenn CAD-Daten vorliegen. Werth beschreibt, dass die Programmierung am 3D-CAD-Modell den Aufwand bei komplexen Teilen erheblich verkürzt und offline an einem separaten Arbeitsplatz erfolgen kann, sodass die Messmaschine weiter misst (Werth in QZ 6/2016). Bei 2D-Teilen genügt oft eine DXF-Zeichnung: MetLogix bietet die automatische Programmerzeugung aus DXF-Dateien (MetLogix) sowie den Konturvergleich mit DXF-Sollgeometrie (M3 Profiling, Datenblatt).
Planen Sie außerdem ein: Vorrichtungen oder Paletten, damit das Teil reproduzierbar liegt; die Erprobung des Programms an mehreren Teilen; die Pflege bei Zeichnungsänderungen; und eine Person, die Programme erstellen und ändern kann. Fehlt diese Person, steht die CNC-Maschine bei jeder neuen Teilenummer still – ein häufiger Grund, warum CNC-Maschinen im Alltag manuell bedient werden.
Break-even: Ein Rechenbeispiel mit offenen Annahmen
Ob sich CNC rechnet, hängt von Ihren Zahlen ab. Die folgende Rechnung ist ein Muster. Alle Werte sind Annahmen zur Veranschaulichung, keine Preise oder Messzeiten bestimmter Geräte. Setzen Sie Ihre eigenen Werte ein.
Die Grundformel: Break-even-Stückzahl = (Mehrinvestition CNC + Programmierkosten) ÷ (eingesparte Bedienerzeit je Teil × Stundensatz). Die Programmierkosten ergeben sich aus der Zahl der Teilenummern × Programmierzeit je Teilenummer × Stundensatz.
- Annahme Mehrinvestition CNC gegenüber manueller Maschine: 40.000 € (frei gewählte Rechengröße)
- Annahme Bedienerzeit je Teil manuell: 12 Minuten (Teil mit rund 15 Merkmalen)
- Annahme Bedienerzeit je Teil CNC: 3 Minuten (Einlegen, Starten, Entnehmen, Protokoll prüfen)
- Annahme Stundensatz Prüfer inklusive Gemeinkosten: 60 €
- Annahme 10 Teilenummern mit je 6 Stunden Programmierung und Erprobung: 60 Stunden × 60 € = 3.600 €
- Ersparnis je Teil: 9 Minuten = 0,15 Stunden × 60 € = 9 €
- Break-even: (40.000 € + 3.600 €) ÷ 9 € ≈ 4.850 Teile – bei 240 Arbeitstagen rund 20 Teile pro Tag über ein Jahr
| Szenario | Ersparnis je Teil | Programmierkosten | Break-even |
|---|---|---|---|
| Basis wie oben | 9 € | 3.600 € | ≈ 4.850 Teile |
| Teil mit wenigen Merkmalen (manuell 5 min) | 2 € | 3.600 € | ≈ 21.800 Teile |
| Viele Merkmale (manuell 25 min) | 22 € | 3.600 € | ≈ 1.980 Teile |
| 40 statt 10 Teilenummern | 9 € | 14.400 € | ≈ 6.050 Teile |
Was die Rechnung nicht zeigt
Die einfache Amortisation lässt Zinsen, Abschreibung, Wartung, Softwarepflege und Kalibrierung außen vor. Sie berücksichtigt auch nicht, dass Personal häufig nicht eingespart, sondern für andere Aufgaben frei wird – der Effekt ist nur dann Geld wert, wenn diese Zeit tatsächlich anders genutzt wird.
Umgekehrt fehlen Effekte, die oft stärker wirken als die Bedienerzeit: weniger Fehlentscheidungen an der Toleranzgrenze, weniger Ausschuss und Nacharbeit, schnellere Freigabe von Erstmustern, eine bestandene Messsystemanalyse beim Kunden und die automatische Dokumentation. Ein Fachbeitrag zur Messtechnik in der Fertigung beschreibt zudem den Trend, Messsysteme so zu gestalten, dass auch Nicht-Experten sie bedienen können (produktion.de). Diese Effekte lassen sich schwer pauschal beziffern; schätzen Sie sie für Ihren Betrieb ab und rechnen Sie sie gesondert.
Sinnvoll ist eine Zeitaufnahme an Ihren eigenen Teilen: Messen Sie ein typisches Teil an der manuellen Maschine und lassen Sie sich dasselbe Teil an einer CNC-Maschine vorführen. Erst mit diesen Zeiten wird die Rechnung belastbar.
Der Übergang: Nachrüstung statt Neukauf
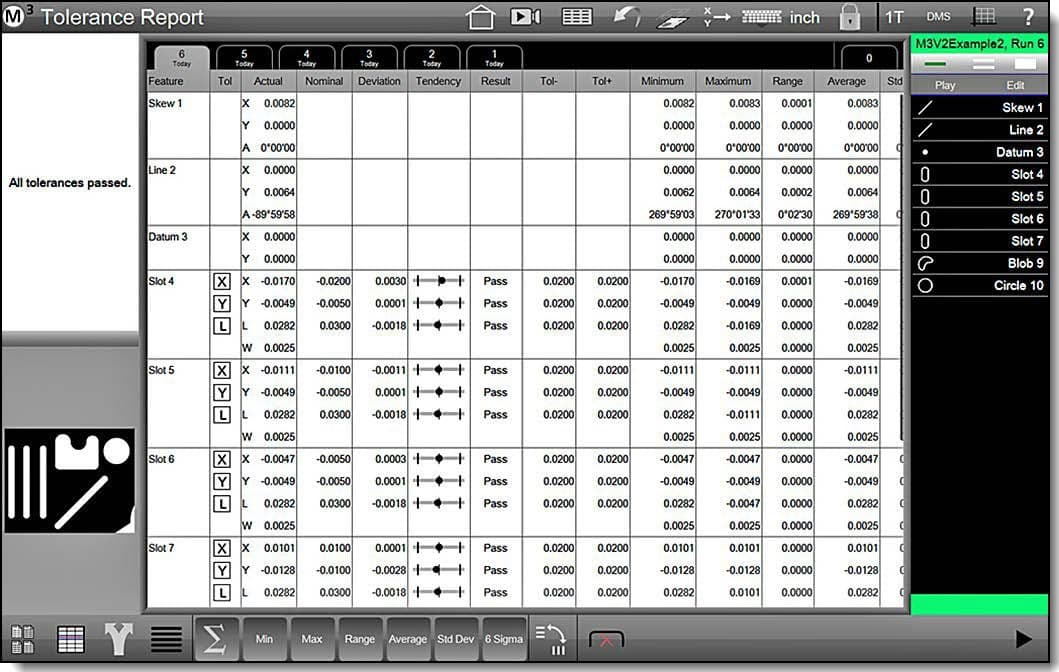
Zwischen „alles manuell“ und „neue CNC-Maschine“ gibt es Zwischenschritte. Der erste ist eine moderne Auswertung an der vorhandenen manuellen Maschine. Mit Messrechnern wie dem MetLogix Mx200 oder der Messsoftware MetLogix M2 lassen sich Teileprogramme aufzeichnen und mit Bedienerführung abspielen: Die Software gibt vor, welches Merkmal als Nächstes zu messen ist, und wertet Toleranzen automatisch aus. Das senkt den Bedienereinfluss bei der Reihenfolge und Auswertung, nicht aber beim Antasten selbst.
Der zweite Schritt ist die Kamera mit automatischer Kantenerkennung, etwa mit MetLogix M3 an einem Messmikroskop oder Profilprojektor. Die Software findet die Kante im Bild, der Bediener positioniert nur noch grob. M3 speichert außerdem jeden Messlauf in einer Datenbank mit Mittelwert, Spannweite und Streuung.
Der dritte Schritt ist die Motorisierung. MetLogix bietet für M2 und M3 eine CNC-Option mit motorunterstützter Programmwiedergabe für Videomessgeräte, Mikroskope und Messprojektoren, Paletten-Programmierung und motorischem Autofokus (MetLogix: M2/M3 CNC). Ob sich eine bestimmte Maschine motorisieren lässt, hängt von Mechanik, Maßstäben und Platz für Antriebe ab und muss im Einzelfall geprüft werden. Bei taktilen Koordinatenmessmaschinen bieten Hersteller wie Renishaw mit der UCC-Steuerung (Renishaw Controller) und ZEISS Retrofits mit neuer Steuerung, Software und Sensorik an; ZEISS nennt dafür rund ein Drittel der Kosten einer neuen Maschine.
Wie die Umrüstung bei Kneissl Messtechnik abläuft – Bestandsaufnahme, Auswahl, Einbau und Kalibrierung – beschreibt die Seite MetLogix-Nachrüstung. Nach jeder Nachrüstung sollte die Maschine neu kalibriert werden, da sich Messkette und Korrekturwerte ändern; das übernehmen wir auf Wunsch DAkkS-akkreditiert vor Ort.
Beispiel automatisch messen: Chotest VX-Serie
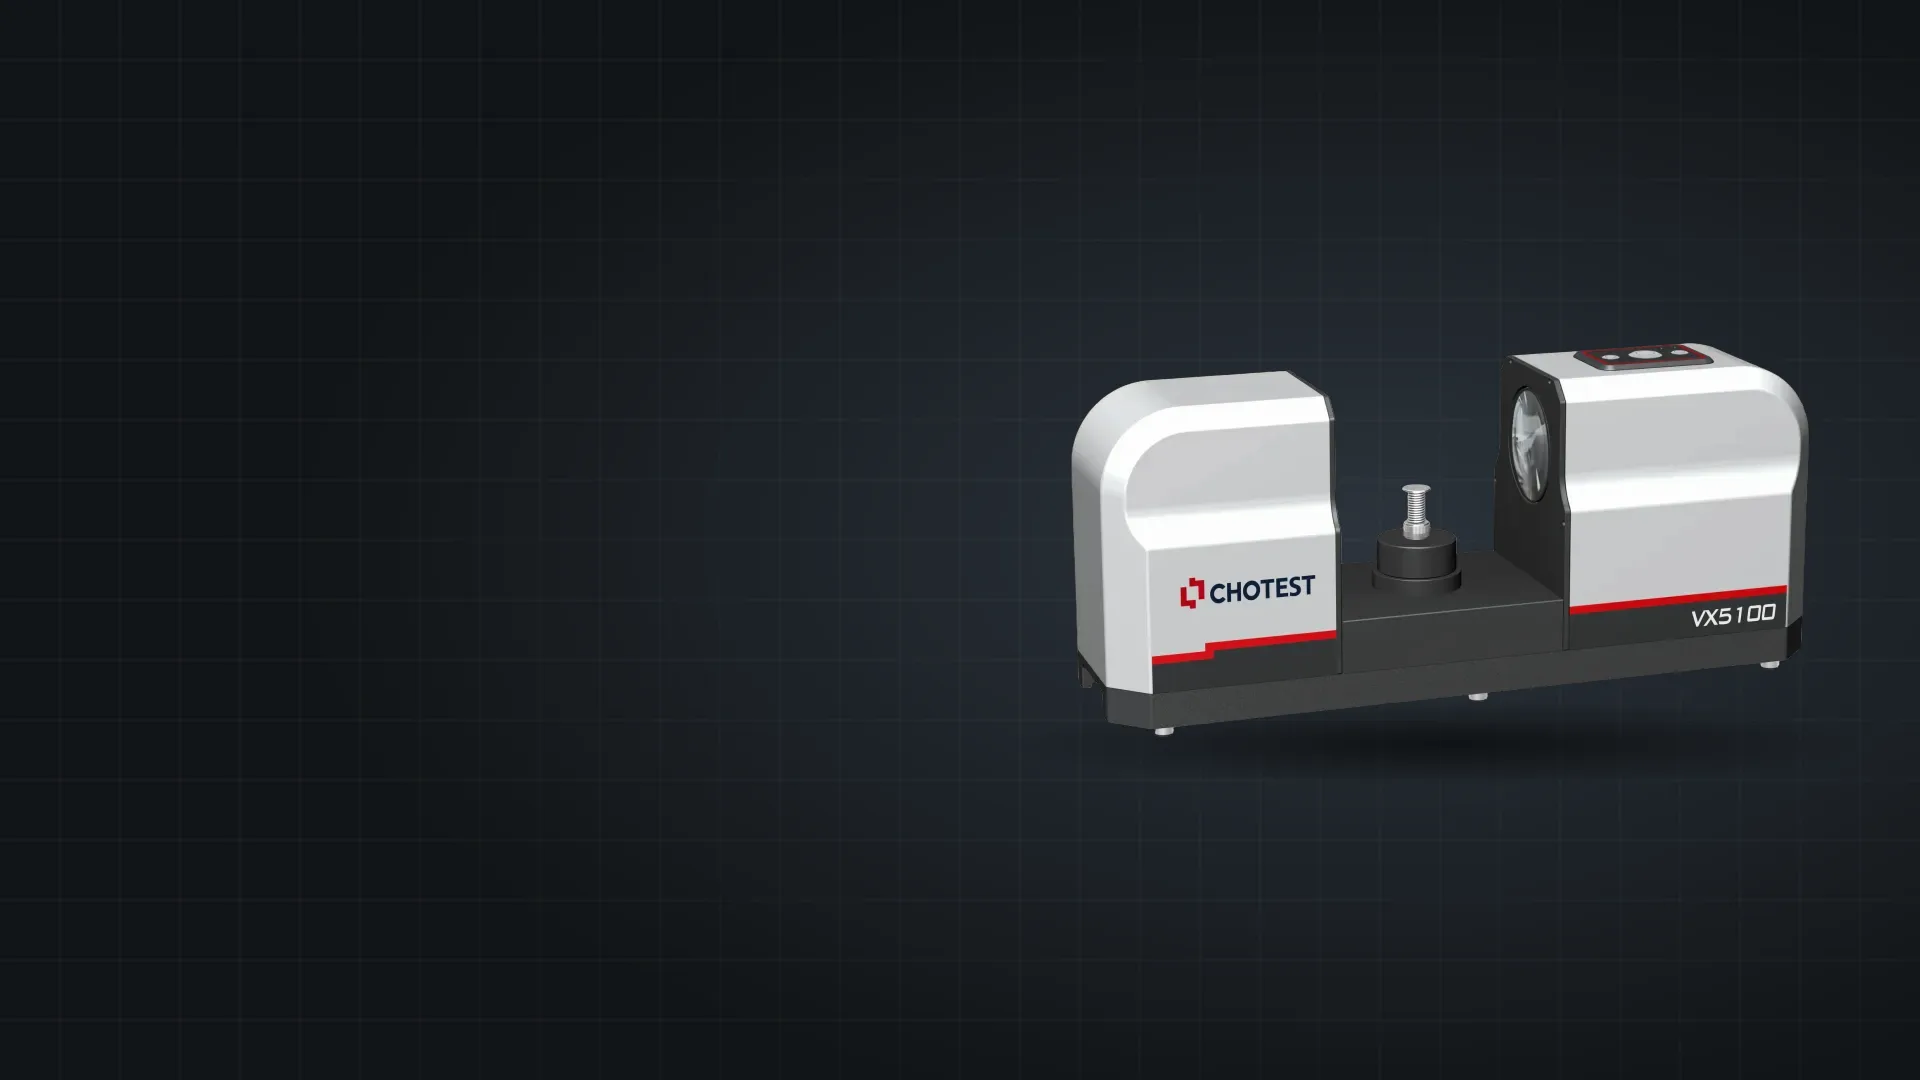
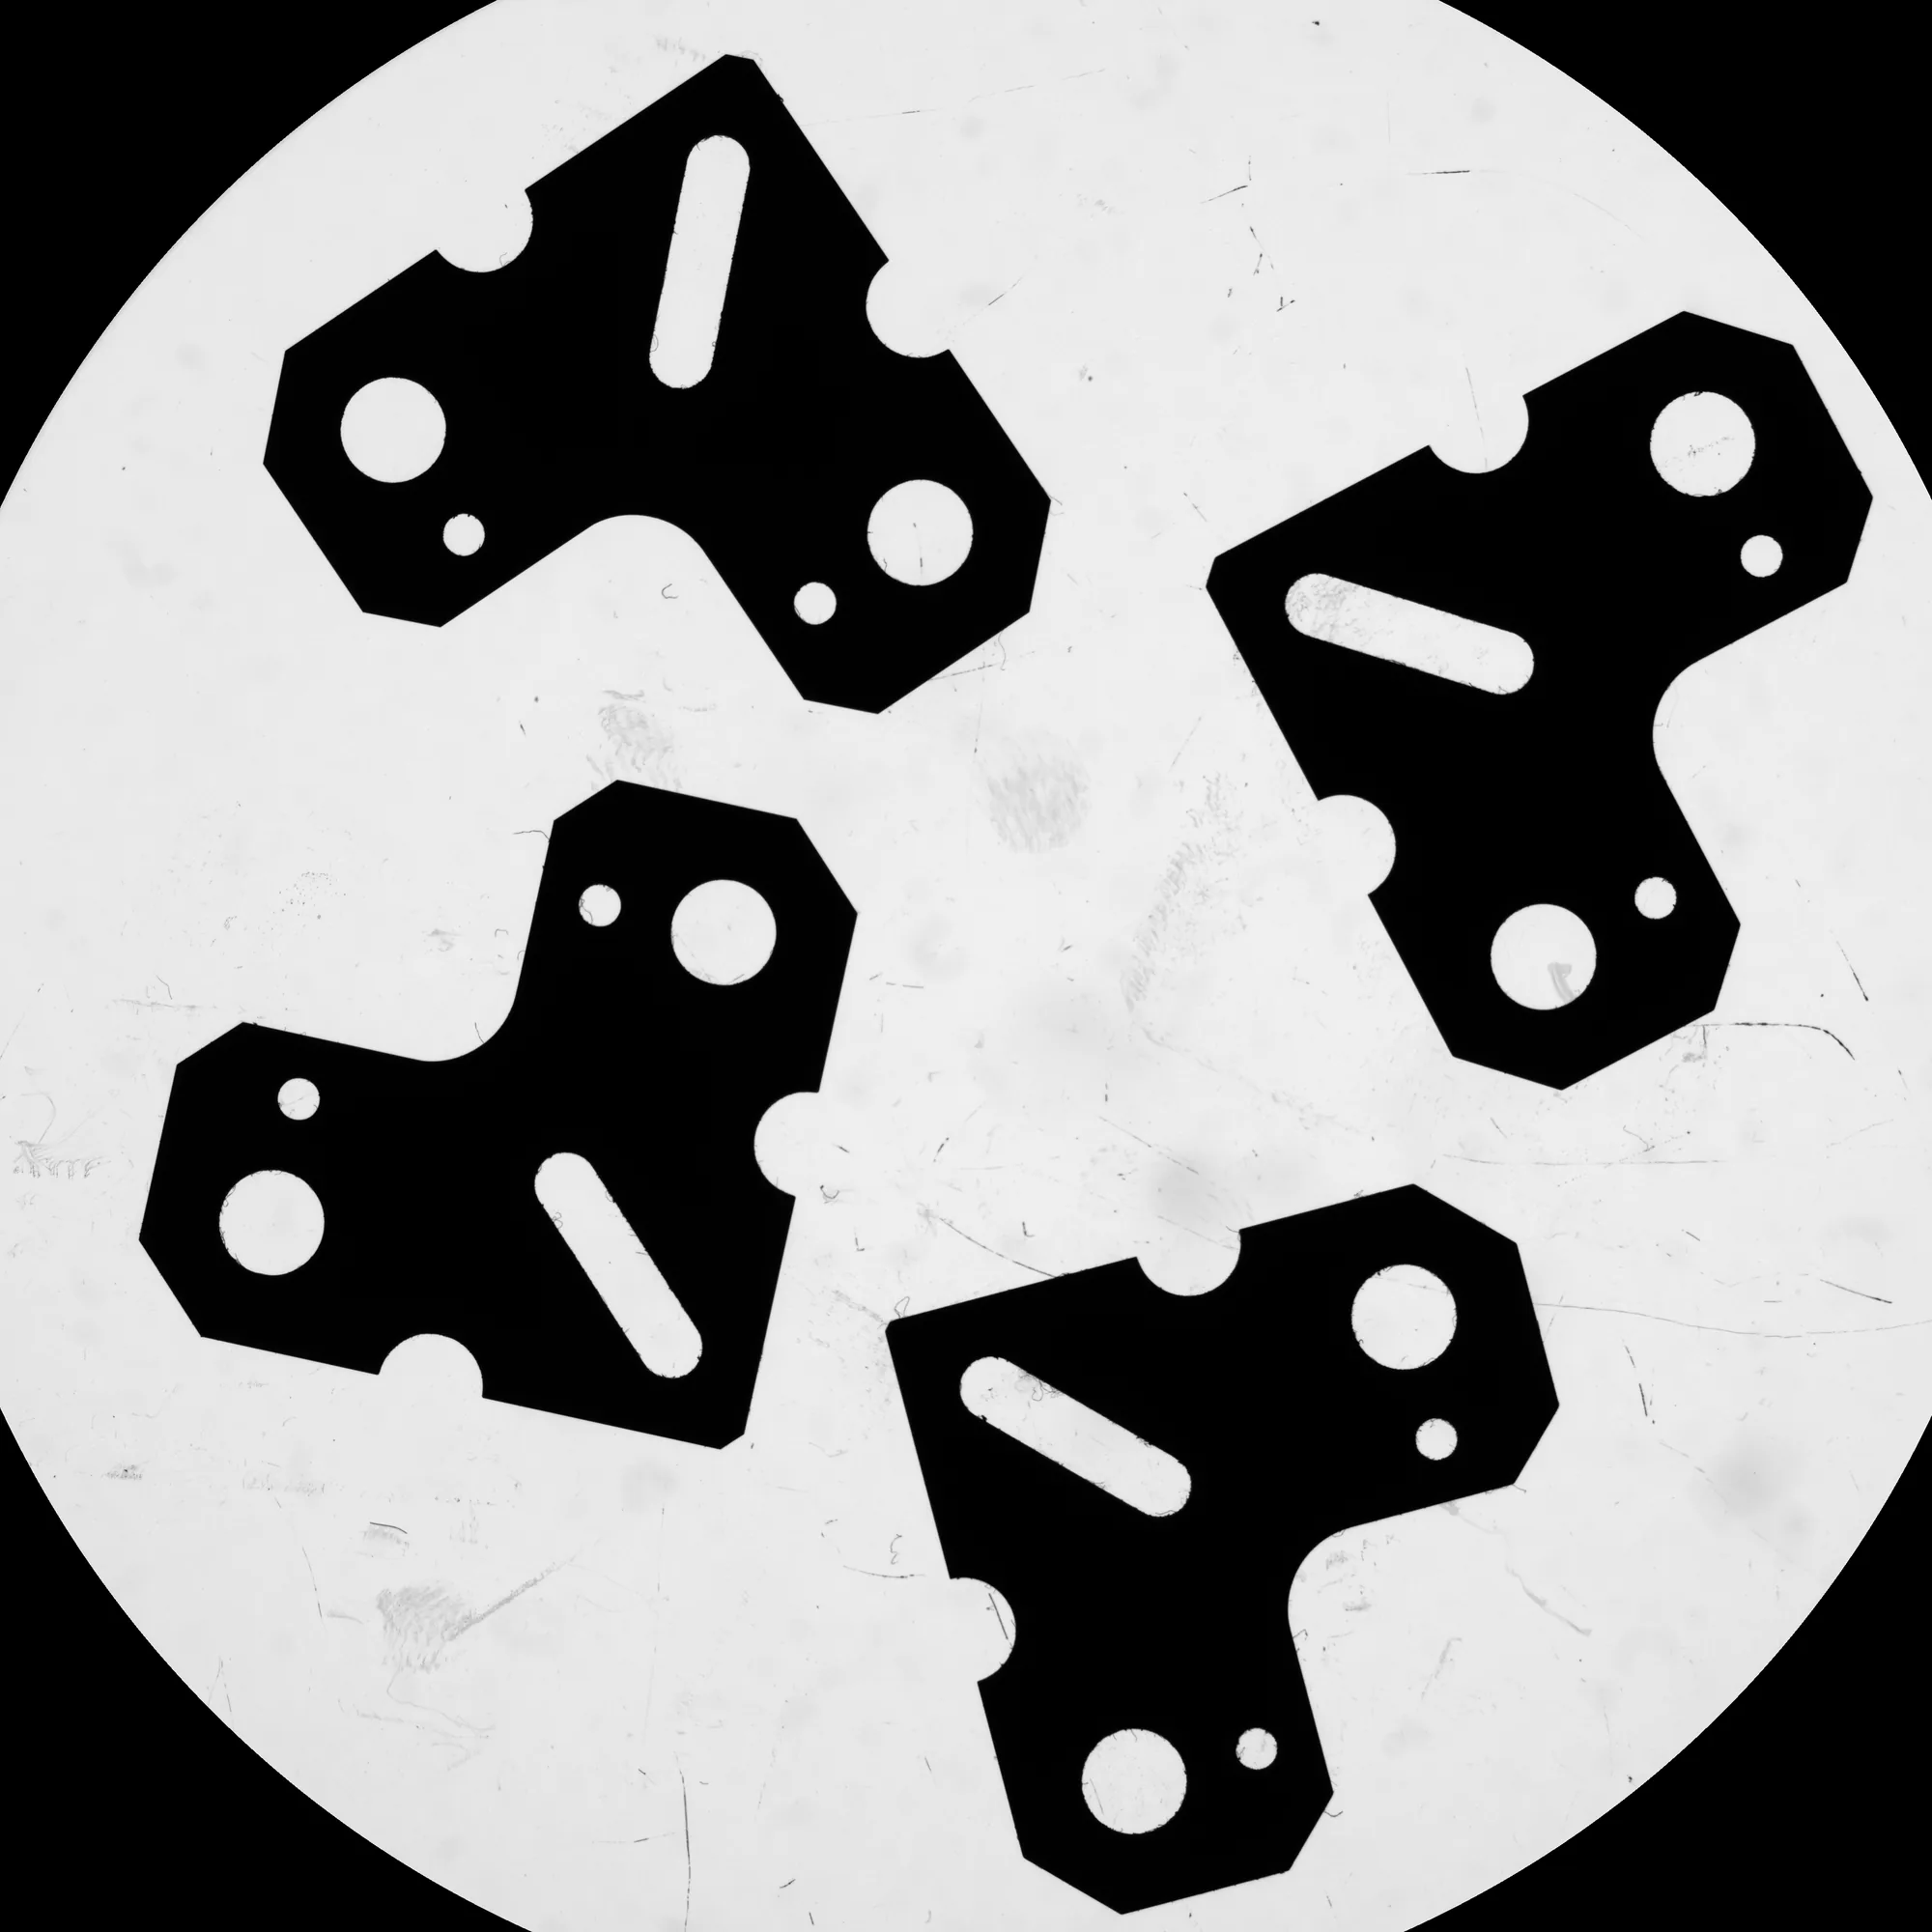
Einen anderen Weg gehen Einzelbild- oder Flash-Messgeräte. Statt Achsen Punkt für Punkt zu verfahren, erfasst ein doppelt telezentrisches Objektiv das ganze Teil in einem Bild; die Software findet die Merkmale und wertet sie aus. Bei der Chotest VX8200D / VX8300D legen Sie ein oder mehrere Teile frei auf den Tisch und starten die Messung per Knopfdruck. Messprogramme lassen sich aus einer CAD-Zeichnung erstellen, die Ergebnisse werden mit Statistik gespeichert.
Laut Herstellerprospekt erkennt die Software bis zu 1.024 Teile gleichzeitig im Bildfeld unabhängig von ihrer Lage und schließt eine Messung in rund 2 Sekunden ab (Chotest SMART Flash Measuring Machines, PDF). Das sind Herstellerangaben; wie lange Ihr Teil braucht, hängt von Merkmalen, Beleuchtung und Bildzusammensetzung ab. Für die VX8200D gibt Chotest im Präzisionsfeld ±1,5 µm an, mit Bildzusammensetzung ±(3 + 0,02 L) µm. Teile, die größer als das Bildfeld sind, setzt die Software aus mehreren Bildern zusammen; dafür hat die VX8306D einen motorisierten Objekttisch.
Für den Vergleich manuell oder CNC bedeutet das: Bei flachen 2D-Teilen wie Stanzteilen, Dichtungen oder Blechen entfällt das Programmieren weitgehend, und der Bedienereinfluss beschränkt sich auf das Auflegen. Für 3D-Merkmale, tiefe Bohrungen oder verdeckte Flächen braucht es weiterhin eine Koordinatenmessmaschine oder ein Multisensor-Gerät. Mehr Anwendungsbeispiele zeigt der Ratgeber Stanzteile messen; das gesamte Programm finden Sie unter Chotest.
Entscheidungshilfe: Fünf Fragen vor dem Kauf
Bevor Sie Angebote vergleichen, klären Sie diese Punkte. Sie zeigen meist schnell, ob manuell, nachgerüstet oder CNC die passende Lösung ist – und ob neu oder gebraucht infrage kommt.
- Wie viele verschiedene Teilenummern messen Sie, und wie oft kehrt dieselbe Teilenummer wieder?
- Wie viele Merkmale hat ein typisches Teil, und wie lange dauert seine Messung heute?
- Wie eng sind die Toleranzen, und hat Ihre letzte Messsystemanalyse einen hohen Anteil der Prüferstreuung gezeigt?
- Liegen CAD- oder DXF-Daten vor, und wer erstellt und pflegt die Messprogramme?
- Ist die vorhandene manuelle Maschine mechanisch und optisch in gutem Zustand – dann ist eine Nachrüstung oft der günstigere erste Schritt. Ist sie es nicht, kann der Erlös aus dem Verkauf der Altmaschine einen Teil der Neuanschaffung decken.
Quellen
- MetLogix — M2/M3 CNC
- MetLogix — Retrofit
- MetLogix — M3 CMM Datenblatt (PDF, englisch)
- MetLogix — M3 Profiling Datenblatt (PDF, englisch)
- MetLogix — M3 Digital Comparator Datenblatt (PDF, englisch)
- MetLogix — M3 Version 4
- MetLogix — FAQ
- ISO 10360-2:2009 — Längenmessabweichung von KMG mit taktiler Antastung
- ISO 10360-5:2020 — KMG mit taktilen Tastsystemen, Antastabweichung
- ISO 10360-7:2011 — KMG mit Bildverarbeitungssensoren
- ISO 10360-9:2013 — KMG mit mehreren Tastsystemen
- ISO 22514-7:2026 — Fähigkeit von Messprozessen
- ISO 1:2022 — Bezugstemperatur für geometrische Produktspezifikationen
- DIN Media — DIN EN ISO 14253-1: Entscheidungsregeln für den Nachweis von Konformität
- DIN Media — DIN EN ISO 15530-3: Messunsicherheit mit kalibrierten Werkstücken
- VDI/VDE 2617 Blatt 11 — Messunsicherheit von KMG über Unsicherheitsbilanzen
- DIN Media — VDI/VDE 2617 Blatt 11
- VDI/VDE 2617 Blatt 2.1 — Leitfaden zur Anwendung von DIN EN ISO 10360-2
- VDI/VDE 2617 Blatt 6.1 — Anwendung von DIN EN ISO 10360-7 für KMG mit Bildverarbeitung
- VDA QMC — White Paper VDA 5 „Mess- und Prüfprozesse“ (PDF)
- VDA QMC / QZ 2011 — Messsystem und Messprozess sind zweierlei (PDF)
- AIAG — Measurement Systems Analysis (MSA), 4. Auflage
- SigmaZone — MSA-Kennwerte und AIAG-Grenzwerte (englisch)
- QZ 4/2005, Linß u. a. — Prüfprozesse überprüft: QS-9000 (MSA), GUM und VDA 5 (PDF)
- QZ 4/2013 — Sechs Freiheitsgrade im Raum (PDF)
- Werth Messtechnik / QZ 6/2016 — Effizientes Erstellen von Messabläufen (PDF)
- Werth Messtechnik — Wege zum passenden Messverfahren (PDF)
- PTB — Arbeitsgruppe 5.32 Koordinatenmesssysteme
- Universität Göttingen — manuelles KMG Mitutoyo Crysta Plus M544
- Quality Magazine — Buying a CMM (englisch)
- Quality Digest — How to Buy a Coordinate Measuring Machine (englisch)
- Mitutoyo — CMM Accuracy Statements (PDF, englisch)
- Eurotec — Mitutoyo QM-Fit: manuelles Bildverarbeitungs-Messgerät (englisch)
- Silicon Saxony — Mitutoyo PJ-PLUS mit automatischer Kantenerkennung
- ZEISS — O-SELECT Produktinformation (PDF)
- ZEISS — O-INSPECT Multisensor-Messgerät
- ZEISS — Automatisierte Lösungen der optischen 3D-Messtechnik
- ZEISS — Webinar: Automate your processes (englisch)
- ZEISS — Retrofit (englisch)
- Renishaw — Retrofit (englisch)
- Renishaw — Upgrade any CMM (englisch)
- Renishaw — CMM-Controller UCC (englisch)
- Metrology News — Retrofit einer WENZEL-KMG mit neuer Steuerung (englisch)
- Nikon — CNC-Videomessgerät NEXIV VMZ-S3020 (englisch)
- Chotest — SMART Flash Measuring Machines, Prospekt (PDF, englisch)
- produktion.de — Messtechnik vor dem Wandel ins digitale Zeitalter
- DAkkS — Deutsche Akkreditierungsstelle