Was bedeutet MPE beim Koordinatenmessgerät?
MPE steht für „Maximum Permissible Error“, auf Deutsch Grenzwert der zulässigen Messabweichung. Die Normenreihe DIN EN ISO 10360 legt fest, wie Hersteller die Genauigkeit eines Koordinatenmessgeräts angeben und wie diese Angabe geprüft wird. Die bekannteste Kenngröße ist die Längenmessabweichung nach DIN EN ISO 10360-2:2010-06 (deutsche Fassung der ISO 10360-2:2009), im Datenblatt als E0,MPE, früher MPE_E. Daneben gibt es Kenngrößen für die Antastung, für Scanning und für Dreh-Schwenk-Systeme.
Wichtig ist die Logik dahinter: Die MPE ist ein Versprechen des Herstellers, das sich mit einer genormten Prüfung bestätigen oder widerlegen lässt. Sie ist keine Messunsicherheit für Ihr Werkstück. Wie aus der MPE eine Abschätzung der Messunsicherheit wird und warum Form, Aufspannung und Temperatur des Werkstücks hinzukommen, erklärt der Ratgeber Messunsicherheit und Prüfmittelfähigkeit. Dieser Artikel bleibt beim Datenblatt.
Die Formel A + L/K: was „2,4 + L/300“ ausrechnet
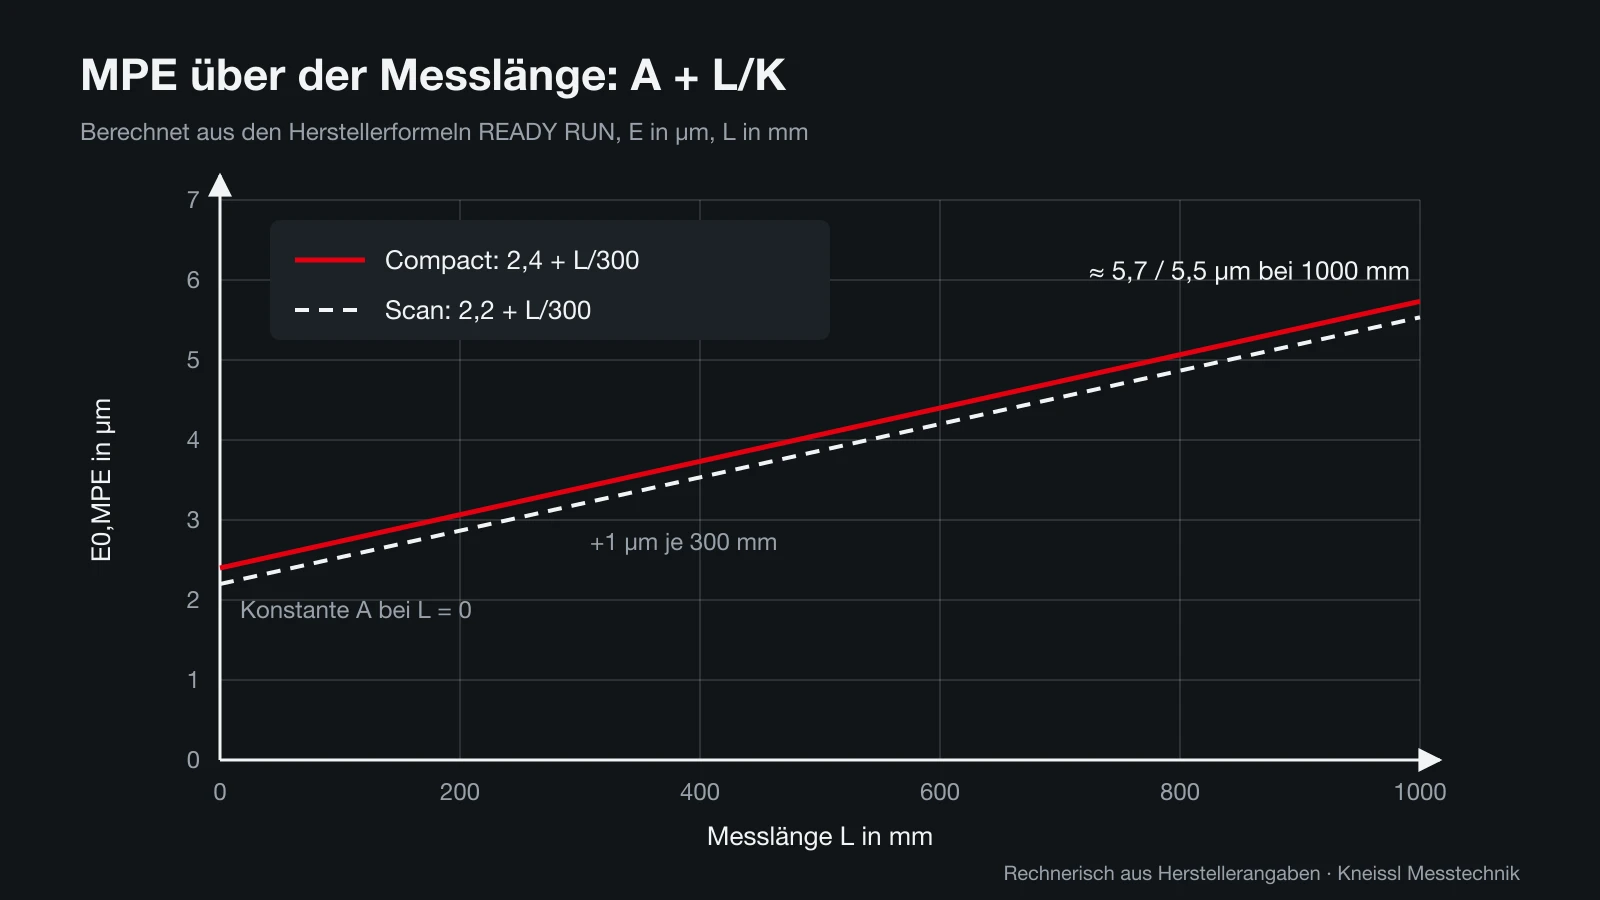
Die Längenmessabweichung wird fast immer als lineare Formel angegeben: E0,MPE = A + L/K. A ist ein konstanter Anteil in Mikrometern, L die Messlänge in Millimetern und K ein dimensionsloser Teiler. Der konstante Anteil beschreibt vor allem Antastung und kurze Strecken, der längenabhängige Anteil Fehler, die mit der Strecke wachsen – Maßstäbe, Geometrie der Achsen, Temperatur.
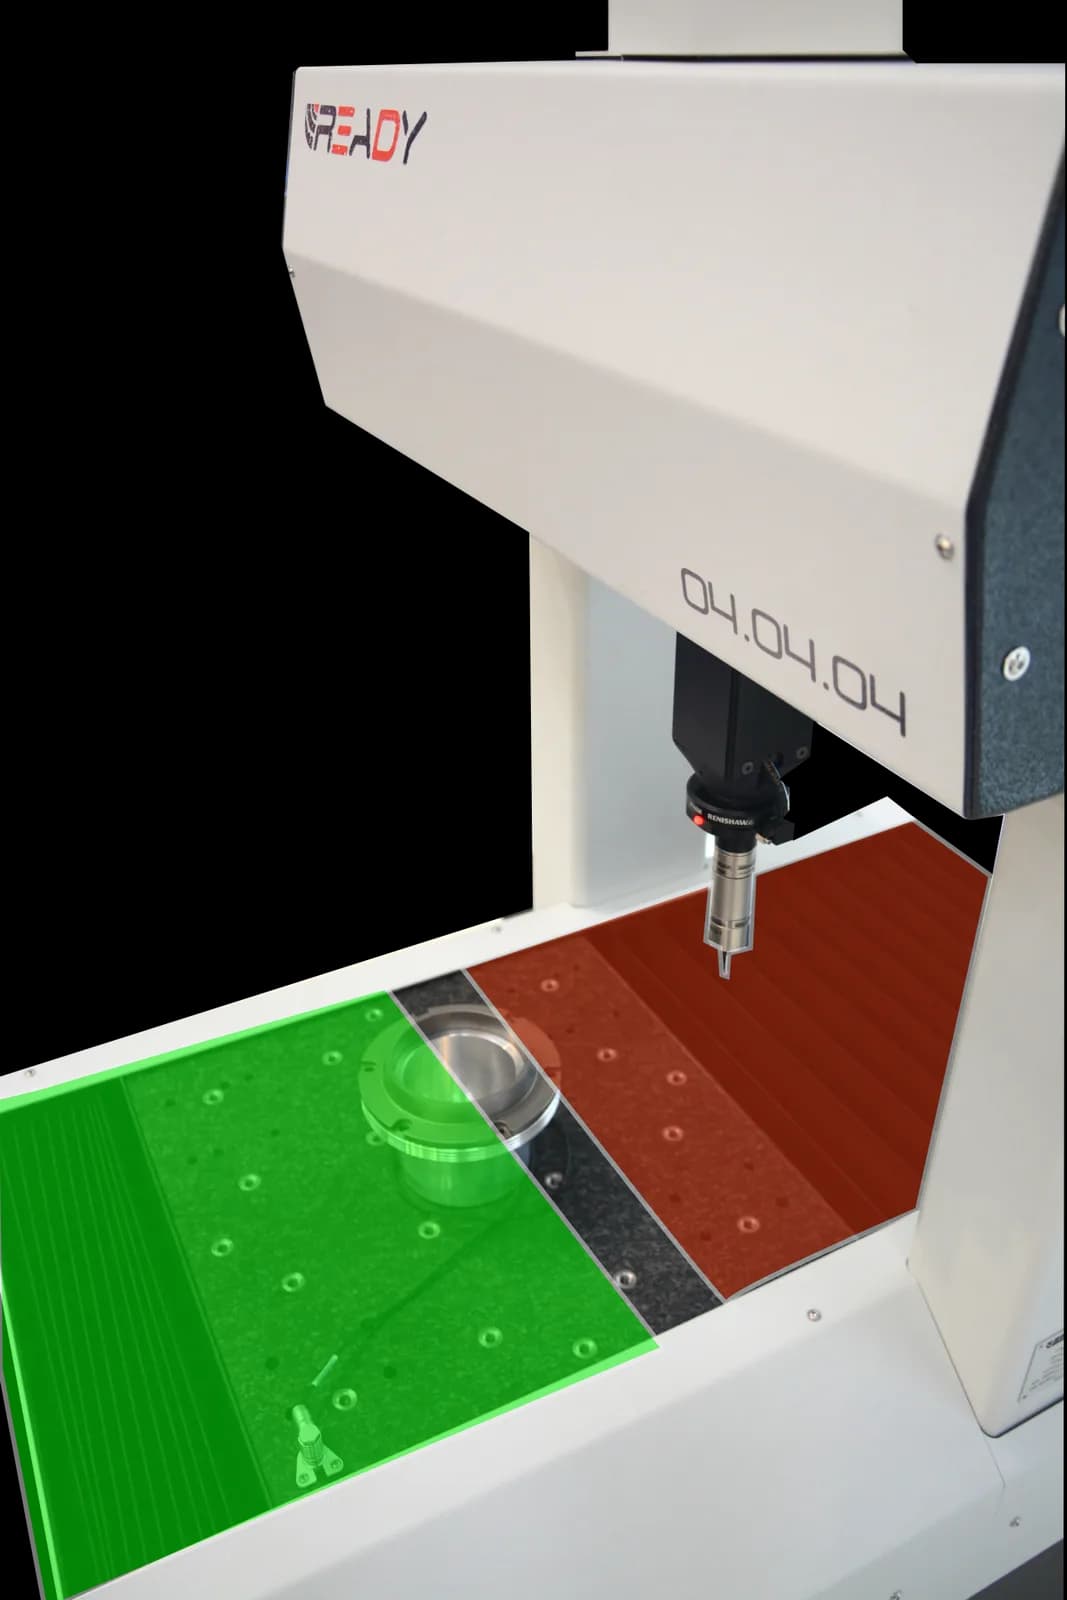
Ein Beispiel mit den Herstellerangaben der Shopfloor-Messmaschine READY RUN: In der Konfiguration Compact mit Renishaw MH20i und TP20 gibt der Hersteller 2,4 µm + L/300 an, in der Konfiguration Scan mit PH6M und SP25M 2,2 µm + L/300. Für eine Messlänge von 300 mm ergibt das 2,4 + 1,0 = 3,4 µm beziehungsweise 3,2 µm; für 600 mm 4,4 µm beziehungsweise 4,2 µm; für 1000 mm rund 5,7 µm beziehungsweise 5,5 µm. Der Teiler 300 heißt also: Pro 300 mm Messlänge kommt 1 µm dazu.
Manche Hersteller schreiben die Formel anders, etwa „2,2 + 3L/1000“ wie Mitutoyo bei der MiSTAR 555. Rechnen Sie in diesem Fall um: 3L/1000 entspricht L/333. Manche geben zusätzlich eine Obergrenze an, ab der die Formel nicht weiter wächst. Vergleichen Sie Maschinen immer bei der Messlänge, die für Ihre Teile typisch ist – nicht bei L = 0.
| Messlänge L | Compact: 2,4 + L/300 | Scan: 2,2 + L/300 |
|---|---|---|
| 0 mm | 2,4 µm | 2,2 µm |
| 100 mm | 2,7 µm | 2,5 µm |
| 300 mm | 3,4 µm | 3,2 µm |
| 600 mm | 4,4 µm | 4,2 µm |
| 1000 mm | 5,7 µm | 5,5 µm |
Wie die MPE geprüft wird: 105 Messwerte nach ISO 10360-2
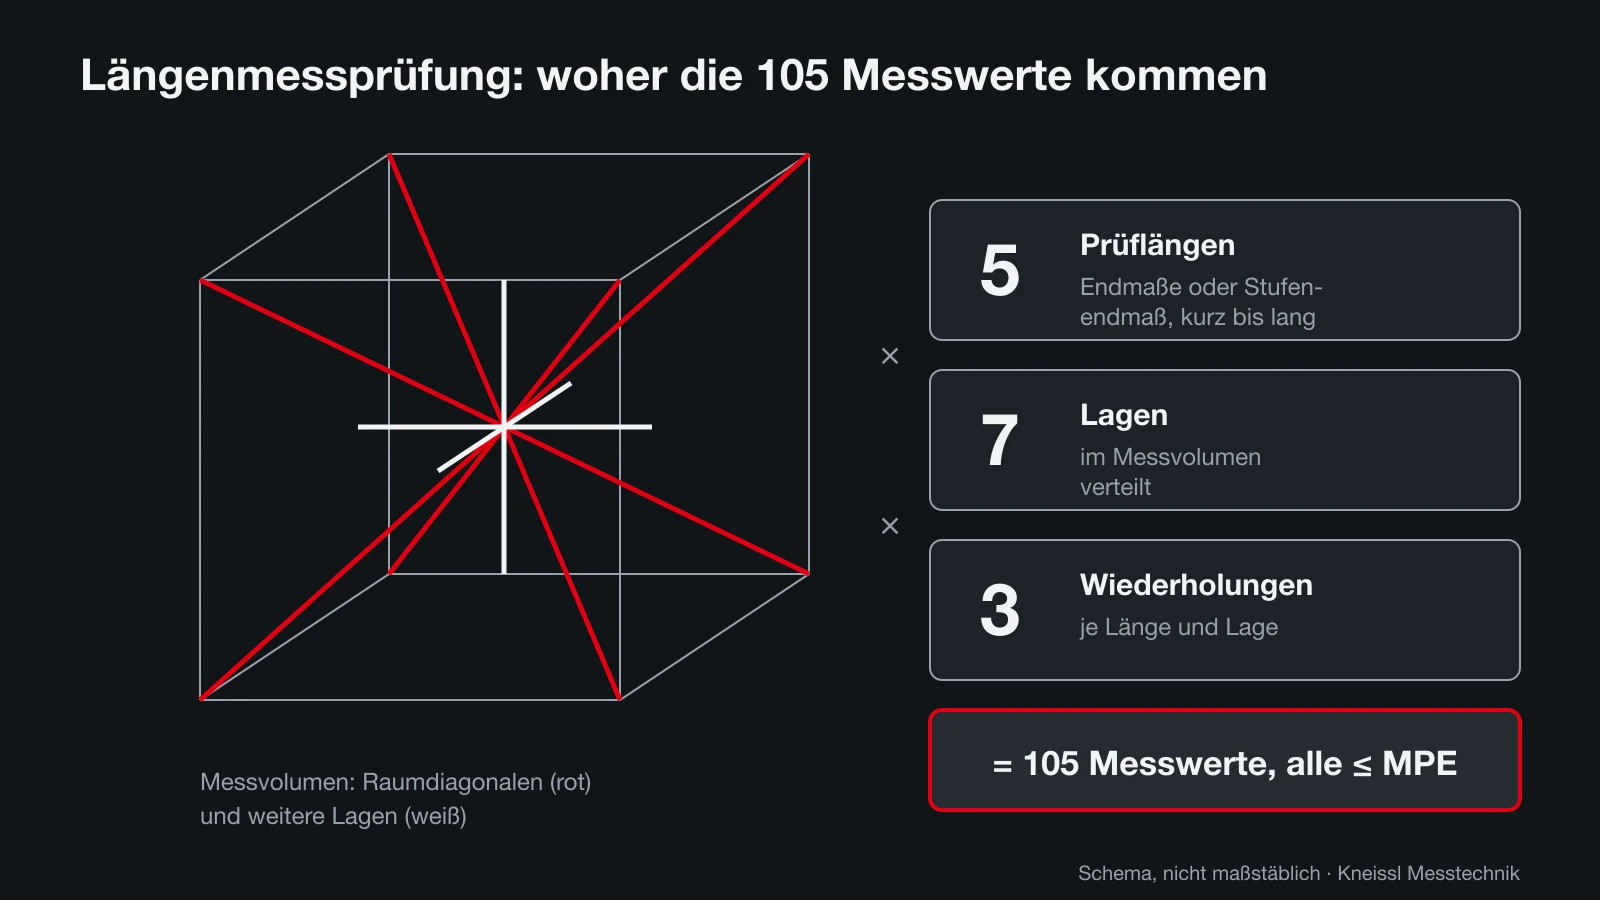
Die Längenmessprüfung ist einfach zu beschreiben und aufwendig durchzuführen. Gemessen werden fünf verschiedene, kalibrierte Prüflängen – Endmaße oder ein Stufenendmaß – in sieben Lagen im Messvolumen, jede Länge dreimal. Das ergibt 5 × 7 × 3 = 105 Messwerte (Renishaw, ZEISS Quality Forum). Jeder einzelne Wert muss innerhalb der MPE liegen; die Messunsicherheit der Prüfung selbst wird nach den Regeln der ISO 14253-1 berücksichtigt.
Typischerweise gehören die Raumdiagonalen des Messvolumens zu den sieben Lagen, weil dort alle drei Achsen gleichzeitig beteiligt sind und Rechtwinkligkeitsfehler voll durchschlagen. Aus denselben Daten ergibt sich die Wiederholbarkeit R0: die Spannweite der drei Wiederholungen je Länge und Lage (Mitutoyo, Kenngrößen der KMG-Genauigkeit). Mitutoyo beschreibt außerdem die Kenngröße E150, bei der der Taster 150 mm seitlich versetzt ist – sie zeigt, wie stark sich Winkelfehler der Pinole auswirken.
Eine gut lesbare Einführung in die Prüfung mit Beispielen hat die QZ veröffentlicht („Bewerten der Leistung“, QZ 5/2014). Dieselbe Prüfung kommt bei der Annahme einer neuen Maschine und bei der Bestätigungsprüfung im Betrieb zum Einsatz – Letzteres ist Teil der Kalibrierung, siehe Koordinatenmessmaschine kalibrieren.
Antastabweichung, Scanning und Mehrtaster: die anderen Zeilen im Datenblatt
Die Längenmessabweichung sagt wenig darüber, wie gut ein einzelner Punkt angetastet wird. Dafür gibt es die Antastabweichung nach ISO 10360-5: Eine kalibrierte Kugel wird mit einer festgelegten Anzahl von Punkten angetastet; aus der Streuung der Punkte um die Ausgleichskugel ergibt sich der Kennwert. Je nach Ausgabe der Norm heißt er MPE_P, P_FTU,MPE oder ähnlich. Weil sich Bezeichnungen und Prüfabläufe zwischen den Ausgaben geändert haben, vergleichen Sie nur Werte nach derselben Normversion.
Für scannende Taster gibt es eigene Kenngrößen für die Scanning-Antastabweichung, für Sterntaster und Dreh-Schwenk-Köpfe weitere für Mehrtaster- und Mehrlagenmessungen. Fehlen diese Zeilen im Datenblatt, fragen Sie nach – gerade bei Formmessungen mit Scanning-Tastern ist die Antastabweichung oft wichtiger als E0. Wann ein schaltender und wann ein scannender Taster sinnvoll ist, behandelt der Ratgeber Taktil oder optisch messen im größeren Zusammenhang.
Für den Alltag heißt das: Eine kleine Längenmessabweichung nützt wenig, wenn Ihre Merkmale vor allem Formtoleranzen sind – Rundheit einer Lagerbohrung, Ebenheit einer Dichtfläche, Profil einer Kontur. Dort bestimmen Antastabweichung, Scanning-Kennwerte und die gewählte Punktdichte das Ergebnis. Umgekehrt ist bei Bohrungsabständen über große Strecken die Längenmessabweichung die entscheidende Zeile. Lesen Sie das Datenblatt deshalb von Ihren Merkmalen her: Welche Kenngröße beschreibt die Abweichung, die bei meinem Merkmal tatsächlich auftritt?
Hilfreich ist auch ein Blick auf die Wiederholbarkeit R0. Liegt sie nahe an der MPE, streuen schon die drei Wiederholungen der Prüfung stark; das spricht für Einflüsse wie Schwingungen oder Antastprobleme, die sich im Messalltag als unruhige Messwerte zeigen. Viele Hersteller nennen R0 nicht im Prospekt, sondern nur im technischen Datenblatt – fragen Sie danach.
Normversion: warum MPE_E und E0,MPE nicht dasselbe Datenblatt sind
Die ISO 10360-2 erschien 2001 und in überarbeiteter Fassung 2009. Mit der Revision wurde aus MPE_E die Bezeichnung E0,MPE; laut einer Präsentation im ZEISS Quality Forum blieb die Längenmessprüfung selbst dabei im Kern unverändert. Neu hinzu kamen unter anderem die Kenngrößen R0 und E150. Ältere Datenblätter und Kalibrierscheine nennen deshalb oft noch MPE_E. Hexagon weist in einem Überblick zur Normenreihe darauf hin, dass Angaben nur zusammen mit der Normversion aussagekräftig sind.
Für Computertomographen mit Messfunktion gilt nicht die ISO 10360-2 direkt, sondern die Richtlinie VDI/VDE 2630 Blatt 1.3, die die Prüfung auf CT-Sensoren überträgt. Ein Beispiel: READY gibt für den Computertomographen CoreX ONE eine MPE von 30 µm + L/300 an (Herstellerangabe). Andere Hersteller definieren ihre CT-Kennwerte über andere Größen und Voxelgrößen; ein direkter Zahlenvergleich mit einem taktilen KMG oder einem anderen CT ist deshalb nur möglich, wenn Prüfkörper und Definition übereinstimmen.
Die Fußnoten: Taster, Temperatur und Prüfbedingungen
Die MPE gilt nur für die Konfiguration, mit der sie ermittelt wurde. Steht im Datenblatt ein Taststift von 20 mm Länge mit 4 mm Kugel, gilt die Zahl nicht automatisch für Ihren 100-mm-Taststift mit Verlängerung. Bei der READY RUN zeigt schon die Angabe zweier Konfigurationen (Compact mit TP20, Scan mit SP25M), dass der Tastkopf die MPE beeinflusst.
Noch wichtiger ist die Temperatur. Mitutoyo bewirbt die MiSTAR 555 mit einem Einsatzbereich von 10 bis 40 °C; die MPE 2,2 + 3L/1000 µm gilt laut Fußnote aber für 18 bis 22 °C. ZEISS nennt für die DuraMax die Genauigkeit für 18 bis 22 °C und im erweiterten Temperaturbereich schlechtere Kennwerte. Neben dem Temperaturbereich stehen oft Grenzwerte für die Änderung pro Stunde, pro Tag und pro Meter. Was diese Werte im Alltag bedeuten, erklären die Ratgeber Messraum einrichten und Temperaturkompensation am KMG.
- Normversion: ISO 10360-2:2001 (MPE_E) oder :2009 (E0,MPE)? Für CT: VDI/VDE 2630 Blatt 1.3?
- Formel: A + L/K – bei Ihrer typischen Messlänge ausrechnen, nicht bei L = 0.
- Tasterkonfiguration: Tastkopf, Taststiftlänge, Kugeldurchmesser, Verlängerungen.
- Temperatur: Bereich, in dem die MPE gilt – und Gradienten pro Stunde, Tag und Meter.
- Weitere Kenngrößen: Antastabweichung, Scanning, R0, gegebenenfalls E150.
- Prüfung: Wer hat die Werte bestätigt – Werksprüfung oder akkreditierte Kalibrierung?
Rechenbeispiel: Passt die MPE zu meiner Toleranz?
Ein vereinfachtes Beispiel zeigt, wie Sie die MPE in eine erste Einschätzung übersetzen. Gemessen werden soll der Abstand zweier Bohrungen von 250 mm mit einer Toleranz von ±10 µm, also einer Toleranzbreite von 20 µm. Die Maschine hat laut Datenblatt E0,MPE = 2,4 + L/300 µm. Bei 250 mm ergibt das 2,4 + 0,83 ≈ 3,2 µm.
Häufig wird verlangt, dass die Messunsicherheit nur einen kleinen Teil der Toleranz ausmacht; die verbreiteten Faustregeln und ihre Grenzen behandelt der Ratgeber zu Messunsicherheit und Prüfmittelfähigkeit. Schon der Vergleich zeigt aber: 3,2 µm Geräteabweichung sind bei 20 µm Toleranzbreite ein spürbarer Anteil – und dazu kommen Temperatur, Formabweichung der Bohrungen, Aufspannung und die Streuung der Antastung. Eine Maschine, die bei 20 °C im Messraum gerade passt, passt in einer Halle mit 26 °C womöglich nicht mehr.
Umgekehrt ist bei einer Toleranz von ±50 µm am selben Merkmal genug Abstand, auch wenn die Bedingungen nicht ideal sind. Das Beispiel ersetzt keine Messunsicherheitsbilanz und keine Prüfprozesseignung nach VDA Band 5 oder VDI/VDE 2617 Blatt 8. Es hilft aber, schon beim Lesen des Datenblatts zu erkennen, ob eine Maschine für die eigenen Teile infrage kommt oder ob man über eine genauere Maschine, einen besseren Messraum oder eine andere Messstrategie nachdenken muss.
| Merkmal | Messlänge | E0,MPE | Toleranzbreite | Anteil der MPE |
|---|---|---|---|---|
| Bohrungsabstand ±10 µm | 250 mm | 3,2 µm | 20 µm | 16 % |
| Bohrungsabstand ±50 µm | 250 mm | 3,2 µm | 100 µm | 3,2 % |
| Länge ±20 µm | 600 mm | 4,4 µm | 40 µm | 11 % |
Was die MPE für Ihre Kaufentscheidung bedeutet
Die MPE hilft beim Vergleich von Maschinen gleicher Bauart unter gleichen Bedingungen. Sie ist zudem die Grundlage für jede spätere Bestätigungsprüfung: Was der Hersteller zusagt, wird bei der Kalibrierung nachgeprüft – eine knapp kalkulierte MPE kann deshalb später zu Diskussionen führen, wenn die Maschine nach einigen Jahren an der Grenze liegt. Fragen Sie den Anbieter, ob die MPE bei der Abnahme an Ihrem Standort nachgewiesen wird. Sie hilft wenig, wenn Sie eine Messraummaschine bei 20 °C mit einer Shopfloor-Messmaschine bei Hallentemperatur vergleichen oder ein taktiles KMG mit einem Computertomographen. Fragen Sie sich zuerst, welche Toleranzen Sie prüfen müssen und welche Messunsicherheit dafür nötig ist; die Faustregel und die Messsystemanalyse dazu stehen im Ratgeber Messunsicherheit und Prüfmittelfähigkeit.
Bei gebrauchten Maschinen ist das Original-Datenblatt nur der Ausgangspunkt. Entscheidend ist, ob die Maschine ihre MPE heute noch einhält – das zeigt nur eine aktuelle Bestätigungsprüfung. Worauf Sie beim Kauf achten sollten, steht im Ratgeber Gebrauchte Koordinatenmessmaschine kaufen. Kneissl Messtechnik ist als DAkkS-akkreditiertes Kalibrierlabor für die Kalibrierung von Koordinatenmessgeräten nach DIN EN ISO 10360 tätig und prüft die MPE vor Ort an Ihrer Maschine.
Quellen
- DIN Media – DIN EN ISO 10360-2:2010-06
- Renishaw – ISO 10360, Überblick
- ZEISS Quality Forum – Präsentation zur ISO 10360-2:2009 (PDF)
- Mitutoyo – Kenngrößen der KMG-Genauigkeit (PDF)
- QZ 5/2014 – Bewerten der Leistung (PDF)
- Hexagon – Über die Normenreihe ISO 10360
- Mitutoyo – MiSTAR 555, Prospekt (PDF)
- VDI – VDI/VDE 2630 Blatt 1.3, ISO 10360 für KMG mit CT-Sensoren