Zwei Prinzipien des taktilen Antastens
Ein taktiles Koordinatenmessgerät (KMG) misst, indem eine Tastkugel das Werkstück berührt. Wie dabei Messpunkte entstehen, unterscheidet die beiden großen Tastsystem-Familien. Der Hersteller Renishaw, von dem beide hier besprochenen Taster stammen, beschreibt sie in seinem CMM technology guide so: Der schaltende Taster ist ein hoch wiederholgenauer Schalter im Submikrometerbereich, der beim Berühren der Oberfläche ein Signal gibt. Der Scanning-Taster dagegen liefert fortlaufend Daten, während die Tastkugel in Kontakt über die Oberfläche geführt wird; typisch sind laut demselben Leitfaden 2000 bis 6000 Punkte pro Sekunde.
Beide Prinzipien sind bewährt, beide sind auf KMG aller Hersteller verbreitet. Welches Sie brauchen, hängt nicht von der Maschine ab, sondern von den Merkmalen auf Ihren Zeichnungen. Wann statt taktil besser optisch gemessen wird, ist eine andere Frage; sie beantwortet der Ratgeber Taktil oder optisch messen. Hier geht es um die Wahl innerhalb der taktilen Welt.
Ein Missverständnis vorweg: Ein Scanning-Taster ist nicht einfach die bessere, teurere Ausführung eines schaltenden Tasters. Beide sind Werkzeuge für unterschiedliche Aufgaben. Ein schaltender Taster liefert wenige, sehr gut reproduzierbare Punkte und ist dafür schnell programmiert, robust und auf fast jeder CNC-Maschine einsetzbar. Ein Scanning-Taster liefert viele Punkte, verlangt aber eine Steuerung und Software, die diese Datenmenge verarbeiten, und eine durchdachte Messstrategie mit passender Geschwindigkeit, Punktdichte und Filterung. Wer scannt, ohne die Strategie anzupassen, bekommt nicht automatisch bessere Ergebnisse – nur mehr Daten.
Hinzu kommt die Messkette: Kopf, Taster, Verlängerung, Taststift und Tastkugel bilden zusammen ein System, das bei jeder Kombination neu eingemessen werden muss. Die Genauigkeitsangaben im Datenblatt gelten für eine bestimmte Konfiguration. Eine andere Konfiguration – etwa ein deutlich längerer Taststift – kann die erreichbare Genauigkeit spürbar verändern, beim schaltenden wie beim scannenden Taster.
Der schaltende Taster am Beispiel TP20
Der TP20 ist ein kinematischer, schaltender Taster. Im Inneren liegt der Taststifthalter auf drei Auflagepunkten; bei der Berührung kippt er aus dieser Lage und unterbricht einen Stromkreis. Die Maschinensteuerung speichert in diesem Moment die Achspositionen. Laut Renishaw ist die Kombination aus Dreh-Schwenk-Kopf PH10T und TP20 die weltweit am häufigsten eingesetzte Kopf-Taster-Kombination auf KMG.
Eine Stärke des TP20 sind die wechselbaren Tastermodule. Sie sitzen magnetisch am Tasterkörper und lassen sich automatisch in einem Wechselmagazin tauschen; das passive Magazin MCR20 nimmt laut Renishaw bis zu sechs TP20-Module auf, ein Neueinmessen nach dem Wechsel ist nicht nötig. Module gibt es mit unterschiedlichen Antastkräften, sodass zum Beispiel lange Taststifte mit einem Modul höherer Kraft betrieben werden können.
Laut Renishaw eignet sich ein schaltender Taster am besten für Teile, bei denen wenige Antastpunkte genügen, um ein Element zu beschreiben: prismatische Werkstücke mit ebenen Flächen, Taschen, Bohrungen und Zapfen. Typische Anwendungen sind Bohrbilder, Abstände, Durchmesser und Positionstoleranzen an Gehäusen, Platten oder Halterungen.
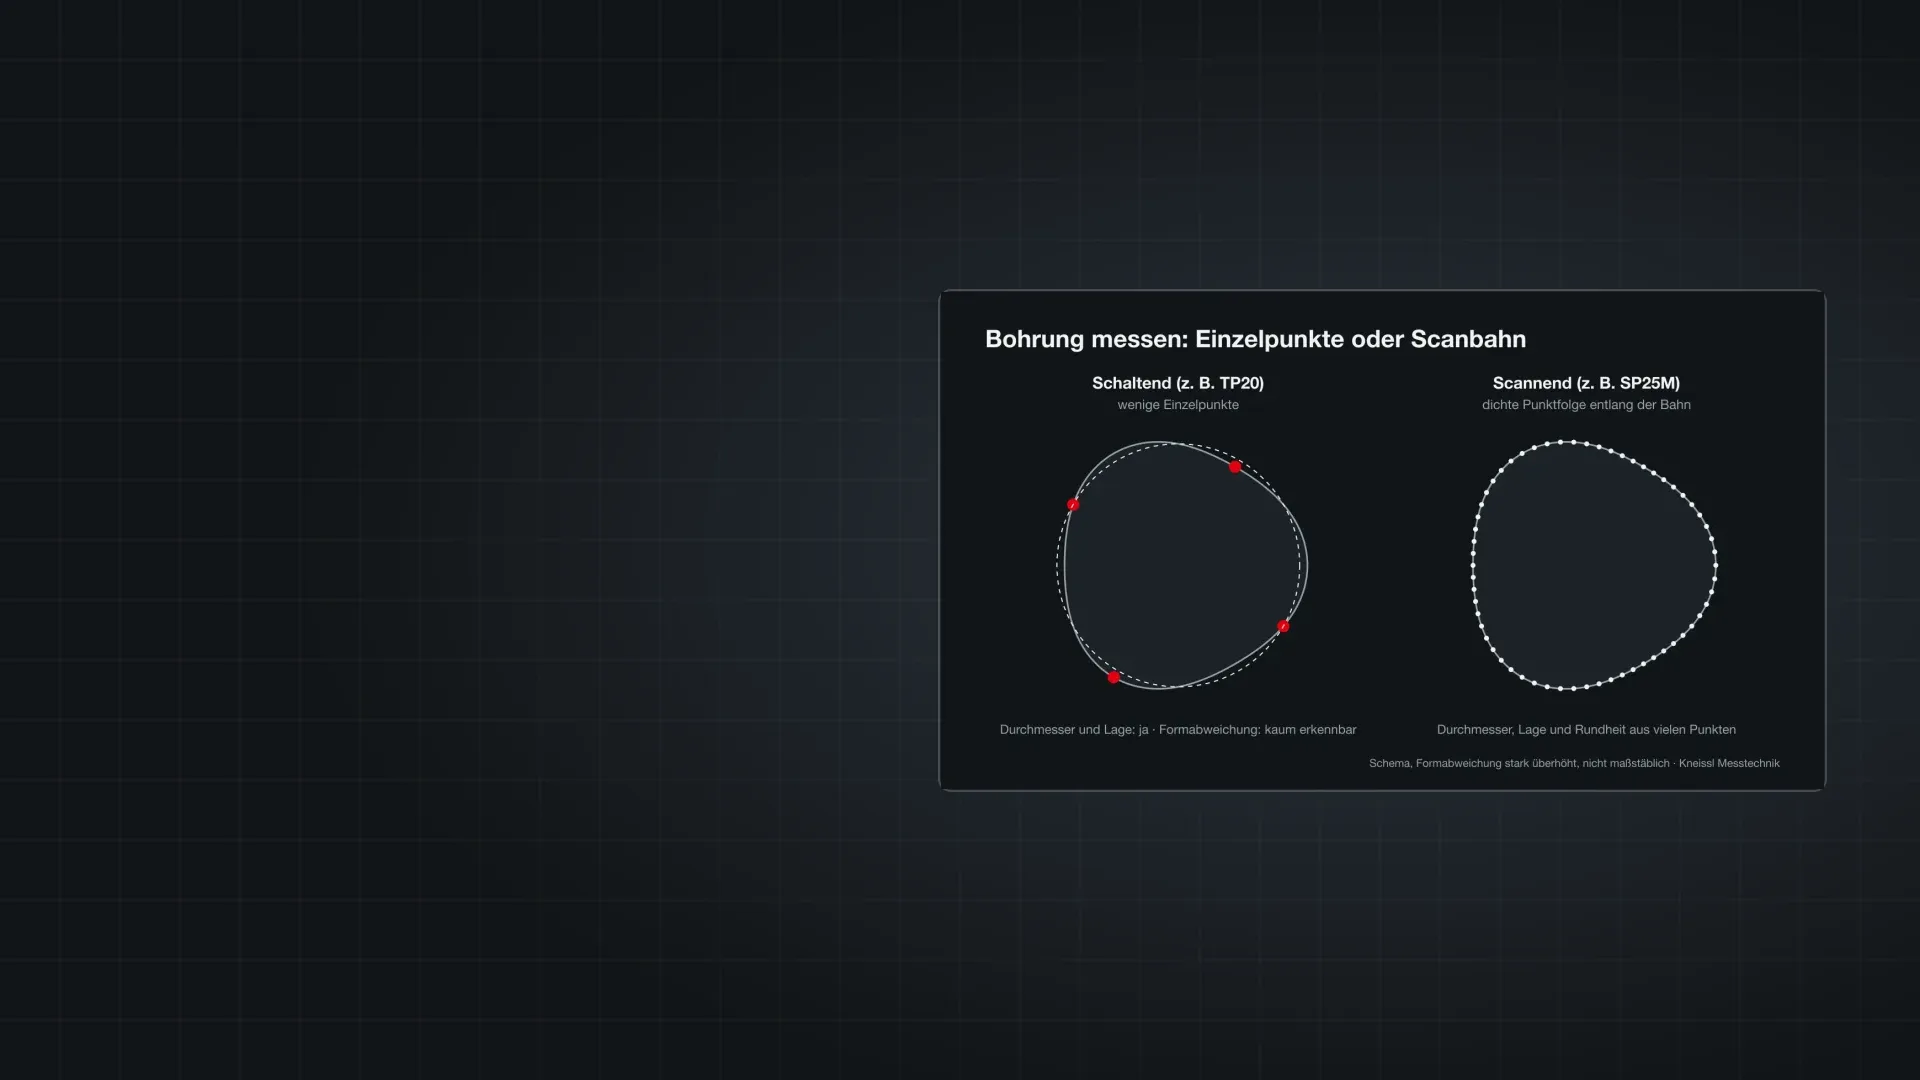
Die Grenze zeigt sich bei der Form. Vier oder acht Punkte in einer Bohrung reichen, um einen Kreis einzupassen – sie sagen aber wenig darüber, wie rund die Bohrung tatsächlich ist. Eine dreieckige Unrundheit, wie sie bei geklemmten Teilen entsteht, kann zwischen den Antastpunkten unsichtbar bleiben. Mehr Einzelpunkte helfen, kosten aber Zeit: Jeder Punkt bedeutet Anfahren, Antasten, Zurückfahren.
Der Scanning-Taster am Beispiel SP25M
Ein Scanning-Taster misst die Auslenkung der Tastkugel in drei Achsen fortlaufend. Die Steuerung kombiniert diese Auslenkung mit den Achspositionen und erhält so entlang einer Bahn eine dichte Punktfolge. Der SP25M ist laut Renishaw der kompakteste 3-Achsen-Scanning-Taster seiner Bauart und passt deshalb auf indexierende Dreh-Schwenk-Köpfe wie den PH10M.
Renishaw beschreibt den SP25M als „zwei Taster in einem“: Neben Scanning-Modulen (SM25) für verschiedene Taststiftlängen nimmt er über das Adaptermodul TM25-20 auch die TP20-Tastermodule auf und arbeitet dann schaltend (Renishaw-Wissensdatenbank). Das ist praktisch, wenn ein Programm teils scannend, teils mit Einzelpunkten arbeiten soll. Jedes SM25-Scanmodul ist für einen bestimmten Bereich von Taststiftlängen optimiert und passt nur zu den zugehörigen Taststifthaltern.
Der Gewinn liegt in Form und Freiform. Mit Hunderten Punkten pro Umlauf lassen sich Rundheit, Zylinderform, Ebenheit, Profile und Freiformflächen auswerten. Renishaw nennt als Anwenderbeispiel einen Getriebehersteller, der seine Prüfzeit für ein typisches Zahnradbauteil mit dem SP25M auf acht Minuten senkte und erstmals Formdaten automatisch erfasste (Anwenderbericht des Herstellers).
Scanning hat aber Grenzen. Beim 3-Achsen-Scannen bewegt die Maschine ihre Achsen; Beschleunigungen erzeugen dynamische Fehler. Renishaw schreibt, dass 3-Achsen-Scannen zwar bis 80 mm/s möglich ist, die Genauigkeit dann aber stark leidet; für genaue Ergebnisse seien typisch 15 bis 20 mm/s nötig. Wer scannt, muss also Geschwindigkeit und Genauigkeit abwägen – und die Maschine muss Scanning unterstützen (Steuerung, Software, Lizenz).
Scanning-Taster und schaltender Taster im direkten Vergleich
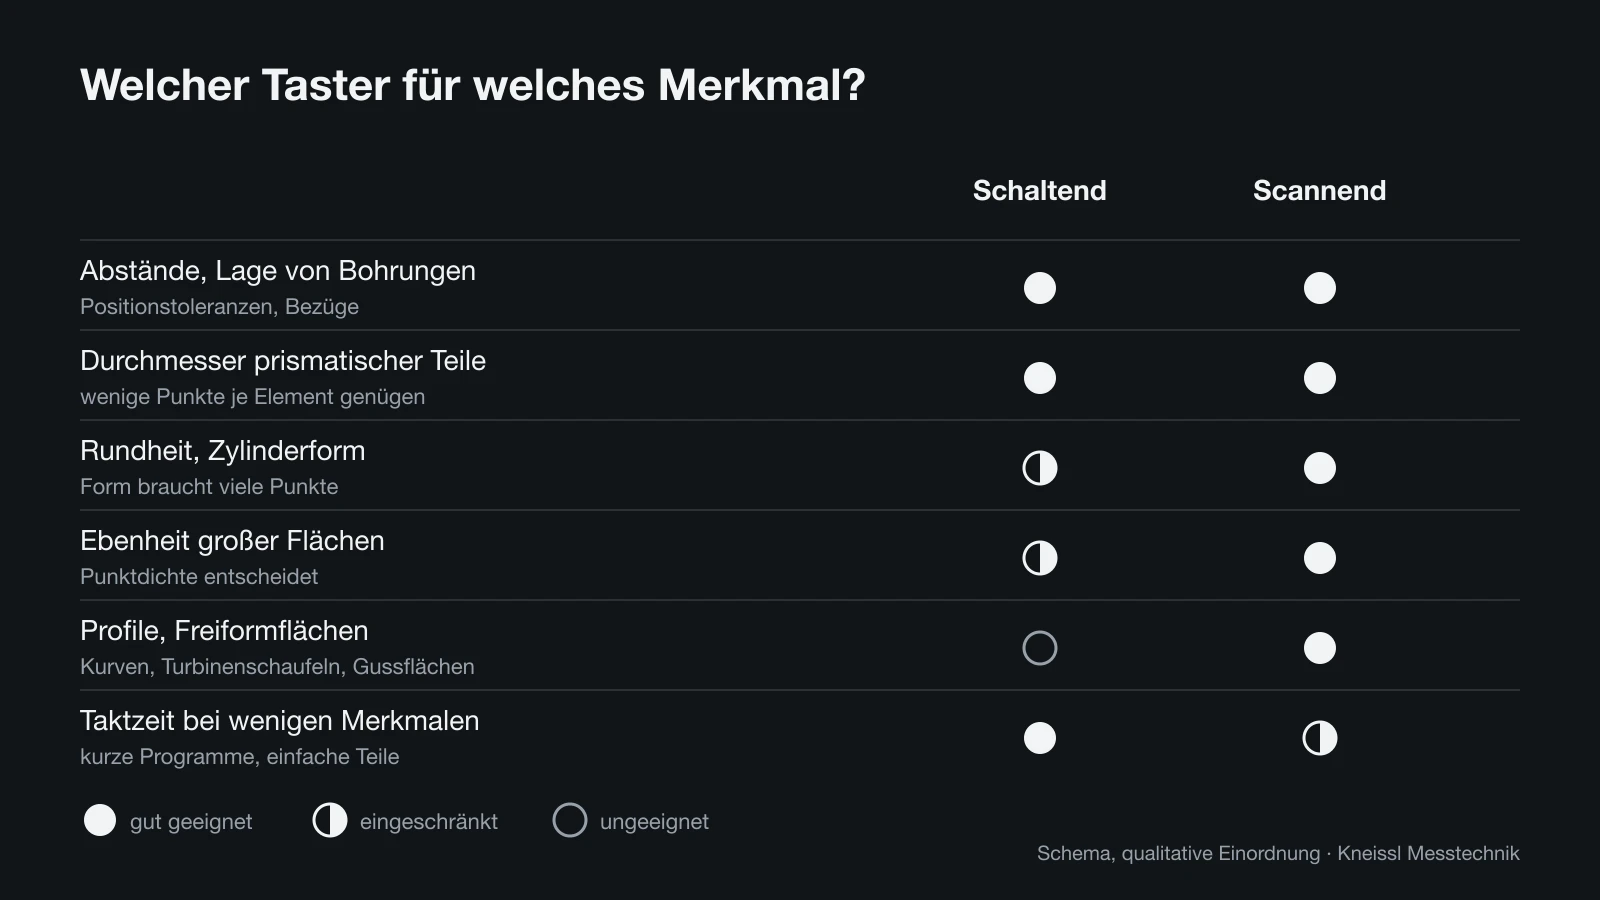
Die folgende Tabelle fasst die Unterschiede zusammen. Sie beschreibt Prinzipien, keine garantierten Kennwerte; die Genauigkeit eines Messsystems hängt immer von Maschine, Taster, Taststift und Messstrategie gemeinsam ab.
| Kriterium | Schaltend (TP20) | Scannend (SP25M) |
|---|---|---|
| Messprinzip | Schaltsignal beim Berühren, ein Punkt je Antastung | fortlaufende Auslenkungsmessung entlang einer Bahn |
| Datenmenge | wenige Punkte je Element | typisch 2000–6000 Punkte pro Sekunde (Renishaw) |
| Stärke | Lage, Abstände, Durchmesser prismatischer Teile | Form, Profile, Freiformflächen |
| Formmessung | nur eingeschränkt, viele Einzelpunkte nötig | Rundheit, Zylinderform, Ebenheit aus dichten Punkten |
| Taststiftwechsel | TP20-Module, automatisch über Magazin MCR20 | SM25-Module, Magazin FCR25; TP20-Module über TM25-20 |
| Voraussetzung | praktisch jede CNC-Maschine mit Tasterschnittstelle | Scanning-fähige Steuerung und Software |
| Typische Anwender | Gehäuse, Platten, Halter, Bohrbilder | Zylinderbohrungen, Getriebeteile, Profile, Gussflächen |
Formmessung: wann ein Scanning-Taster nötig ist
Die Frage „schaltend oder scannend?“ lässt sich an der Zeichnung beantworten. Gehen Sie die Toleranzen durch und markieren Sie alle Form- und Profiltoleranzen nach ISO 1101: Rundheit, Zylinderform, Geradheit, Ebenheit, Linien- und Flächenprofil. Je mehr solcher Merkmale, und je enger ihre Toleranz im Verhältnis zur Größe des Elements, desto eher brauchen Sie Scanning.
Der Grund ist statistisch einfach. Eine Formabweichung wird aus der Streuung der Punkte um das eingepasste Element berechnet. Mit wenigen Punkten ist die Wahrscheinlichkeit hoch, die Spitzen und Täler der Form zu verfehlen; die ermittelte Formabweichung fällt dann zu klein aus. Das Ergebnis sieht gut aus, ist aber nicht belastbar. Bei Lagetoleranzen und Durchmessern prismatischer Teile ist der Effekt deutlich kleiner, weil dort der Mittelpunkt oder der Mittelwert zählt.
Ein Zwischenweg ist das Messen mit vielen Einzelpunkten. Es funktioniert, kostet aber Zeit. Wo ein Programm Dutzende Formmerkmale enthält, ist Scanning meist nicht nur genauer, sondern auch schneller. Umgekehrt bringt ein Scanning-Taster an einem einfachen Teil mit wenigen Bohrungen kaum Vorteile, wenn die Zeichnung keine Form fordert.
Auch die Folgefrage gehört dazu: Wie wird die Form ausgewertet? Filter, Punktdichte und Auswerteverfahren (Gauß, Minimum-Zone) beeinflussen das Ergebnis. Sie sollten im Messprogramm festgelegt und mit dem Kunden abgestimmt sein, vor allem bei Erstmustern. Hintergründe zur Bewertung, ob ein Messsystem für eine Toleranz reicht, bietet der Ratgeber Messunsicherheit und Prüfmittelfähigkeit.
Den richtigen Taststift wählen
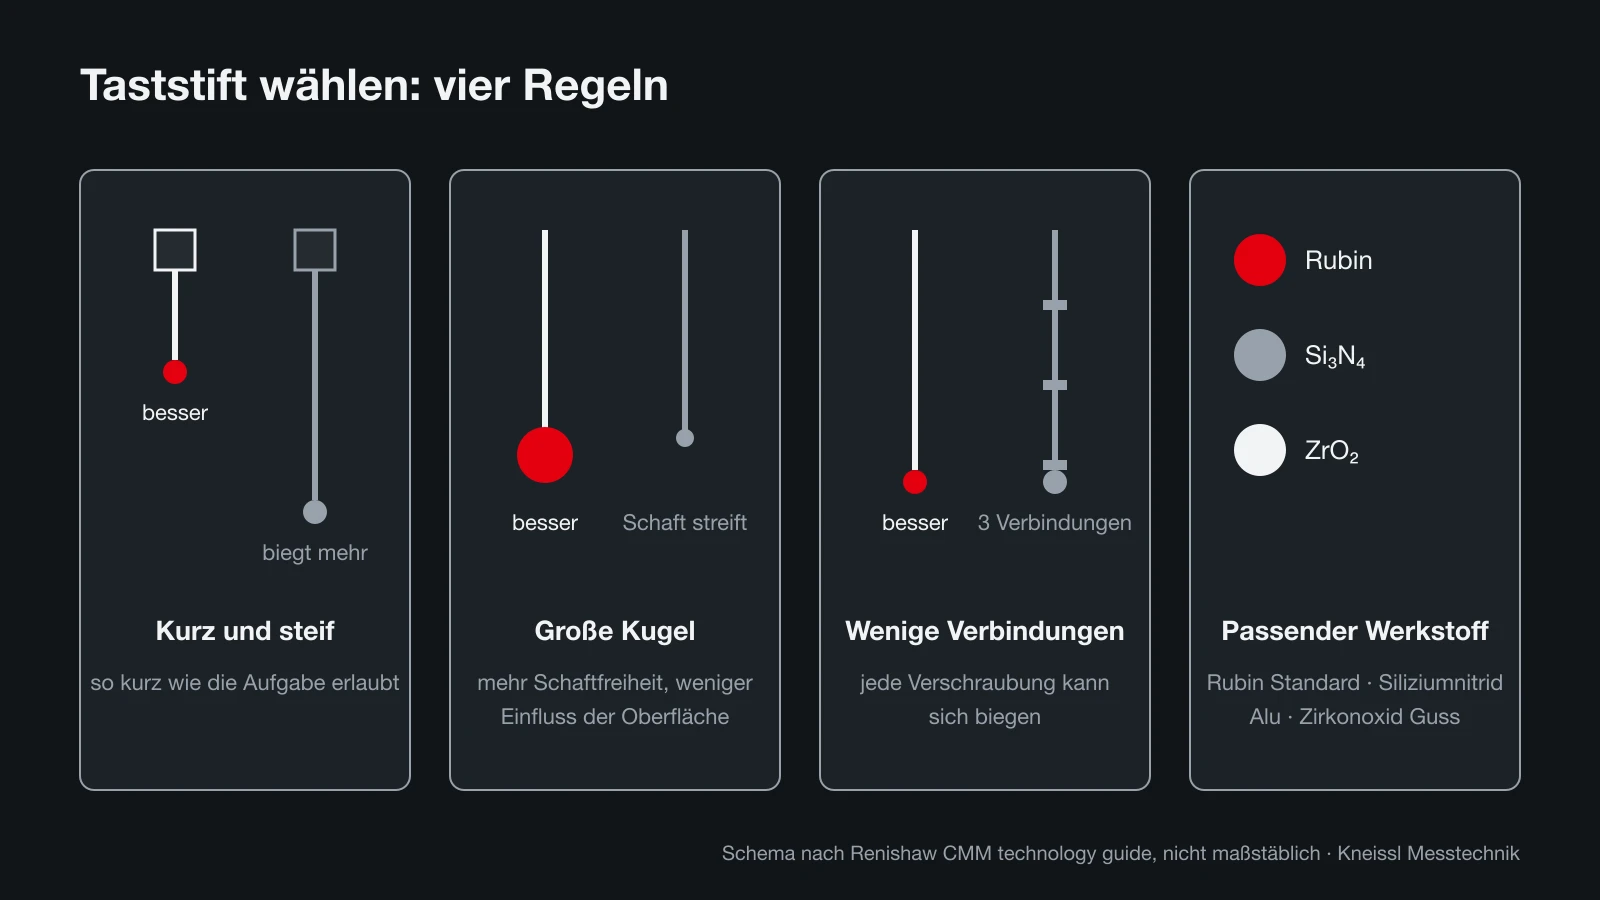
Egal ob schaltend oder scannend: Der Taststift ist das letzte Glied der Messkette und oft das schwächste. Renishaw fasst in seinem Technologie-Leitfaden einige Grundregeln zusammen, die für jedes Tastsystem gelten.
- So kurz wie möglich: Je kürzer und steifer der Taststift, desto besser die Genauigkeit. Verlängerungen nur dort, wo das Merkmal sie wirklich verlangt.
- Kugel so groß wie möglich: Eine große Kugel vergrößert den Abstand zwischen Schaft und Werkstück und mindert den Einfluss der Oberflächengüte.
- So wenige Verbindungen wie möglich: Jede Verschraubung ist eine mögliche Biege- und Nachgiebigkeitsstelle.
- Kugelgüte beachten: Renishaw liefert Kugeln der Güteklasse 5 als Standard; Ersatz in Güteklasse 10 kann laut Hersteller bis zu 15 % der Gesamtgenauigkeit der Maschine kosten.
- Kugelwerkstoff passend zum Werkstück: Rubin ist der Standard. Beim Dauerscannen von Aluminium empfiehlt Renishaw Siliziumnitrid gegen adhäsiven Verschleiß, beim Scannen von Gusseisen Zirkonoxid gegen abrasiven Verschleiß.
- Schaftwerkstoff nach Länge: Edelstahl für die meisten Taststifte bis 30 mm, Hartmetall für sehr kleine Kugeln oder hohe Steifigkeit bis 50 mm, Keramik für größere Kugeln oder Längen über 30 mm, Kohlefaser für sehr lange Taststifte.
- Sterntaster für Innenmerkmale: Bis zu fünf Taststifte in einem Stern erreichen zum Beispiel Einstiche in Bohrungen.
Auswahl in der Praxis: Konfiguration, Kosten und Shopfloor
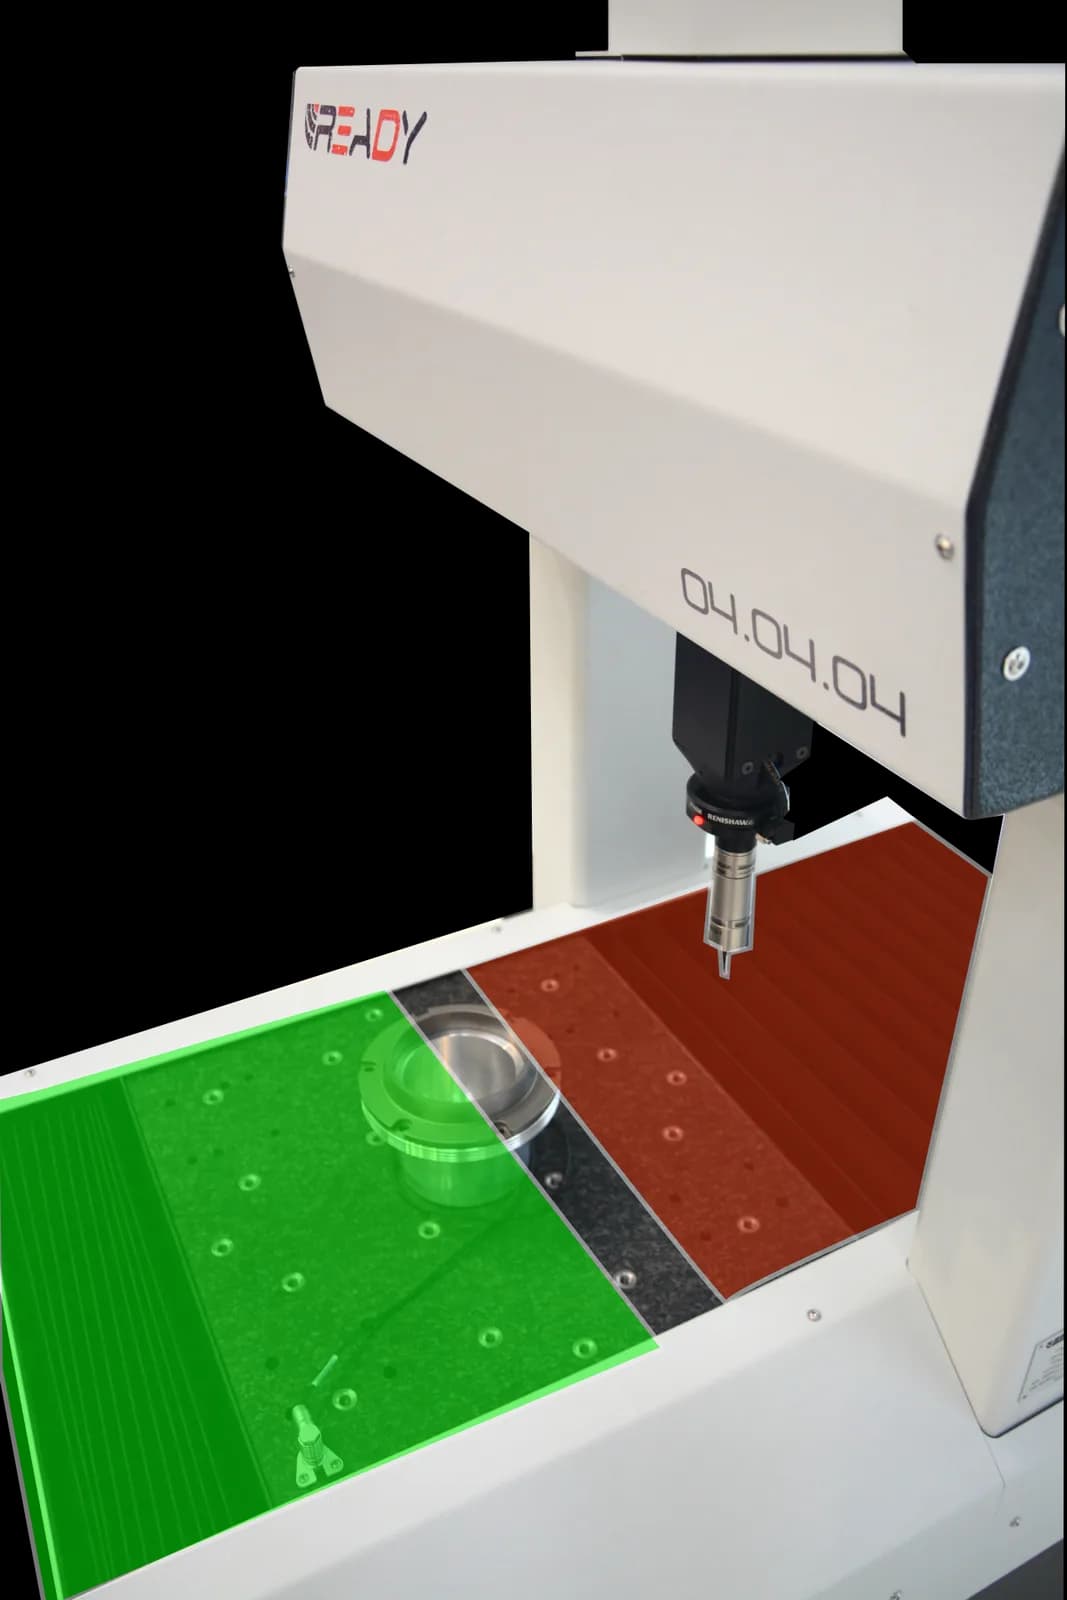
Bei Neumaschinen wird das Tastsystem meist als Konfiguration gewählt. Das Shopfloor-KMG READY RUN gibt es laut Hersteller zum Beispiel in zwei Varianten: „Compact“ mit Dreh-Schwenk-Kopf Renishaw MH20i und TP20, maximal zulässige Längenmessabweichung 2,4 µm + L/300, und „Scan“ mit PH6M und SP25M, 2,2 µm + L/300 (Herstellerangaben). Was solche Angaben bedeuten und unter welchen Bedingungen sie gelten, erklärt der Ratgeber MPE im Datenblatt lesen.
Die Wahl hängt auch an der Bedienung. Der MH20i ist ein manuell indexierbarer Kopf, der PH6M ein fester Kopf. Wer viele Merkmale aus unterschiedlichen Richtungen antasten muss, braucht passende Sterntaster oder einen motorisierten Dreh-Schwenk-Kopf. In der Fertigung, wo Programme selten geändert werden, sind feste Taststiftkonfigurationen pro Teilefamilie oft robuster als häufiges Umstellen. Der RUN hat laut Hersteller zudem einen „Styli Cleaner“, der den Taster in rund 30 Sekunden automatisch reinigt – ein Punkt, der in staubiger Umgebung zählt.
Bei gebrauchten Maschinen ist das Tastsystem oft schon vorhanden. Prüfen Sie, ob Steuerung und Software Scanning unterstützen, bevor Sie einen Scanning-Taster nachrüsten. Der Ratgeber Messmaschine nachrüsten oder neu kaufen beschreibt, wann ein Retrofit lohnt. In unserem Angebot an gebrauchten 3D-Koordinatenmessmaschinen ist das Tastsystem jeweils angegeben.
Ein letzter Punkt betrifft die Kalibrierung: Taster, Taststifte und Tasterwechsel gehören zum Messsystem. Bei der Annahme- und Bestätigungsprüfung nach DIN EN ISO 10360 wird auch das Antastverhalten geprüft. Unser DAkkS-akkreditiertes Labor kalibriert Koordinatenmessgeräte vor Ort; mehr dazu im Ratgeber Koordinatenmessmaschine kalibrieren.