Zerstörungsfreie Prüfung Kunststoff: warum der Blick ins Innere zählt
Spritzgussteile sind oft Sichtteile, Funktionsteile oder beides. Was außen geprüft werden kann – Maße, Oberfläche, Farbe, Grat – erledigen Messmaschinen, Kameras und das geschulte Auge. Was innen passiert, blieb lange nur über den Schnitt erreichbar: Teil zersägen, Schnittfläche anschauen, hoffen, dass der Fehler in dieser Ebene liegt. Das kostet Teile, Zeit und liefert nur eine Momentaufnahme.
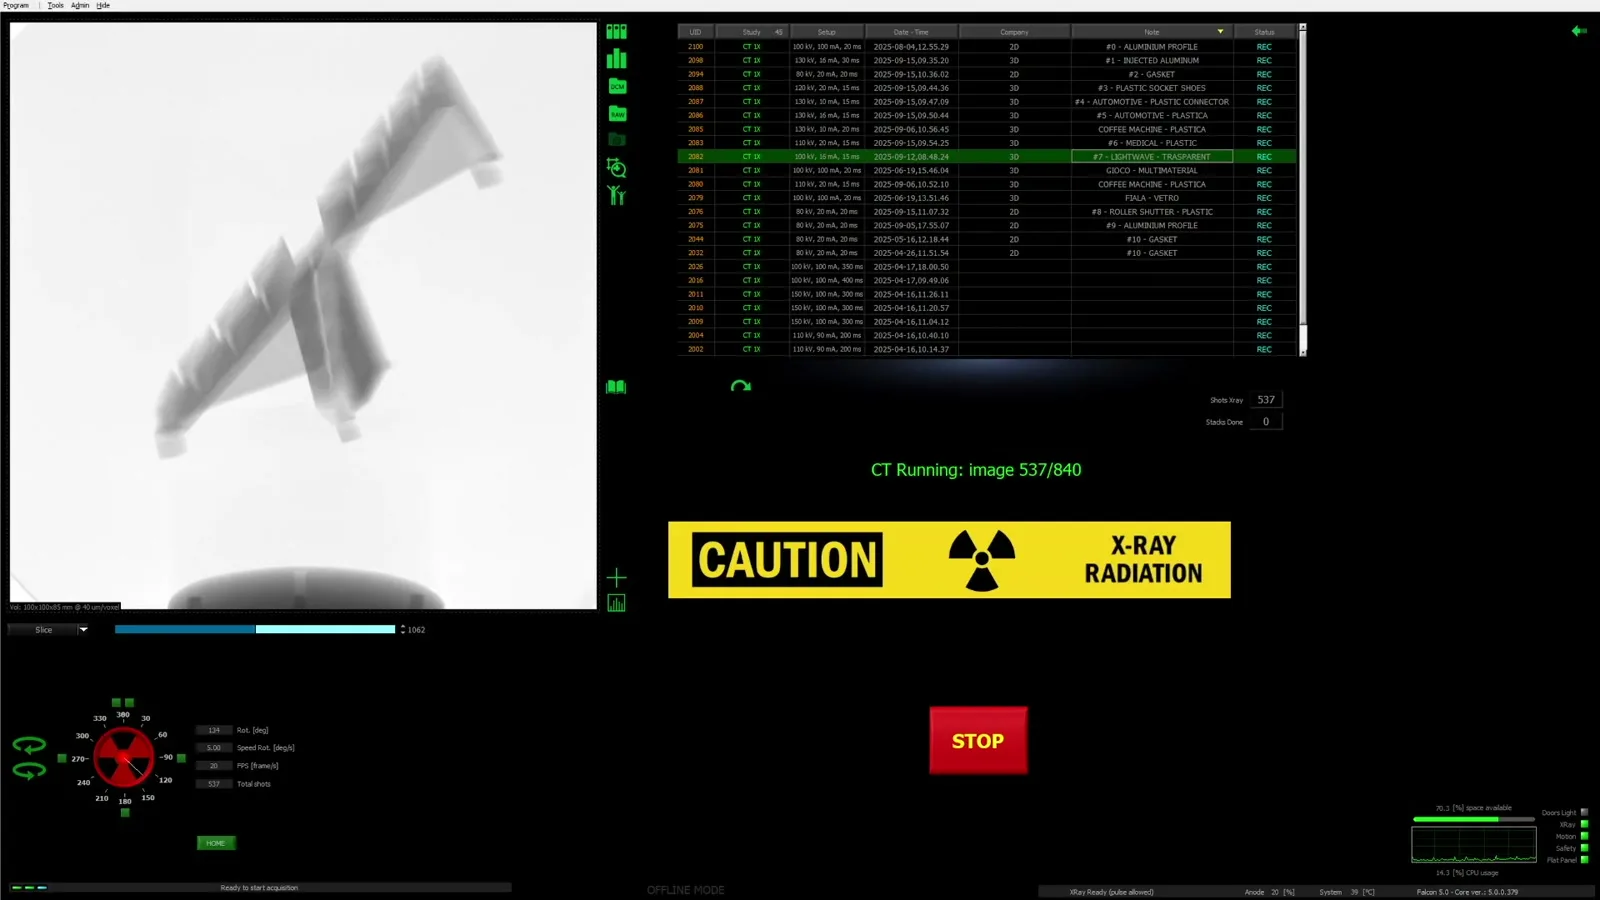
Die zerstörungsfreie Prüfung Kunststoff-basierter Teile mit CT dreht das um. Die Anlage nimmt Hunderte Röntgenprojektionen aus verschiedenen Winkeln auf und rekonstruiert daraus ein Volumen, in dem jeder Punkt des Teils einen Grauwert hat. Das Fraunhofer IPK beschreibt das Verfahren als Weg, innere Merkmale zerstörungsfrei zu erfassen und als 3D-Modell weiterzuverarbeiten. Das Teil bleibt danach unversehrt und kann weiter getestet, verbaut oder als Referenz aufbewahrt werden.
Dieser Ratgeber konzentriert sich auf Fehlerbilder und Prüfaufgaben. Wie man Kunststoffteile maßlich prüft und welche Verfahren dafür infrage kommen, erklärt der Ratgeber Kunststoffteile messen; den Abgleich mit dem CAD-Modell behandelt der Ratgeber Soll-Ist-Vergleich mit CT.
Warum Kunststoffe für die CT besonders gut geeignet sind
Die Schwächung von Röntgenstrahlung steigt mit Dichte und Ordnungszahl des Werkstoffs. Thermoplaste liegen mit rund 1 bis 1,5 g/cm³ am unteren Ende; selbst glasfasergefüllte Typen sind deutlich leichter als Aluminium. Eine Untersuchung der Universität Nottingham nennt für Polymere durchstrahlbare Längen in der Größenordnung von 300 mm – als Orientierung, nicht als Grenzwert für ein bestimmtes Gerät.
Für die Praxis heißt das: Kunststoffteile lassen sich mit vergleichsweise niedriger Röhrenspannung scannen, die Kontraste zwischen Material und Luft sind hoch, Poren und Lunker heben sich deutlich ab. READY ordnet Werkstoffe unter 3 g/cm³ – Kunststoffe, CFK und GFK, Magnesium und Aluminium – für die CoreX-Geräte als ideal ein (Herstellerangabe). Mehr zu Dichte, Wandstärke und Röhrenspannung im Ratgeber CT-Durchstrahlbarkeit nach Material.
Eine Herausforderung entsteht erst, wenn Kunststoff und Metall im selben Teil stecken: Ein Messingeinleger oder eine Stahlbuchse schwächt die Strahlung stark und erzeugt Artefakte (Streifen, Aufhärtung) im umgebenden Kunststoff. Die Lage des Einlegers ist dann gut zu sehen, feine Fehler direkt daneben unter Umständen nicht.
Typische innere Fehler im Spritzguss und was die CT davon zeigt
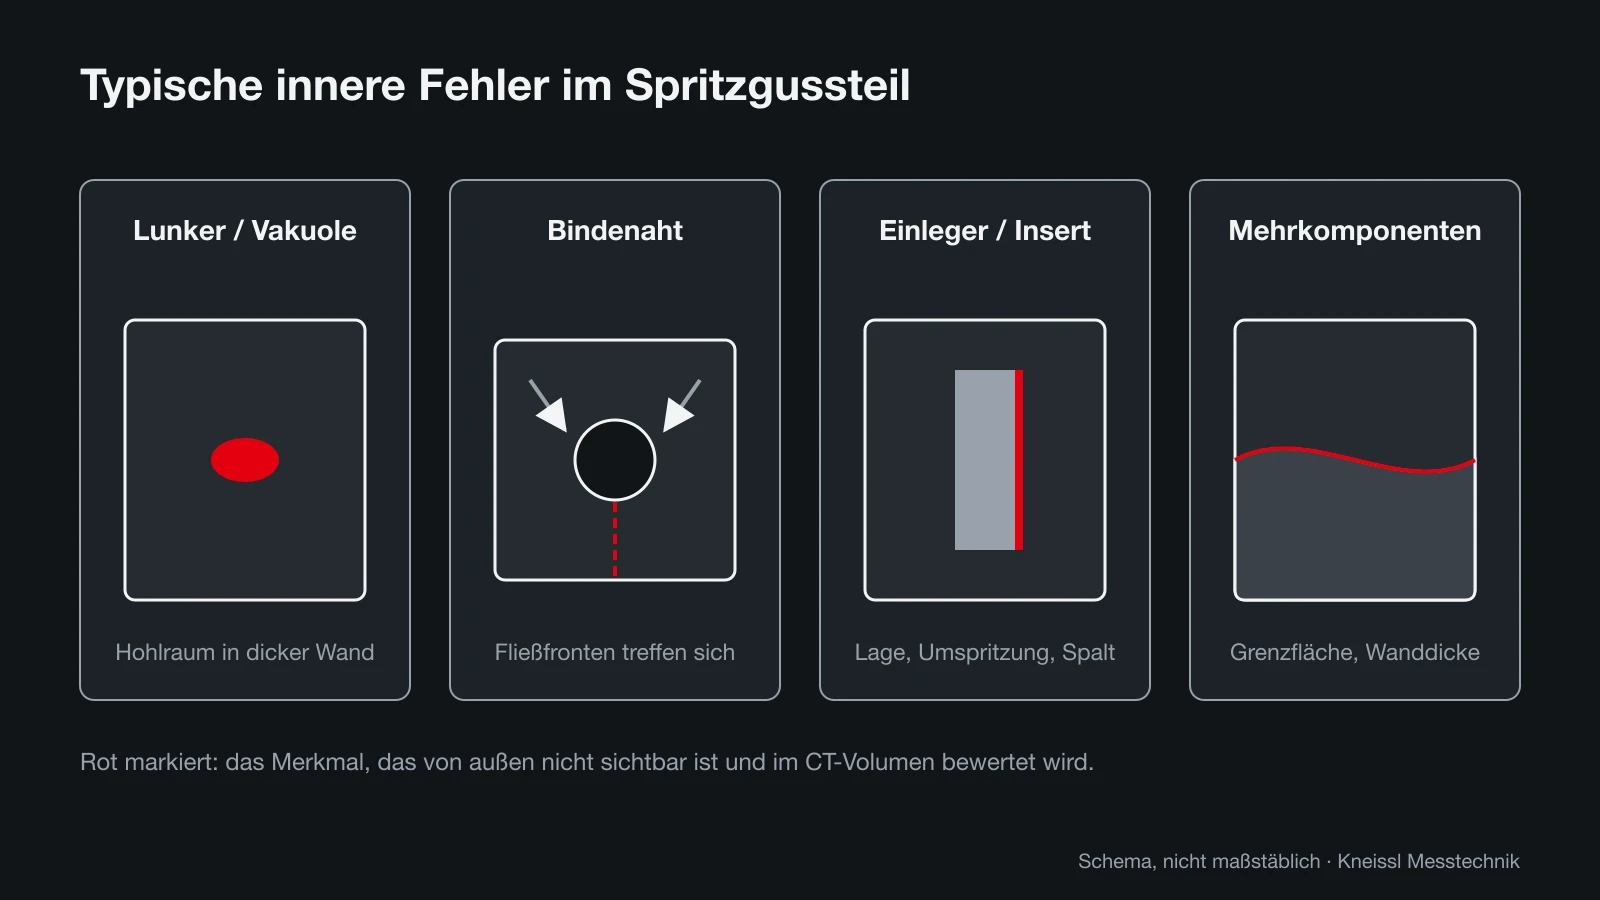
Die Ursachen der klassischen Spritzgussfehler sind gut dokumentiert, etwa im Leitfaden „Spritzgussfehler bei technischen Thermoplasten“ von BASF, der Bindenähte, Einfallstellen und Lunker jeweils mit Ursachen und Abhilfen beschreibt. Für die Prüfung zählt eine andere Frage: Welcher Fehler ist innen, und erzeugt er einen Dichteunterschied, den die CT sehen kann?
| Fehlerbild | Typische Ursache | Was die CT zeigt | Grenze |
|---|---|---|---|
| Lunker / Vakuole | Volumenschwindung in dicken Wänden, zu kurzer oder zu niedriger Nachdruck | Hohlraum mit Größe, Lage und Volumen | sehr kleine Poren unterhalb der Nachweisgrenze |
| Gaseinschluss / Blase | Feuchte, Zersetzung, eingeschlossene Luft | Hohlräume, oft rund und verteilt | wie oben |
| Bindenaht | Zusammentreffen zweier Fließfronten | Kerbe an der Oberfläche, eingeschlossene Luft in der Naht | eine dicht verschweißte, aber schwache Naht hat keinen Dichteunterschied |
| Einleger / Insert | Verrutschen im Werkzeug, unvollständige Umspritzung | Lage, Winkel, Spalt zwischen Einleger und Kunststoff | Artefakte bei Metall-Einlegern |
| Mehrkomponententeil | Fließverhalten der zweiten Komponente, Werkzeugtemperatur | Grenzfläche und Wanddicke je Komponente | Komponenten mit fast gleicher Dichte sind schwer zu trennen |
| Faserorientierung (GF) | Fließrichtung, Wanddicke | bei feiner Auflösung Orientierung der Fasern | erfordert kleine Voxel, meist nur an Ausschnitten |
Lunker und Vakuolen: Lage entscheidet
Lunker entstehen dort, wo die Schmelze im Inneren zuletzt erstarrt und nicht mehr genug Material nachgedrückt werden kann – typischerweise in Materialanhäufungen, an Rippenansätzen und in dicken Naben. Außen zeigt sich derselbe Mechanismus oft als Einfallstelle; Protolabs nennt als typische Ursachen zu dicke Wandbereiche, ungünstige Konstruktion und schlecht platzierte Anschnitte (Protolabs Design-Tipp).
Ob ein Lunker ein Problem ist, hängt von seiner Lage und Größe ab. Eine Arbeit der Ostschweizer Fachhochschule (OST) hat Spritzgussteile per CT untersucht und den Einfluss von Nachdruck, Nachdruckzeit und Werkzeugtemperatur auf Häufigkeit und Verteilung der Lunker gezeigt. In statischen Versuchen sanken Steifigkeit und Festigkeit mit dem Lunkeranteil, in den dort durchgeführten dynamischen Biegeversuchen war kein messbarer Einfluss auf die Lebensdauer erkennbar. Das Ergebnis gilt für die untersuchten Teile – zeigt aber, warum eine reine „Lunker ja/nein“-Bewertung zu kurz greift.
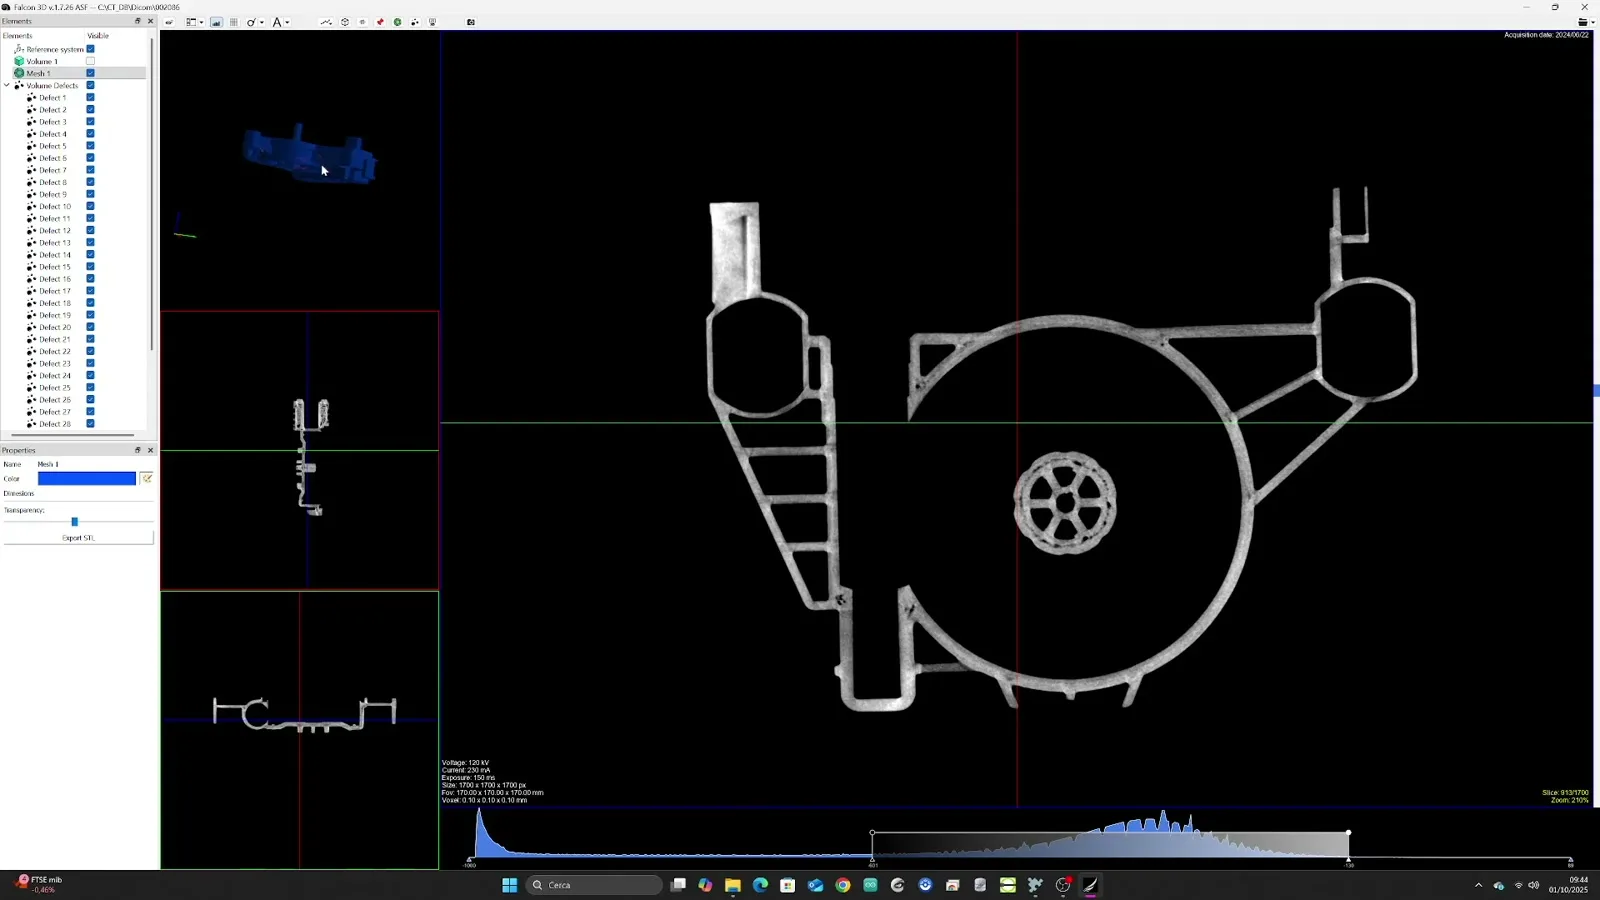
Mit der CT lassen sich Lunker quantitativ erfassen: Volumen, größter Durchmesser, Abstand zur Oberfläche, Lage relativ zum Anschnitt. Damit wird aus dem Fehlerbild eine Prozessgröße, die man über Nachdruckparameter gezielt verbessern und nach der Korrektur erneut nachweisen kann. Die Auswertung funktioniert grundsätzlich wie bei Gussteilen; der Ratgeber Porositätsanalyse beschreibt den Ablauf im Detail.
Bindenähte, Einleger und Mehrkomponententeile
Bindenähte entstehen, wo zwei Fließfronten aufeinandertreffen, etwa hinter einem Kern oder bei mehreren Anschnitten; eine Postersammlung der Hochschule Reutlingen zeigt das Prinzip anschaulich. Die CT erkennt eine Bindenaht nur, wenn sie eine geometrische Spur hinterlässt – eine Kerbe an der Oberfläche, eingeschlossene Luft oder Poren entlang der Naht. Eine Naht, die dicht, aber mechanisch schwach verschweißt ist, hat keinen Dichteunterschied und ist im Volumen nicht sichtbar. Hier bleiben Füllsimulation und mechanische Prüfung die Mittel der Wahl; die CT hilft, die Lage der Naht mit Fehlstellen zu korrelieren.
Bei umspritzten Einlegern – Gewindebuchsen, Kontakte, Stanzgitter, Sensoren – beantwortet die CT die Fragen, die sonst nur ein Schnitt klärt: Sitzt der Einleger an der richtigen Stelle, ist er verkippt, ist er vollständig umspritzt, gibt es einen Spalt? Bei Stanzgittern in Steckverbindern lässt sich zudem prüfen, ob sich Kontakte beim Umspritzen verbogen haben. Metallische Einleger erzeugen Artefakte; Lage und Kontur bleiben aber in der Regel gut auswertbar.
Bei Mehrkomponententeilen interessiert die Grenzfläche: Wie weit ist die zweite Komponente geflossen, wie dick ist die Weichkomponente an der Dichtlippe, gibt es Hohlräume zwischen den Schichten? Solange sich die Komponenten in der Dichte ausreichend unterscheiden, trennt die CT sie sauber. Sehr ähnliche Werkstoffe – etwa zwei ungefüllte Thermoplaste – sind schwerer zu unterscheiden; ein Probescan klärt, ob der Kontrast reicht.
Transparente und optische Teile
Transparente Teile wie Scheinwerferabdeckungen, Lichtleiter oder medizinische Einwegteile sind für optische Messsysteme schwierig: Licht wird gebrochen, reflektiert oder durchdringt die Oberfläche, ohne ein klares Signal zu liefern. Häufig hilft dort nur ein Mattierungsspray, das wiederum die Oberfläche verändert. Für die Röntgen-CT spielt Transparenz dagegen keine Rolle – sie sieht Dichte, nicht Licht. Wanddicken, Innenkonturen, Blasen und Einschlüsse lassen sich ohne Vorbehandlung erfassen.
Der Ratgeber Taktil oder optisch messen beschreibt, wo optische Verfahren an Grenzen stoßen. Für die CT gilt: Je dünner und leichter das transparente Teil, desto niedriger kann die Röhrenspannung sein und desto besser wird der Kontrast.
Vom Erstmuster bis zur Serie: wo die CT im Spritzguss hilft
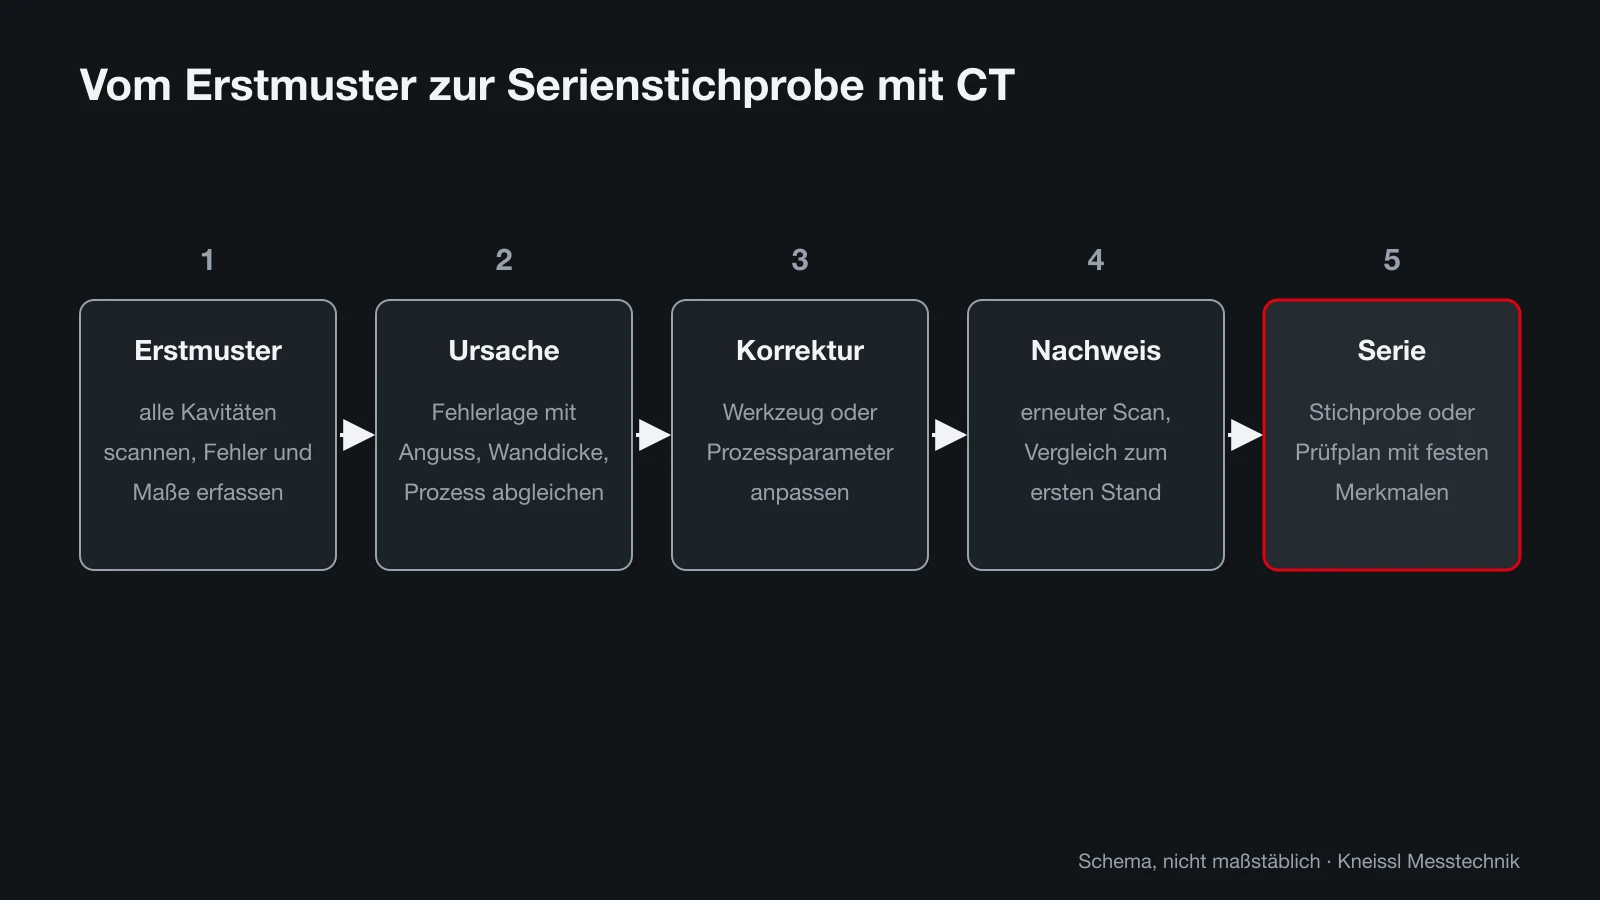
Den größten Nutzen bringt die CT dort, wo viele Fragen auf einmal beantwortet werden müssen: bei der Werkzeugabnahme und Erstmusterprüfung. Ein Scan je Kavität zeigt Lunker, Einlegerlage und – im selben Datensatz – die Geometrie im Vergleich zum CAD-Modell. Werth nennt in einem Fachbeitrag in der QZ 09/2022 ein Beispiel von 275 € pro Kavität für die Erstbemusterung mit CT; der Betrag gilt für das dort beschriebene Teil und ist eine Größenordnung, kein Richtpreis.
Danach folgt der Regelkreis aus Ursache, Korrektur und Nachweis: Fehlerlage mit Anschnitt, Wanddicke und Prozessparametern abgleichen, Werkzeug oder Prozess ändern, erneut scannen und mit dem ersten Stand vergleichen. In der Serie reichen meist Stichproben mit einem festen Prüfplan. Eine Fachveröffentlichung in Kunststoffe 06/2022 beschreibt zum Beispiel, wie sich Gratbildung per CT automatisch über den Abweichungsvergleich zum CAD-Modell erkennen lässt.
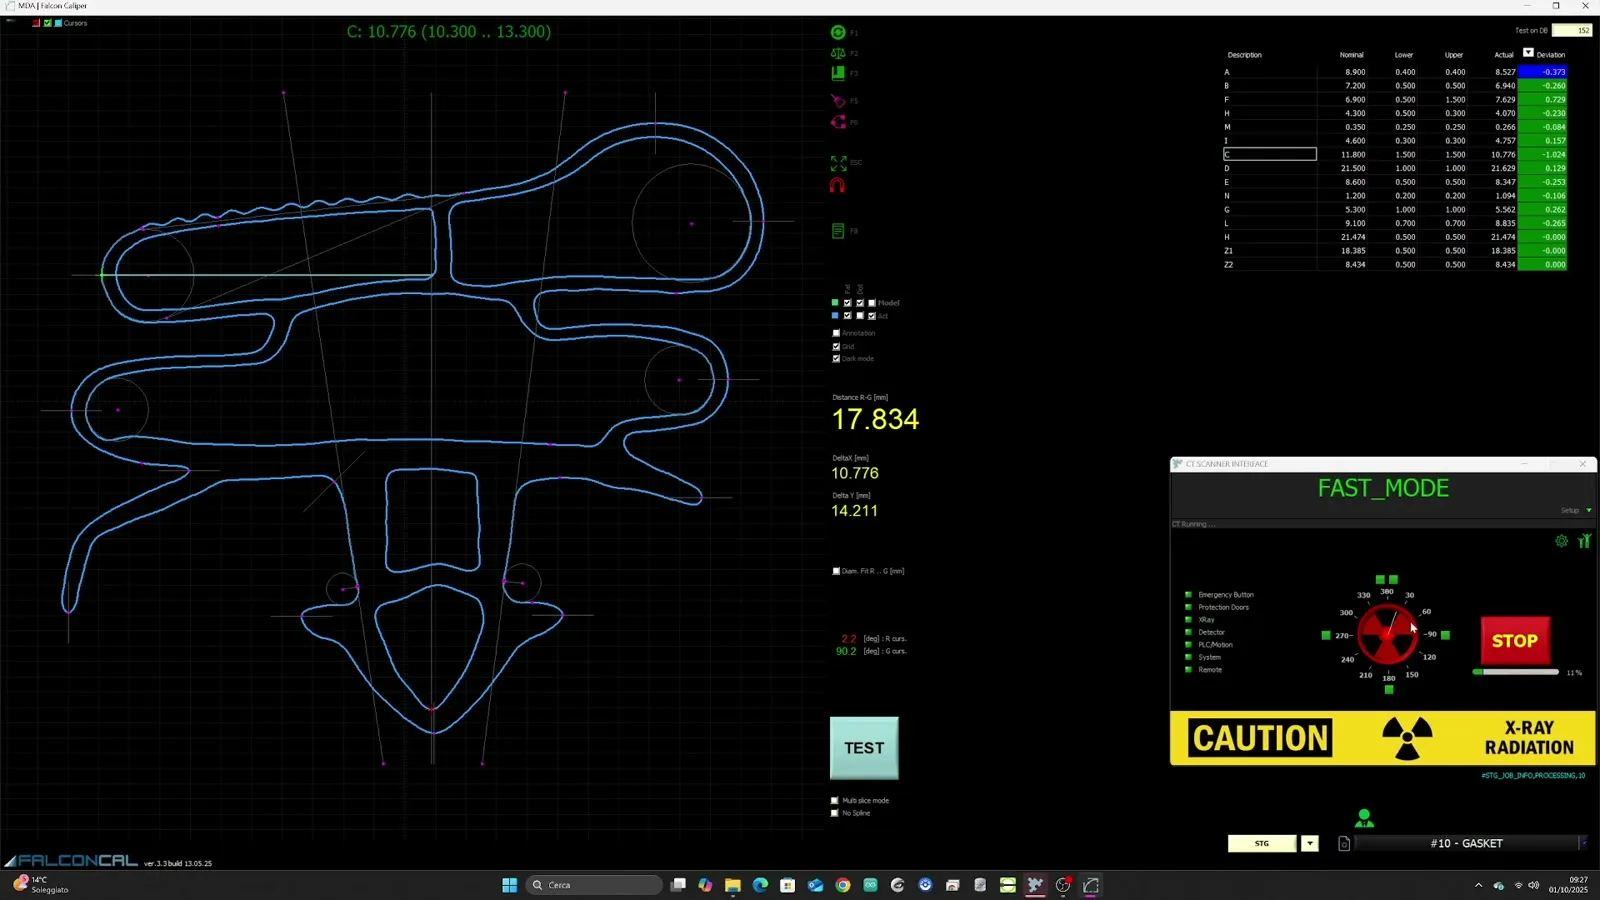
Steht die CT neben der Spritzgießmaschine statt im entfernten Labor, verkürzt sich dieser Regelkreis von Tagen auf Minuten. Die kompakten Geräte der CoreX-Reihe sind dafür als Vollschutzgeräte zum Einsatz in der Fertigung ausgelegt; READY bietet zusätzlich die Software RazorCAD an, die 2D-Maße in virtuellen Schnitten gegen Toleranzen prüft und als Trend darstellt (Herstellerangabe). Kleine, filigrane Teile wie Mikrozahnräder oder Steckerkontakte brauchen feinere Voxel, als ein großer Messbereich erlaubt – dafür ist die CoreX Micro mit Mikrofokusröhre gedacht.
Grenzen der CT und sinnvolle Ergänzungen
Die CT ist kein Allheilmittel. Sie zeigt Dichteunterschiede und Geometrie, aber keine Eigenspannungen, keine Molekülorientierung und keine Festigkeit. Für Spannungsrisse in transparenten Teilen bleibt die Spannungsoptik das Mittel der Wahl, für die Festigkeit einer Bindenaht der Zugversuch. Auch Oberflächenfehler wie Schlieren, Glanzunterschiede oder Farbabweichungen sind ein Fall für Sichtprüfung und Kamerasysteme.
Für eng tolerierte Funktionsmaße ist die Messunsicherheit der CT zu beachten. READY gibt für die CoreX-Geräte eine Längenmessabweichung von 30 µm + L/300 an (Herstellerangabe); ein taktiles oder Multisensor-Messgerät erreicht an zugänglichen Merkmalen kleinere Werte. Wie man beide Welten kombiniert, beschreibt der Ratgeber CT oder Koordinatenmessgerät. Die Prüfprozesseignung einer CT-Messung wird nach VDI/VDE 2630 Blatt 2.1 ermittelt; Grundlagen dazu im Ratgeber Messunsicherheit und Prüfmittelfähigkeit.
- Gut geeignet: Lunker, Blasen, Einlegerlage, Spalte, Mehrkomponenten-Grenzflächen, versteckte Geometrie, transparente Teile
- Eingeschränkt: Bindenähte ohne Fehlstelle, Komponenten mit fast gleicher Dichte, feine Fehler neben Metall-Einlegern
- Nicht geeignet: Eigenspannungen, Festigkeit, Farbe und Glanz
Prüfplan und Auswertung: was vor dem ersten Scan feststehen sollte
Eine CT liefert sehr viele Daten. Ohne klare Fragestellung entsteht daraus ein schönes Bild, aber keine Entscheidung. Bevor ein Spritzgussteil in die Anlage kommt, sollte deshalb feststehen, welche Merkmale bewertet werden, nach welchem Kriterium ein Teil in Ordnung ist und wer die Grenzwerte festlegt. Für Lunker etwa: Ab welcher Größe und in welcher Zone ist ein Hohlraum unzulässig? Für Einleger: Welche Lageabweichung und welcher Spalt sind erlaubt? Für Mehrkomponententeile: Welche Mindestwanddicke muss die Weichkomponente an der Dichtlippe haben?
Diese Kriterien gehören auf die Zeichnung oder in eine Prüfspezifikation, die Kunde und Lieferant gemeinsam unterschreiben. Für die Auswertung bedeutet das: Die Software prüft nicht „alles“, sondern definierte Merkmale in definierten Bereichen. Das macht Ergebnisse vergleichbar – zwischen Kavitäten, zwischen Schichten und zwischen Lieferant und Kunde.
Ebenso wichtig ist die Dokumentation des Prüfrezepts: Röhrenspannung und Leistung, Voxelgröße, Lage des Teils in der Anlage, Schwellwert für die Oberflächenbestimmung, Mindestgröße für Poren. Ändert sich einer dieser Parameter, ändern sich die Ergebnisse. Ein festes Rezept je Teilenummer ist deshalb die Voraussetzung für Trendauswertungen in der Serie. Wer die CT zusätzlich zur Messung von Maßen einsetzt, sollte die Eignung des Messprozesses nach VDI/VDE 2630 Blatt 2.1 nachweisen; dafür sind Wiederholmessungen an kalibrierten Werkstücken nötig.
Ein praktischer Tipp für den Einstieg: Beginnen Sie mit einer Reklamation oder einem bekannten Problemteil. Dort ist die Fragestellung klar, der Nutzen schnell sichtbar, und das Team lernt die Auswertung an einem Fall, dessen Ergebnis es einordnen kann. Danach folgen Erstmusterprüfungen neuer Werkzeuge, zuletzt die Serienstichprobe. Ob Sie dafür einen Dienstleister beauftragen oder ein eigenes Gerät anschaffen, hängt vor allem von der Zahl der Scans und davon ab, wie schnell Sie Ergebnisse brauchen; die Rechnung zeigt der Ratgeber Industrielle CT: Kosten. Für den Betrieb eines eigenen Vollschutzgeräts gelten Strahlenschutzpflichten, die der Ratgeber Strahlenschutz bei Industrie-CT zusammenfasst.
- Merkmale festlegen: Lunker, Einlegerlage, Spalt, Wanddicke, Grenzfläche
- Grenzwerte je Zone mit dem Kunden vereinbaren
- Nachweisgrenze und Voxelgröße zur kleinsten Anforderung passend wählen
- Prüfrezept je Teilenummer dokumentieren
- Einstieg über Reklamationen, dann Erstmuster, dann Serie
Quellen
- BASF: Spritzgussfehler bei technischen Thermoplasten – Ursachen und Lösungen
- OST Ostschweizer Fachhochschule: Lunker in Spritzgussteilen, CT-Untersuchung (Abstract, PDF)
- Fraunhofer IPK: Themenblatt CT-Erfassung (PDF)
- Kunststoffe 06/2022: Schnelle Diagnose für Formteilfehler (PDF)
- QZ 09/2022: Multisensorik und CT im Vergleich (PDF)
- Hochschule Reutlingen: Poster Kunststoff-Spritzteilfehler (PDF)
- University of Nottingham: Durchstrahlbare Längen in der Röntgen-CT