Zwei Messprinzipien: Volumen gegen Antastpunkt
Ein Koordinatenmessgerät erfasst Punkte auf der Oberfläche eines Werkstücks – taktil mit einem Taster oder optisch mit Kamera und Laser. Aus diesen Punkten berechnet die Software Formelemente wie Kreis, Ebene oder Zylinder und daraus Maße, Form und Lage. Gemessen wird nur, was der Taster oder der Sensor erreichen kann.
Eine industrielle Computertomographie (CT) durchstrahlt das Werkstück aus vielen Richtungen und rekonstruiert daraus ein vollständiges 3D-Volumen – außen und innen. Aus dem Volumen bestimmt die Software die Oberfläche und kann dann ebenfalls Formelemente auswerten, Wandstärken berechnen, Poren finden oder das Teil mit dem CAD-Modell vergleichen. Wie fein dieses Volumen ist, erklärt der Ratgeber Voxelgröße bei der CT.
Beide Verfahren sind Koordinatenmesstechnik im weiteren Sinn: Die Richtlinie VDI/VDE 2630 Blatt 1.3 behandelt eine messende CT ausdrücklich als Koordinatenmessgerät mit CT-Sensor (VDI). Die Frage lautet also nicht „Messen oder Durchleuchten?“, sondern: Welcher Sensor passt zu Bauteil, Toleranz und Stückzahl?
CT oder Koordinatenmessgerät: die Stärken im Vergleich
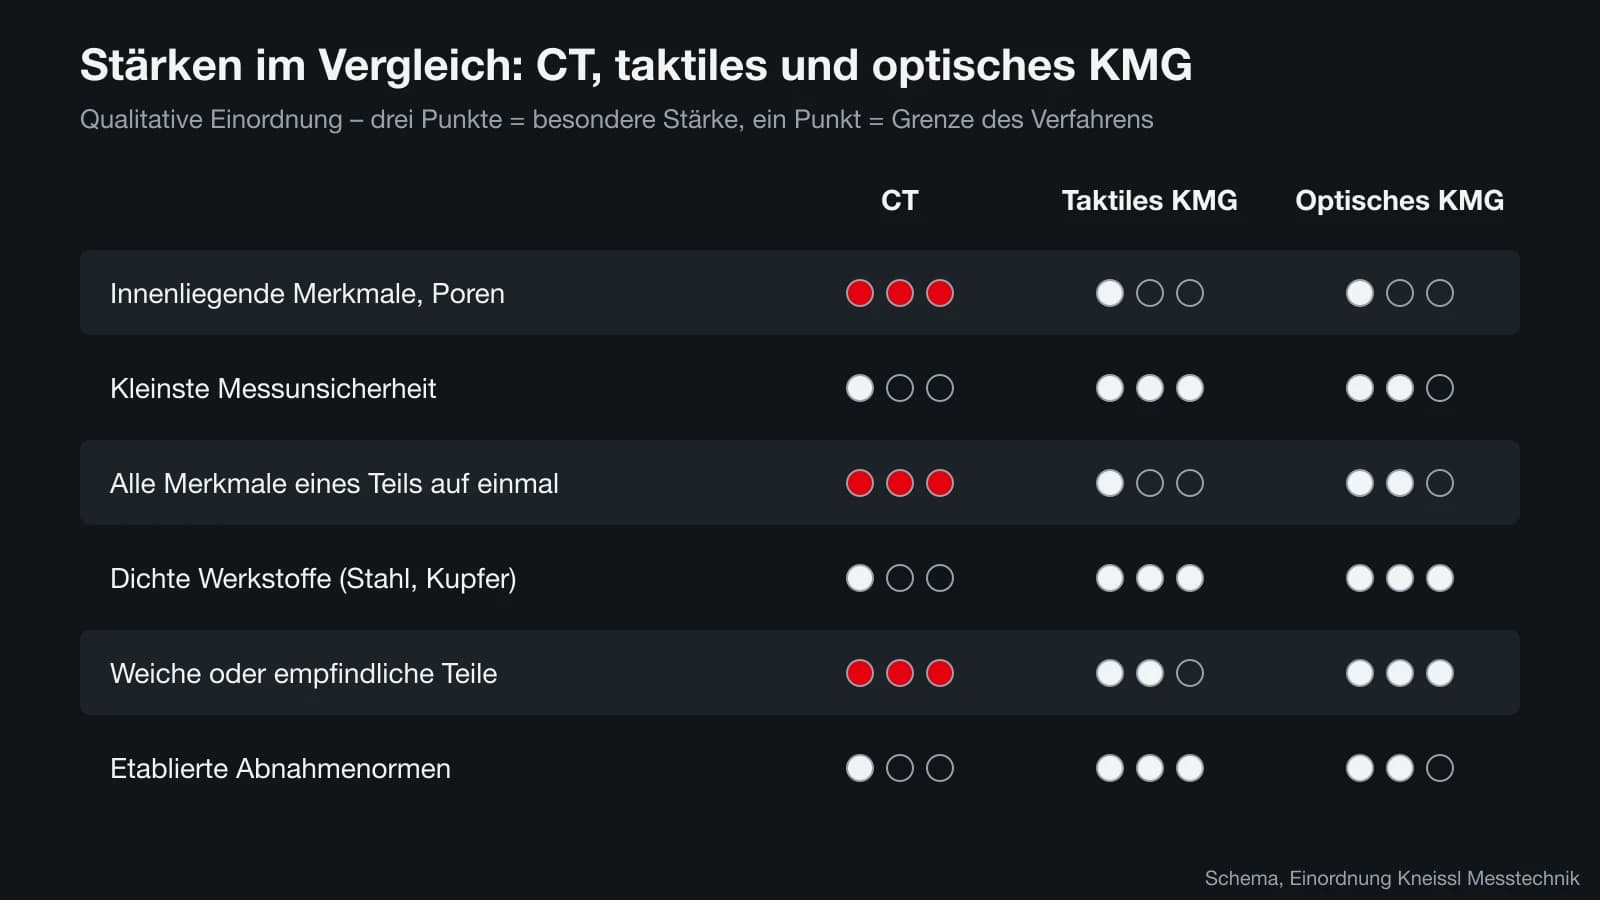
Die Matrix ordnet die drei Verfahren qualitativ ein. Sie ist eine Vereinfachung: Innerhalb jeder Gruppe gibt es große Unterschiede zwischen Anlagen, und Multisensor-Geräte verbinden taktile und optische Sensoren, manche Hersteller auch CT und Taster in einer Maschine.
Die Stärken der CT liegen dort, wo ein Taster nicht hinkommt: innenliegende Kanäle, Hinterschnitte, verbaute Komponenten in Baugruppen, Poren und Lunker. Weil das ganze Teil auf einmal erfasst wird, lassen sich auch Hunderte Merkmale nachträglich auswerten, ohne neu zu messen. Die Messung ist berührungslos – weiche, dünnwandige oder empfindliche Teile verformen sich nicht.
Die Stärken des taktilen KMG liegen in der kleinsten Messunsicherheit und der etablierten Rückführung. Ein Shopfloor-KMG wie das READY RUN 444 nennt laut Hersteller eine MPE von 2,4 µm + L/300 mit schaltendem Taster; die CT-Anlagen derselben Marke nennen 30 µm + L/300 (beides Herstellerangaben READY). Das ist kein Qualitätsurteil über die CT, sondern spiegelt das Prinzip: Ein Taster berührt die Oberfläche direkt, eine CT leitet sie aus Grauwerten ab. Den Vergleich innerhalb der KMG-Welt vertieft der Ratgeber Taktil oder optisch messen.
Genauigkeit: was die Datenblätter vergleichbar macht – und was nicht
Die Genauigkeit eines taktilen KMG wird nach DIN EN ISO 10360-2 als Längenmessabweichung E_MPE angegeben. Für CT-Anlagen überträgt VDI/VDE 2630 Blatt 1.3 dieses Konzept; ISO arbeitet mit ISO 10360-11 an einer eigenen Norm (Stand und Einordnung im Ratgeber VDI/VDE 2630 und CT-Normen). Formal sehen die Angaben ähnlich aus, der Weg dorthin unterscheidet sich aber, und bei der CT hängt das Ergebnis stärker von Werkstoff, Wandstärke und Aufnahmeparametern ab.
Ein Beispiel aus der Literatur: Ein Vergleich von Multisensorik und CT in der QZ 09/2022 zeigt, dass beide Verfahren je nach Aufgabe ihre Berechtigung haben und sich oft ergänzen. Für die Entscheidung im Einzelfall gilt: Halten Sie die Toleranz gegen die Messunsicherheit der konkreten Aufgabe, nicht gegen den kleinsten Datenblattwert. Wie man das prüft, beschreibt VDI/VDE 2630 Blatt 2.1.
Ein praktischer Weg, Vertrauen in CT-Maße aufzubauen, ist die Korrelation: Einige Teile werden auf CT und taktilem KMG gemessen, die Abweichungen werden dokumentiert. VDI/VDE 2630 Blatt 2.1 beschreibt dafür ein Verfahren mit kalibrierten Werkstücken (VDI).
Werkstoffe und Bauteilgröße: wo die CT an Grenzen stößt
Die CT braucht Strahlung, die durch das Bauteil hindurchkommt. Je dichter der Werkstoff und je dicker die Wand, desto mehr Spannung und Leistung braucht die Röhre. Als Größenordnung nennt Comet Yxlon für eine 450-kV-Anlage rund 250 mm Aluminium oder 65 mm Stahl (Angebot mmi-direct). Kompakte Anlagen arbeiten mit deutlich weniger Spannung: READY nennt für die CoreX-Reihe Werkstoffe unter 3 g/cm³ als ideal (Kunststoffe, CFK/GFK, Magnesium, Aluminium), 3 bis 6 g/cm³ als geeignet (Titan, Keramik) und schließt Stahl, Kupfer, Nickel- und Kobaltlegierungen sowie Wolfram aus (Herstellerangabe).
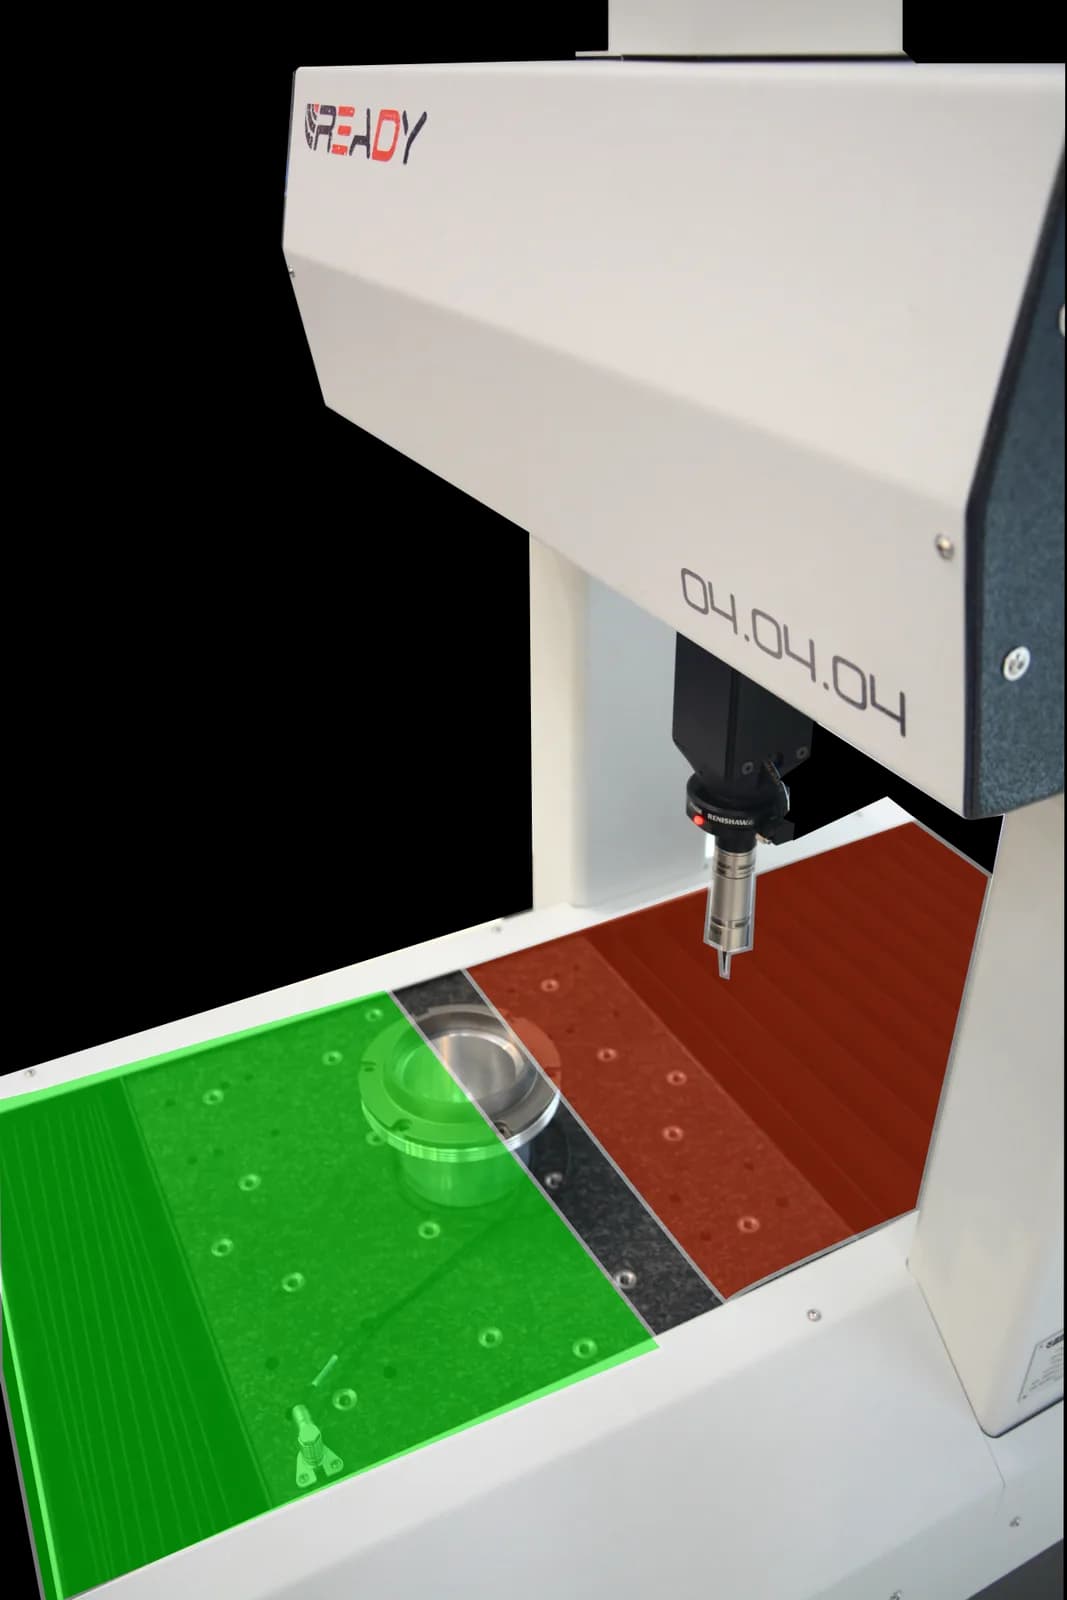
Für das taktile KMG spielt der Werkstoff kaum eine Rolle – solange das Teil formstabil ist und der Taster die Merkmale erreicht. Dafür werden große Teile für die CT schnell unhandlich: Der Messbereich ist durch den Detektor begrenzt, große Teile brauchen gröbere Voxel oder mehrere Teilscans. Ein Portal-KMG wie das READY RUN 765 misst laut Hersteller in einem Bereich von 700 × 600 × 500 mm.
| Aufgabe | Eher CT | Eher taktiles KMG | Eher optisch |
|---|---|---|---|
| Poren, Lunker, Einschlüsse | ja | nein | nein |
| Innenliegende Kanäle, Baugruppen | ja | nur mit Zerschneiden | nein |
| Passbohrungen, Form und Lage im µm-Bereich | selten | ja | teilweise |
| Stahlwellen, Gehäuse aus Grauguss | nein (kompakte CT) | ja | teilweise |
| Kleine, weiche Kunststoffteile | ja | mit Vorsicht | ja |
| Flächenvergleich mit CAD (Erstmuster) | ja | punktweise | ja (außen) |
| Flache Blech- und Stanzteile | möglich | möglich | ja |
Entscheidungsbaum: in drei Fragen zum passenden Verfahren
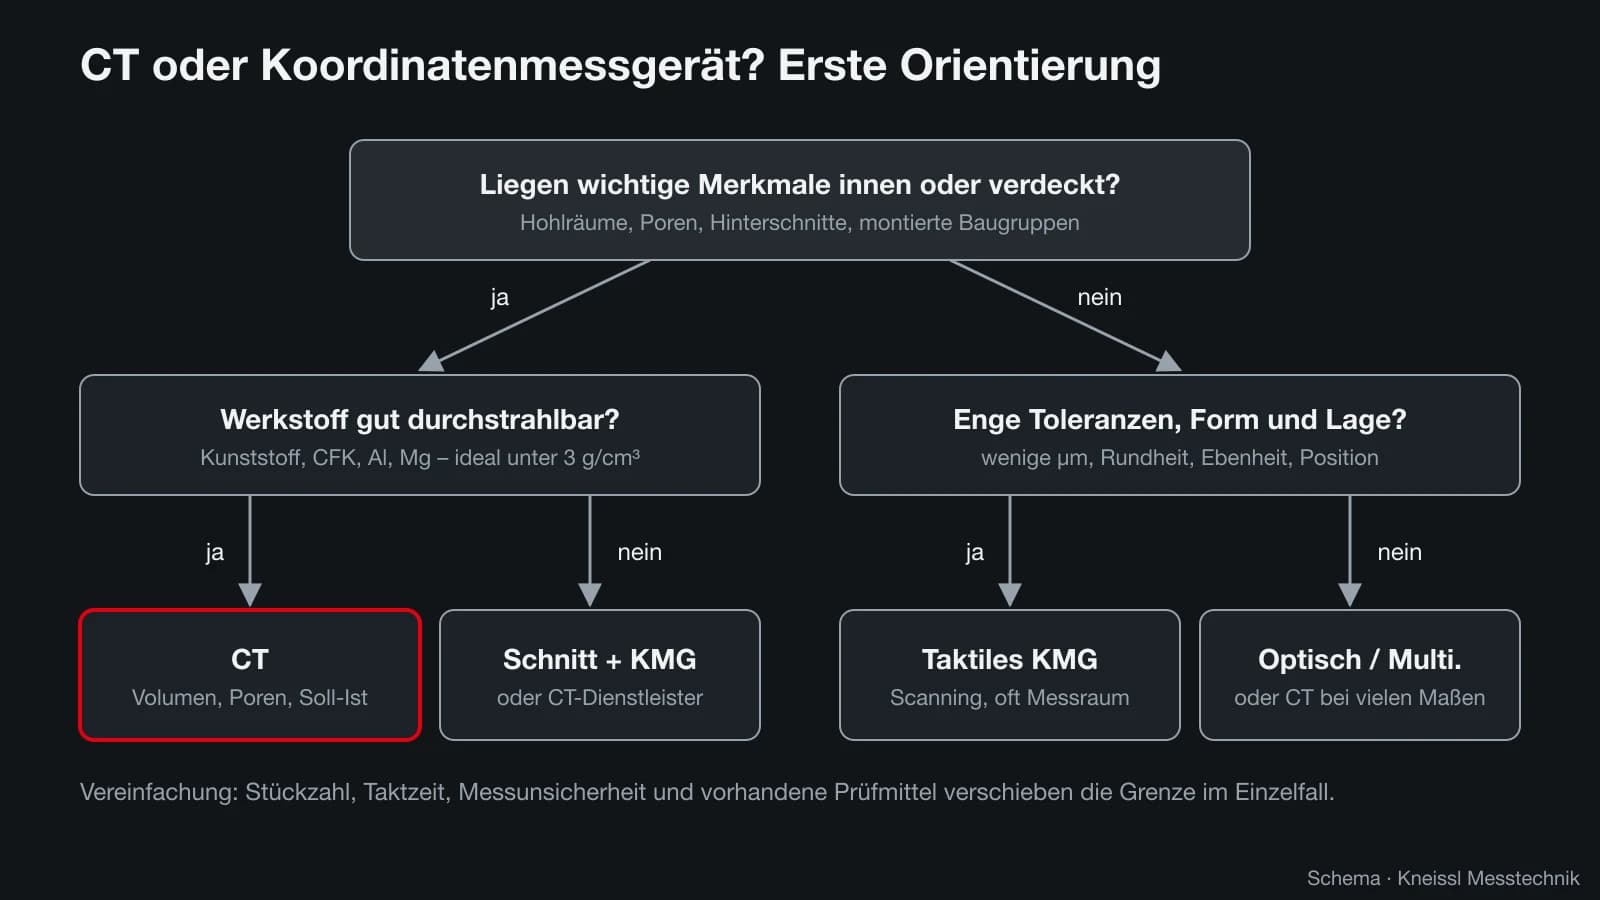
Der Baum ist eine erste Orientierung. Die erste Frage trennt die Aufgaben, die nur eine CT zerstörungsfrei lösen kann. Die zweite prüft, ob der Werkstoff für die CT geeignet ist. Die dritte trennt bei außen liegenden Merkmalen die engen Toleranzen, für die das taktile KMG erste Wahl bleibt, von den Aufgaben, bei denen optische Sensoren oder eine CT mit vielen Merkmalen in einem Durchgang wirtschaftlicher sind.
In der Praxis verschieben Stückzahl, Taktzeit und vorhandene Prüfmittel die Grenzen. Ein Betrieb, der bereits ein Multisensor-Messgerät hat, wird viele Außenmaße dort lassen und die CT gezielt für Innenmerkmale und Poren einsetzen.
Kosten, Messzeit und Programmierung
Die Kosten hängen stark von Größe, Spannung und Genauigkeit ab. ZEISS nennt für CT-Anlagen eine Spanne von etwa 100.000 bis über 1 Million US-Dollar (ZEISS). Als Dienstleistung nennt Messtronik 300 bis 500 € je Stunde (Messtronik); die QZ 09/2022 rechnet ein Beispiel mit 275 € pro Kavität bei der Erstbemusterung vor. Eine eigene Rechnung behandelt der Ratgeber Industrielle CT: Kosten.
Bei der Messzeit unterscheiden sich die Verfahren grundsätzlich. Ein KMG braucht je Merkmal Zeit: Mehr Merkmale bedeuten eine längere Messung. Eine CT braucht für Scan und Rekonstruktion eine feste Zeit – READY nennt für den CoreX 250 ein 3D-Volumen in rund 30 Sekunden (Herstellerangabe) –, danach kostet jedes weitere Merkmal nur Auswertezeit. Je mehr Merkmale ein Teil hat, desto eher lohnt sich die CT.
Auch die Programmierung unterscheidet sich. Ein CNC-KMG braucht ein Messprogramm mit Antaststrategie und kollisionsfreien Bahnen. Eine CT braucht Aufnahmeparameter, eine Ausrichtung und eine Auswertevorlage – etwa einen Soll-Ist-Vergleich mit dem CAD-Modell. Wer viele verschiedene Teile in kleinen Losen prüft, profitiert oft von der CT; wer wenige Merkmale in hoher Stückzahl und mit enger Toleranz misst, vom KMG mit automatischem Programmstart in der Fertigung.
Typische Anwendungsfälle aus der Praxis
Abstrakte Kriterien helfen nur begrenzt. An typischen Bauteilen wird die Entscheidung greifbarer.
Spritzgussgehäuse aus Kunststoff mit Clips, Rastnasen und innenliegenden Rippen: Hier spielt die CT ihre Stärken aus. Das ganze Teil wird berührungslos erfasst, der Soll-Ist-Vergleich mit dem CAD-Modell zeigt Verzug und Einfallstellen auf einen Blick, und Bindenähte oder Lunker werden sichtbar. Das taktile KMG kommt ins Spiel, wenn einzelne Passmaße eng toleriert sind – etwa die Lagerbohrung für eine Welle. Mehr dazu im Ratgeber Kunststoffteile messen.
Aluminium-Druckgussteil, zum Beispiel ein Getriebe- oder Pumpengehäuse: Die Porosität im Bereich von Dichtflächen und Gewinden ist oft das wichtigste Prüfmerkmal, und dafür ist die CT das Mittel der Wahl. Die bearbeiteten Bohrungen und Dichtflächen mit Form- und Lagetoleranzen misst dagegen meist das taktile KMG in der Fertigung, nahe an der Bearbeitung.
Gedrehte Stahlwelle mit Lagersitzen: Ein klarer Fall für das taktile KMG oder ein Wellenmessgerät. Stahl ist für kompakte CT-Anlagen nicht geeignet, und die Merkmale liegen außen. Auch flache Stanz- und Blechteile sind meist schneller optisch gemessen als mit einer CT.
Montierte Baugruppe, etwa ein Stecker mit eingespritzten Kontakten oder ein Ventil mit Feder: Hier zeigt nur die CT, ob alle Teile richtig sitzen, ohne die Baugruppe zu zerlegen. Ein KMG könnte nur die Außenkontur prüfen.
Häufige Fehler bei der Entscheidung
Der häufigste Fehler ist, Verfahren über ihre auffälligste Datenblattzahl zu vergleichen: Voxelgröße gegen Antastabweichung, Scanzeit gegen Messzeit für ein einzelnes Merkmal. Beide Zahlen beschreiben verschiedene Dinge. Vergleichen Sie stattdessen, ob die Messunsicherheit für Ihr engstes Merkmal reicht und wie lange die vollständige Prüfung eines Teils dauert – inklusive Aufspannen, Auswerten und Bericht.
Zweitens wird oft unterschätzt, wie viel Auswertung eine CT braucht. Das Volumen ist schnell aufgenommen, aber jemand muss Ausrichtung, Auswertevorlage und Toleranzen pflegen. Bei einem KMG steckt dieser Aufwand im Messprogramm. In beiden Fällen gilt: Ohne geschultes Personal und eine klare Freigaberegel bleiben die Möglichkeiten ungenutzt.
Drittens wird die Rückführung vergessen. Eine CT, die Maße für Prüfberichte liefert, sollte regelmäßig mit kalibrierten Prüfkörpern geprüft und an Referenzmaßen abgeglichen werden. Für das taktile KMG gilt das ebenso; den Ablauf beschreibt der Ratgeber Koordinatenmessmaschine kalibrieren.
Beides kombinieren: CT und KMG ergänzen sich
In vielen Qualitätsabteilungen ist die Antwort auf „CT oder Koordinatenmessgerät?“ ein „sowohl als auch“. Typische Arbeitsteilung: Die CT übernimmt Erstmuster mit Soll-Ist-Vergleich, Porenanalyse an Gussteilen und die Prüfung von Kunststoffteilen mit Innenmerkmalen. Das taktile KMG misst die funktionskritischen Passungen, Form und Lage und liefert Referenzmaße, an denen die CT-Ergebnisse abgeglichen werden.
Kneissl Messtechnik bietet beide Welten: die CT-Anlagen und Shopfloor-KMG der Marke READY, dazu gebrauchte Koordinatenmessmaschinen und die Vor-Ort-Kalibrierung Ihres KMG in unserem DAkkS-akkreditierten Labor. So beraten wir ohne Festlegung auf ein Verfahren.
- Schicken Sie uns Zeichnung, Werkstoff und Stückzahl Ihres Teils.
- Wir markieren, welche Merkmale CT, taktiles oder optisches Messen sicher lösen.
- Auf Wunsch scannen und messen wir ein Musterteil zum Vergleich.
Quellen
- QZ 09/2022 – Multisensorik und CT im Vergleich (PDF)
- VDI – VDI/VDE 2617 Blatt 13 / VDI/VDE 2630 Blatt 1.3
- VDI – VDI/VDE 2630 Blatt 2.1
- ZEISS – Industrial CT scanner cost
- Messtronik – Industrielle Computertomographie (Preise Dienstleistung)
- mmi-direct – Comet Yxlon CT Compact 450 kV (Durchstrahlbarkeit, Herstellerangabe)