Wie ein Profilprojektor funktioniert
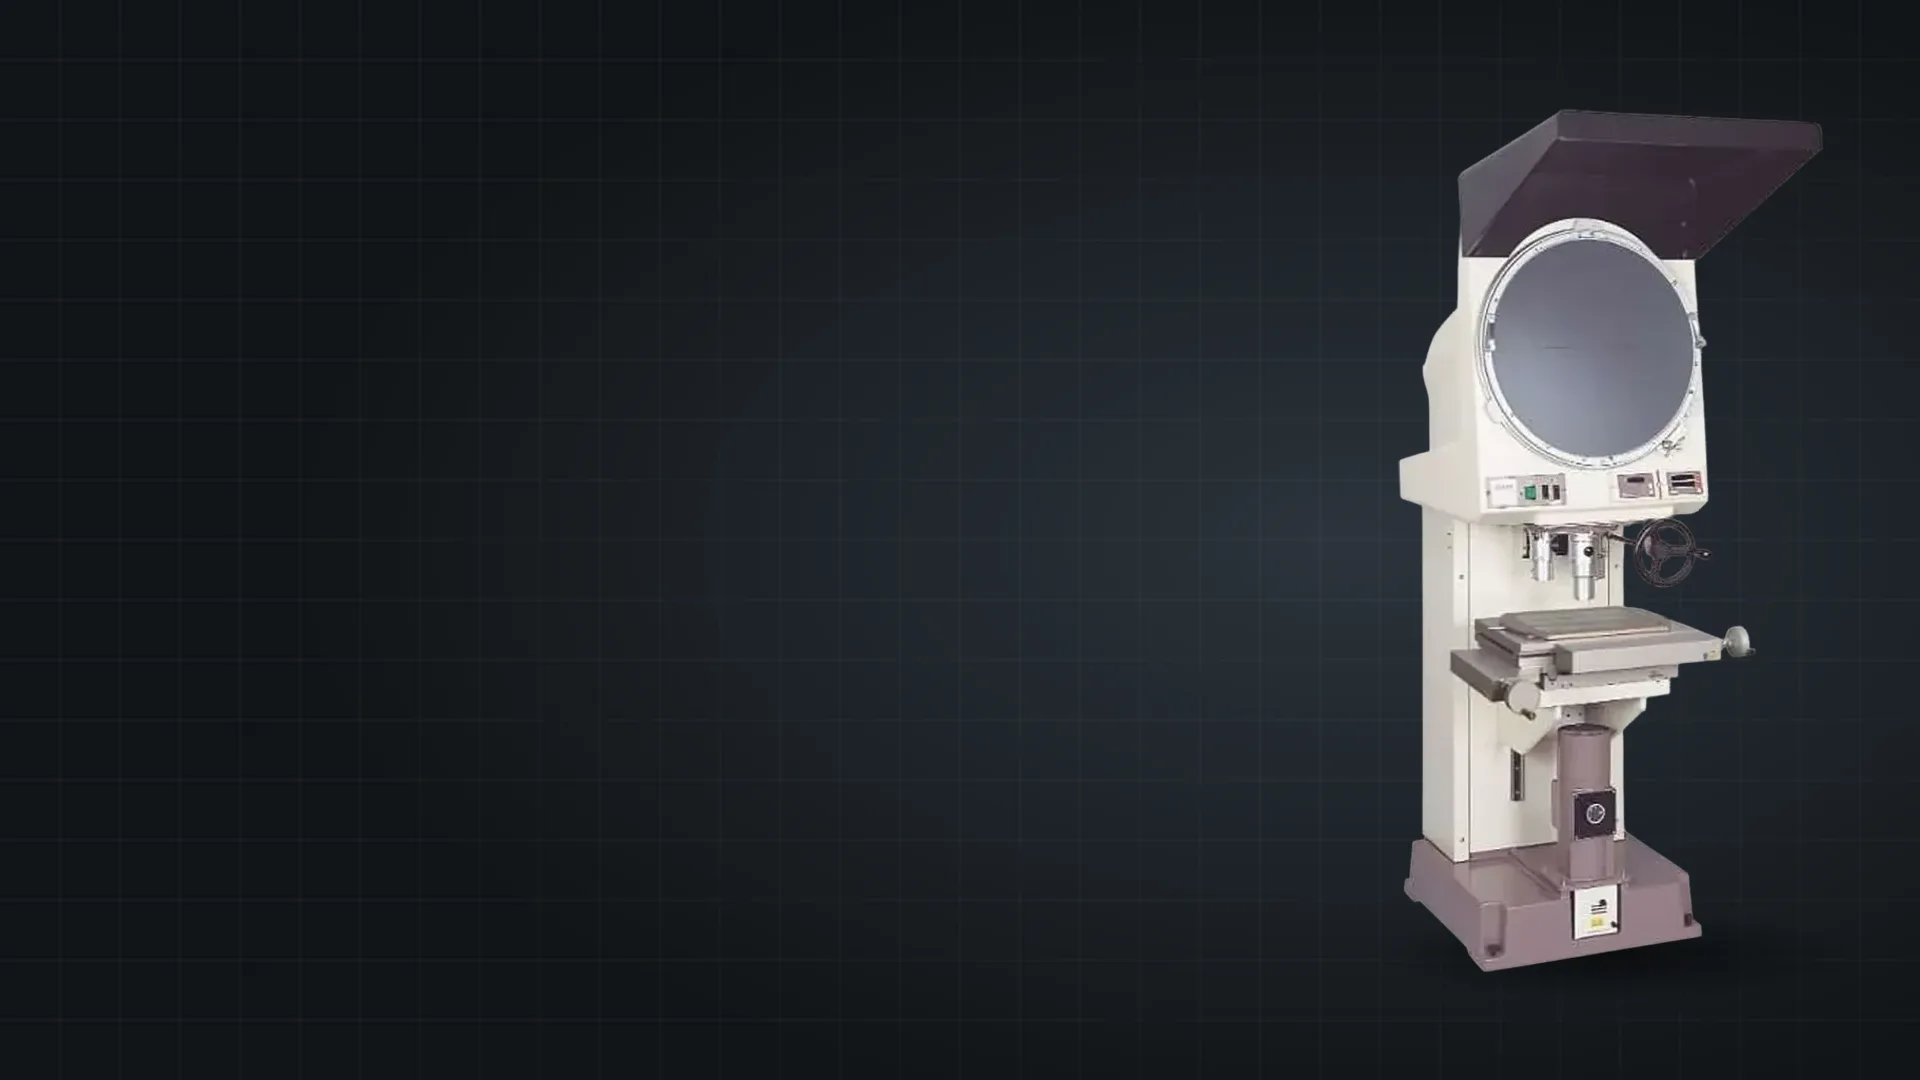
Das Prinzip ist seit Jahrzehnten unverändert: Eine Lichtquelle beleuchtet das Werkstück, ein Objektiv bildet es vergrößert ab, und das Bild erscheint auf einem Projektionsschirm. Der Bediener sieht dort nicht das Teil selbst, sondern seinen Umriss in einem bekannten Maßstab. Gemessen wird auf zwei Wegen: Entweder fährt er Kanten mit dem Kreuztisch gegen das Fadenkreuz des Schirms an und liest die Wegdifferenz an den Messachsen ab, oder er vergleicht die Kontur mit einer maßstäblichen Zeichnung beziehungsweise Schablone, die auf den Schirm gelegt wird.
Weil nur Licht das Werkstück erreicht, eignet sich der Profilprojektor für weiche, dünne und empfindliche Teile – Kunststoffteile, Dichtungen, Stanzteile, Federn oder feine Drehteile. Typische Messgrößen sind Längen, Abstände, Durchmesser, Radien und Winkel sowie die Form einer Kontur im Vergleich zur Vorgabe.
Die Genauigkeit hängt an mehreren Gliedern der Kette: am Abbildungsmaßstab des Objektivs, an der Führung und den Maßstäben des Kreuztisches und daran, wie scharf sich eine Kante auf dem Schirm abzeichnet. Nikon gibt für die V-Serie eine Abbildungsgenauigkeit von ±0,1 % in Konturbeleuchtung und ±0,15 % in Oberflächenbeleuchtung an. Die Projektionsobjektive der V-Serie sind telezentrisch ausgelegt: Ihr Abbildungsmaßstab ändert sich kaum, wenn die Kante etwas außerhalb der Fokusebene liegt – bei Teilen mit Höhe ein deutlicher Vorteil.
Durchlicht und Auflicht
Fast jeder Profilprojektor bietet zwei Beleuchtungsarten, und die Wahl entscheidet darüber, was überhaupt messbar ist.
Im Durchlicht – auch Konturbeleuchtung genannt – kommt das Licht von unten durch den gläsernen Messtisch. Das Werkstück blockiert es und erscheint als dunkles Schattenbild vor hellem Grund. Diese Abbildung liefert den höchsten Kontrast und die schärfsten Kanten; sie ist die Standardmethode für Außenkonturen, durchgehende Bohrungen, Gewindeprofile und Stanzkonturen.
Im Auflicht – auch Oberflächen- oder Episkopbeleuchtung – fällt das Licht von oben auf das Teil, und der Schirm zeigt die beleuchtete Oberfläche. So werden Merkmale sichtbar, die im Schattenbild verschwinden: Sacklöcher, Stufen und Absätze auf der Oberfläche, Gravuren, Beschriftungen oder Bauteile auf undurchsichtigem Grund. Die Kanten zeichnen sich im Auflicht in der Regel weniger kontrastreich ab als im Durchlicht, und auch die Herstellerangaben fallen dort weniger eng aus – bei der Nikon V-Serie ±0,15 % statt ±0,1 % Abbildungsgenauigkeit. Für hohe Ansprüche an die Messunsicherheit ist deshalb, wo möglich, das Durchlicht vorzuziehen.
- Durchlicht: Außenkonturen, durchgehende Bohrungen, Gewinde, Radien und Winkel an der Silhouette
- Auflicht: Merkmale auf der Oberfläche, Sacklöcher, Markierungen, undurchsichtige Träger
- Beides kombiniert: Bauteile, bei denen Kontur und Oberflächenmerkmal in Bezug zueinander geprüft werden
Vertikaler und horizontaler Strahlengang
Bei Profilprojektoren mit vertikalem Strahlengang verläuft die optische Achse senkrecht: Das Werkstück liegt auf einem waagerechten Glastisch, das Licht durchstrahlt es von unten nach oben. Diese Bauart passt zu flachen Teilen, die sich stabil ablegen lassen – Stanz- und Biegeteile, Dichtungen, Leiterplattenausschnitte, Kunststoffteile. Der Nikon V-20B ist ein solches Gerät mit vertikaler optischer Achse.
Beim horizontalen Strahlengang liegt die optische Achse waagerecht. Das Werkstück wird in der Regel eingespannt, etwa zwischen Spitzen oder in einem Prisma, und seitlich durchleuchtet. Diese Bauart ist für rotationssymmetrische und längliche Teile verbreitet – Wellen, Bolzen, Gewindeteile, Drehteile – und für schwerere Werkstücke, die sich nicht auf eine Glasplatte legen lassen.
Für die Auswahl zählt also weniger das Gerät als das typische Teilespektrum: Überwiegen flache Teile, ist ein vertikales Gerät die naheliegende Wahl; dominieren eingespannte Drehteile, spricht vieles für den horizontalen Aufbau.
Manueller oder digitaler Messprojektor
Der klassische manuelle Profilprojektor arbeitet mit Mattschirm, Kreuztisch und digitalen Messachsen. Der Nikon V-12B ist ein kompaktes Tischgerät mit 305 mm Schirmdiagonale, der Nikon V-20B ein Bodenmodell mit 500 mm Schirm; beide bieten Durchlicht und Auflicht sowie telezentrische Wechselobjektive im Revolver für drei Objektive. Für die Auswertung bietet Nikon einen Datenprozessor und die Software E-MAX an, Mess- und Programmdaten lassen sich per USB-Stick exportieren. Solche Geräte sind robust, schnell verstanden und für Einzel- und Stichprobenmessungen in der Werkstatt gut geeignet. Das Ergebnis hängt allerdings vom Bediener ab: Er entscheidet, wo die Kante auf dem Schirm liegt.
Ein digitaler Messprojektor ersetzt den Schirm durch eine Kamera und die Augenentscheidung durch eine Software, die Kanten automatisch erkennt. Die digitalen Messprojektoren der Chotest VX-Serie nutzen doppelt telezentrische Objektive und 20-Megapixel-CMOS-Sensoren; die VX1060 bietet ein Bildfeld von ∅ 60 mm, die VX1100 von ∅ 100 mm, die VX8300D im Breitbild-Modus 300 × 200 mm. Gemessen wird auf Tastendruck, die Software wertet die Kanten automatisch aus und legt Messwerte und Statistik für die SPC-Auswertung ab. Bei der VX8300D ist zusätzlich eine Laser-Höhenmessung als Option erhältlich.
Der Unterschied liegt damit weniger in der Optik als im Ablauf: Der manuelle Projektor ist ein Werkzeug für den geübten Prüfer, der digitale Messprojektor ein Prüfplatz, an dem auch wechselnde Bediener reproduzierbare Ergebnisse und ein fertiges Protokoll erhalten.
Profilprojektor oder Bildverarbeitung?
Wo der Profilprojektor an Grenzen stößt, beginnen CNC-Bildverarbeitungssysteme und Multisensor-Messmaschinen. Sie verfahren die Kamera motorisch über das Werkstück, setzen mehrere Bildfelder zusammen und können Höhen messen – je nach Ausstattung auch mit Taster oder Laser. Für große Teile, viele Merkmale je Teil, unbeaufsichtigte Serienmessung und 2,5D- oder 3D-Aufgaben sind sie die passende Geräteklasse. Was eine solche Maschine ausmacht, beschreibt der Ratgeber zur Multisensor-Messmaschine.
Umgekehrt ist ein Bildverarbeitungssystem für einfache Konturprüfungen an kleinen, flachen Teilen oft überdimensioniert: Es braucht Programmierung, einen klimatisierten Messraum und mehr Platz. Die folgende Übersicht stellt die drei Geräteklassen nebeneinander.
| Kriterium | Manueller Profilprojektor | Digitaler Messprojektor | CNC-Bildverarbeitung / Multisensor |
|---|---|---|---|
| Bildaufnahme | Mattschirm, Auge des Bedieners | Kamera mit telezentrischem Objektiv, ein Bildfeld | Kamera auf verfahrbaren Achsen, mehrere Bildfelder |
| Kantenerkennung | manuell am Fadenkreuz | automatisch per Software | automatisch per Software |
| Messablauf | Merkmal für Merkmal von Hand | Teil auflegen, Messprogramm starten | CNC-Programm, auch unbeaufsichtigt |
| Höhenmessung | nicht vorgesehen | bei einzelnen Modellen optional per Laser | Z-Achse, je nach Ausstattung Taster oder Laser |
| Dokumentation | Datenprozessor oder PC-Software | automatische Ablage, SPC-Auswertung | Protokoll, SPC, CAD-Vergleich |
| Typischer Einsatz | Werkstatt, Einzel- und Stichprobe | Serienprüfung kleiner Teile | große oder komplexe Teile, hohe Stückzahlen |
| Beispiele im Sortiment | Nikon V-12B, V-20B | Chotest VX-Serie | Chotest CHT- und Novator-Serie |
Worauf es bei der Auswahl ankommt
Am Anfang steht nicht das Datenblatt, sondern das Teilespektrum: Wie groß sind die Teile, welche Merkmale sind zu prüfen, wie eng sind die Toleranzen, und wie viele Teile gehen täglich über den Prüfplatz? Aus diesen Antworten ergeben sich die technischen Anforderungen.
- Messbereich: Schirmgröße beziehungsweise Sichtfeld und Verfahrweg des Kreuztisches müssen das größte typische Teil abdecken.
- Objektive: Die Vergrößerung bestimmt Sichtfeld und Detailauflösung; für ein breites Teilespektrum sind mehrere Objektive sinnvoll.
- Beleuchtung: Durchlicht für Konturen, Auflicht für Oberflächenmerkmale – für die meisten Anwender ist beides nötig.
- Strahlengang: vertikal für flache Teile, horizontal für eingespannte Dreh- und Wellenteile.
- Bedienkonzept: manuell für geübte Prüfer und geringe Stückzahlen, digital für wechselnde Bediener und Serien.
- Dokumentation: Werden SPC-Auswertungen über viele Teile oder ein CAD-Vergleich verlangt, führt der Weg zum digitalen Messprojektor oder zur CNC-Bildverarbeitung.
- Service und Kalibrierung: Das Gerät muss sich rückführbar kalibrieren lassen, idealerweise am Aufstellort.
Profilprojektor kalibrieren
Ein Profilprojektor ist ein Prüfmittel und gehört in die Prüfmittelüberwachung. Bei der Kalibrierung werden der Abbildungsmaßstab je Wechselobjektiv und die Längenmessung des Kreuztisches gegen zertifizierte Normale geprüft. Im Kalibrierschein stehen die Messgrößen EUX, EUY und EUXY, jeweils mit Messunsicherheit; die Konformitätsaussage folgt ISO 14253-1. Grundlage für die Profilprojektoren der Nikon V-Serie ist die DKD-R 4-3.
Als Normale dienen ein kalibrierter Glasmaßstab oder eine Strichplatte für Tischachsen und Abbildungsmaßstab, dazu bei Bedarf Endmaße und ein Winkelnormal. Vor der Messung akklimatisieren Normale und Gerät am Aufstellort; die Umgebungsbedingungen stehen im Kalibrierschein. Digitale Messprojektoren und Videomessgeräte mit Bildsensor werden zusätzlich nach DIN EN ISO 10360-7 beurteilt – für sie gibt es die Seite Videomessmaschine kalibrieren.
Üblich ist ein Intervall von 12 Monaten als Startwert, unter IATF 16949 risikobasiert und bei kritischen Merkmalen oft kürzer. Nach einem Umbau, einem Objektivwechsel oder auffälligen Messabweichungen ist eine Zwischenkalibrierung sinnvoll. Kneissl Messtechnik ist seit 2006 von der DAkkS akkreditiert und kalibriert Profilprojektoren herstellerübergreifend und ausschließlich am Aufstellort: Die Vor-Ort-Kalibrierung von Profilprojektoren dauert 2 bis 4 Stunden je Gerät, der Kalibrierschein liegt innerhalb von 5 Arbeitstagen digital vor.
Ob eine akkreditierte Kalibrierung nötig ist oder eine Werkskalibrierung genügt, hängt von den Anforderungen Ihres QM-Systems und Ihrer Kunden ab – die Unterschiede erklärt der Ratgeber DAkkS- oder Werkskalibrierung. Wie Sie Messunsicherheit und Konformitätsaussage im Schein deuten, steht im Ratgeber Kalibrierschein lesen. Wer neben dem Projektor feinere Strukturen bei höherer Vergrößerung prüfen muss, findet im Ratgeber zum Messmikroskop die verwandte Geräteklasse.
Quellen
Häufige Fragen
Es gibt keinen grundsätzlichen. Beide Begriffe bezeichnen dasselbe optische Messgerät, das die Kontur eines Werkstücks vergrößert abbildet und messbar macht. „Messprojektor“ betont die Messaufgabe, „Profilprojektor“ die Abbildung des Profils. Als „digitaler Messprojektor“ wird meist die Variante mit Kamera und Auswertesoftware statt Mattschirm bezeichnet, etwa die Chotest VX-Serie.
Durchlicht zeigt das Werkstück als Schattenbild und liefert die schärfsten Kanten. Es ist die Wahl für Außenkonturen, durchgehende Bohrungen, Gewinde, Radien und Winkel. Auflicht beleuchtet die Oberfläche von oben und macht Merkmale sichtbar, die im Schattenbild fehlen: Sacklöcher, Stufen, Gravuren oder Markierungen. Die meisten Anwender brauchen beide Beleuchtungsarten, wobei für enge Toleranzen das Durchlicht vorzuziehen ist, wo es die Messaufgabe zulässt.
Ein digitaler Messprojektor ersetzt den Mattschirm durch eine Kamera und die manuelle Kantenantastung durch eine Software. Die Messung startet auf Tastendruck, die Software wertet die Kanten automatisch aus. Die Chotest VX-Serie arbeitet mit doppelt telezentrischen Objektiven und CMOS-Sensoren und legt Messwerte und Statistik für die SPC-Auswertung ab. Der Vorteil liegt in der Reproduzierbarkeit über wechselnde Bediener und im Tempo bei Serienteilen.
Das entscheidet das Teilespektrum. Flache Teile, die sich auf einen Glastisch legen lassen – Stanzteile, Dichtungen, Kunststoffteile –, misst man auf einem vertikalen Gerät wie dem Nikon V-20B. Rotationssymmetrische und längliche Teile wie Wellen, Bolzen oder Gewindeteile werden auf horizontalen Geräten eingespannt und seitlich durchleuchtet. Überwiegen flache Teile, ist der vertikale Aufbau die naheliegende Wahl.
Wenn Teile größer sind als das Sichtfeld, wenn je Teil viele Merkmale zu prüfen sind, wenn Höhen gemessen werden müssen oder wenn Serien unbeaufsichtigt laufen sollen. CNC-Bildverarbeitungs- und Multisensorsysteme verfahren die Kamera motorisch, setzen Bildfelder zusammen und messen je nach Ausstattung auch mit Taster oder Laser. Für einfache Konturprüfungen an kleinen, flachen Teilen bleibt der Profilprojektor oder ein digitaler Messprojektor die wirtschaftlichere Lösung.
In der Regel alle 12 Monate; unter ISO 9001 ist das das Standardintervall. IATF 16949 verlangt risikobasierte Intervalle, bei kritischen Merkmalen oft kürzer. Nach Umbau, Objektivwechsel oder auffälligen Messabweichungen ist eine Zwischenkalibrierung sinnvoll. Kneissl Messtechnik kalibriert Profilprojektoren DAkkS-akkreditiert direkt am Aufstellort; der Kalibrierschein mit EUX, EUY und EUXY liegt innerhalb von 5 Arbeitstagen vor.