Was eine KMG-Software leisten muss
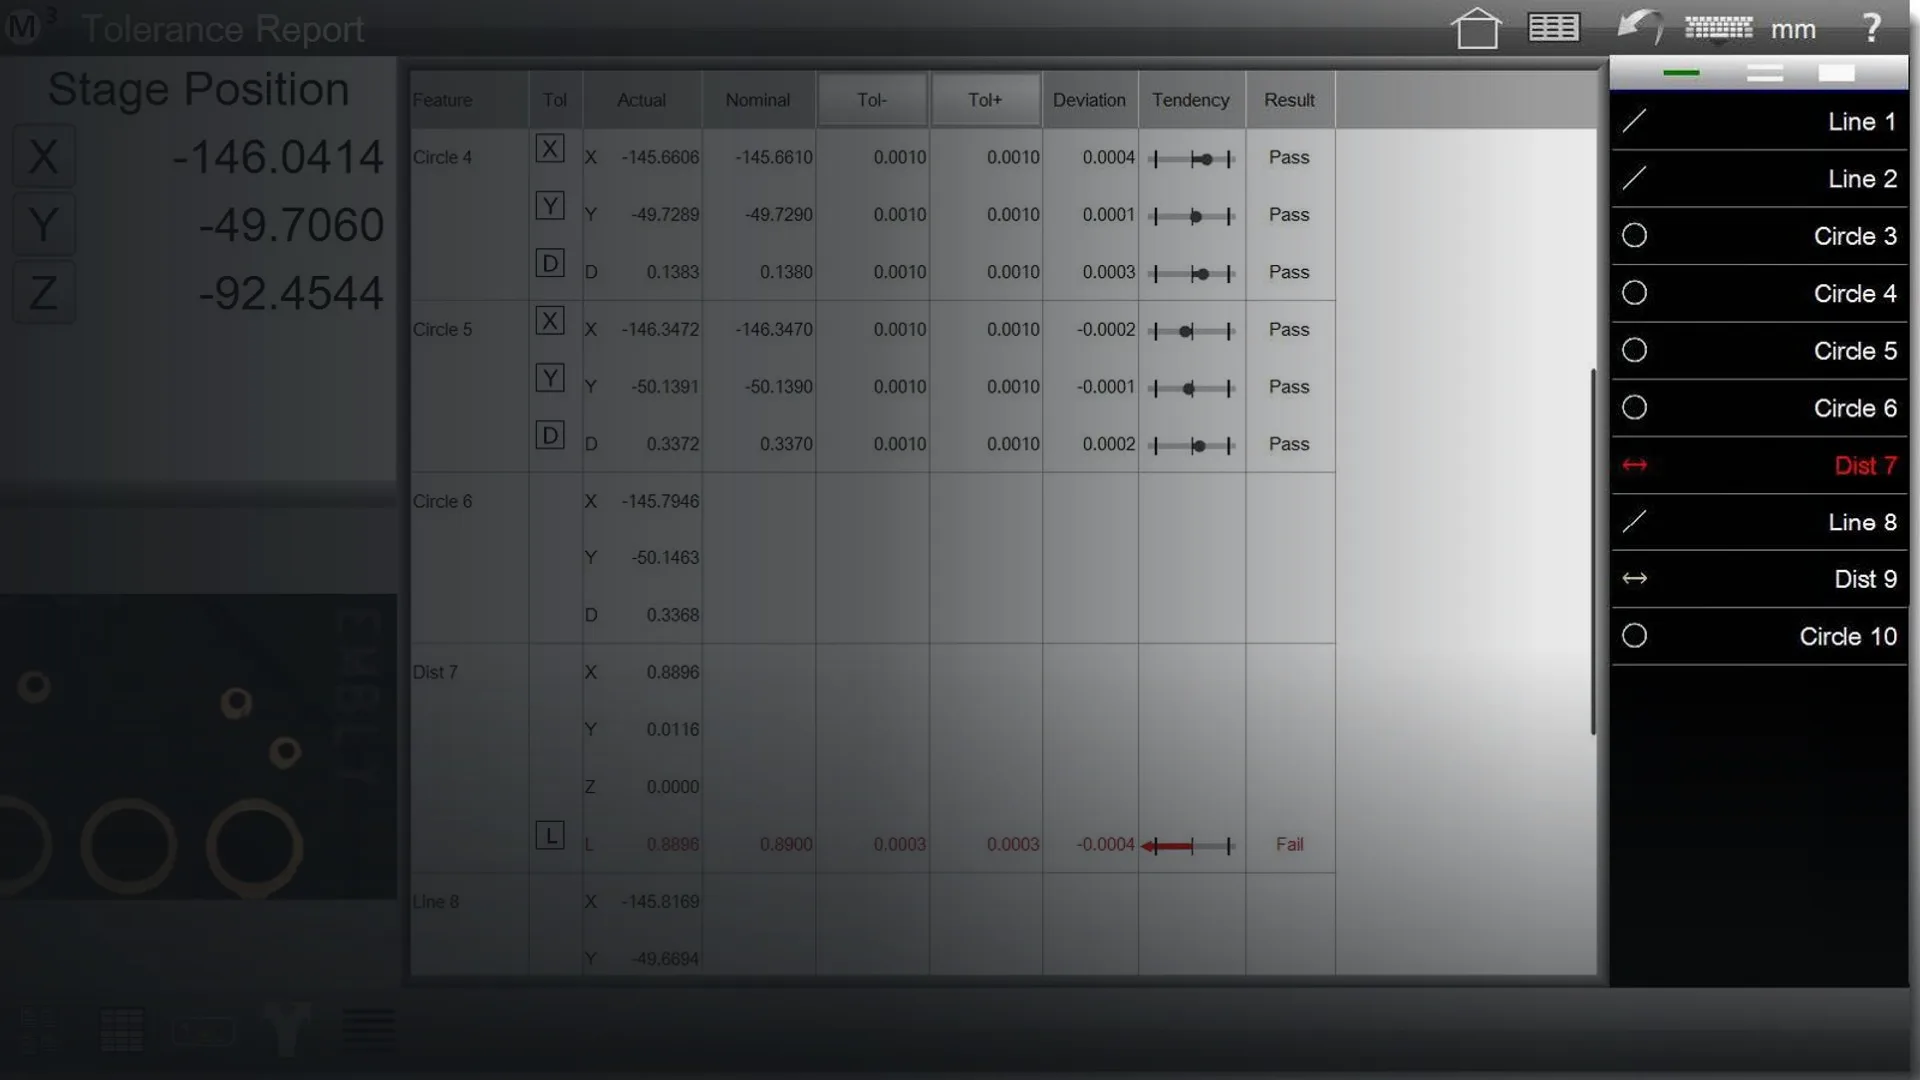
Ein Koordinatenmessgerät liefert Koordinaten von Antastpunkten – mehr nicht. Alles Weitere macht die Software: Sie steuert die Achsen und das Tastsystem, qualifiziert Taster, berechnet aus Punkten Ausgleichselemente wie Kreise, Ebenen und Zylinder, baut Bezugssysteme auf, wertet Maß-, Form- und Lagetoleranzen aus und erstellt Berichte. Damit bestimmt die Software einen großen Teil dessen, was ein Anwender als Genauigkeit und Bedienbarkeit einer Maschine erlebt.
Typisch sind vier Aufgabenblöcke: Programmieren (per Teach-in am Teil, aus dem CAD-Modell oder offline), Ausführen (mit Kollisionsschutz, Tasterwechsel und Fehlerbehandlung), Auswerten (nach ISO GPS oder ASME, mit passenden Ausgleichsverfahren) und Berichten (Protokolle, Statistik, Export). Je nach Aufgabe kommen Module für Freiformflächen, Verzahnungen, Turbinenschaufeln oder Scanning hinzu.
Wie Messprogramme herstellerneutral beschrieben und ausgetauscht werden, erklärt der Ratgeber DMIS. Welche Maschine zu Ihren Teilen passt, behandelt der Ratgeber 3D-Messmaschine.
KMG-Software auswählen: sechs Prüffragen
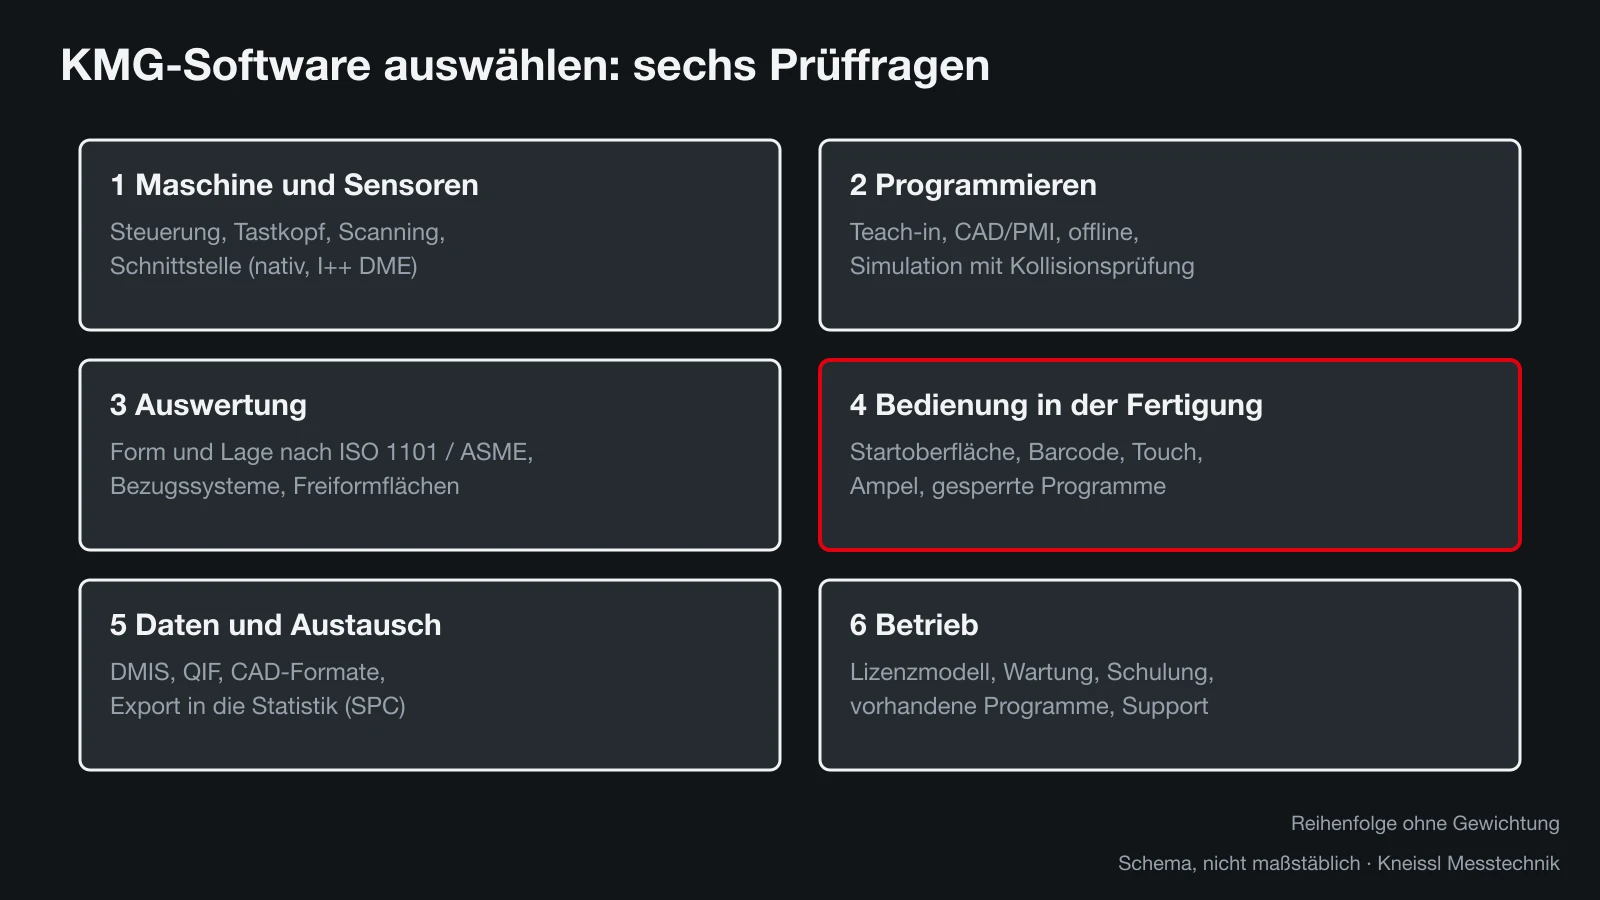
Prospekte von Messsoftware ähneln sich: CAD-Import, Form und Lage, Berichte, Statistik. Die Unterschiede liegen im Detail und in der Bedienlogik. Die folgenden sechs Fragen helfen, die Angebote zu sortieren. Sie sind ohne Gewichtung aufgeführt, denn ein Messraum mit Erstmusterprüfung gewichtet anders als eine Fertigung mit Werkerselbstprüfung.
- Maschine und Sensoren: Läuft die Software nativ auf Ihrer Steuerung oder über eine Schnittstelle wie I++ DME? Unterstützt sie Ihre Tastsysteme, Scanning und gegebenenfalls optische Sensoren?
- Programmieren: Teach-in am Teil, Programmerstellung aus CAD-Modell und PMI, Offline-Programmierung, Simulation mit Kollisionsprüfung.
- Auswertung: Umfang der Form- und Lagetoleranzen nach ISO 1101 beziehungsweise ASME Y14.5, Bezugssysteme, Freiformflächen, Ausgleichsverfahren.
- Bedienung in der Fertigung: eigene Startoberfläche für Werker, Programmwahl per Barcode, Touch-Bedienung, Ampelanzeige, Rechteverwaltung.
- Daten und Austausch: DMIS, QIF, CAD-Formate (STEP, IGES, native Formate), Schnittstelle zur Statistik und zum MES.
- Betrieb: Lizenzmodell (Kauf, Wartungsvertrag, Abonnement), Updates, Schulung, Support in Ihrer Sprache und Migration vorhandener Programme.
Verbreitete Messsoftware im Überblick
Die folgende Übersicht nennt verbreitete Pakete mit Eigenschaften, die sich aus den Unterlagen der Hersteller oder aus Fachpresse belegen lassen. Sie ist kein Ranking und nicht vollständig; alle Pakete werden laufend weiterentwickelt, und Funktionen hängen oft von Modulen und Lizenzen ab. Prüfen Sie den aktuellen Stand beim jeweiligen Anbieter.
PC-DMIS von Hexagon ist eng an DMIS angelehnt und bietet laut Dokumentation einen Offline-Modus zum Programmieren ohne Maschine. ZEISS beschreibt CALYPSO als merkmalsorientiert: Ausgangspunkt der Programmierung sind die Merkmale der Zeichnung, nicht die Geometrieelemente; laut ZEISS-Pressemitteilung 2022 lassen sich Messprogramme aus PMI-Daten des CAD-Modells erzeugen. Mitutoyo bündelt in MCOSMOS mehrere Module, unter anderem GEOPAK für Geometrie und CAT1000 für CAD-gestützte Programmierung und Flächenvergleich.
Metrolog X4 von Metrologic ist CAD-zentriert und herstellerneutral; die Broschüre betont die Unabhängigkeit von Hardwareherstellern und viele Geräteschnittstellen. Aberlink positioniert seine Software 3D als einfach zu bedienen, mit grafischer Oberfläche und automatischer Elementerkennung, und bietet sie laut Fachpresse auch zur Nachrüstung an. TouchDMIS ist auf Touch-Bedienung ausgelegt; laut American Machinist und Digital Engineering schreibt die Software im Hintergrund DMIS, führt bestehende DMIS-Programme aus und bietet einen Mess-Assistenten, der Formelemente erkennt (Herstellerangaben).
| Software | Anbieter | Bedienkonzept (laut Quelle) | Belegte Besonderheit |
|---|---|---|---|
| Aberlink 3D | Aberlink | grafisch, auf einfache Bedienung ausgelegt | automatische Elementerkennung, Nachrüstung |
| CALYPSO | ZEISS | merkmalsorientiert | Programme aus PMI, I++-Client für Fremdmaschinen |
| MCOSMOS | Mitutoyo | modular (GEOPAK, CAT1000 …) | CAD-gestützte Programmierung, Flächenvergleich |
| Metrolog X4 | Metrologic | CAD-zentriert | herstellerneutral, viele Geräteschnittstellen |
| PC-DMIS | Hexagon | DMIS-nah | Offline-Modus, als I++-Client auf Fremdmaschinen |
| TouchDMIS | für READY RUN | Touch-Bedienung | schreibt DMIS im Hintergrund, Mess-Assistent |
Touch-Bedienung und Werkeroberflächen
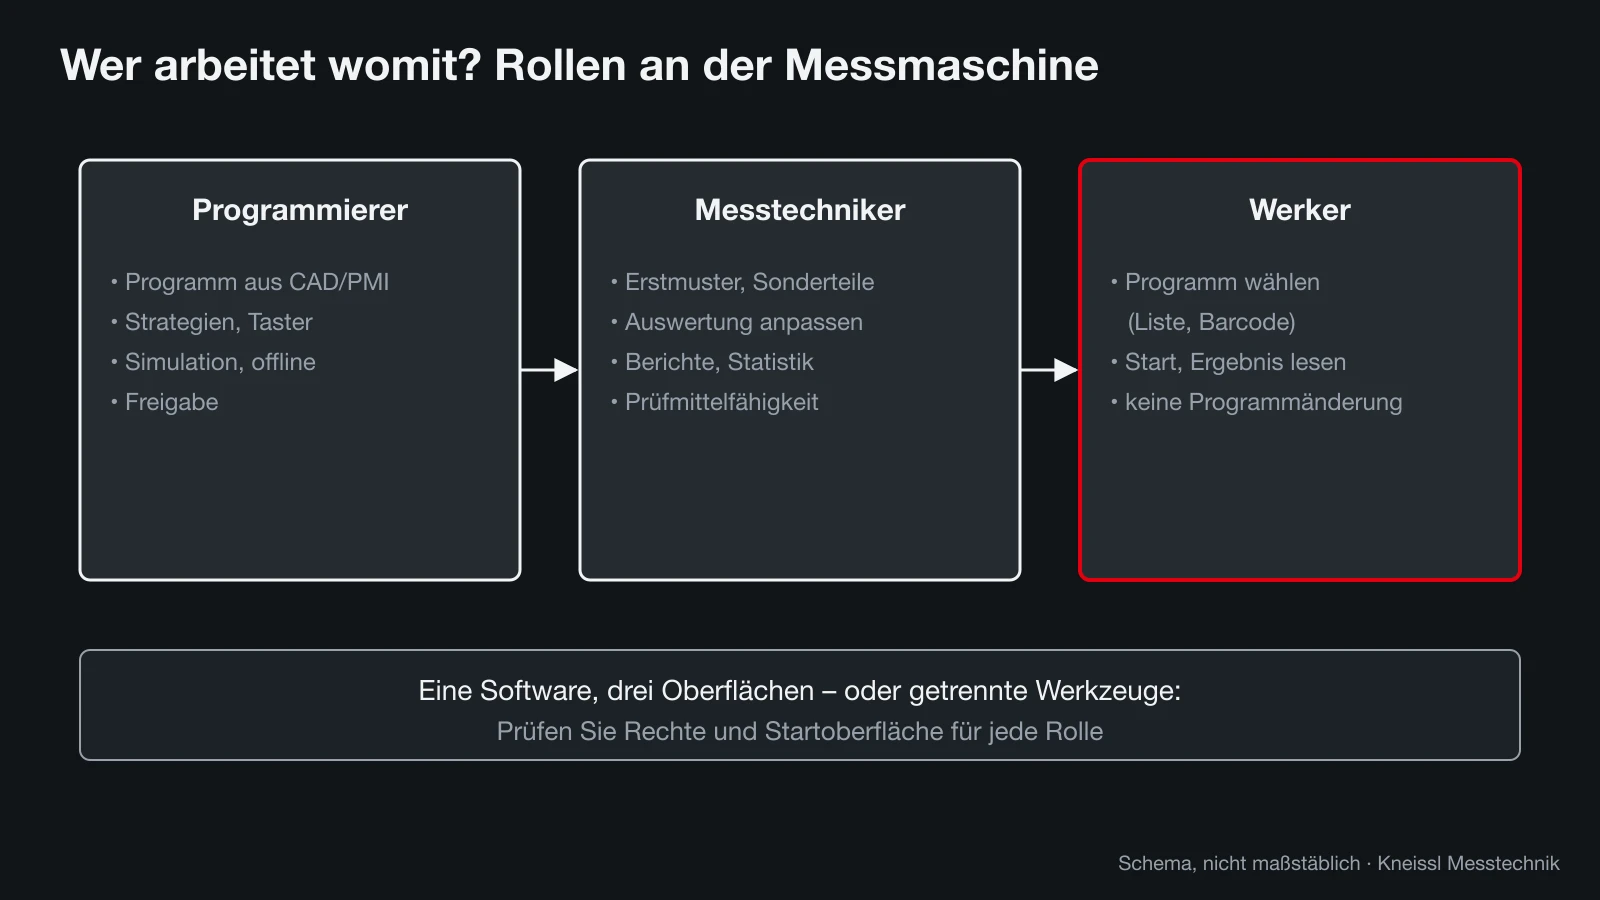
Seit Koordinatenmessgeräte in die Fertigung wandern, ist die Bedienung durch Werker ein eigenes Auswahlkriterium. Ein Messtechniker im Messraum braucht volle Kontrolle über Strategien, Ausgleichsverfahren und Berichte. Ein Werker an der Maschine braucht das Gegenteil: eine Oberfläche, die nur die nötigen Schritte zeigt, Fehler verhindert und das Ergebnis eindeutig anzeigt. Viele Hersteller bieten deshalb eigene Startoberflächen für die Fertigung an.
TouchDMIS geht einen Schritt weiter und ist laut den Berichten in American Machinist vollständig für Touch-Bedienung mit großen Symbolen und Gesten ausgelegt; der Hersteller spricht von einer Schulung von wenigen Stunden (Herstellerangabe). Für den READY RUN nennt READY zusätzlich die Oberfläche Easy Runner: Programm per Barcode oder Touch laden, mit einem Klick starten, Bericht automatisch erzeugen, dazu Makros für Teilefamilien (Herstellerangaben).
Achten Sie bei jeder Software auf die Rechteverwaltung: Werker sollen Programme starten, aber nicht ändern können. Freigegebene Programme gehören versioniert und gesperrt. Wie die Organisation dahinter aussieht, beschreibt der Ratgeber Werkerselbstprüfung.
Herstellereigene oder herstellerneutrale Software?
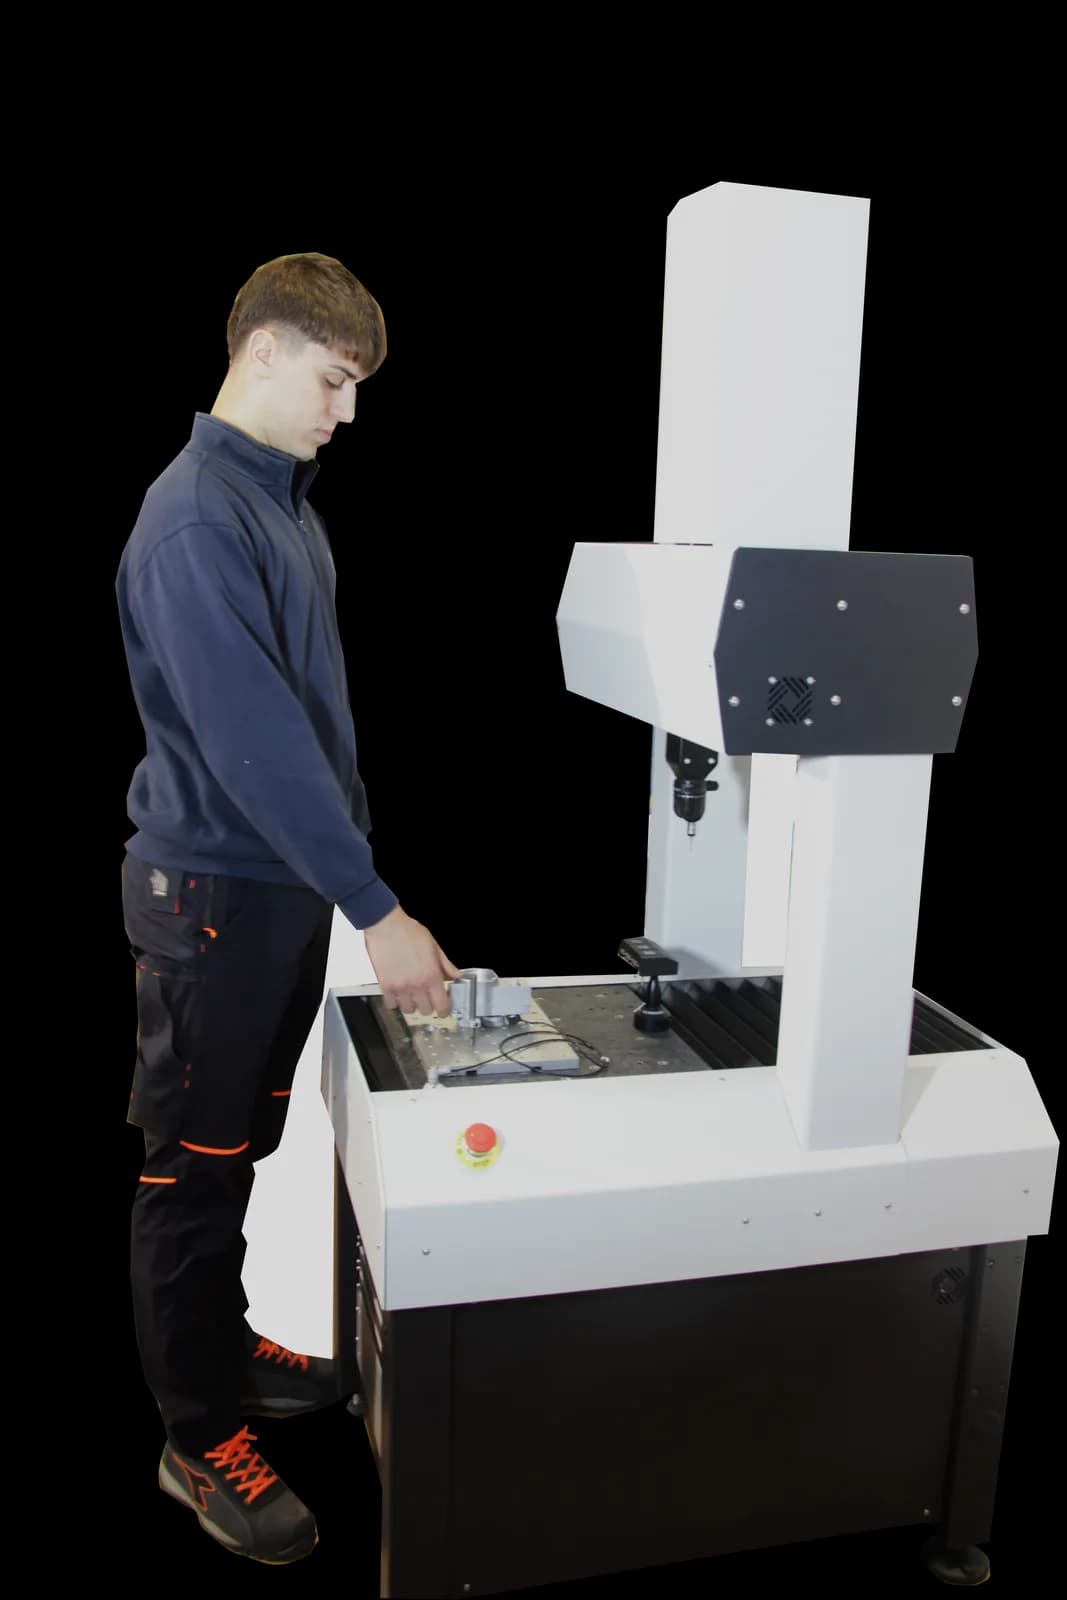
Die meisten Koordinatenmessgeräte werden mit der Software ihres Herstellers geliefert. Das hat Vorteile: Steuerung, Tastsystem und Software sind aufeinander abgestimmt, Updates und Support kommen aus einer Hand, und Kalibrierdaten der Maschine werden direkt genutzt. Der Nachteil zeigt sich, wenn ein Betrieb Maschinen mehrerer Hersteller betreibt: Dann gibt es mehrere Programme, mehrere Schulungen und mehrere Programmformate.
Herstellerneutrale Software wie Metrolog X4 oder Aberlink 3D sowie Pakete, die über I++ DME Fremdmaschinen ansteuern, versprechen eine einheitliche Oberfläche über den Maschinenpark. Wie gut das gelingt, hängt von der jeweiligen Schnittstelle ab: Nicht jede Funktion einer Steuerung, etwa spezielle Scanning-Modi oder Dreh-Schwenk-Köpfe, ist über jede Schnittstelle nutzbar. Lassen Sie sich das an Ihrer Maschine zeigen.
Ein praktischer Gesichtspunkt ist auch die Personalfrage. Wer Messtechniker einstellt, findet oft Bewerber, die eine bestimmte Software bereits kennen. Eine im Markt verbreitete Software senkt den Einarbeitungsaufwand; eine sehr einfache Software senkt ihn ebenfalls, aber aus einem anderen Grund – weil weniger zu lernen ist. Beides kann richtig sein. Entscheidend ist, ob Ihre Messaufgaben die volle Tiefe eines großen Pakets brauchen oder ob eine schlanke Oberfläche die meisten Aufgaben abdeckt und Spezialfälle beim Messtechniker bleiben.
Bei einer Nachrüstung älterer Maschinen ist die Software oft der Hauptgrund für den Umbau: Steuerung und Software werden gemeinsam erneuert, die Mechanik bleibt. Ob sich das lohnt, erklärt der Ratgeber Messmaschine nachrüsten oder neu kaufen; worauf Sie bei einer gebrauchten Koordinatenmessmaschine hinsichtlich Softwarelizenz achten sollten, behandelt der Ratgeber Gebrauchte Koordinatenmessmaschine kaufen.
Auswertung: warum zwei Programme verschiedene Ergebnisse liefern können
Ein häufig unterschätzter Unterschied zwischen Messsoftware liegt in der Auswertung. Aus denselben Antastpunkten lassen sich verschiedene Ausgleichselemente berechnen: Das Gauß-Verfahren (kleinste Fehlerquadrate) mittelt über alle Punkte, das Minimum-Zone-Verfahren sucht die engste Zone, die alle Punkte einschließt, Hüll- und Pferchelemente bilden Paarungsmaße ab. Welches Verfahren für ein Merkmal richtig ist, ergibt sich aus der Zeichnung und den Normen der geometrischen Produktspezifikation (ISO GPS) oder aus ASME Y14.5.
Software unterscheidet sich darin, welche Verfahren sie anbietet, welche sie standardmäßig nutzt und wie deutlich sie das anzeigt. Wer Ergebnisse zweier Maschinen vergleicht, sollte deshalb zuerst prüfen, ob beide dasselbe Verfahren verwenden. Abweichungen, die auf den ersten Blick wie ein Maschinenfehler aussehen, sind oft eine Frage der Auswerteeinstellung.
Auch die Antaststrategie beeinflusst das Ergebnis: Anzahl und Verteilung der Punkte, Einzelpunkte oder Scanning, Tasterwahl. Wie schaltende und scannende Taster sich auf Formmessungen auswirken, erklärt der Ratgeber schaltend oder scannend. Gute Software schlägt passende Strategien vor, aber die Verantwortung für ihre Eignung bleibt beim Anwender.
Berichte, Statistik und Datenanbindung
Was nach der Messung mit den Daten passiert, entscheidet über den Nutzen in der Fertigung. Die meisten Pakete erzeugen Prüfberichte als PDF und bieten grafische Darstellungen, etwa Abweichungen in Farbe am CAD-Modell. Für die Serienüberwachung zählt aber vor allem der Export in die Statistik: Messwerte müssen mit Merkmalsnummer, Teilekennung, Zeitstempel und Maschine in ein SPC- oder CAQ-System fließen, ohne dass jemand abtippt.
Fragen Sie konkret nach den Formaten, die Ihr Statistiksystem erwartet, und lassen Sie sich einen Export an einem Beispiel zeigen. Neutrale Formate wie QIF erleichtern den Austausch über Herstellergrenzen hinweg; Hintergründe dazu im Ratgeber DMIS erklärt. Achten Sie auch darauf, wie die Software mit Kopfdaten umgeht – Auftragsnummer, Charge, Bediener –, denn ohne sie ist ein Messwert später nicht mehr zuzuordnen.
Für die automatische Beladung ist die Datenanbindung zusätzlich Steuerungsgröße: Das Ergebnis i.O. oder n.i.O. muss als Signal an die Zelle gehen. Wie das abläuft, beschreibt der Ratgeber Messmaschine Automatisierung.
Messsoftware fair testen: mit eigenen Teilen
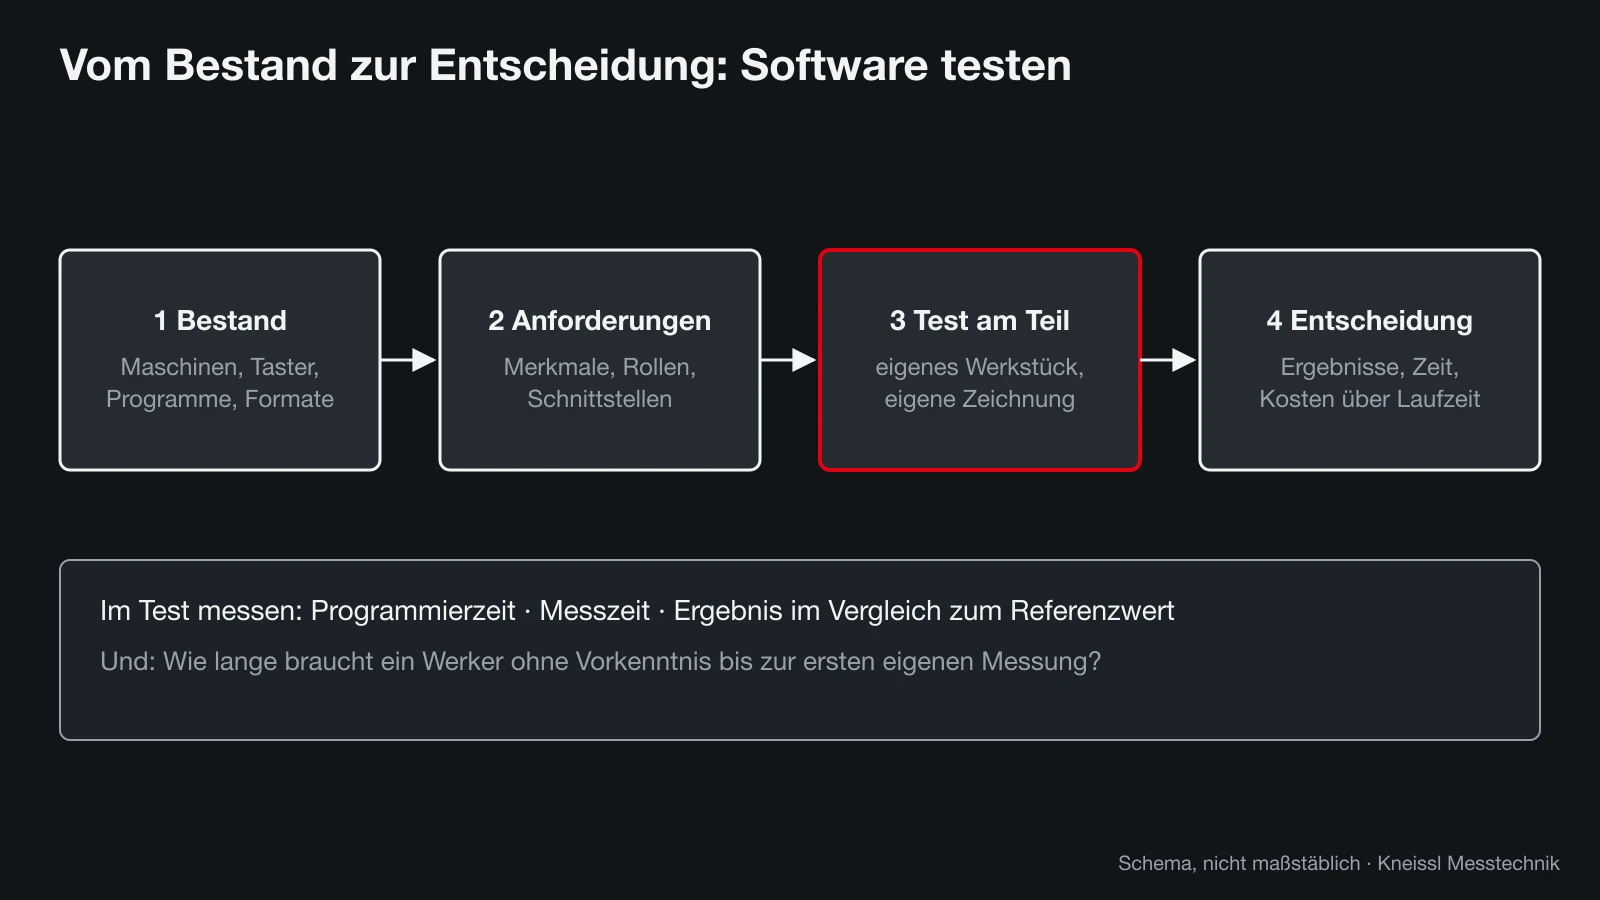
Ein Vorführteil des Herstellers zeigt, was die Software kann, nicht, wie sie mit Ihren Aufgaben zurechtkommt. Bringen Sie deshalb zur Vorführung ein typisches eigenes Werkstück mit Zeichnung und, falls vorhanden, CAD-Modell mit. Messen Sie bei jedem Anbieter dieselben Merkmale und notieren Sie drei Werte: die Zeit bis zum fertigen Programm, die Messzeit und die Abweichung zu einem Referenzwert, etwa aus einer kalibrierten Messung.
Dazu kommt eine weichere, aber entscheidende Frage: Wie lange braucht ein Werker ohne Vorkenntnis, bis er ein freigegebenes Programm selbstständig startet und das Ergebnis richtig liest? Lassen Sie das einen echten Mitarbeiter ausprobieren, nicht den Messtechniker. Bewerten Sie außerdem die Kosten über die Laufzeit: Wartungsverträge, Zusatzmodule, Offline-Lizenzen und Schulungen summieren sich über die Jahre.
Klären Sie vor der Entscheidung auch die Frage der Migration. Ein Betrieb mit Hunderten bestehender Messprogramme wechselt die Software nicht leichtfertig: Jedes Programm muss übertragen, geprüft und neu freigegeben werden. Fragen Sie, ob der Anbieter Werkzeuge oder Dienstleistungen für die Übernahme anbietet, wie viele Programme sich automatisch konvertieren lassen und wie der Nachweis gleicher Ergebnisse geführt wird. Oft ist ein schrittweiser Übergang sinnvoll: neue Teile mit der neuen Software, bestehende Programme erst bei der nächsten Zeichnungsänderung.
Schließlich lohnt ein Blick auf die Hardwareseite der Bedienung. Eine Software, die auf Touch ausgelegt ist, braucht einen ausreichend großen, robusten Bildschirm am Messplatz; eine klassische Oberfläche mit vielen Menüs braucht Maus, Tastatur und einen geschützten Arbeitsplatz. In der Fertigung entscheiden solche Details, ob ein Werker die Messung gern macht oder sie umgeht.
Unabhängig von der Software gilt: Die Messunsicherheit einer Messung hängt von Maschine, Umgebung, Taster, Strategie und Auswertung ab. Eine gute Software kann eine Maschine nicht genauer machen, als sie ist. Die regelmäßige Kalibrierung nach DIN EN ISO 10360 durch ein akkreditiertes Labor bleibt die Grundlage; Kneissl kalibriert Koordinatenmessgeräte vor Ort.
Quellen
- Hexagon – PC-DMIS: Working in Offline Mode
- ZEISS – Pressemitteilung CALYPSO Release 2022
- Mitutoyo – MCOSMOS
- Metrologic Group – Metrolog Broschüre (PDF)
- PES Media – Aberlink: Simple software
- American Machinist – TouchDMIS
- Digital Engineering – Next Metrology releases TouchDMIS CMM software
- Herstellerdokumentation – I++ DME