Warum die CT in der additiven Fertigung so wichtig ist
Additive Fertigung verspricht Geometrien, die kein anderes Verfahren herstellt: konturnahe Kühlkanäle, topologieoptimierte Halter, Gitterstrukturen für Leichtbau oder Implantate, funktionsintegrierte Baugruppen aus einem Stück. Genau diese Freiheit macht die Prüfung schwer. Ein Kühlkanal, der sich durch einen Werkzeugeinsatz windet, ist für einen Taster unerreichbar; eine Gitterstruktur mit Hunderten Streben lässt sich optisch nur von außen erfassen.
Hinzu kommt, dass der Werkstoff erst im Prozess entsteht. Beim Laserstrahlschmelzen im Pulverbett (PBF-LB) wird Schicht für Schicht Pulver aufgeschmolzen; jede Schicht ist eine kleine Schweißnaht. Fehler entstehen deshalb nicht nur an der Oberfläche, sondern überall im Volumen. Der technische Bericht ISO/ASTM TR 52905:2023 ordnet die Fehlerarten metallischer Pulverbett- und DED-Verfahren und gibt einen Überblick, welche zerstörungsfreien Prüfverfahren für additiv gefertigte Teile und komplexe 3D-Geometrien infrage kommen.
Dieser Ratgeber erklärt, welche Merkmale die CT an AM-Bauteilen prüft, wo sie in der Prozesskette sitzt und welche Grenzen Werkstoff und Bauteilgröße setzen. Die Grundlagen zur Auflösung vertieft der Ratgeber Voxelgröße bei der CT.
Mit der CT additive Fertigung absichern: die vier Prüfmerkmale
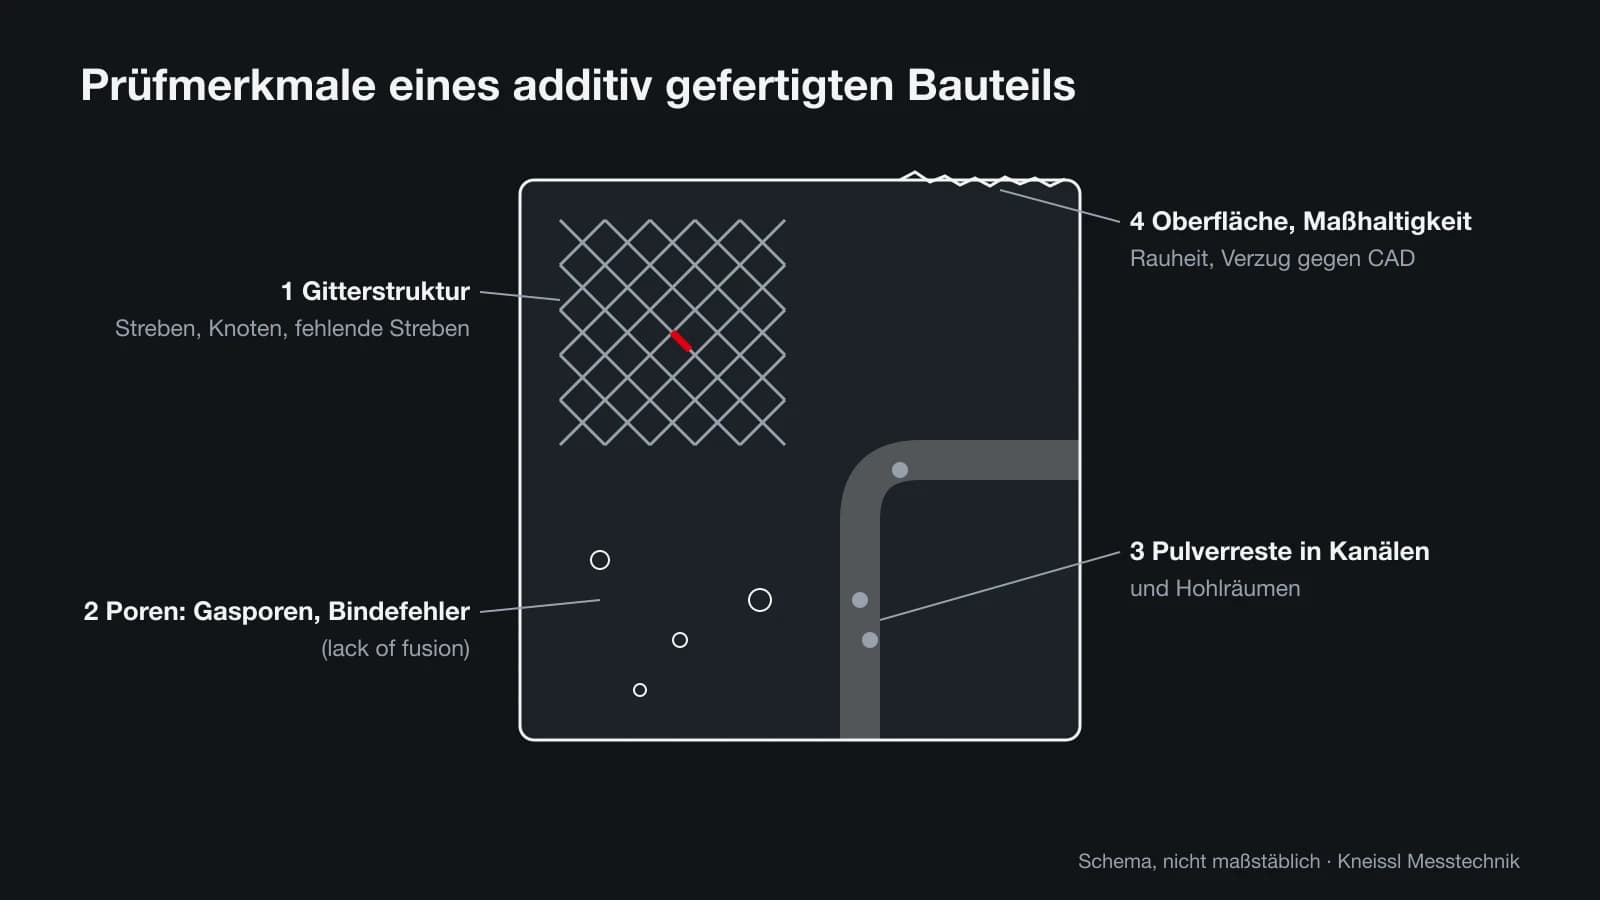
Unabhängig vom Verfahren – Pulverbett mit Laser oder Elektronenstrahl, Binder Jetting, Kunststoff-Lasersintern – fragt die CT an einem AM-Bauteil im Kern nach vier Dingen.
- Poren und Bindefehler: rundliche Gasporen aus dem Pulver oder dem Schutzgas, Keyhole-Poren bei zu hoher Energie und flächige Bindefehler (lack of fusion) bei zu niedriger Energie oder Pulverfehlern.
- Pulverreste: nicht entferntes Pulver in Kanälen, Hohlräumen und Gitterzellen, das später lose wird oder den Durchfluss behindert.
- Gitterstrukturen: fehlende, dünne oder verbogene Streben, verdickte Knoten, Porosität in einzelnen Streben.
- Oberfläche und Maßhaltigkeit: Rauheit, Verzug durch Eigenspannungen, Abweichung der gesamten Geometrie vom CAD-Modell, Wandstärken.
Poren und Bindefehler: Prozessfenster sichtbar machen
Die Porosität ist bei metallischen AM-Teilen meist das wichtigste Qualitätsmerkmal, weil sie die Ermüdungsfestigkeit bestimmt. Für die Bewertung ist die Form fast wichtiger als die Größe: Runde Gasporen sind vergleichsweise harmlos, flache Bindefehler mit scharfen Rändern wirken wie Risse. Die CT kann beide Typen über Form und Lage unterscheiden, sofern sie groß genug für die Auflösung sind. Ihre Orientierung zur Aufbaurichtung verrät oft die Ursache: Bindefehler liegen typischerweise in Schichtebenen.
Besonders wertvoll ist die CT bei der Parameterentwicklung. Statt viele Probekörper zu schleifen, scannt man eine Reihe kleiner Würfel mit unterschiedlichen Laserparametern und vergleicht die Porosität im Volumen. Die Ergebnisse fließen direkt in die Belichtungsstrategie zurück. Die Auswertung selbst unterscheidet sich nicht grundsätzlich von der Porenanalyse an Gussteilen, die der Ratgeber Porositätsanalyse mit CT beschreibt – nur dass für AM keine Richtlinie wie BDG P 203 existiert und die Bewertungskriterien zwischen Kunde und Hersteller vereinbart werden müssen.
Eine Grenze bleibt: Die CT findet Fehler ab einer bestimmten Größe. Werth Messtechnik weist in einem Praxistipp darauf hin, dass ein Merkmal mehrere Voxel überdecken muss, um sicher erkannt zu werden. Sehr feine Poren in einem großen Bauteil können deshalb unterhalb der Nachweisgrenze liegen; Probekörper oder Ausschnittscans mit höherer Vergrößerung schließen diese Lücke.
Pulverreste und Gitterstrukturen
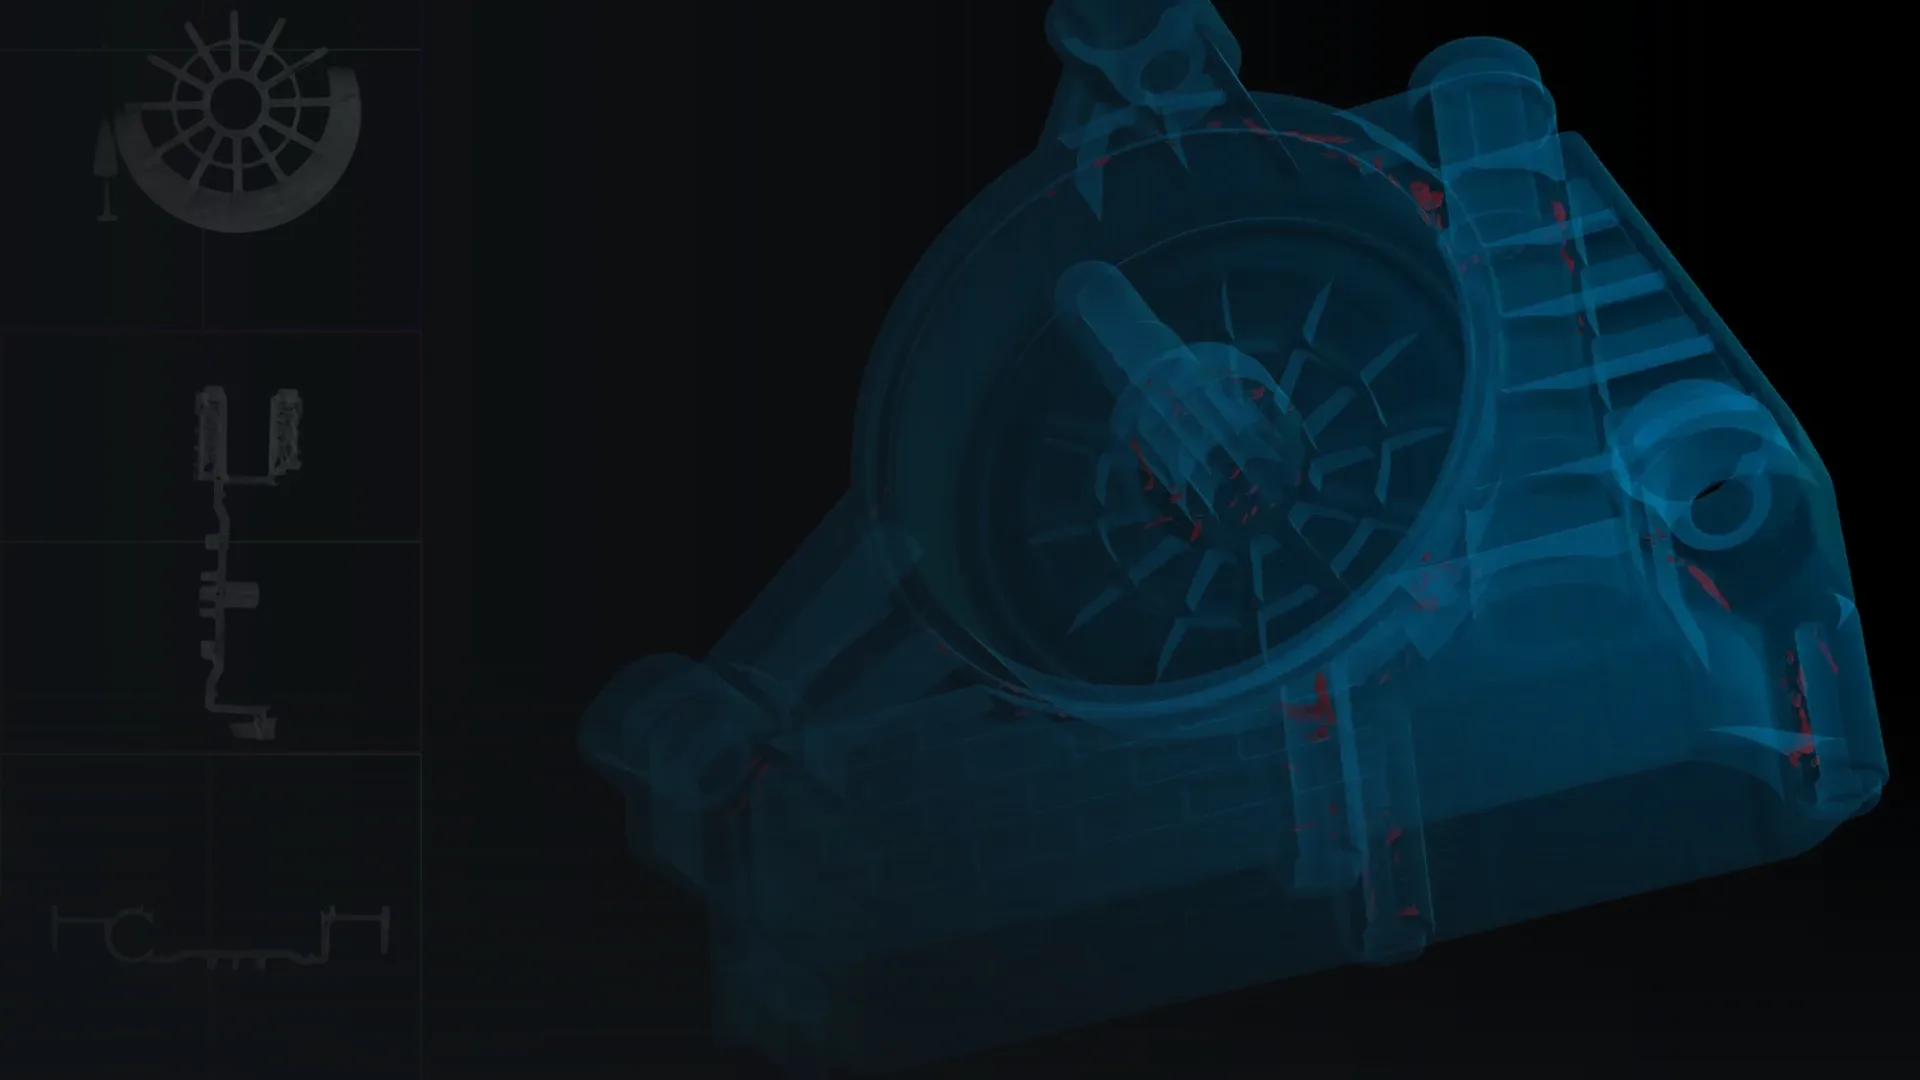
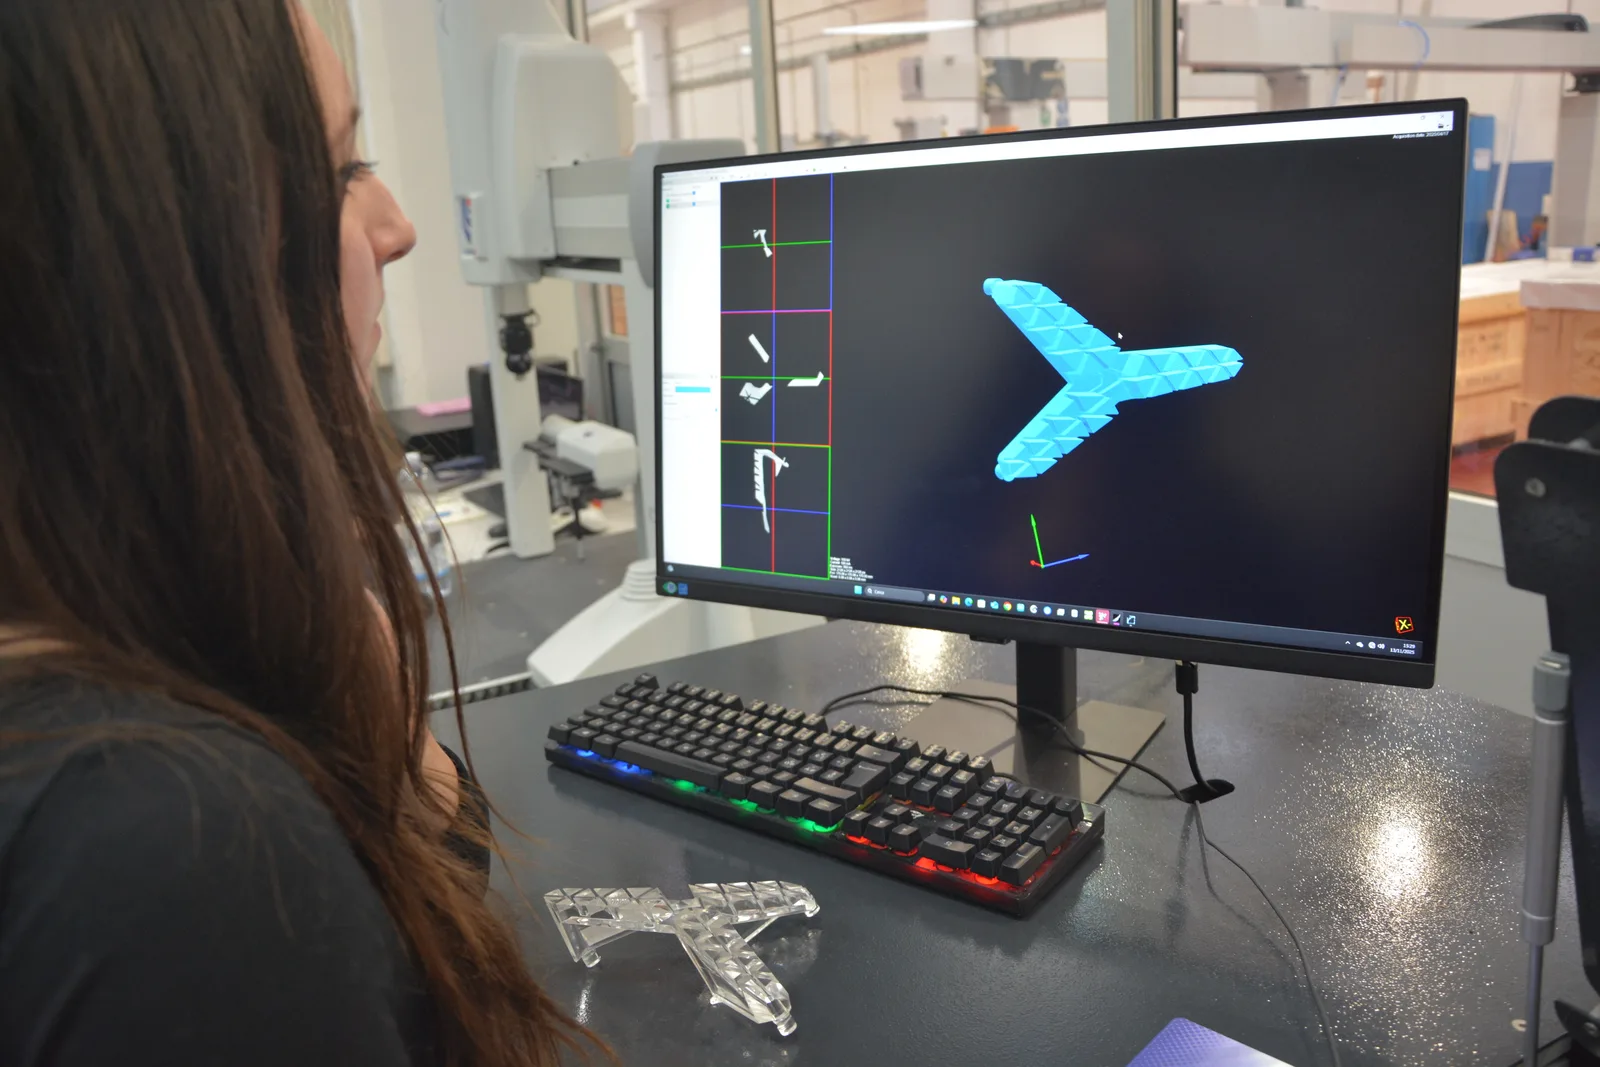
Pulverreste sind das typische Problem innenliegender Kanäle. Beim Entpulvern bleibt in engen Radien, Sackbohrungen oder dichten Gittern Pulver zurück – teils lose, teils angesintert. In medizinischen Implantaten, Hydraulikblöcken oder Triebwerksteilen ist das inakzeptabel. Die CT zeigt Pulverreste, weil loses Pulver eine geringere Dichte als das Vollmaterial hat, aber eine deutlich höhere als Luft. Die Lage der Reste gibt Hinweise, wie Entpulverung oder Konstruktion verbessert werden kann.
Bei Gitterstrukturen interessiert die Geometrie jeder einzelnen Strebe. Forscher der Bundesanstalt für Materialforschung und -prüfung (BAM) haben lasergeschmolzene Gitterstrukturen mit Labor- und Synchrotron-CT untersucht und eine Auswertung für Partikelgröße, Form, Porosität und Packungsdichte des Pulvers entwickelt (Fritsch, Bruno, ZfP-Zeitung 177). Eine Dissertation an der BAM vertieft diese Arbeiten bis zur CT unter Druckbelastung. Für die Praxis lässt sich daraus ableiten, wo eine Prüfung ansetzen sollte: an flachen Überhängen, die auf losem Pulver aufgebaut werden, und an Knoten, in denen viele Streben zusammenlaufen.
Für die Bewertung vergleicht man die Strebendurchmesser mit dem CAD-Modell, prüft auf fehlende Verbindungen und berechnet die tatsächliche relative Dichte des Gitters. Da Streben oft nur wenige Zehntelmillimeter dick sind, braucht diese Auswertung feine Voxel – bei größeren Bauteilen also ein Ausschnittscan oder ein Mikro-CT.
Werkstoffe und Bauteilgröße: was die CT in der additiven Fertigung durchdringt
Die Werkstoffe der additiven Fertigung reichen von Polyamid über Aluminium (AlSi10Mg) und Titan (Ti6Al4V) bis zu Edelstahl, Werkzeugstahl und Nickelbasislegierungen. Für die CT ist das ein großer Unterschied, denn die Schwächung der Röntgenstrahlung steigt stark mit der Dichte. Eine Industrieanlage mit 450 kV durchstrahlt laut Herstellerangabe rund 250 mm Aluminium, aber nur etwa 65 mm Stahl (Datenblatt Comet Yxlon CT Compact 450 kV) – die Werte zeigen die Größenordnung, nicht die Grenze eines bestimmten Prüfauftrags.
Kompakte Geräte mit niedrigerer Spannung sind entsprechend auf leichte Werkstoffe ausgelegt. READY gibt für die CoreX-Reihe Werkstoffe unter 3 g/cm³ (Kunststoffe, CFK/GFK, Magnesium, Aluminium) als ideal und 3 bis 6 g/cm³ (zum Beispiel Titan und Keramik) als geeignet an; Stahl, Kupfer, Nickel- und Kobaltlegierungen sowie Wolfram schließt der Hersteller aus. Für die additive Fertigung heißt das: Aluminium- und Kunststoffteile sowie Titanteile mit moderaten Wandstärken passen, Inconel- und Stahlteile nicht. Mehr dazu im Ratgeber CT-Durchstrahlbarkeit nach Material.
| Werkstoffgruppe | Beispiele in der AM | Einordnung |
|---|---|---|
| Kunststoffe, CFK/GFK | PA12, PA11, faserverstärkte Filamente | ideal (unter 3 g/cm³) |
| Aluminium, Magnesium | AlSi10Mg, Scalmalloy | ideal (unter 3 g/cm³) |
| Titan, Keramik | Ti6Al4V, Aluminiumoxid | geeignet (3–6 g/cm³) |
| Stahl, Nickel-, Kobaltlegierungen | 316L, 1.2709, IN718, CoCr | nicht geeignet |
Mikro-CT für kleine und filigrane AM-Teile
Viele additiv gefertigte Teile sind klein: Dentalbauteile, Implantate, Düsen, Mikrofluidik, Uhren- und Schmuckkomponenten. Hier entscheidet die Voxelgröße. Der Detektor hat eine feste Pixelzahl; je kleiner das Teil, desto stärker kann es vergrößert werden und desto feiner wird das Voxel. Werth rechnet vor, dass ein Detektor mit rund 4000 Pixeln bei 10 µm Voxelgröße ein Messfeld von etwa 40 mm abdeckt (Praxistipp Werth).
Für solche Aufgaben ist ein Mikrofokus-Gerät nötig, dessen kleiner Brennfleck die hohe Vergrößerung überhaupt erst scharf abbildet. Die CoreX Micro von READY arbeitet laut Hersteller mit einer Mikrofokusröhre mit 150 kV und 75 W, einem Detektor mit 1792 × 1792 Pixeln und den Messbereichen 20, 60, 100 und 140 mm bei Voxelgrößen von 10, 30, 50 und 80 µm. Die Daten lassen sich in Fremd-CT-Software weiterverarbeiten, was für AM-Anwender mit bestehender Auswertekette wichtig sein kann. Größere AM-Bauteile aus Aluminium oder Kunststoff passen in die CoreX 250 mit 222 × 222 mm Messbereich und 100 µm Voxel (Herstellerangabe).
Wo die CT in der AM-Prozesskette prüft
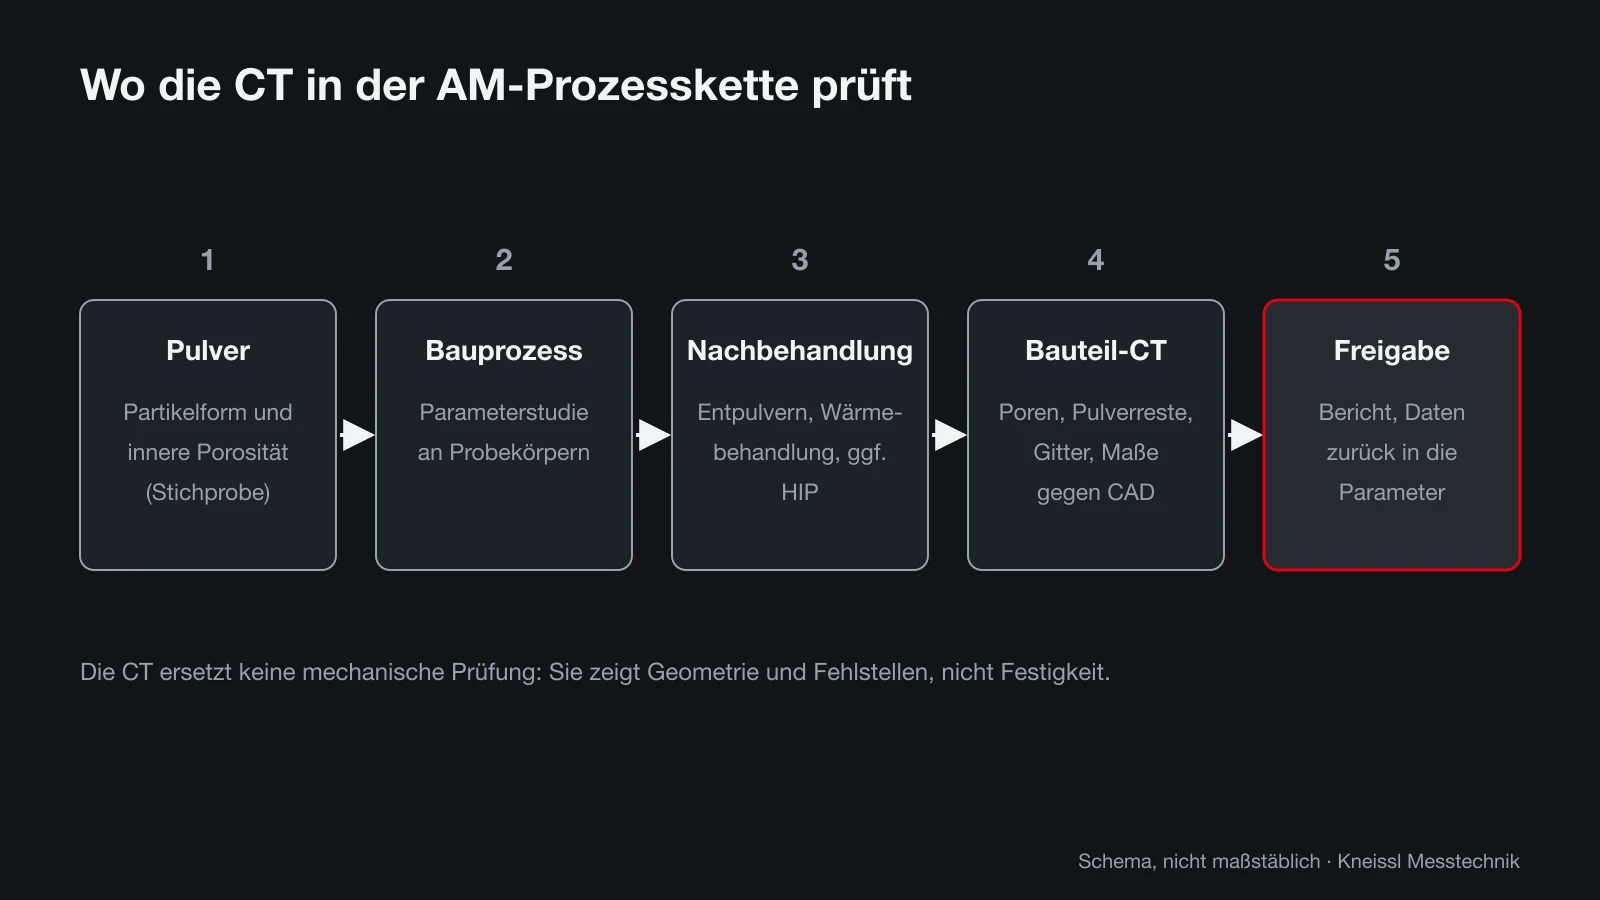
In der additiven Fertigung lohnt sich die CT an mehreren Stellen, nicht nur am Ende. Am Pulver lassen sich Partikelform und innere Porosität stichprobenartig prüfen; die BAM-Arbeiten zeigen, dass ein Teil dieser Pulverporosität im Bauteil wieder auftauchen kann. In der Parameterentwicklung ersetzt die CT viele Schliffe an Probekörpern. Nach Entpulvern, Wärmebehandlung und gegebenenfalls heißisostatischem Pressen (HIP) folgt die Bauteilprüfung auf Poren, Pulverreste, Gitter und Maße. Die Ergebnisse fließen in die Bauparameter zurück.
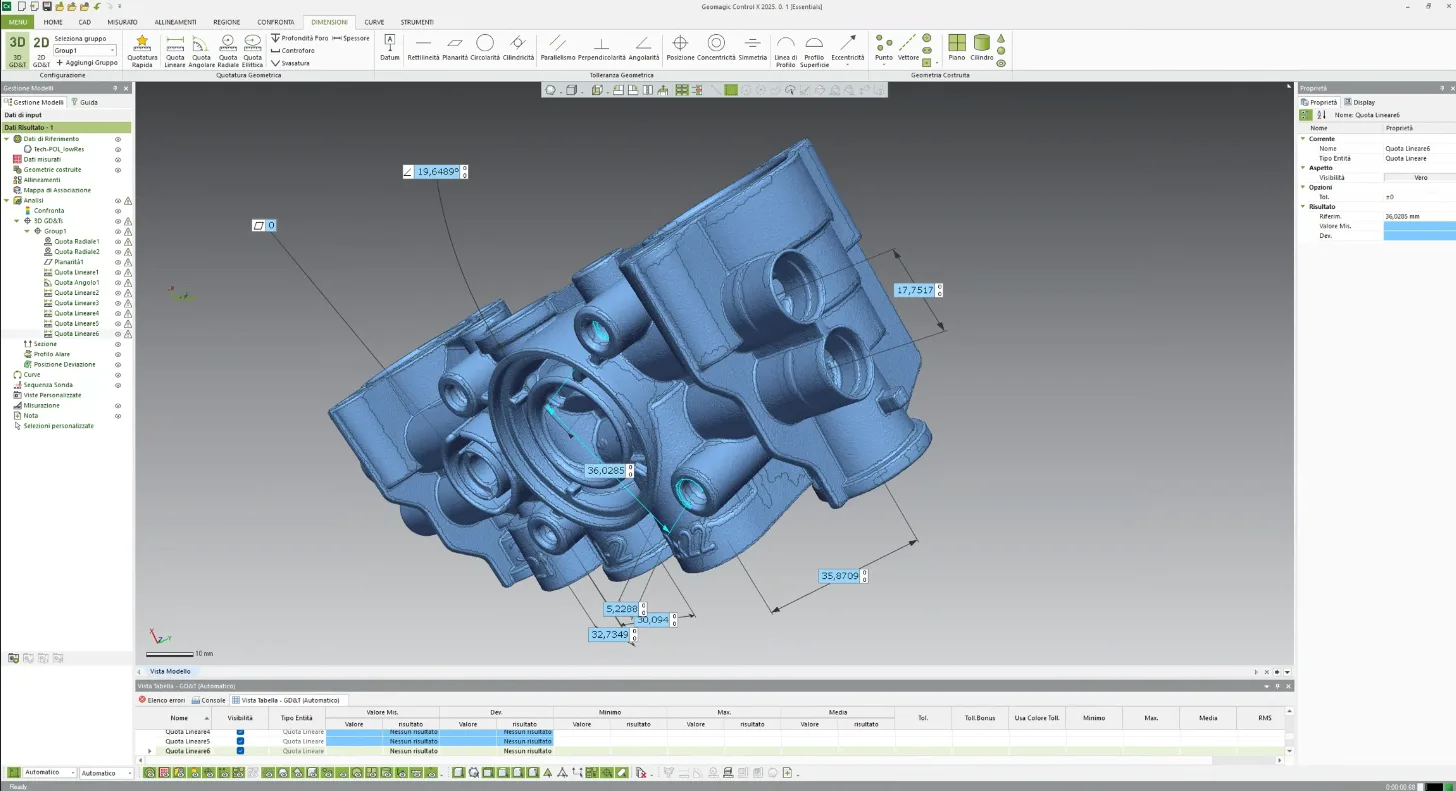
Für die Maßhaltigkeit ist der Soll-Ist-Vergleich gegen das CAD-Modell das wichtigste Werkzeug: Er zeigt Verzug durch Eigenspannungen als Farbkarte über das ganze Teil, auch an Stellen, die nach dem Abtrennen von der Bauplattform zugänglich wären, aber nie gemessen werden. Wie dieser Vergleich funktioniert, erklärt der Ratgeber Soll-Ist-Vergleich mit CT. Funktionsflächen, die nach dem Druck spanend bearbeitet werden, prüft man dagegen meist auf einem taktilen Koordinatenmessgerät – die Abwägung beschreibt der Ratgeber CT oder Koordinatenmessgerät.
Messen mit CT: Genauigkeit, Normen und Grenzen
Für die dimensionelle Messung mit CT gilt die Richtlinienreihe VDI/VDE 2630: Blatt 1.3 überträgt die Annahme- und Bestätigungsprüfung nach DIN EN ISO 10360 auf Koordinatenmessgeräte mit CT-Sensor (VDI), Blatt 2.1 beschreibt die Ermittlung der Messunsicherheit und Prüfprozesseignung (VDI). Einen Überblick gibt der Ratgeber VDI/VDE 2630 und CT-Normen.
Bei AM-Teilen kommt eine Besonderheit hinzu: Die raue Oberfläche. Pulverbettteile haben ungeschliffen eine deutlich rauere Oberfläche als gefräste Teile, und anhaftende Pulverpartikel verschieben die ermittelte Kontur. Ein Strebendurchmesser „aus dem CT“ ist deshalb immer auch eine Frage der Auswerteparameter. Für vergleichbare Ergebnisse sollten Schwellwert, Oberflächenbestimmung und Filter dokumentiert und mit dem Kunden abgestimmt sein.
Schließlich ersetzt die CT keine mechanische Prüfung. Sie zeigt Geometrie und Fehlstellen, nicht Festigkeit, Gefüge oder Eigenspannungen. Für sicherheitsrelevante AM-Bauteile bleibt die Kombination aus Prozessüberwachung, CT, Probekörpern und mechanischen Tests der übliche Weg.
Einen Prüfplan für AM-Bauteile mit CT aufstellen
Weil es für additiv gefertigte Teile keine fertige Bewertungsrichtlinie wie im Leichtmetallguss gibt, müssen Hersteller und Kunde die Kriterien selbst festlegen. Bewährt hat sich, den Prüfplan am Bauteil und nicht am Verfahren auszurichten: Welche Bereiche sind hoch belastet, welche Kanäle müssen frei sein, welche Gitterzonen tragen, welche Flächen werden später bearbeitet? Daraus ergeben sich Zonen mit unterschiedlichen Anforderungen – ähnlich wie bei Gussteilen.
Für jede Zone werden dann Merkmal, Grenzwert und Nachweisgrenze festgelegt. Ein Beispiel für die Struktur, nicht für konkrete Werte: In einer hoch belasteten Zone gilt eine maximale Porengröße und ein maximaler Porenanteil; in einem Kühlkanal gilt „kein loses Pulver nachweisbar“; in einer Gitterzone gilt ein Mindestdurchmesser je Strebe und „keine unterbrochene Strebe“; an Funktionsflächen gilt eine Formabweichung gegen CAD. Die Grenzwerte hängen von Werkstoff, Belastung und Branche ab und gehören in die Zeichnung oder die Liefervereinbarung.
Wichtig ist außerdem, wie oft gescannt wird. Bei Prototypen und Kleinserien ist eine Prüfung jedes Bauteils üblich, weil jedes Teil anders liegen und anders abkühlen kann. Bei stabilen Serien mit gleicher Bauplattform-Belegung reichen oft Stichproben je Baujob, ergänzt um Probekörper, die auf derselben Plattform mitgebaut werden. Die Daten aus der CT sollten dabei nicht nur über Gut oder Schlecht entscheiden, sondern in eine Trendauswertung je Maschine, Pulvercharge und Position auf der Plattform einfließen. So wird aus der Prüfung ein Werkzeug der Prozessentwicklung: Zeigt sich etwa, dass Teile am Rand der Plattform mehr Bindefehler haben als in der Mitte, lässt sich das über Belichtung, Gasströmung oder Belegung gezielt korrigieren – und der Erfolg mit dem nächsten Scan nachweisen.
Wer gerade mit additiver Fertigung beginnt, startet meist mit einem CT-Dienstleister – für Parameterstudien und Erstteile ist das sinnvoll. Mit steigender Stückzahl und mehr Iterationen wird die Wartezeit zum Engpass: Jede Parameteränderung braucht einen neuen Scan. Ein eigenes kompaktes Gerät neben dem Drucker verkürzt den Regelkreis erheblich. Wann sich das rechnet, zeigt der Ratgeber Industrielle CT: Kosten; welche Pflichten der Betrieb eines Vollschutzgeräts mit sich bringt, der Ratgeber Strahlenschutz bei Industrie-CT.
Die Geräte der READY CoreX-Reihe sind kompakte Vollschutz-CT für den Einsatz in der Fertigung. Gern prüfen wir an einem Ihrer AM-Bauteile, ob Werkstoff, Größe und geforderte Nachweisgrenze zu einem der Geräte passen.
- Zonen am CAD-Modell festlegen: hoch belastet, Kanäle, Gitter, Funktionsflächen, unkritischer Rest
- je Zone Merkmal und Grenzwert vereinbaren (Porengröße, Porenanteil, Pulverfreiheit, Strebendurchmesser, Formabweichung)
- Nachweisgrenze prüfen: reicht die Voxelgröße für den kleinsten geforderten Fehler?
- Prüfhäufigkeit festlegen: jedes Teil, je Baujob, Probekörper
- Prüfrezept dokumentieren: Scanparameter, Oberflächenbestimmung, Auswerteparameter
- Ergebnisse je Maschine, Pulvercharge und Plattformposition als Trend verfolgen
Quellen
- ISO/ASTM TR 52905:2023 – Additive manufacturing of metals, NDT, defect detection in parts
- Fritsch, Bruno (BAM): Multiskalige Analyse additiv gefertigter Gitterstrukturen mit CT, ZfP-Zeitung 177 (PDF)
- BAM: Thesis Thiede 2019, CT an additiv gefertigten Gitterstrukturen (PDF)
- Werth Messtechnik: Praxistipp „Der scharfe Blick ins Werkstück“ (PDF)
- Comet Yxlon CT Compact 450 kV – Durchstrahlbarkeit (Herstellerangabe)
- VDI/VDE 2630 Blatt 2.1: Messunsicherheit und Prüfprozesseignung CT