Was Werkerselbstprüfung bedeutet – und was nicht
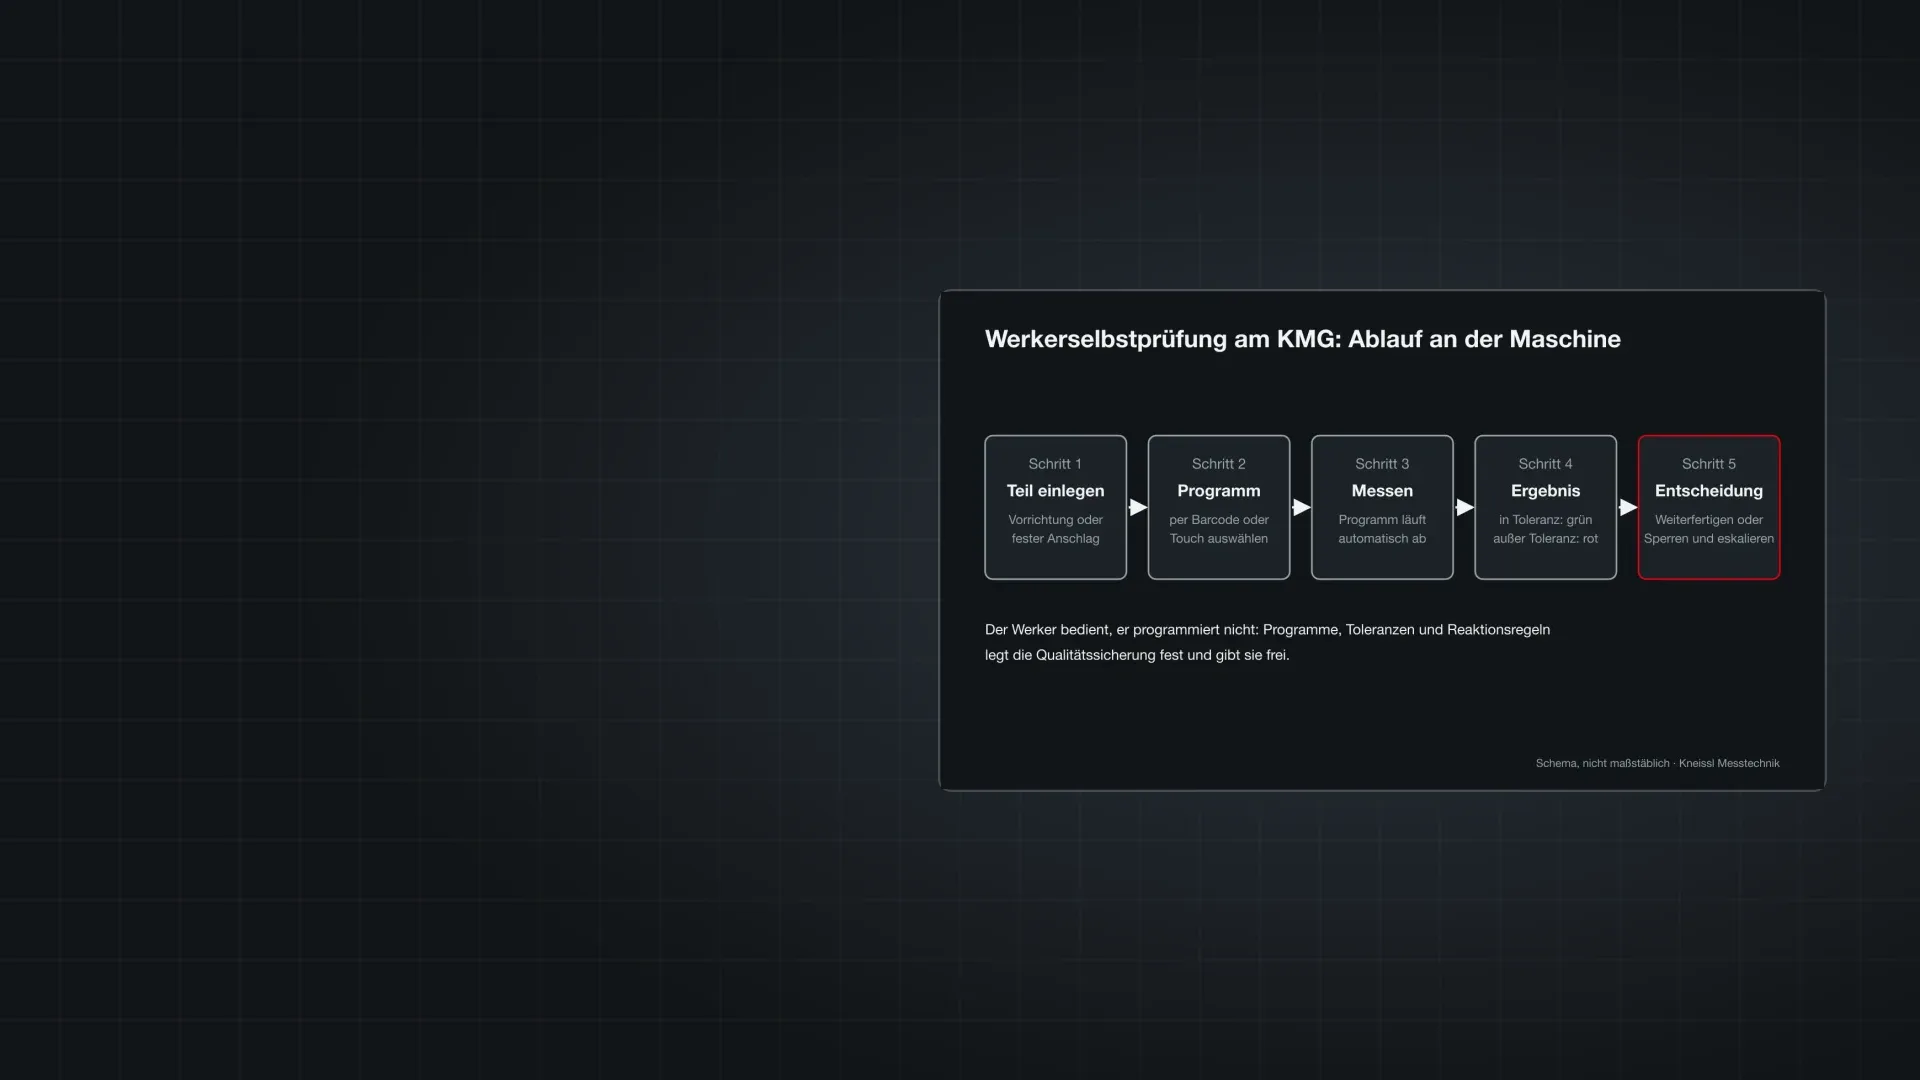
Werkerselbstprüfung heißt: Wer ein Teil fertigt, prüft es auch – während der Serie, direkt an der Maschine, in festgelegten Abständen. Der Werker entscheidet anhand des Ergebnisses, ob er weiterfertigt, die Maschine korrigiert oder Teile sperrt. Die Qualitätssicherung (QS) prüft nicht mehr jedes Los selbst, sondern gestaltet und überwacht das System.
Lange bedeutete das vor allem Messschieber, Bügelmessschraube, Messuhr und Lehre. Ein Bericht in Quality Engineering 4/2008 benennt die Schwäche dieses Ansatzes: Die Ergebnisse sind werkerabhängig, lassen Interpretationsspielraum und landen oft auf Papier statt in einem CAQ-System. Ein Beitrag auf produktion.de (Februar 2015) zitiert einen Anwender, nach dessen Erfahrung drei Kollegen am selben Teil drei verschiedene Ergebnisse erhielten.
Ein KMG in der Fertigung ändert das grundlegend: Das Messprogramm legt fest, wo und wie gemessen wird; der Werker legt nur noch ein und startet. Damit wird das Ergebnis vom Bediener weitgehend unabhängig, automatisch dokumentiert und auswertbar. Was Werkerselbstprüfung nicht bedeutet: dass der Werker programmiert, Toleranzen interpretiert oder über die Freigabe eines Erstmusters entscheidet. Diese Aufgaben bleiben bei der QS.
Warum Unternehmen die Werkerselbstprüfung ans KMG verlagern
Der häufigste Auslöser ist der Messraum als Engpass. Muss jedes Serienteil zur Zwischenprüfung in den klimatisierten Messraum, entstehen Wege, Warteschlangen und Stillstand an der Maschine, die auf die Freigabe wartet. Je kürzer die Lose und je mehr Varianten, desto stärker wirkt das.
Zwei veröffentlichte Beispiele zeigen die Größenordnung. Der Beschlaghersteller Hettich ersetzte laut Quality Engineering 4/2008 die Arbeitsplatzprüfmittel in der Vorfertigung durch mehrere CNC-Multisensor-KMG. Für ein Blechumformteil sank die Messzeit gegenüber einem Versuch mit konventioneller Multisensortechnik (rund 10 Minuten) auf die Hälfte; die Messkosten pro Teil sanken laut Bericht um mehr als die Hälfte. Auf jedem Messgerät lagen rund 1.600 Programme, gespiegelt auf mehrere Geräte, damit ein Ausfall die Fertigung nicht stoppt.
Beim Motorgerätehersteller Stihl war laut QZ 10/2017 der Feinmessraum im Drei-Schicht-Betrieb an seiner Kapazitätsgrenze; Fertigungsmitarbeiter mussten dort aushelfen. Nach der Umstellung auf ein KMG mit stark parametrisierter Bedienoberfläche dauerte ein Messdurchlauf einer Kurbelwelle knapp sieben statt gut 30 Minuten. Laut Qualitätsplanung konnten Mitarbeiter in der Werkerselbstprüfung nach einer Einarbeitungsschicht zuverlässig messen. Bemerkenswert: Hier steht das KMG im Feinmessraum, nicht in der Halle – Werkerselbstprüfung ist eine Frage der Organisation, nicht des Aufstellorts.
Beide Berichte sind Anwenderreportagen mit Herstellerbeteiligung; die Zahlen gelten für die jeweiligen Teile und sind nicht übertragbar. Sie zeigen aber, wo der Nutzen entsteht: kürzere Reaktionszeit an der Maschine, weniger Bedienereinfluss, durchgängige Daten.
Der dritte Punkt wird oft unterschätzt. Wenn jedes Messergebnis automatisch mit Auftrag, Maschine, Schicht und Zeitpunkt gespeichert wird, entsteht ein Datenbestand, den Messschieber und Papierprotokoll nie liefern. Er zeigt Werkzeugverschleiß, Unterschiede zwischen Maschinen oder Schichten und die Wirkung von Korrekturen. Statistische Prozessregelung mit Regelkarten wird damit erst praktikabel, weil die Daten ohne Abschreiben vorliegen. Auch Reklamationen lassen sich schneller klären: Wer nachweisen kann, dass ein Merkmal in jedem geprüften Teil eines Loses in Toleranz lag, steht gegenüber dem Kunden besser da.
Ebenso wichtig ist die Wirkung auf die Mitarbeiter. Werker, die ihre Teile selbst messen, sehen unmittelbar, was ihre Einstellungen bewirken. Das verkürzt die Lernschleife zwischen Maschine und Ergebnis – vorausgesetzt, das Messgerät ist einfach zu bedienen und das Ergebnis eindeutig dargestellt.
Rollen und Verantwortung: wer was festlegt
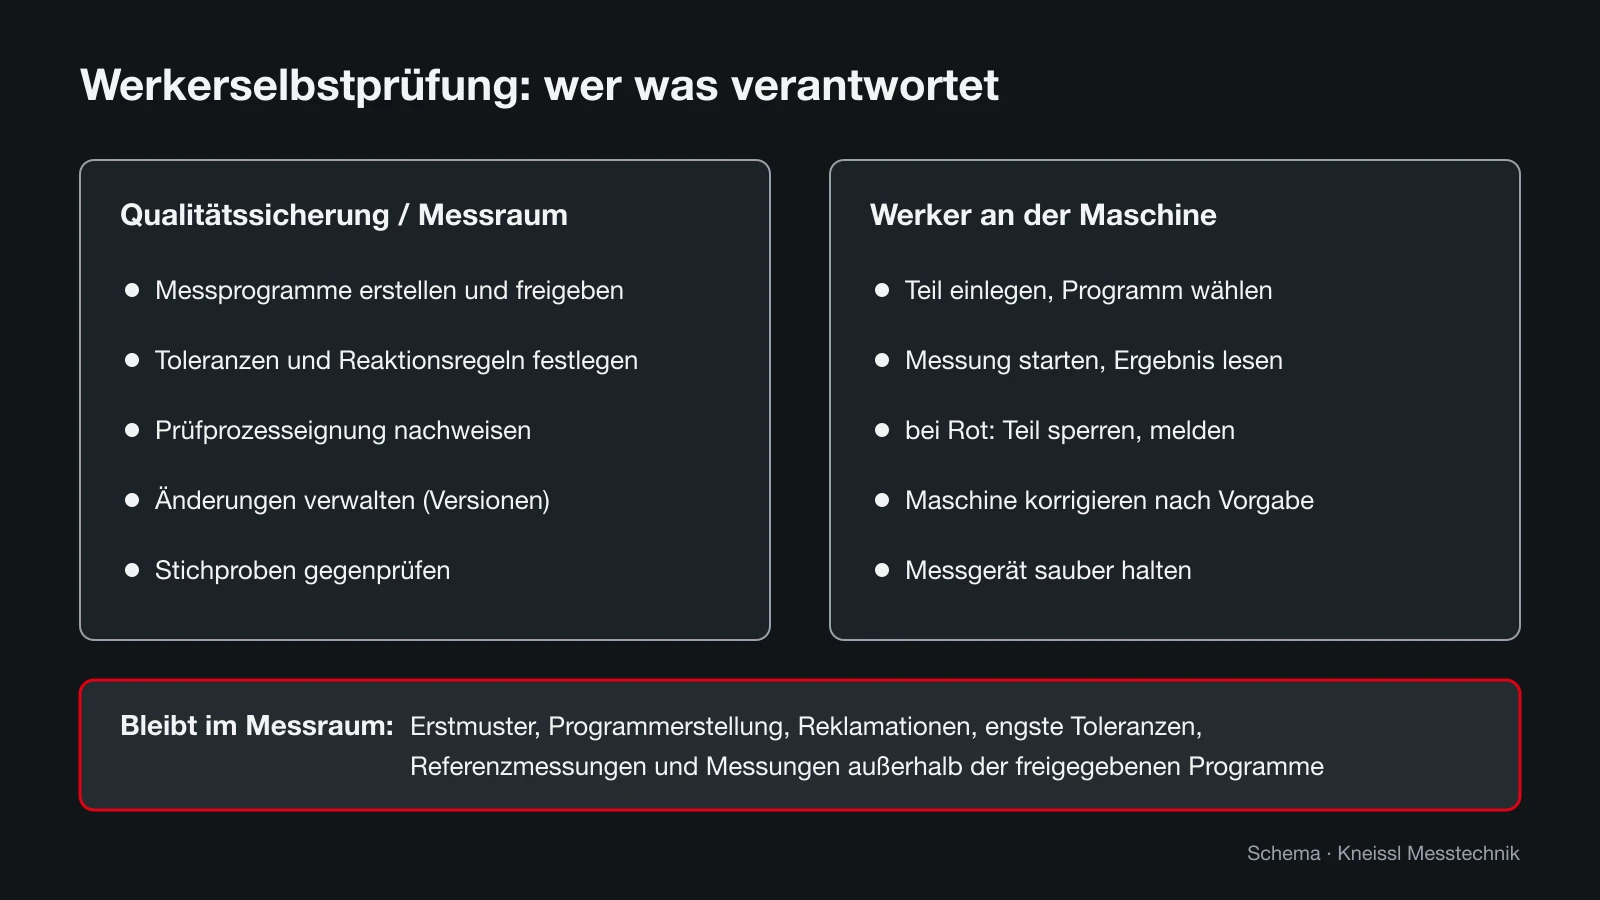
Werkerselbstprüfung scheitert selten an der Messtechnik, häufiger an unklaren Zuständigkeiten. Die Grundregel lautet: Die QS gestaltet, der Werker führt aus.
Bei Hettich war das laut Bericht klar geregelt: Ein eigener Bereich Messtechnik in der QS gab die Bedienung der Software und die Masterprogramme vor; die QS im Produktbereitstellungsprozess schulte die Werker und leitete die Varianten aus den Masterprogrammen ab. Diese Aufteilung ist ein gutes Muster für jedes Unternehmen.
- Qualitätssicherung / Messtechnik: erstellt Messprogramme, legt Toleranzen, Eingriffsgrenzen und Prüffrequenzen fest, weist die Eignung des Prüfprozesses nach, verwaltet Programmversionen und gibt sie frei.
- Fertigungsleitung: plant Zeit für die Prüfung in den Takt ein, stellt Schulung sicher und sorgt dafür, dass bei Rot tatsächlich angehalten wird.
- Werker: legt Teile ein, wählt das Programm, startet die Messung, reagiert nach Reaktionsplan, meldet Auffälligkeiten und hält das Messgerät sauber.
- Instandhaltung und Kalibrierung: überwacht das Messgerät, organisiert die regelmäßige Kalibrierung und Zwischenprüfungen.
Messprogramme und Freigabe für die Werkerselbstprüfung
Das Messprogramm ist das Herzstück. Es muss so gestaltet sein, dass der Werker keine Entscheidung treffen muss, die das Ergebnis beeinflusst: keine manuelle Ausrichtung, keine Wahl des Taststifts, keine Auswahl von Merkmalen. Bei Stihl übernahm laut QZ-Bericht eine Eingabemaske mit parametrisierten Programmen für ganze Produktfamilien diese Aufgabe; der Bediener gab nur noch die teilespezifischen Daten ein.
Für eine geordnete Freigabe haben sich folgende Schritte bewährt:
- Programm im Messraum oder offline erstellen und gegen eine Referenzmessung prüfen.
- Eignung des Prüfprozesses am Fertigungs-KMG nachweisen, zum Beispiel über Wiederholmessungen nach dem Vorgehen der Prüfprozesseignung (VDI/VDE 2617 Blatt 8 für KMG).
- Programm mit Version, Datum und Freigabe durch die QS kennzeichnen; nur freigegebene Programme sind für Werker sichtbar.
- Vorrichtung oder Anschlag festlegen, damit das Teil immer gleich liegt; die Ausrichtung erfolgt im Programm.
- Reaktionsplan, Prüffrequenz und Dokumentation (Datenexport ins CAQ) im Prüfplan hinterlegen.
- Bei Zeichnungsänderungen das Programm neu freigeben und alte Versionen sperren.
Reaktionsplan: was bei Grün, Gelb und Rot passiert
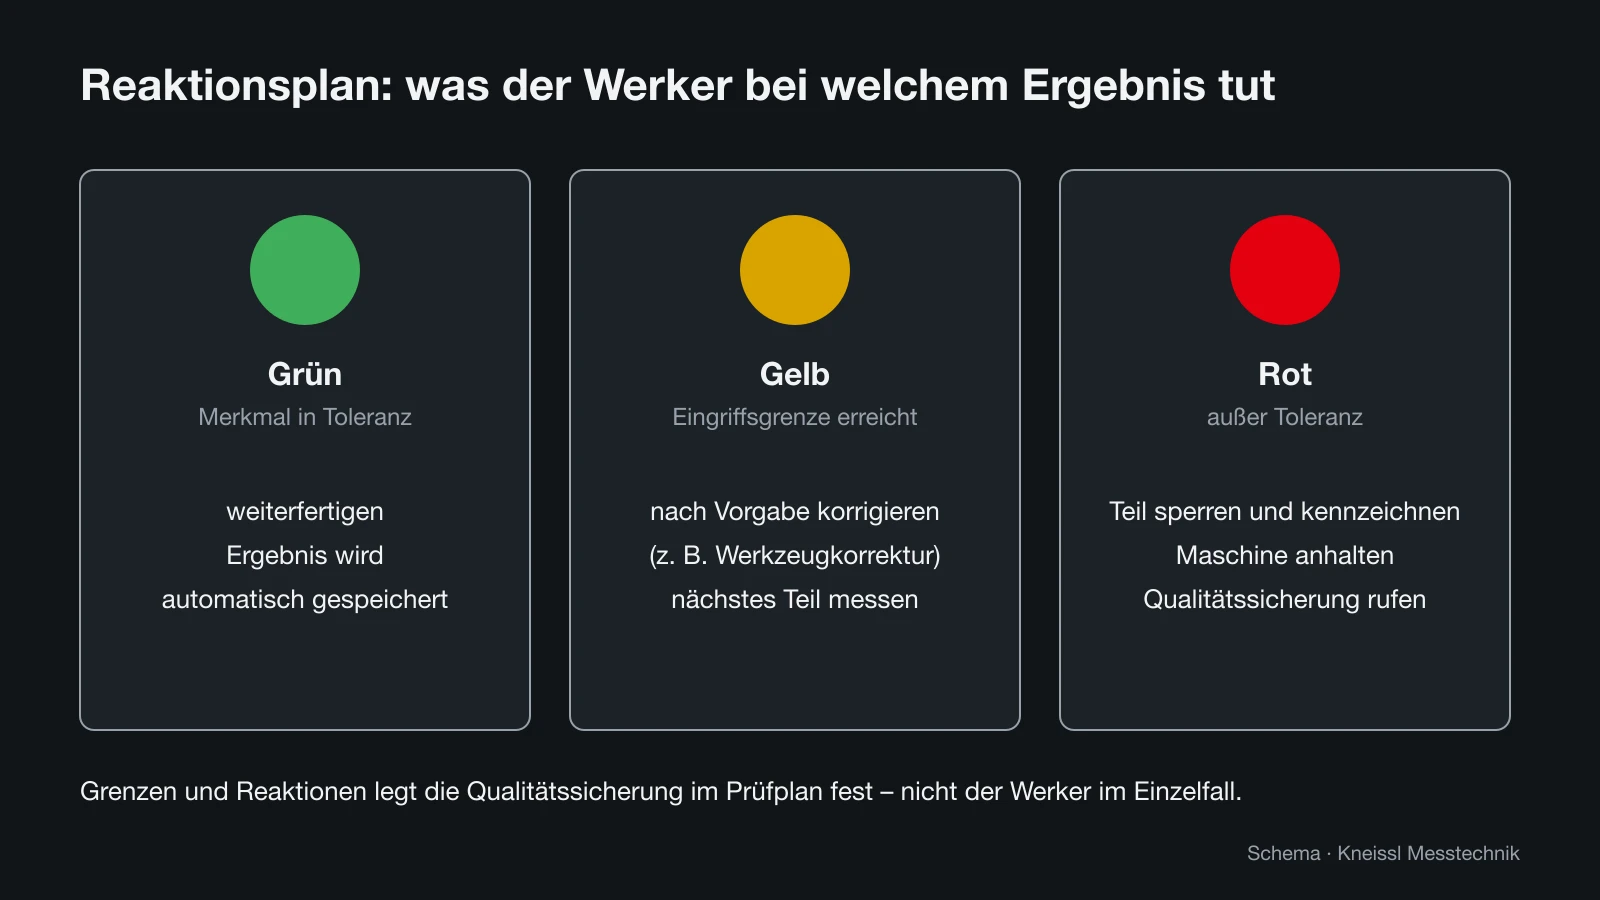
Eine Messung ohne festgelegte Reaktion ist nur ein Datensatz. Der Reaktionsplan übersetzt das Ergebnis in eine Handlung – und nimmt dem Werker die Last, im Einzelfall interpretieren zu müssen.
Bewährt hat sich eine Ampel mit drei Stufen. Grün: Alle Merkmale liegen innerhalb der Toleranz und innerhalb der Eingriffsgrenzen; der Werker fertigt weiter, das Ergebnis wird automatisch gespeichert. Gelb: Ein Merkmal hat eine Eingriffsgrenze erreicht, liegt aber noch in Toleranz; der Werker korrigiert nach Vorgabe, etwa durch eine Werkzeugkorrektur, und misst das nächste Teil. Rot: Ein Merkmal ist außer Toleranz; der Werker sperrt und kennzeichnet das Teil, hält die Maschine an und ruft die QS.
Wo Eingriffsgrenzen liegen und welche Korrekturen der Werker selbst vornehmen darf, legt die QS fest. Bei sicherheits- oder funktionskritischen Merkmalen kann Gelb bereits bedeuten, die QS zu informieren. Wichtig ist, dass Rot wirklich zum Halt führt – auch wenn der Termindruck groß ist. Die Fertigungsleitung muss das ausdrücklich stützen.
Software und Bedienung: was das KMG für Werker können muss
Ein Messraum-KMG mit vollständiger Programmierumgebung überfordert Werker – und verleitet zu Eingriffen, die nicht vorgesehen sind. Für die Werkerselbstprüfung braucht es eine reduzierte Bedienoberfläche: Programm auswählen, starten, Ergebnis lesen. Der Beitrag auf produktion.de bringt die Anforderung auf den Punkt: Werker unterschiedlicher Qualifikation und Sprache müssen das Messmittel verstehen und bedienen können; der Werker legt das Teil auf, startet die Messung, eine manuelle Ausrichtung entfällt.
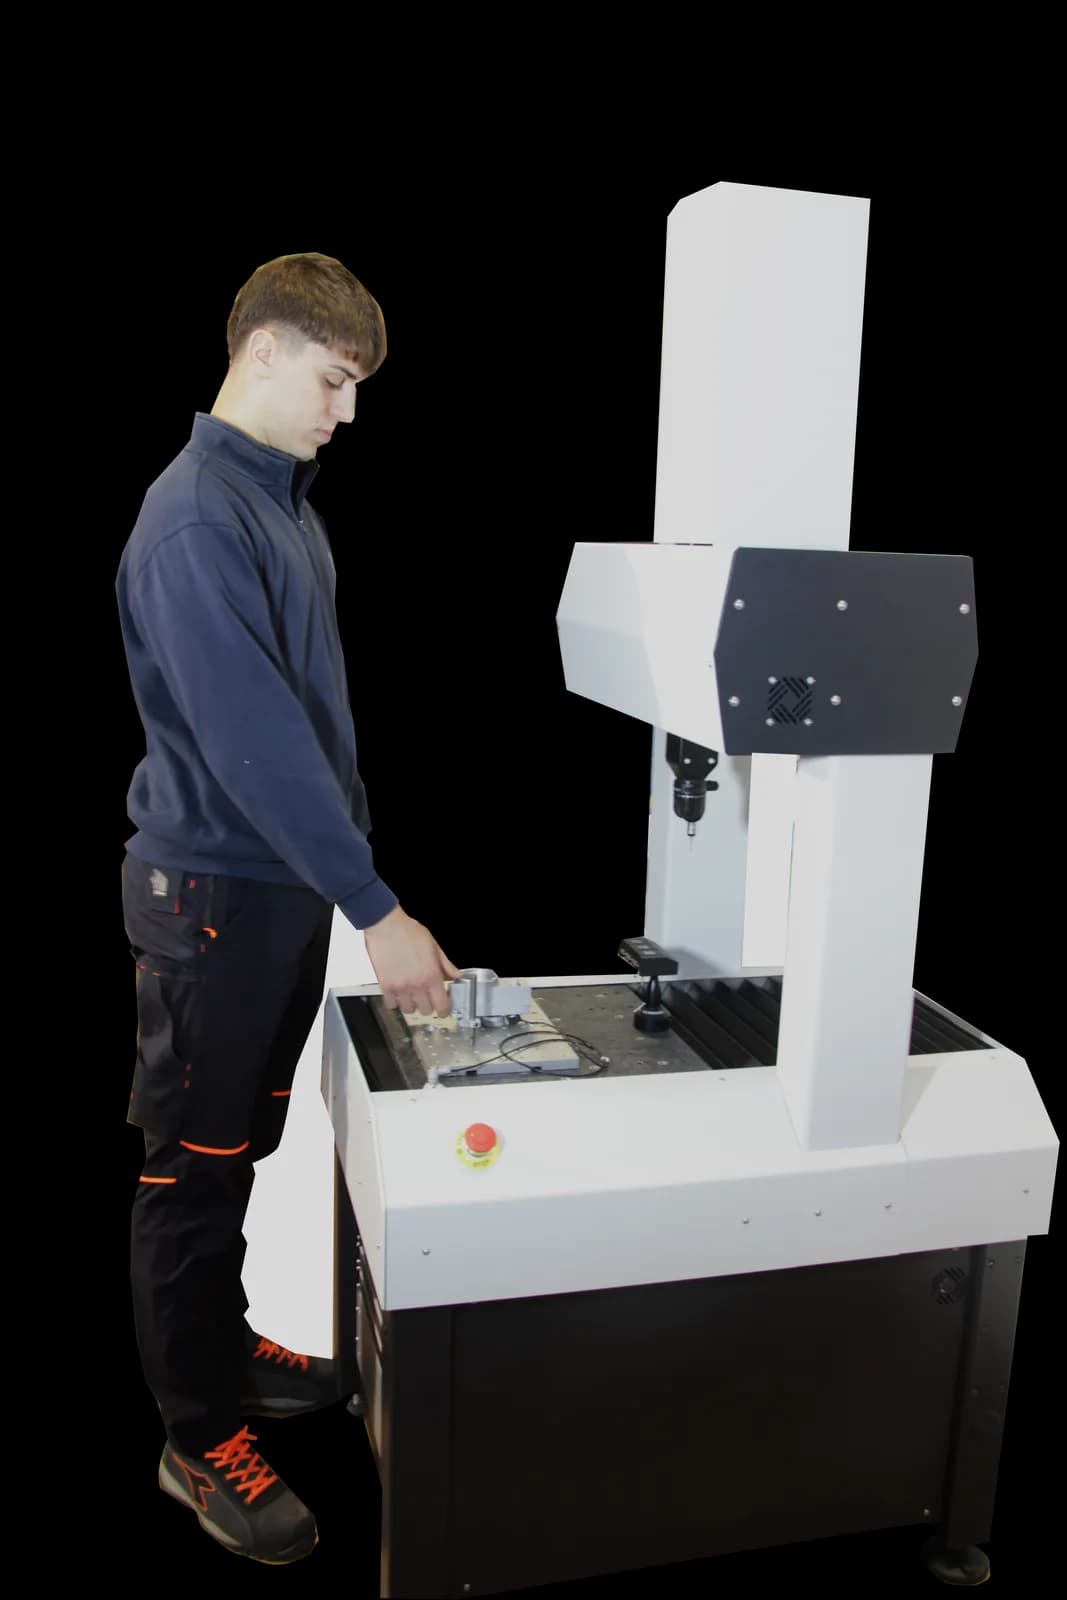
Moderne Shopfloor-KMG haben dafür eigene Bedienmodi. Beim READY RUN etwa lädt die Software TouchDMIS mit dem Modul Easy Runner das Programm per Barcode oder Touch, startet mit einem Klick und erzeugt den Bericht automatisch; Makros für Teilefamilien und ein Automation-Kit mit I/O-Schnittstelle für Vorrichtungen gehören laut Hersteller dazu (Herstellerangaben). Ähnliche Bedienmodi bieten auch andere Hersteller. Einen Überblick über Messsoftware und Bedienkonzepte gibt der Ratgeber KMG-Software im Vergleich.
Unabhängig vom Hersteller lohnt ein Blick auf diese Punkte:
- Rechteverwaltung: Werker sehen nur freigegebene Programme und können sie nicht ändern.
- Programmauswahl ohne Tippfehler: Barcode, RFID oder Auftragsübernahme aus dem ERP.
- Klare Ergebnisanzeige: Ampel und Merkmalsliste, keine Zahlenkolonnen ohne Bewertung.
- Datenexport: automatische Übergabe an CAQ oder Statistiksoftware, damit Trends sichtbar werden.
- Robuste Hardware: Touchbedienung mit Handschuhen, Schutz vor Staub und Kühlschmierstoff, automatische Tasterreinigung – beim RUN laut Hersteller in rund 30 Sekunden über den Styli Cleaner.
Umgebung und Messmittelüberwachung in der Halle
Steht das KMG für die Werkerselbstprüfung in der Fertigung, kommen Temperatur, Schwingungen und Schmutz hinzu. Die Genauigkeitsangaben gelten nur in dem Temperaturbereich, den der Hersteller nennt; außerhalb steigt die Messunsicherheit. Warum das so ist und wie Temperaturkompensation hilft, erklären die Ratgeber Shopfloor-Messmaschine und Temperaturkompensation am KMG. Der READY RUN setzt laut Hersteller auf Linearmotoren ohne Druckluft und eine Granitbasis mit pneumatischen Dämpfern zur Schwingungsdämpfung.
Auch Werkstücke brauchen Aufmerksamkeit: Ein warmes Teil direkt aus der Bearbeitung misst anders als eines bei Hallentemperatur. Der Prüfplan sollte festlegen, wann gemessen wird – sofort nach der Bearbeitung mit Temperaturkorrektur oder nach einer Wartezeit.
Wie jedes Prüfmittel muss das KMG überwacht werden. Neben der regelmäßigen Kalibrierung nach DIN EN ISO 10360 empfehlen sich kurze Zwischenprüfungen durch den Werker oder die QS, etwa mit einem Prüfkörper zu Schichtbeginn. Kneissl Messtechnik kalibriert Koordinatenmessgeräte als DAkkS-akkreditiertes Labor direkt am Aufstellort – ein Transport aus der Halle entfällt (Vor-Ort-Kalibrierung).
Grenzen der Werkerselbstprüfung: was im Messraum bleibt
Werkerselbstprüfung ersetzt den Messraum nicht, sie entlastet ihn. Bestimmte Aufgaben gehören weiterhin zu qualifizierten Messtechnikern:
- Erstmuster und Produktionsprozess- und Produktfreigabe (PPF nach VDA-Band 2): vollständige Messung aller Merkmale mit dokumentierter Prüfprozesseignung.
- Programmerstellung und -änderung, einschließlich der Prüfung neuer Programme gegen Referenzmessungen.
- Merkmale mit sehr engen Toleranzen, für die die Messunsicherheit in der Halle nicht ausreicht.
- Reklamationen, Streitfälle und Referenzmessungen für Kunden.
- Messaufgaben außerhalb der freigegebenen Programme – auch wenn der Werker das Gerät technisch bedienen könnte.
Werkerselbstprüfung einführen: ein Vorgehen in Etappen
Der Beitrag auf produktion.de beschreibt auch die Widerstände: QS-Verantwortliche sollen Werker an komplexen Messmitteln schulen, oft unter Kostendruck. Die Einführung gelingt deshalb besser in Etappen als auf einen Schlag.
Beginnen Sie mit einer Teilefamilie, die viele Messraumaufträge erzeugt und einfache Merkmale hat. Erstellen Sie die Programme, weisen Sie die Eignung nach und lassen Sie Werker und Messraum parallel messen, bis die Ergebnisse übereinstimmen. Erst dann übernimmt der Werker. Danach folgen weitere Teilefamilien – mit den Erfahrungen der ersten.
Planen Sie Schulung als festen Bestandteil, nicht als Einmalaktion: neue Mitarbeiter, neue Programme und Schichtwechsel verlangen wiederkehrende Einweisungen. Kurze bebilderte Anleitungen an der Maschine helfen mehr als Handbücher.
Und messen Sie den Erfolg: Messraumauslastung, Wartezeiten an den Maschinen, Ausschuss und Reklamationen vor und nach der Einführung. Wer ein KMG für die Fertigung sucht, findet neue Geräte unter neue Messtechnik und geprüfte gebrauchte Maschinen unter gebrauchte 3D-Koordinatenmessmaschinen; ob manuell oder CNC, klärt der Ratgeber Manuell oder CNC messen.
Quellen
- Quality Engineering 4/2008 – Messkosten halbiert, Durchsatz erhöht (Werth, PDF)
- QZ 10/2017 – Signifikanter Zeitgewinn (PDF)
- produktion.de – Qualitätssicherung in der Fertigung (2015)
- VDI – VDI/VDE 2617 Blatt 8: Prüfprozesseignung von Messungen mit KMG
- VDA QMC – VDA-Band 2, Produktionsprozess- und Produktfreigabe, 7. Auflage 2026 (PDF)