Was ein Soll-Ist-Vergleich mit CT leistet
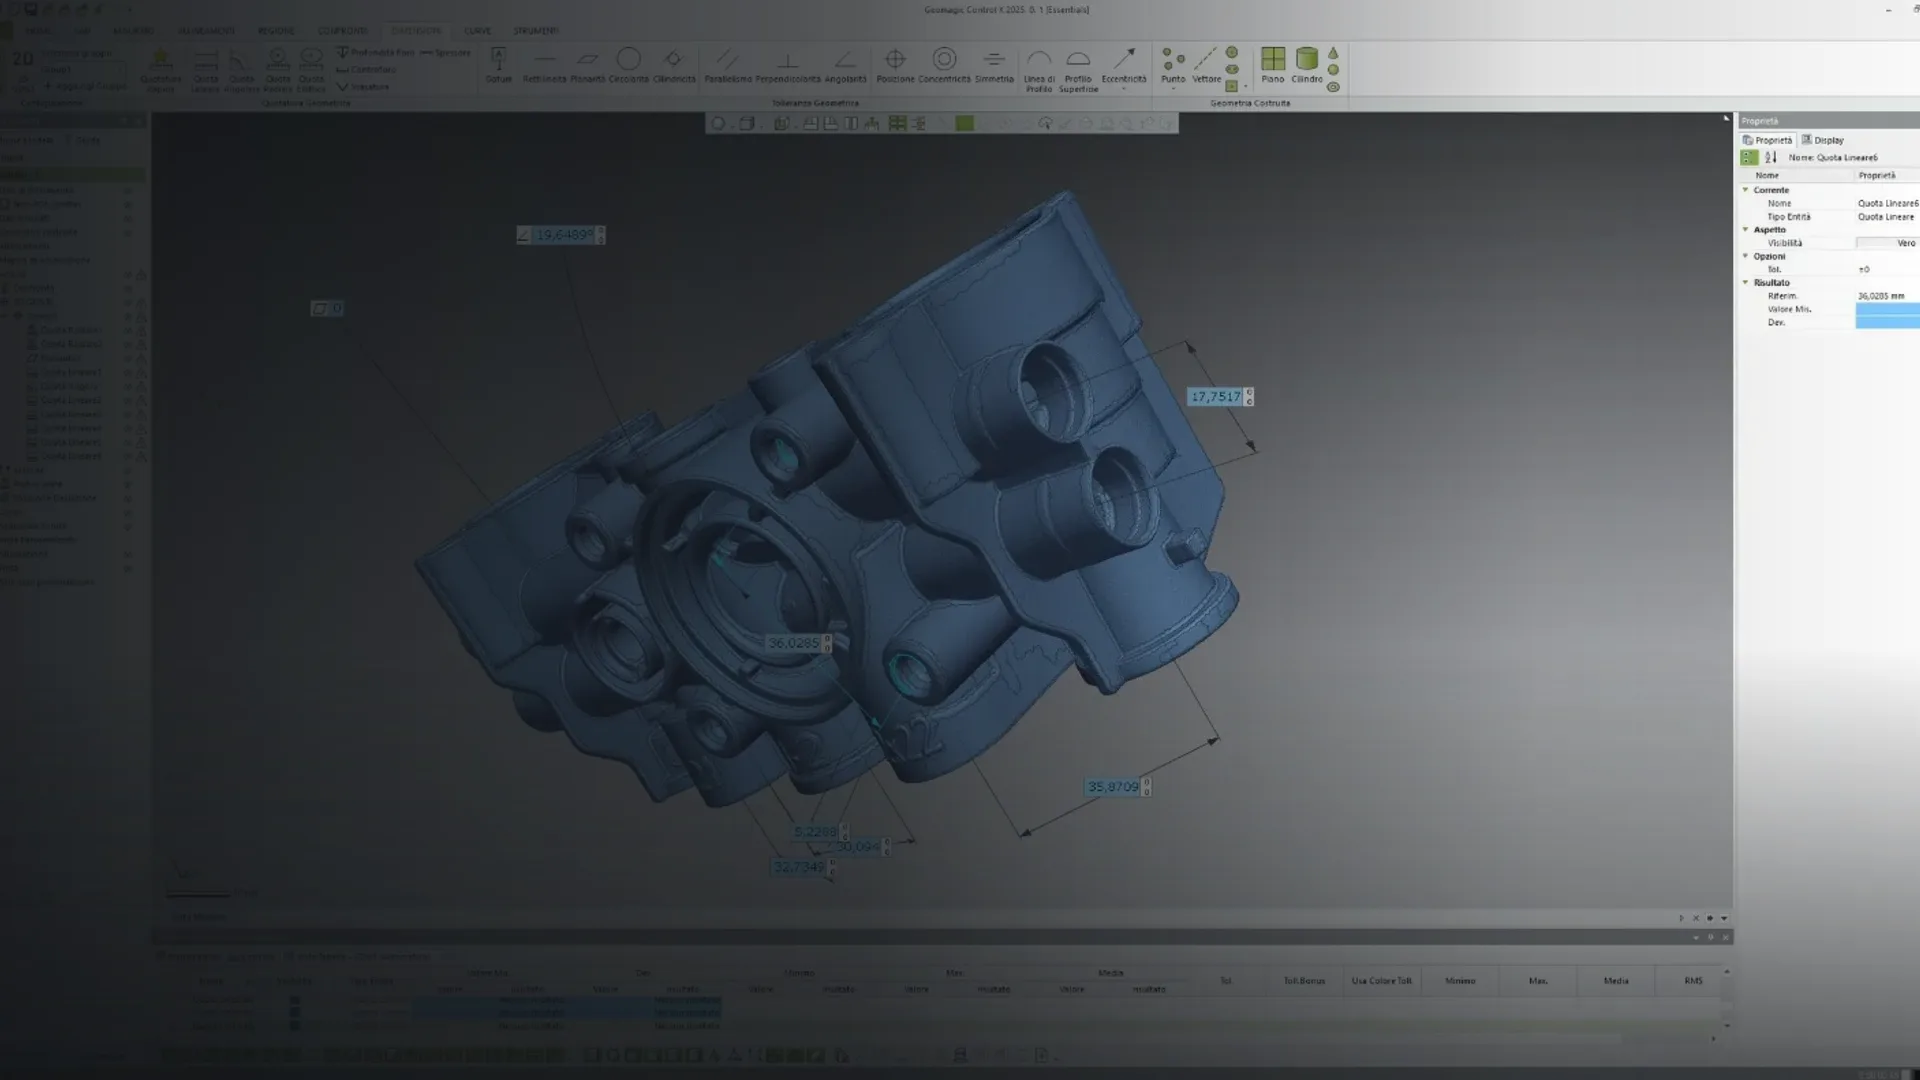
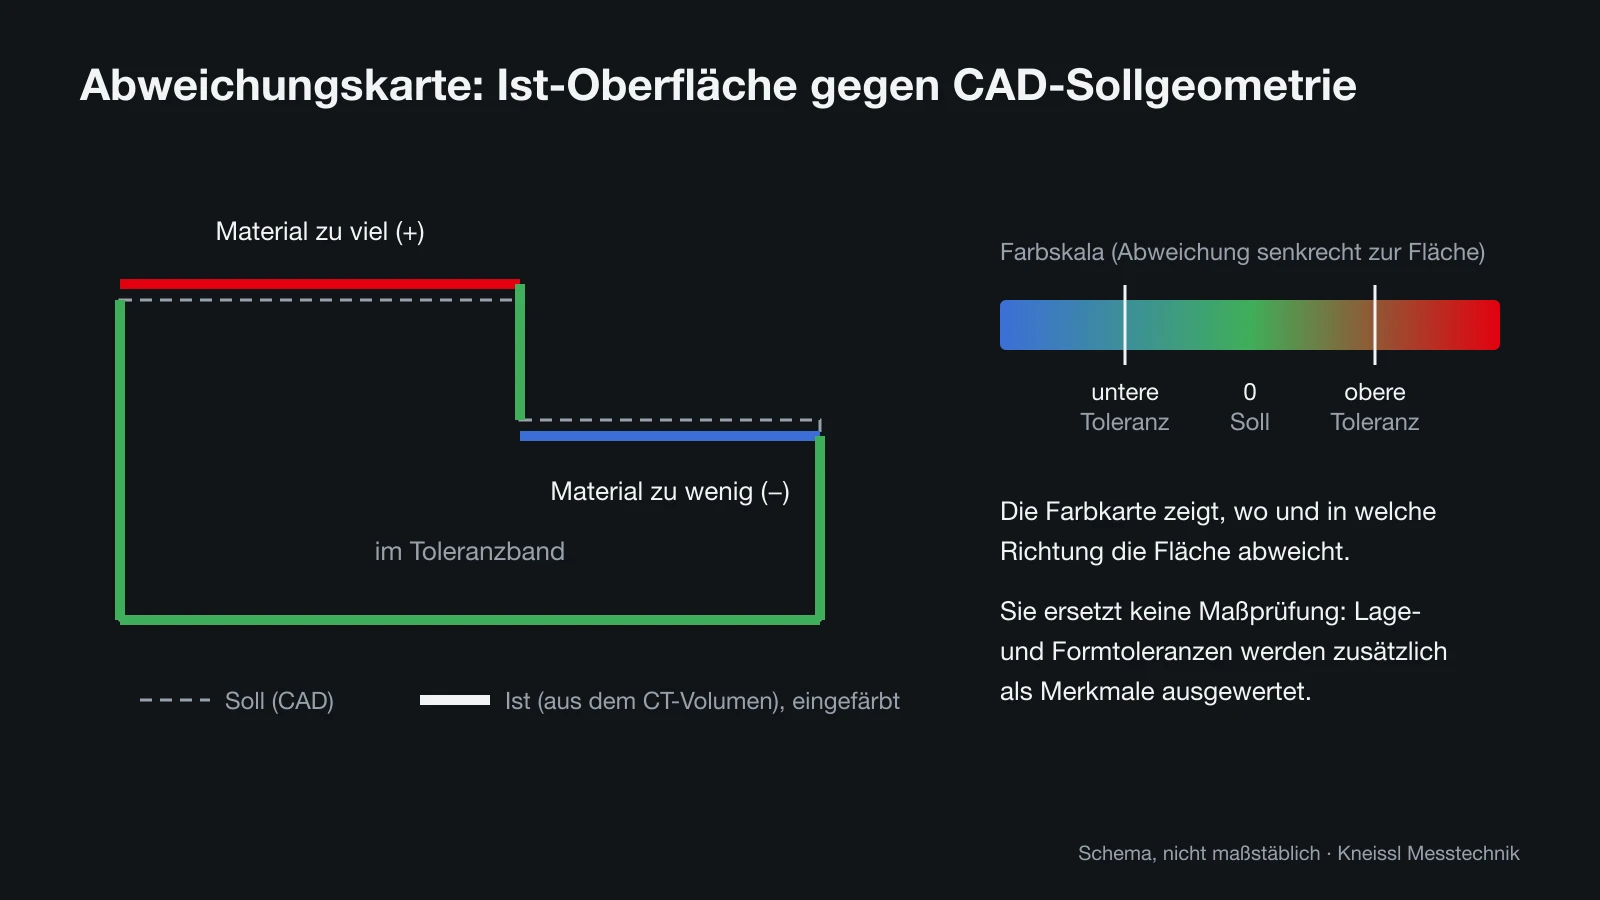
Ein Soll-Ist-Vergleich – oft auch CAD-Vergleich, Nominal-Ist-Vergleich oder Abweichungsanalyse genannt – setzt zwei Geometrien übereinander: die Sollgeometrie aus der Konstruktion und die gemessene Istgeometrie des realen Bauteils. Die Software berechnet für jeden Punkt der Ist-Oberfläche den Abstand zur Sollfläche und färbt ihn ein. Rot bedeutet meist Material zu viel, Blau Material zu wenig, Grün liegt im Toleranzband. Das Prinzip kennt man von optischen Streifenlichtscannern; die Computertomographie (CT) liefert dazu aber auch Innenflächen, Hinterschnitte und verdeckte Konturen, weil sie das Bauteil vollständig durchstrahlt.
Für den Anwender ist das vor allem ein Werkzeug zur schnellen Orientierung. Ein Werkzeugmacher sieht auf einen Blick, ob eine Spritzgussform an einer Rippe nachgearbeitet werden muss, ob ein Gussteil verzogen ist oder ob eine Wandstärke innen dünner ausfällt als konstruiert. Werth Messtechnik beschreibt in einem Vergleich von Multisensorik und CT in der QZ 09/2022 genau diese Stärke: Die CT erfasst das gesamte Werkstück in einem Durchgang, die Messzeit hängt kaum von der Zahl der Merkmale ab.
Wichtig ist die Abgrenzung: Die Farbkarte ist eine flächige Darstellung, keine Prüfung einzelner Zeichnungsmerkmale. Ob ein Durchmesser, ein Abstand oder eine Positionstoleranz eingehalten ist, wird zusätzlich als Merkmal ausgewertet – aus demselben Datensatz, aber mit eigener Regel. Wie sich die CT allgemein gegenüber taktilen und optischen Koordinatenmessgeräten schlägt, behandelt der Ratgeber CT oder Koordinatenmessgerät; wie fein die CT überhaupt auflöst, erklärt Voxelgröße bei der CT.
Ablauf: Soll-Ist-Vergleich CT in fünf Schritten vom Scan zur Farbkarte
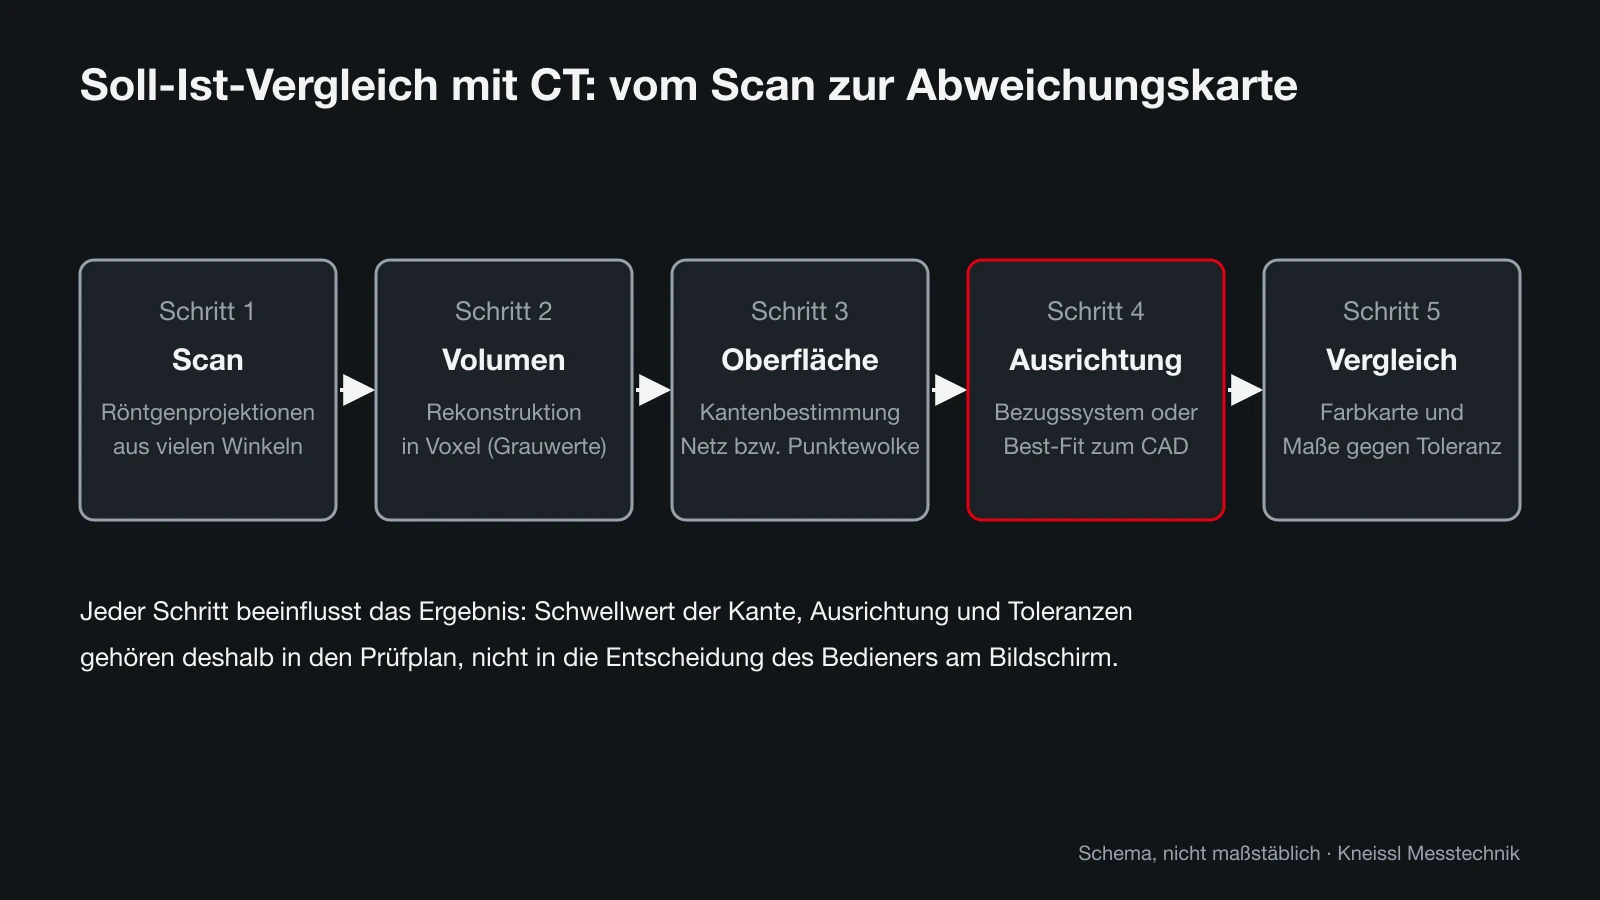
Jeder Soll-Ist-Vergleich mit CT folgt derselben Kette. Wer sie kennt, weiß auch, an welchen Stellen Ergebnisse auseinanderlaufen können – und welche Parameter deshalb im Prüfplan festgeschrieben werden sollten.
1. Scan. Das Bauteil dreht sich im Strahlengang, der Detektor nimmt aus vielen Winkeln Röntgenprojektionen auf. Röhrenspannung, Filter, Vergrößerung und Anzahl der Projektionen bestimmen Kontrast, Rauschen und Auflösung. Die Lage des Teils auf dem Drehteller beeinflusst Artefakte; eine reproduzierbare Aufnahme (Halter, Schaumstoff, definierte Schräglage) gehört deshalb zum Prüfplan.
2. Rekonstruktion. Aus den Projektionen berechnet die Software ein dreidimensionales Volumen aus Voxeln, also Volumenelementen mit einem Grauwert, der der Dichte entspricht. Die Voxelgröße ergibt sich aus Detektor und Vergrößerung. Ein Praxistipp von Werth Messtechnik zeigt den Zusammenhang: Ein Merkmal muss mehrere Voxel überdecken, sonst lässt es sich nicht sicher antasten; der Detektor begrenzt bei gegebener Voxelgröße zugleich das Messvolumen.
3. Oberflächenbestimmung. Die Software legt die Grenze zwischen Material und Luft fest. Einfache Verfahren nutzen einen globalen Grauwert-Schwellwert, bessere eine lokal angepasste Kantenfindung. Laut Werth-Praxistipp lässt sich die Kante mit Subvoxel-Verfahren auf etwa ein Zehntel der Voxelgröße bestimmen. Ergebnis ist ein Dreiecksnetz (STL) oder eine Punktewolke. Dieser Schritt verschiebt die gesamte Oberfläche, wenn er falsch eingestellt ist – ein zu niedriger Schwellwert lässt Wände dicker erscheinen, ein zu hoher dünner.
4. Ausrichtung. Ist- und Solldaten haben zunächst kein gemeinsames Koordinatensystem. Die Ausrichtung entscheidet, worauf sich die Abweichungen beziehen (siehe nächster Abschnitt).
5. Vergleich und Bericht. Die Software berechnet die Abstände senkrecht zur Fläche, färbt sie nach einer Skala ein und erzeugt Messpunkte mit Abweichungsfähnchen, Schnittansichten und Merkmalsauswertungen. Der Bericht dokumentiert Skala, Ausrichtung und Parameter, damit das Ergebnis nachvollziehbar bleibt.
Ausrichtung: Best-Fit oder Bezugssystem nach Zeichnung?
Die Ausrichtung ist der Schritt, der am häufigsten unterschätzt wird. Dasselbe Volumen kann je nach Ausrichtung eine überwiegend grüne oder eine auffällig rot-blaue Farbkarte liefern – ohne dass sich am Bauteil etwas ändert.
Beim Best-Fit verschiebt und dreht die Software die Ist-Oberfläche so lange, bis die Summe der Abweichungen minimal ist. Das ist bequem und eignet sich gut, um die Gesamtform zu beurteilen: Ist das Teil verzogen? Wo schwindet es stärker? Für die Freigabe gegen eine Zeichnung ist ein reiner Best-Fit aber problematisch, weil er Fehler über das ganze Teil verteilt. Ein verschobenes Bohrbild kann so scheinbar verschwinden, weil die Software das ganze Teil ein Stück mitverschiebt.
Bei der Ausrichtung nach Bezugssystem wird das Teil so ausgerichtet, wie es auch gemessen oder montiert würde: über die Bezüge A, B und C der Zeichnung oder über ein Referenzpunktsystem (RPS), wie es in der Automobilindustrie üblich ist. Nur dann sind Lage- und Positionsabweichungen so zu lesen, wie die Konstruktion sie gemeint hat. Häufig kombiniert man beides: eine Vorausrichtung per Best-Fit, danach die Feinausrichtung über die Bezugselemente.
Für die Praxis gilt: Die Ausrichtung gehört in den Prüfplan, ebenso die Auswahl der Bezugsflächen und das Verfahren. Wechselt der Bediener die Ausrichtung von Messung zu Messung, sind die Farbkarten untereinander nicht vergleichbar. Bei Serienteilen lohnt eine gespeicherte Auswertevorlage, die Ausrichtung, Skala und Merkmale für jeden neuen Scan identisch anwendet.
Die Farbabweichungskarte richtig lesen
Eine Farbkarte wirkt eindeutig, enthält aber mehrere Festlegungen, die man kennen muss, bevor man aus ihr Schlüsse zieht.
Die Skala bestimmt, was rot und was grün ist. Liegt das grüne Band auf der Allgemeintoleranz, auf einer Flächenprofiltoleranz der Zeichnung oder auf einem willkürlich gewählten Wert? Eine zu eng gewählte Skala macht ein gutes Teil bunt, eine zu weite ein schlechtes Teil grün. Im Bericht sollte deshalb die Skala mit ihren Grenzen sichtbar sein und – wo möglich – aus der Zeichnung stammen.
Die Richtung der Abweichung wird senkrecht zur Sollfläche gemessen. Positive Werte bedeuten Material außerhalb der Sollfläche, negative Material innerhalb. An Kanten, Radien und dünnen Stegen kann die Zuordnung zur nächstgelegenen Sollfläche springen; dort zeigen Farbkarten gerne Ausreißer, die eher aus der Auswertung als aus dem Bauteil stammen.
Artefakte sind die dritte Falle. Strahlaufhärtung, Streustrahlung oder Metalleinleger erzeugen helle oder dunkle Streifen im Volumen. Werden sie als Oberfläche interpretiert, erscheinen sie in der Farbkarte als scheinbare Abweichung. Ein Blick in die Schnittbilder klärt das meist schnell: Ein echter Grat ist im Schnitt als Material sichtbar, ein Artefakt als Streifen, der über die Bauteilgrenze hinausläuft.
Viele Anwender ergänzen die Farbkarte deshalb um gezielte Messpunkte mit Abweichungswert („Fähnchen“) an kritischen Stellen und um Schnitte durch die auffälligen Bereiche. So wird aus dem Bild eine prüfbare Aussage.
Schnittmaße und Merkmalsprüfung im virtuellen Schnitt
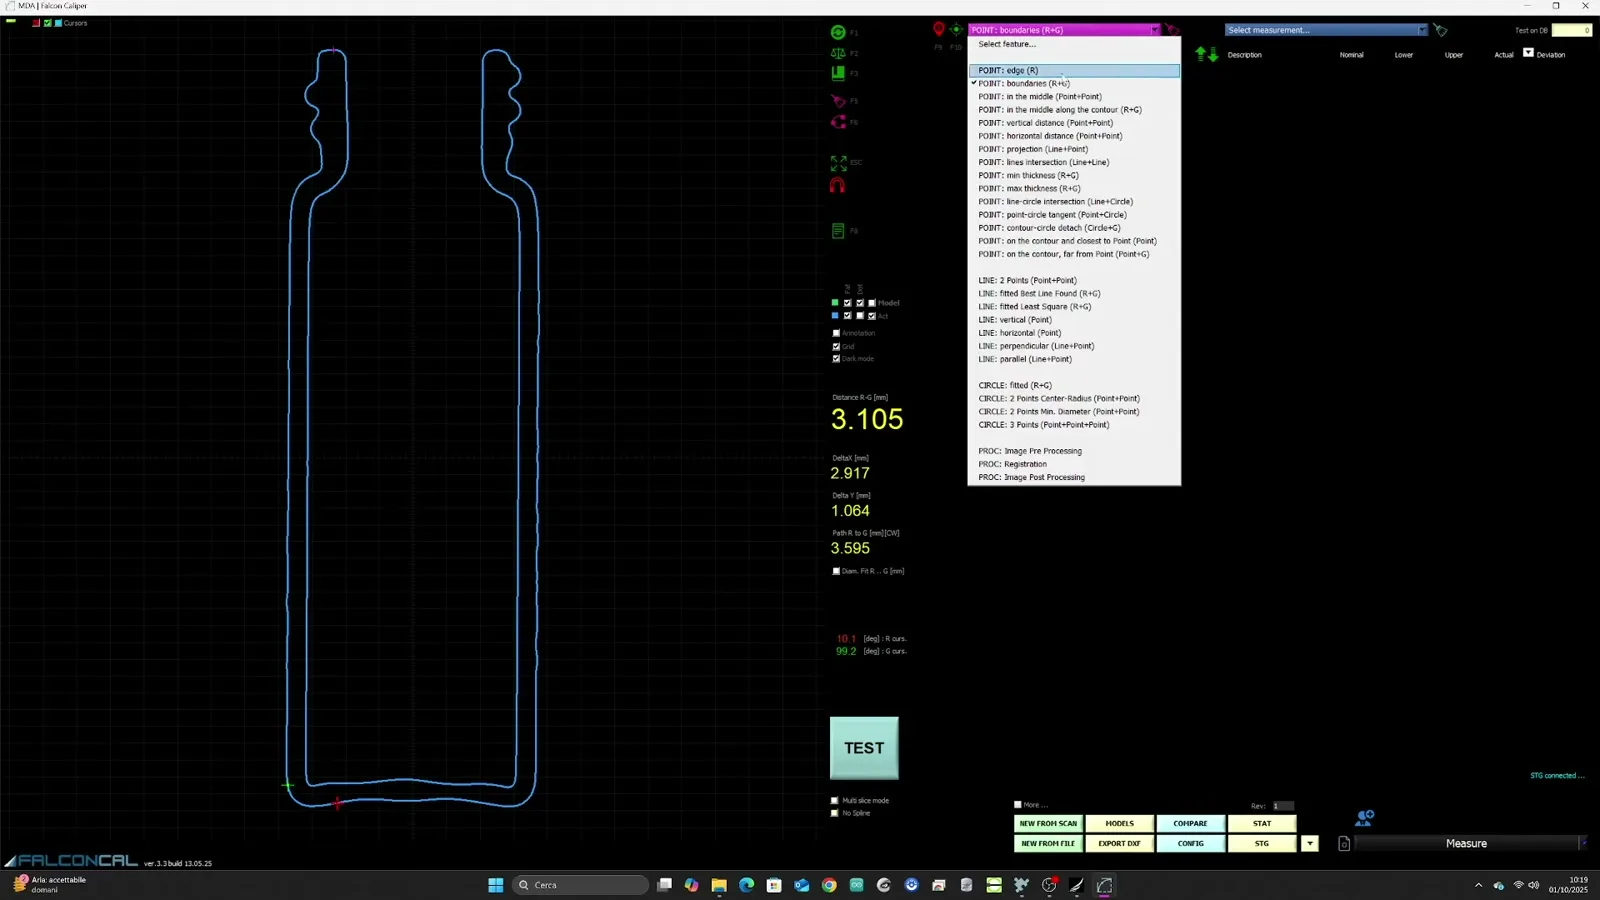
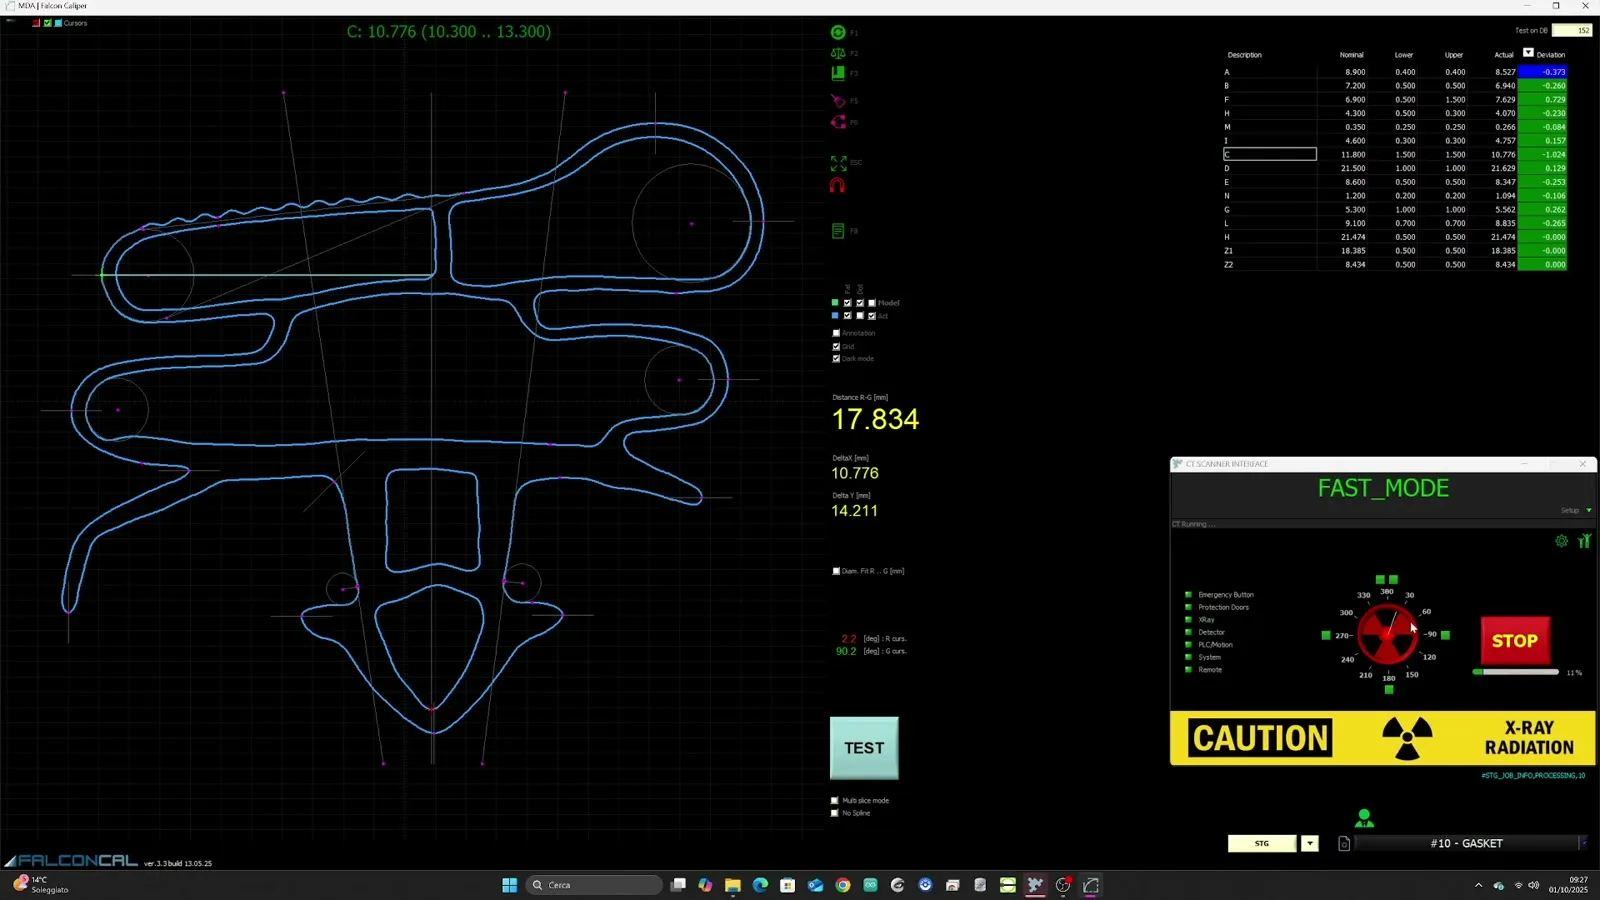
Viele Zeichnungsmaße lassen sich am besten in einem Schnitt prüfen: Wandstärken, Radien, Spaltmaße, Profilquerschnitte von Dichtungen oder die Kontur einer Flaschenmündung. In der CT legt man dazu einen virtuellen Schnitt durch das Volumen und misst die zweidimensionale Kontur – ohne das Teil zu zersägen, und an beliebig vielen Stellen.
Bei den Computertomographen von READY übernimmt das laut Hersteller die optionale Software RazorCAD: Sie misst 2D-Maße im virtuellen Schnitt, vergleicht sie mit der Toleranz und zeigt Trends über mehrere Teile. Die mitgelieferte Software Falcon3D erzeugt Netze, Schnitte und PDF-Berichte und exportiert STL- und DICOM-Daten (Herstellerangaben). Für den CAD-Vergleich in Drittsoftware kann das STL-Netz übergeben werden; für die CoreX Micro gibt der Hersteller ausdrücklich die Kompatibilität mit Fremd-CT-Software an.
Der Vorteil des Schnitts gegenüber der reinen Farbkarte: Ein Schnittmaß ist ein konkreter Zahlenwert mit Toleranz, der sich in eine Merkmalsliste, eine Regelkarte oder einen Erstmusterprüfbericht übernehmen lässt. Bei Serienteilen wie Dichtungsprofilen kann so jedes gescannte Teil denselben Satz Schnittmaße liefern; der Trend über die Teile zeigt Werkzeugverschleiß oder Prozessdrift früher als ein einzelner Ausreißer.
Für Merkmale wie Durchmesser, Abstände oder Positionen werden Regelgeometrien (Zylinder, Ebenen, Kreise) in die Punktewolke eingepasst. Hier gelten dieselben Regeln wie am taktilen Koordinatenmessgerät: Bezugssystem nach Zeichnung, definierte Auswertemethode (Gauß, Minimum-Zone, Hüll- oder Pferchelement) und ausreichend Punkte auf dem Element.
Erstmusterprüfung mit CT: was geht, was dokumentiert werden muss
Bei der Erstmusterprüfung – in der Automobilindustrie Teil der Produktionsprozess- und Produktfreigabe (PPF) nach VDA-Band 2, international PPAP nach AIAG – müssen Lieferanten nachweisen, dass Teile aus Serienwerkzeugen und Serienprozess alle Zeichnungsmerkmale erfüllen. Der VDA-Band 2 ist im Januar 2026 in der 7. Auflage erschienen; laut Vorwort bestimmt nun der Risikograd des Produkts den Umfang der Nachweise. Zu den Nachweisen gehören weiterhin die Auflistung der Prüfprozesse und ihre Eignungsnachweise.
Die CT hat bei Erstmustern einen strukturellen Vorteil: Bei Mehrfachwerkzeugen müssen alle Kavitäten bemustert werden, oft mit Hunderten Merkmalen je Teil. Taktil bedeutet das viele Stunden Programmierung und Messzeit je Kavität. Werth nennt in der QZ 09/2022 ein Beispiel, in dem die Erstbemusterung per CT rund 275 € pro Kavität kostete (Anwenderbeispiel, Stand 2022). Dazu kommt der Soll-Ist-Vergleich als Gesamtbild, das bei der Werkzeugkorrektur hilft – der Werkzeugmacher sieht, wo er Material abnehmen oder auftragen muss.
Damit der Kunde die CT-Ergebnisse als Prüfnachweis akzeptiert, braucht es mehr als einen schönen Bericht:
- Eignungsnachweis des Prüfprozesses: Für CT-Koordinatenmessgeräte beschreibt VDI/VDE 2630 Blatt 2.1 die Ermittlung der Messunsicherheit und der Prüfprozesseignung, typischerweise über wiederholte Messungen an einem kalibrierten Werkstück.
- Rückführung: Ein kalibriertes Referenzteil (taktil im Messraum oder im akkreditierten Labor gemessen) verbindet die CT-Ergebnisse mit der Längeneinheit.
- Festgelegte Auswertung: Ausrichtung, Kantenbestimmung, Skala und Auswertemethode sind im Prüfplan beschrieben und für alle Kavitäten gleich.
- Abstimmung mit dem Kunden: Ob CT als Prüfmittel für bestimmte Merkmale anerkannt wird, sollte vor der Bemusterung geklärt sein – nicht erst bei der Vorlage.
- Nachvollziehbarer Bericht: Merkmalsnummern aus der Zeichnung, Soll, Ist, Toleranz und Bewertung, ergänzt um Farbkarte und Schnitte als Anhang.
Genauigkeit und Grenzen des CT-Vergleichs
Wie genau ein Soll-Ist-Vergleich mit CT ist, hängt weniger vom Farbbild als von der Messkette davor ab. Die Richtlinienreihe VDI/VDE 2630 beschreibt die Einflussgrößen (Blatt 1.2) und die Anwendung der Annahme- und Bestätigungsprüfung nach DIN EN ISO 10360 auf Koordinatenmessgeräte mit CT-Sensor (VDI/VDE 2630 Blatt 1.3). Einen Überblick über alle Blätter gibt der Ratgeber VDI/VDE 2630 und CT-Normen.
Für die CT-Systeme von READY nennt der Hersteller eine maximal zulässige Messabweichung von 30 µm + L/300 für CoreX ONE und CoreX 250, bei Voxelgrößen von 80 µm beziehungsweise 100 µm (Herstellerangaben). Spezifikationen verschiedener Hersteller sind nicht ohne Weiteres vergleichbar, weil Prüfkörper, Prüfbedingungen und Kenngrößen voneinander abweichen können. Entscheidend ist, ob die Messunsicherheit im Verhältnis zur Toleranz der geprüften Merkmale passt – das zeigt erst eine Prüfprozesseignung am eigenen Teil. Was dabei zu beachten ist, beschreibt der Ratgeber Messunsicherheit und Prüfmittelfähigkeit.
Typische Grenzen in der Praxis:
- Werkstoff und Wandstärke: Dichte, schwere Werkstoffe schwächen den Strahl stark. Die CoreX-Geräte sind laut Hersteller ideal für Werkstoffe unter 3 g/cm³ (Kunststoffe, CFK/GFK, Magnesium, Aluminium), geeignet für 3 bis 6 g/cm³ und nicht für Stahl, Kupfer oder Wolfram vorgesehen. Mehr dazu im Ratgeber CT-Durchstrahlbarkeit.
- Multimaterial: Metalleinleger in Kunststoff erzeugen Artefakte, die die Kunststoffoberfläche in ihrer Nähe verfälschen können.
- Feine Merkmale: Was kleiner als wenige Voxel ist, lässt sich nicht sicher messen – Gewindeflanken, scharfe Kanten und kleine Radien brauchen kleinere Voxel oder ein anderes Verfahren.
- Oberflächenrauheit: Die CT mittelt über die Oberfläche; Rauheitskennwerte liefert sie nicht.
- Enge Toleranzen im Mikrometerbereich: Hier bleibt ein taktiles oder optisches Koordinatenmessgerät im klimatisierten Messraum meist die Referenz.
Praxis: so wird der Soll-Ist-Vergleich mit CT reproduzierbar
Ein guter Soll-Ist-Vergleich ist kein Einzelstück, sondern ein Ablauf, der bei jedem Teil gleich läuft. Folgende Punkte haben sich bewährt:
Erstens: Das CAD-Modell muss zum Zeichnungsstand passen. Ein Vergleich gegen einen veralteten Datensatz liefert präzise falsche Ergebnisse. Bei Kunststoffteilen ist zu klären, ob das CAD-Modell die Nennmaße oder bereits ein schwindungskorrigiertes Werkzeugmodell enthält.
Zweitens: Für Serienprüfungen eine Vorlage anlegen, die Ausrichtung, Skala, Messpunkte, Schnitte und Merkmale enthält. Dann reicht es, ein neues Volumen zu laden – Bediener müssen keine Entscheidungen treffen, die das Ergebnis beeinflussen.
Drittens: Ein Referenzteil regelmäßig mitmessen. Bleiben seine Ergebnisse stabil, ist auch die Messkette stabil. Das Referenzteil sollte rückgeführt kalibriert sein; das akkreditierte Kalibrierlabor von Kneissl Messtechnik misst solche Referenzteile taktil.
Viertens: Werkstücktemperatur und Umgebung beachten. Auch in der CT dehnen sich Teile aus; Kunststoffe stärker als Metalle. Wie stark, zeigt der Ratgeber zur Temperaturkompensation am KMG.
Fünftens: Ergebnisse nicht nur als Farbkarte archivieren, sondern als Zahlen. Trendauswertungen und Regelkarten brauchen Messwerte, keine Bilder.
Wer erst ausprobieren möchte, ob sich ein bestimmtes Teil für den Soll-Ist-Vergleich mit CT eignet, kann bei uns einen Probescan an einem READY-System anfragen. Einen Überblick über die Geräte gibt die Seite zu den CoreX-Computertomographen.
Quellen
- Werth Messtechnik – Praxistipp „Der scharfe Blick ins Werkstück“ (PDF)
- QZ 09/2022 – Multisensorik und CT im Vergleich (PDF)
- VDI – VDI/VDE 2630 Blatt 1.3: Anwendung der DIN EN ISO 10360 auf KMG mit CT-Sensoren
- VDI – VDI/VDE 2630 Blatt 2.1: Messunsicherheit und Prüfprozesseignung bei CT
- DGZfP Jahrestagung 2021 – Messunsicherheit CT nach VDI/VDE 2630-2.1 (PDF)
- VDA QMC – VDA-Band 2, Produktionsprozess- und Produktfreigabe, 7. Auflage 2026 (PDF)