Berührungslos messen, ohne zu verformen
Weiche und dünnwandige Kunststoffteile verformen sich bereits unter geringer Kraft. Eine Lasche biegt sich weg, ein dünner Ring wird oval, eine Dichtlippe gibt nach. Jede Messung mit Kontakt misst dann ein Stück weit die eigene Messkraft mit. Der digitale Messprojektor arbeitet nur mit Licht: Das Teil liegt frei auf dem Glastisch, und die Kamera erfasst seine Kontur, ohne es zu berühren.
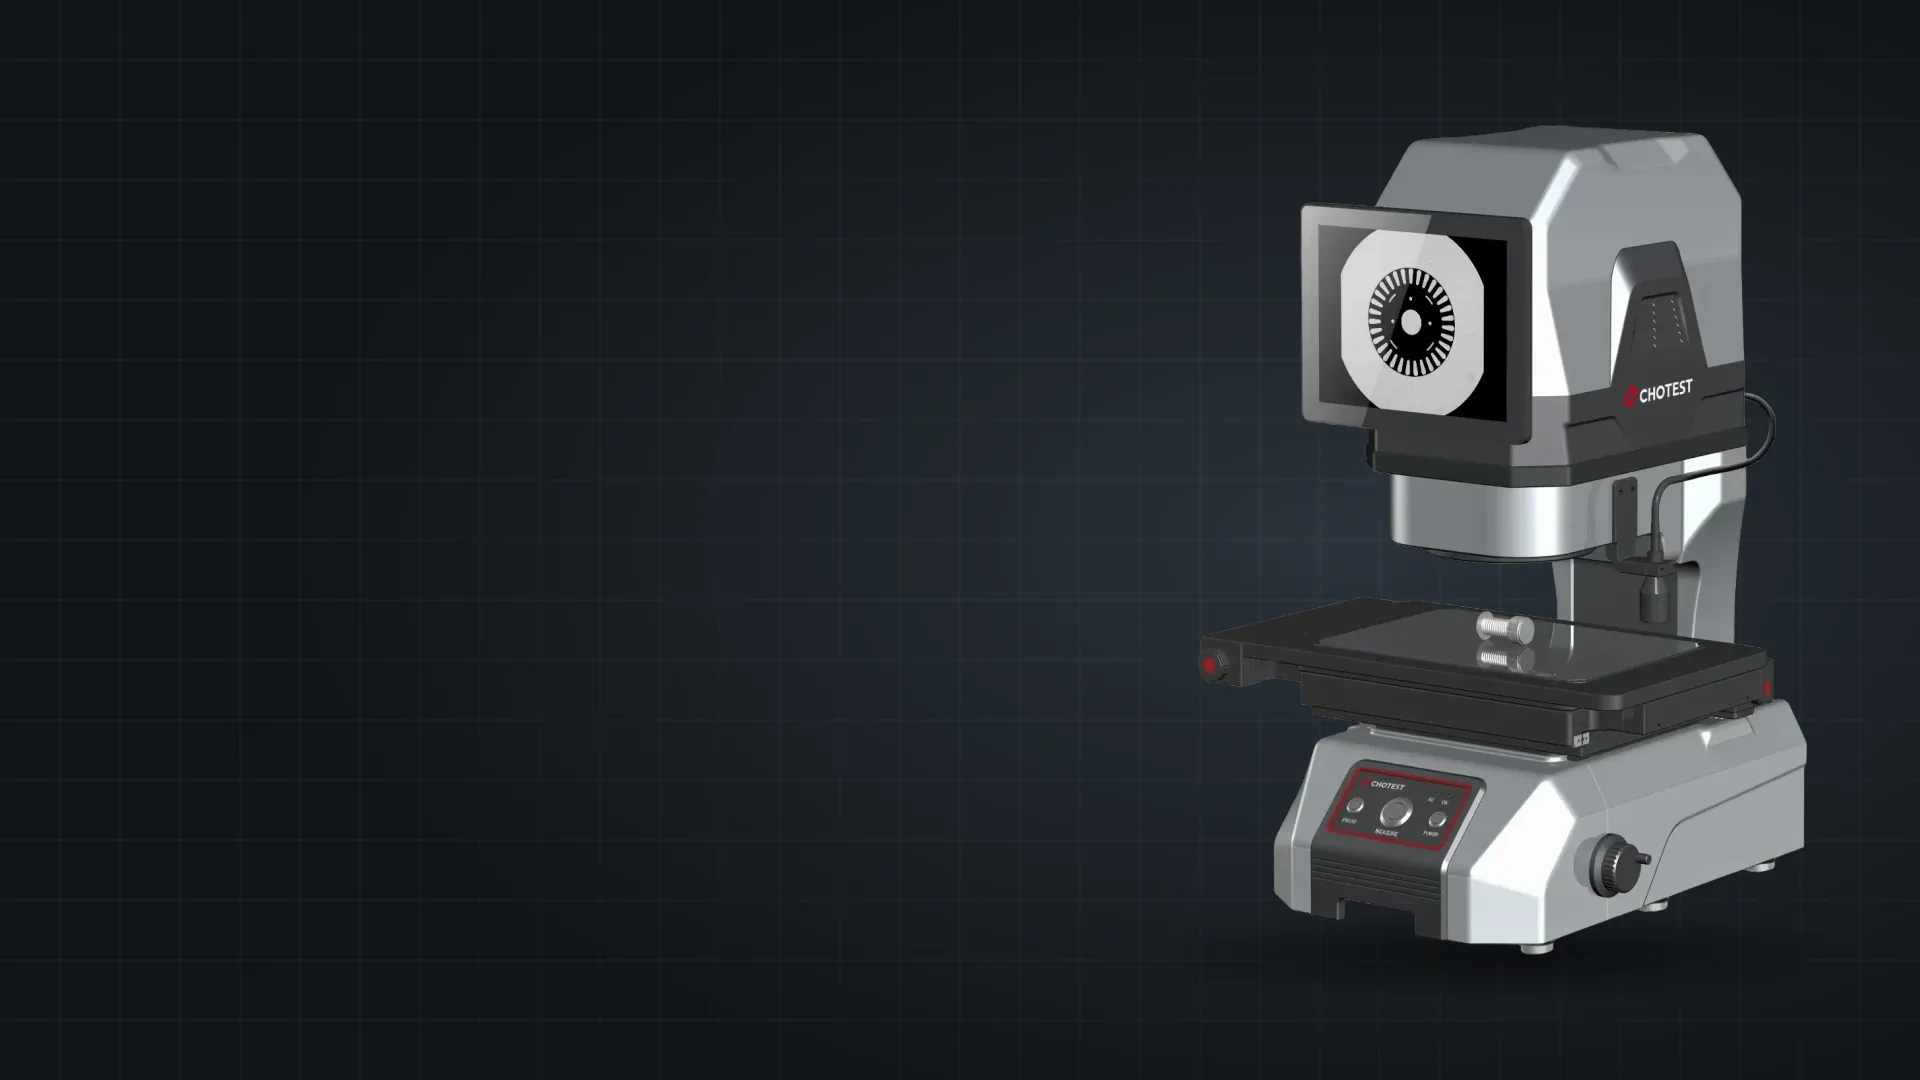
Der VX8300D bildet das Teil über ein doppelt telezentrisches Objektiv auf einen 20-Megapixel-CMOS-Sensor ab. Die Software erkennt Lage und Teil automatisch, sodass das Teil nicht ausgerichtet oder gespannt werden muss – auch das vermeidet Verformung. Wichtig bleibt, dass das Teil so aufliegt, wie es im Einbauzustand gemessen werden soll. Ein leicht verzogenes Teil liegt auf dem Tisch anders als in der Baugruppe.
Erstmusterprüfung an Spritzgussteilen
Bei einem neuen oder geänderten Spritzgießwerkzeug werden die ersten Teile vollständig gegen die Zeichnung geprüft. Das sind oft Dutzende Merkmale je Teil und, bei Mehrfachwerkzeugen, mehrere Kavitäten. Hier spielt der digitale Messprojektor seine Stärken aus: Die CAD-Zeichnung wird importiert, das Messprogramm einmal erstellt und dann auf jedes Teil angewendet. Für die Auswertung nennt Chotest bis zu 80 Analysewerkzeuge, dazu eine SPC-Statistik.
Für Mehrfachwerkzeuge ist die Batch-Messung nützlich: Die Teile aller Kavitäten werden gemeinsam aufgelegt und in einem Durchgang gemessen, das Ergebnis wird je Teil protokolliert. Wie die Ergebnisse den Kavitäten zugeordnet werden, gehört vorab in den Prüfplan, etwa über eine feste Ablage je Kavität; das passende Vorgehen klären wir an Ihrem Teil. Die Gerätedaten und das Datenblatt finden Sie auf der Seite Chotest VX8200D / VX8300D.
Der Soll-Ist-Vergleich gegen die CAD-Kontur zeigt auf einen Blick, wo ein Teil schwindet oder wo Material fehlt. Das hilft bei der Werkzeugkorrektur mehr als eine reine Liste von Einzelmaßen.
Verzug und Ebenheit: die Grenze der 2D-Messung
Kunststoffteile verziehen sich durch Schwindung und innere Spannungen. Der Messprojektor misst in der Ebene: Er sieht die Projektion des Teils von oben, nicht seine Höhe. Ein verzogenes Teil kann deshalb im Schattenbild maßhaltig wirken, obwohl es nicht plan ist. Umgekehrt verkürzt ein gewölbtes Teil in der Projektion scheinbar seine Länge.
Ebenheit, Verzug, Wandstärken und Höhen gehören deshalb nicht zu den Merkmalen des Schattenbilds. Von den Modellen VX8100D, VX8200D und VX8300D hat laut Datenblatt nur der VX8300D eine optionale Laser-Höhenmessung (Messbereich X/Y 120 × 110 mm, mit Z-Achse bis 75 mm); ob sie für die Ebenheitsprüfung eines bestimmten Teils ausreicht, klären wir an Ihrem Muster. Sind Höhen- und Formmerkmale zahlreich, ist eine Multisensor-Messmaschine mit Z-Achse die passendere Geräteklasse. Worin sie sich vom Messprojektor unterscheidet, beschreibt der Ratgeber zur Multisensor-Messmaschine.
Transparente und durchscheinende Kunststoffe
Im Durchlicht entsteht die Kante dort, wo das Teil das Licht blockiert. Ein transparentes oder durchscheinendes Teil blockiert es aber nur teilweise. Das Licht geht durch das Material hindurch, wird an Flächen gebrochen und an Kanten abgelenkt. Im Bild erscheinen dann helle Bereiche im Teil, doppelte oder ausgefranste Kanten und ein Kontrast, der von Wandstärke und Geometrie abhängt. Die automatische Kantenerkennung findet unter solchen Bedingungen nicht immer die gewünschte Kante.
Abhilfe bringen je nach Teil mehrere Wege: die Beleuchtungsstärke und die Kantenparameter der Software anpassen, auf Auflicht wechseln, wo sich die Kante an der Oberfläche besser abzeichnet, oder – wenn zulässig – das Teil für die Messung anders auflegen. Welche Lösung trägt, lässt sich nur am realen Teil beurteilen. Für transparente Teile empfehlen wir deshalb immer eine Probemessung vor der Entscheidung.
Farben und Glanz im Auflicht
Merkmale auf der Oberfläche – Absätze, Sacklöcher, Beschriftungen, Rastnasen auf einer Fläche – werden im Auflicht gemessen. Laut Datenblatt hat der VX8300D dafür ein Ringlicht mit Vier-Segment-Beleuchtung in weißem Licht. Im Auflicht hängt der Kontrast stark von der Oberfläche ab, und hier unterscheiden sich Kunststoffe deutlich.
Dunkle, matte Teile schlucken viel Licht, sodass Kanten kontrastarm erscheinen. Glänzende Oberflächen reflektieren dagegen gerichtet und erzeugen helle Glanzlichter, die die Software für Kanten halten kann. Die Aufteilung des Ringlichts in Segmente dient dazu, das Teil aus bestimmten Richtungen zu beleuchten, damit die gesuchte Kante hervortritt und Reflexe aus dem Bild bleiben; welche Einstellung am konkreten Teil trägt, zeigt die Probemessung. Wo eine Kontur auch im Durchlicht sichtbar ist, misst man sie dort, weil die Schattenkante unabhängig von Farbe und Glanz ist. Die Grundlagen beider Beleuchtungsarten erklärt der Ratgeber zum Profilprojektor.
Temperatur und Konditionierung vor der Messung
Kunststoffe dehnen sich bei Erwärmung deutlich stärker aus als Stahl, ungefüllte Thermoplaste um ein Mehrfaches, und manche Kunststoffe, etwa Polyamide, nehmen Feuchtigkeit auf, die ihre Maße verändert. Ein Teil, das noch warm aus der Maschine kommt, hat andere Maße als dasselbe Teil einige Stunden später. Auch die Schwindung ist nach dem Entformen nicht sofort abgeschlossen.
Für reproduzierbare Ergebnisse gehört deshalb in den Prüfplan, wie lange ein Teil nach dem Spritzen lagert und unter welchen Bedingungen es gemessen wird. Welche Zeiten und Klimabedingungen gelten, legen in der Regel Zeichnung, Werkstoffnorm oder Kundenvorgabe fest. Normalklimate für die Konditionierung und Prüfung von Kunststoffen beschreibt DIN EN ISO 291; gebräuchlich ist 23 °C bei 50 % relativer Luftfeuchte. Am Messgerät selbst ist die Umgebung ebenfalls definiert: Das Datenblatt des VX8300D nennt einen Betriebsbereich von 10 °C bis 35 °C, die Genauigkeitsangaben gelten bei +20 °C ± 1 °C.
Quellen
Häufige Fragen
Weil weiche und dünnwandige Teile unter Messkraft nachgeben und die Messung dann ihre eigene Verformung mitmisst. Der digitale Messprojektor erfasst die Kontur nur mit Licht. Das Teil liegt frei auf dem Glastisch, muss weder gespannt noch ausgerichtet werden, und die Maße entsprechen dem unbelasteten Zustand.
Oft ja, aber nicht immer ohne Aufwand. Transparente Teile lassen Licht teilweise durch und brechen es an Flächen und Kanten. Das erzeugt schwache, doppelte oder ausgefranste Kanten, die die automatische Kantenerkennung erschweren. Angepasste Beleuchtung, andere Kantenparameter oder Auflicht helfen. Ob das für Ihr Teil reicht, zeigt eine Probemessung.
Nicht im Schattenbild. Der Messprojektor sieht die Projektion des Teils von oben, nicht seine Höhe. Ein verzogenes Teil kann in der Projektion maßhaltig wirken. Für Ebenheit und Verzug braucht es eine Höhenmessung: Für den VX8300D nennt das Datenblatt eine optionale Laser-Höhenmessung, für umfangreiche Höhenmerkmale passt eine Multisensor-Messmaschine.
Das hängt vor allem von der Teilegröße ab. Im Batch-Betrieb werden mehrere Teile frei auf dem Tisch verteilt und in einem Durchgang gemessen; das Bildfeld des VX8300D beträgt im Breitbild-Modus 300 × 200 mm. Bei der Erstmusterprüfung an Mehrfachwerkzeugen legt man die Teile aller Kavitäten gemeinsam auf. Wie die Ergebnisse den Kavitäten zugeordnet werden, sollte vorab im Prüfplan festgelegt sein.
In der Regel ja. Direkt nach dem Spritzen ist das Teil noch warm, und die Schwindung ist nicht abgeschlossen; manche Kunststoffe nehmen zudem Feuchtigkeit auf. Wie lange ein Teil lagert und unter welchen Bedingungen gemessen wird, legen meist Zeichnung, Werkstoffnorm oder Kundenvorgabe fest. Das gehört in den Prüfplan.