Warum ein KMG die Temperatur kennen muss
Jedes Maß auf einer Zeichnung gilt bei 20 °C – das legt DIN EN ISO 1 fest. Die Geschichte dieser Bezugstemperatur und was sie für die Planung eines Messraums bedeutet, steht im Ratgeber Messraum einrichten. Hier geht es um die Frage, was passiert, wenn Werkstück und Maschine nicht bei 20 °C sind – in einer Halle, im Sommer, mit einem Teil, das noch warm aus der Bearbeitung kommt.
Ein Koordinatenmessgerät misst Längen, indem es Positionen auf Maßstäben abliest. Dehnt sich das Werkstück, misst die Maschine ein größeres Maß. Dehnt sich der Maßstab, misst sie ein kleineres. Ohne Kenntnis beider Temperaturen ist das Ergebnis nicht auf 20 °C bezogen und damit nicht mit der Zeichnung vergleichbar. Bei einer Messraummaschine wird dieser Fehler durch das Klima klein gehalten; bei einer Shopfloor-Messmaschine muss ihn die Software korrigieren.
Der Rechenweg: ΔL = α · L · ΔT
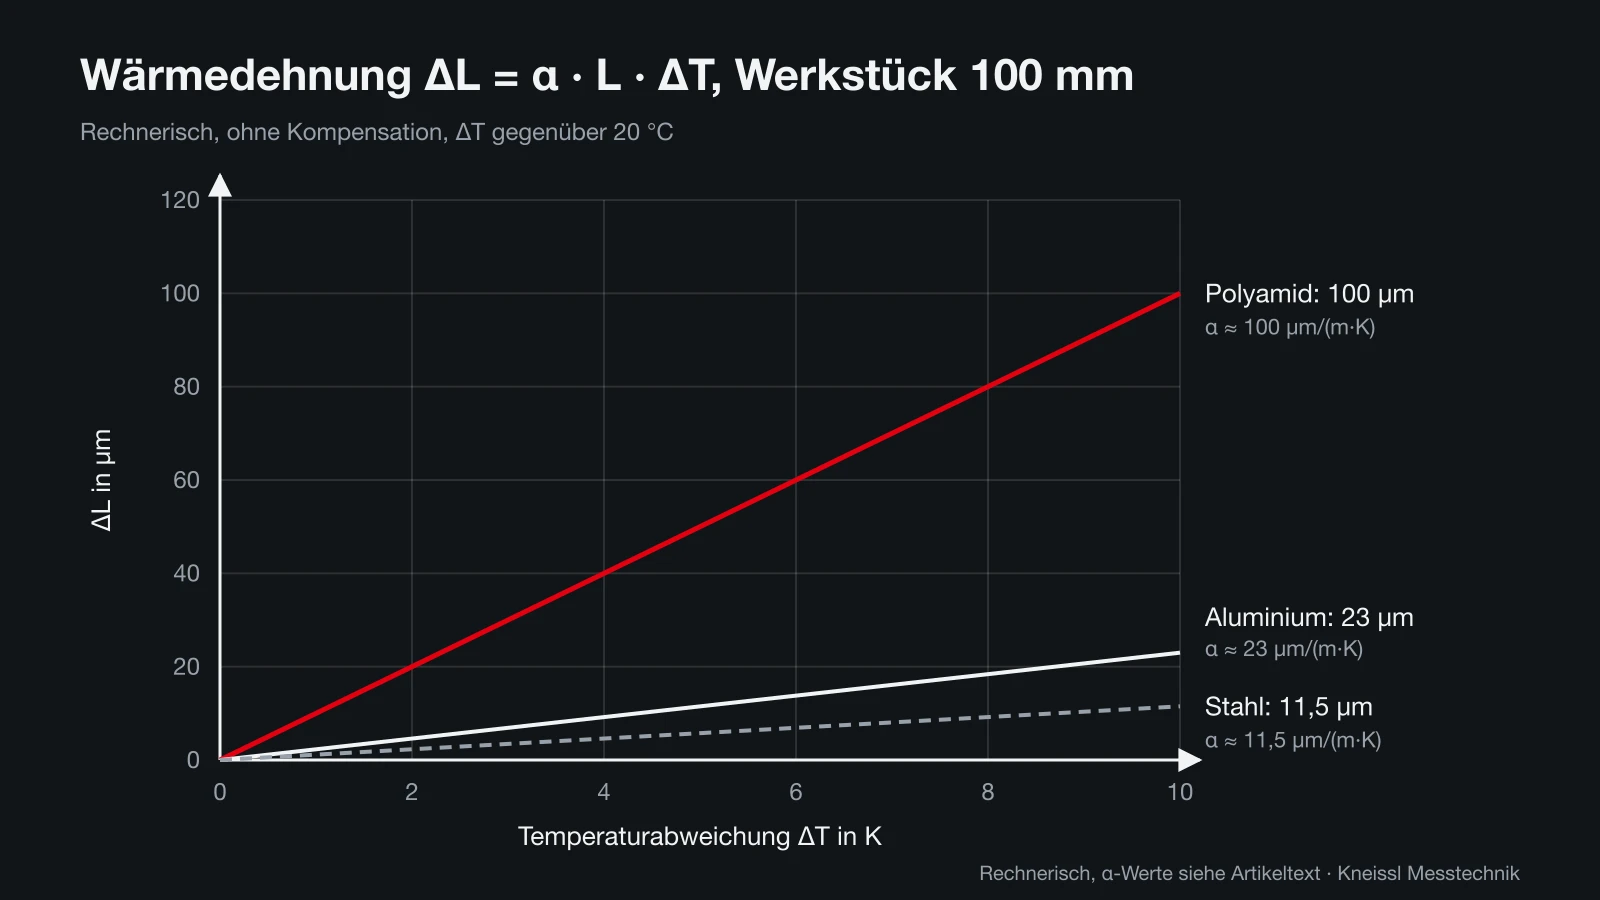
Die Längenänderung eines Bauteils durch Wärme ist in guter Näherung proportional zu Länge und Temperaturdifferenz: ΔL = α · L · ΔT. α ist der lineare Ausdehnungskoeffizient des Werkstoffs, L die Länge, ΔT die Abweichung von 20 °C. Typische Werte nennt das Chemie.de-Lexikon: Stahl etwa 11 bis 12 µm/(m·K), Aluminium etwa 23 µm/(m·K). Kunststoffe liegen deutlich höher; Werth rechnet in einem Praxistipp für Polyamid mit 100 µm/(m·K).
Ein erstes Beispiel: Ein 200 mm langes Stahlteil wird bei 26 °C gemessen. ΔL = 11,5 µm/(m·K) · 0,2 m · 6 K ≈ 14 µm. Dieselbe Rechnung für ein Aluminiumteil ergibt rund 28 µm, für Polyamid 120 µm. Schon bei Stahl liegt der Effekt damit weit über der Längenmessabweichung einer typischen Messmaschine – wie solche Datenblattwerte zu lesen sind, erklärt der Ratgeber MPE im Datenblatt.
Das Diagramm unten zeigt den linearen Zusammenhang für ein 100 mm langes Teil. Bei 10 K Abweichung dehnt sich Stahl um 11,5 µm, Aluminium um 23 µm und Polyamid um 100 µm. Für ein 300 mm langes Teil verdreifachen sich die Werte.
| Werkstoff | α in µm/(m·K) | 100 mm, ΔT 2 K | 100 mm, ΔT 5 K | 300 mm, ΔT 5 K |
|---|---|---|---|---|
| Stahl | ≈ 11,5 | 2,3 µm | 5,8 µm | 17,3 µm |
| Aluminium | ≈ 23 | 4,6 µm | 11,5 µm | 34,5 µm |
| Polyamid | ≈ 100 | 20 µm | 50 µm | 150 µm |
Werkstück gegen Maßstab: entscheidend ist die Differenz
Für das Messergebnis zählt nicht die Dehnung des Werkstücks allein, sondern der Unterschied zwischen Werkstück und Maßstab. Haben beide denselben Ausdehnungskoeffizienten und dieselbe Temperatur, dehnen sie sich gleich – der Fehler hebt sich auf. Das ist der Grund, warum Stahlteile auf Maschinen mit Stahlmaßstäben bei leicht abweichender Temperatur vergleichsweise gutmütig sind.
Bei einem Aluminiumteil auf einer Maschine mit Stahlmaßstäben bleibt die Differenz: (23 − 11,5) µm/(m·K) · 0,2 m · 5 K ≈ 11,5 µm Fehler bei einem 200 mm langen Teil und 5 K über 20 °C – selbst wenn Teil und Maschine dieselbe Temperatur haben. Viele Maschinen verwenden Glaskeramik- oder Stahlmaßstäbe mit eigenem α; welcher es bei Ihrer Maschine ist, steht in den Herstellerunterlagen oder ist in der Steuerung hinterlegt.
In der Praxis haben Werkstück und Maßstab aber selten dieselbe Temperatur. Das Teil kommt warm aus der Maschine, die Maßstäbe folgen der Hallenluft mit Verzögerung. Deshalb messen kompensierte Maschinen beide Temperaturen getrennt.
Auch die Maschine selbst ist kein einheitlicher Körper. Granit, Aluminium, Stahl und Keramik in Tisch, Brücke und Pinole haben unterschiedliche Ausdehnungskoeffizienten und reagieren unterschiedlich schnell. Massive Granitteile nehmen Temperaturänderungen über Stunden an, dünne Maßstäbe in Minuten. Hersteller berücksichtigen das bei der Konstruktion, etwa durch symmetrische Bauweise und thermisch träge Werkstoffe; die Software kann aber nur korrigieren, was die Fühler erfassen. Deshalb ist ein langsam veränderliches Umfeld für jede Maschine wertvoller als eine perfekte Kompensation in einem schwankenden Umfeld.
Für die Messplanung folgt daraus eine einfache Abschätzung: Rechnen Sie für Ihr längstes Merkmal mit der größten zu erwartenden Abweichung von 20 °C den Unterschied zwischen Werkstück- und Maßstabsdehnung aus. Liegt das Ergebnis schon ohne Unsicherheiten in der Größenordnung Ihrer Toleranz, reicht eine Kompensation allein nicht – dann gehören die Messung in einen klimatisierten Raum oder das Teil auf einen Temperierplatz.
Wie die Temperaturkompensation am KMG funktioniert
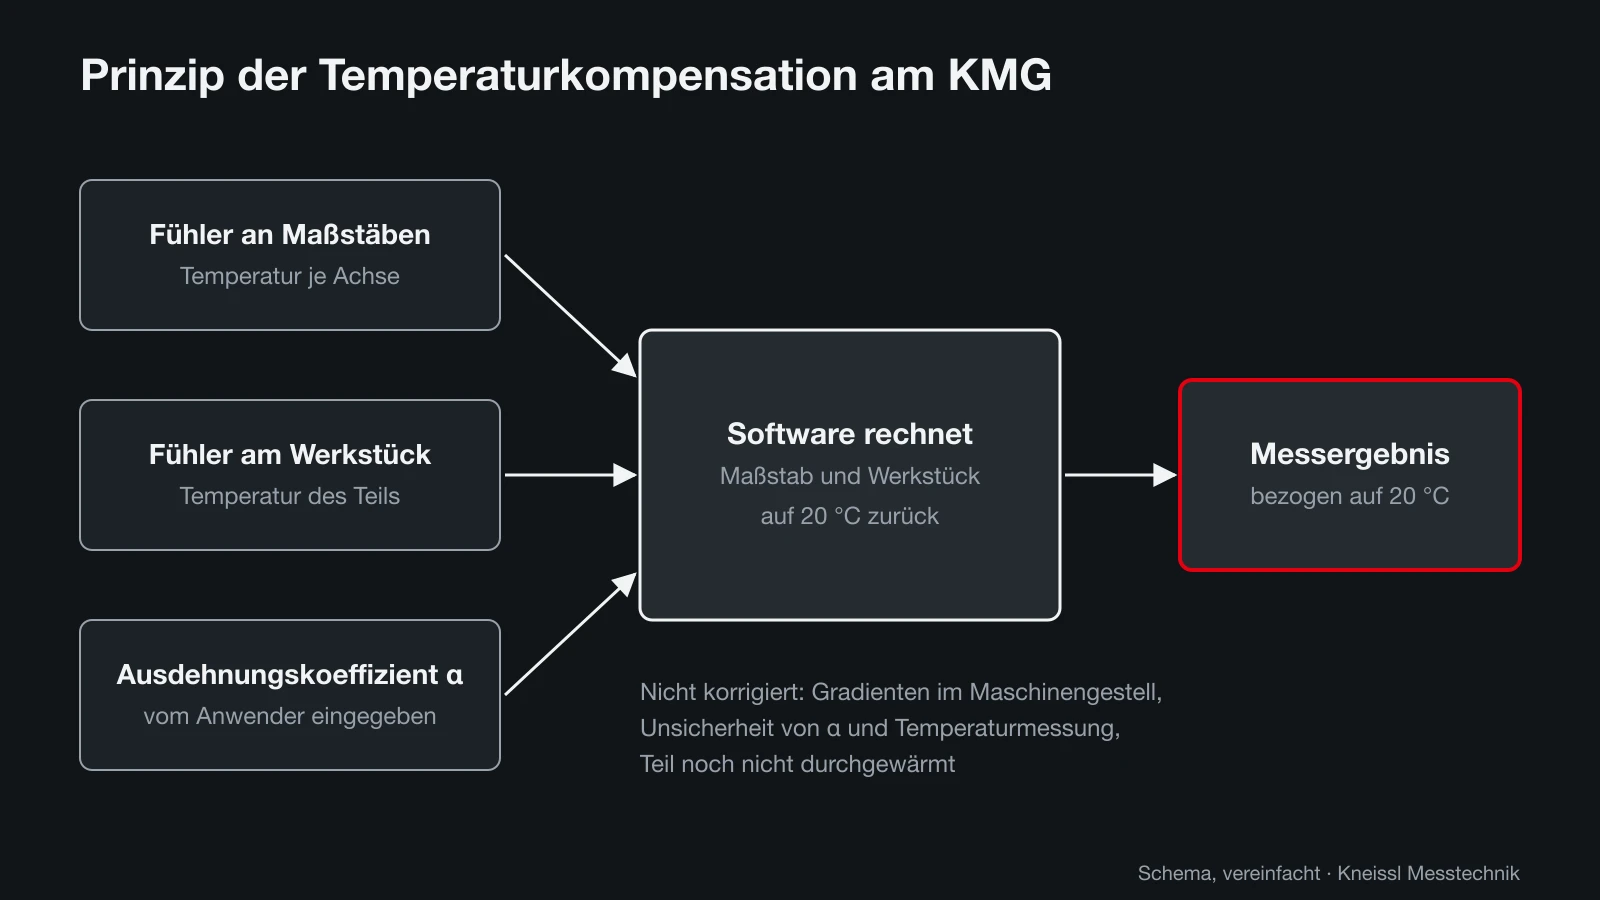
Eine Temperaturkompensation hat drei Eingangsgrößen: die Temperatur der Maßstäbe (über Fühler an jeder Achse), die Temperatur des Werkstücks (über einen Kontaktfühler, der aufgelegt oder angeklemmt wird) und den Ausdehnungskoeffizienten des Werkstoffs, den der Anwender im Messprogramm einträgt. Die Software rechnet die Maßstabspositionen auf 20 °C um und korrigiert anschließend das Messergebnis um die Dehnung des Werkstücks.
Hersteller von Shopfloor-Geräten bauen diese Kompensation fest ein. Mitutoyo nennt für die MiSTAR 555 eine Echtzeit-Temperaturkompensation; Werth beschreibt in „Sichere Messergebnisse zu jeder Jahreszeit“, warum eine integrierte Kompensation in der Fertigung unverzichtbar ist. Neuere Forschung geht weiter und kompensiert aufgabenbezogen, also abhängig von Lage und Richtung des Merkmals im Messvolumen (Hristov, 2024).
Wichtig für die Praxis: Die Kompensation ist nur so gut wie ihre Eingangswerte. Ein falsch eingetragener Werkstoff, ein Fühler, der auf einer dünnen Lasche statt auf dem massiven Körper sitzt, oder ein Teil, das außen kalt und innen warm ist, führen zu einer Korrektur, die selbst falsch ist.
Grenzen: was die Kompensation nicht korrigiert
Die Kompensation beseitigt den systematischen Anteil der Wärmedehnung, aber nicht die Unsicherheit ihrer Eingangswerte. Zwei Beispielrechnungen zeigen die Größenordnung. Ist der Ausdehnungskoeffizient einer Aluminiumlegierung nur auf ±1 µm/(m·K) bekannt, bleiben bei 300 mm Länge und 5 K Abweichung ±1,5 µm Restunsicherheit. Misst der Werkstückfühler auf ±0,2 K genau, kommen bei demselben Teil ±1,4 µm hinzu. Beide Beiträge wachsen mit dem Abstand zu 20 °C – das ist der Grund, warum Hersteller für den erweiterten Temperaturbereich größere MPE-Werte angeben.
Gar nicht erfasst werden Temperaturgradienten in der Maschine. Wird eine Seite der Maschine von der Sonne beschienen oder liegt warme Luft unter der Hallendecke, verbiegen sich Brücke, Pinole und Führungen. Diese Verformung verändert Geradheit und Rechtwinkligkeit – ein einzelner Fühler pro Maßstab sieht davon wenig. Die zulässigen Gradienten pro Stunde, Tag und Meter, die Hersteller in ihren Aufstellbedingungen nennen, sind deshalb auch für kompensierte Maschinen verbindlich; Beispielwerte stehen im Ratgeber Messraum einrichten.
Die dritte Grenze ist das Werkstück selbst. Ein schweres Gussteil, das gerade aus der Bearbeitung kommt, hat innen eine andere Temperatur als an der Oberfläche, wo der Fühler sitzt. Dünnwandige Kunststoffteile verformen sich zusätzlich, wenn sie ungleichmäßig warm sind. Hier hilft nur Zeit: das Teil ausreichend lange temperieren lassen und die Temperatur vor dem Messstart prüfen. Für Kunststoffteile gibt der Ratgeber Kunststoffteile messen weitere Hinweise.
- Unsicherheit des Ausdehnungskoeffizienten (Legierung, Wärmebehandlung, Faseranteil)
- Messunsicherheit und Position der Temperaturfühler
- Temperaturgradienten im Maschinengestell, die Geometriefehler verursachen
- Nicht durchgewärmte oder ungleichmäßig warme Werkstücke
- Wärmeeintrag durch Hände, Beleuchtung und Antriebe während der Messung
Typische Fehlerbilder aus dem Messalltag
Temperaturfehler sind tückisch, weil sie nicht wie Ausreißer aussehen. Die Messwerte streuen kaum, sie liegen nur systematisch daneben – und sie wandern mit der Tageszeit. Ein klassisches Bild: Morgens liegen die Bohrungsabstände einer Serie in der Toleranzmitte, nachmittags am oberen Rand, ohne dass sich an der Bearbeitung etwas geändert hat. Wer die Messwerte zusammen mit der Hallentemperatur aufzeichnet, erkennt den Zusammenhang sofort.
Ein zweites Bild ist der Unterschied zwischen zwei Maschinen. Die Shopfloor-Maschine in der Halle misst ein Aluminiumteil einige Mikrometer größer als die Maschine im Messraum, obwohl beide frisch kalibriert sind. Häufige Ursache: Das Teil wurde in der Halle warm gemessen und der Werkstoff im Programm nicht oder falsch eingetragen, sodass die Software mit dem Ausdehnungskoeffizienten von Stahl gerechnet hat. Bei 300 mm Länge und 5 K Abweichung macht das nach der Tabelle oben rund 17 µm aus.
Ein drittes Bild betrifft Formmerkmale. Ebenheit oder Rechtwinkligkeit großer Teile verändern sich, wenn eine Seite des Teils wärmer ist als die andere – etwa weil es mit einer Seite auf einer kalten Stahlauflage lag. Eine lineare Längenkompensation korrigiert solche Verformungen nicht, weil sie das Teil als gleichmäßig warm annimmt. Hier hilft nur ein gleichmäßiger Temperaturausgleich vor der Messung.
In allen drei Fällen ist die Abhilfe dieselbe: Temperatur von Teil und Umgebung mitschreiben, Werkstoffangaben in den Programmen kontrollieren und kritische Teile regelmäßig im Messraum gegenmessen. Die Daten aus der Temperaturaufzeichnung helfen auch, wenn ein Kunde eine Reklamation mit eigenen Messwerten begründet.
Praxisregeln für Messungen außerhalb von 20 °C
Aus Rechenweg und Grenzen lassen sich einfache Regeln ableiten. Sie ersetzen nicht die Herstellerunterlagen, helfen aber, die Kompensation sinnvoll zu nutzen.
Ein Beispiel aus dem Alltag: Ein Aluminiumgehäuse kommt mit 30 °C aus dem Bearbeitungszentrum, die Halle hat 24 °C. Wird sofort gemessen, kühlt das Teil während der Messung ab – der Fühler zeigt einen Wert, der am Ende schon nicht mehr stimmt. Besser ist, das Teil auf einer Aluminium- oder Stahlplatte neben der Maschine abkühlen zu lassen, bis die Fühlertemperatur stabil ist, und erst dann zu messen. Die Korrektur übernimmt dann den verbleibenden Unterschied zu 20 °C.
- Werkstoff und α im Messprogramm korrekt eintragen; bei Legierungen und Kunststoffen den Wert des Lieferanten verwenden.
- Werkstückfühler auf massive Bereiche setzen, nicht auf dünne Wände oder Laschen.
- Warme Teile temperieren lassen, bis die Fühlertemperatur stabil ist – die Kompensation korrigiert Abweichungen von 20 °C, nicht Temperaturänderungen während der Messung.
- Temperaturverlauf am Standort aufzeichnen und mit den Gradienten-Grenzwerten des Herstellers vergleichen.
- Kritische Merkmale stichprobenartig im Messraum gegenmessen.
- Temperaturfühler der Maschine bei der Kalibrierung mitprüfen lassen.
Temperaturkompensation und Kalibrierung
Bei der Kalibrierung eines Koordinatenmessgeräts nach DIN EN ISO 10360 wird die Längenmessabweichung mit kalibrierten Endmaßen geprüft. Deren Temperatur und Ausdehnungskoeffizient gehen in die Auswertung ein; die Umgebungsbedingungen stehen auf dem Kalibrierschein. Arbeitet die Maschine mit Temperaturkompensation, sollten auch die Fühler geprüft werden – ein Fühler, der 0,5 K falsch anzeigt, verschiebt bei einem Aluminiumteil von 300 mm jedes Ergebnis um rund 3,5 µm.
Kneissl Messtechnik ist ein DAkkS-akkreditiertes Kalibrierlabor und kalibriert Koordinatenmessgeräte vor Ort – im Messraum oder in der Halle. Was dabei im Einzelnen geprüft wird, erklärt der Ratgeber Koordinatenmessmaschine kalibrieren; wie die Temperatur in die Messunsicherheit eingeht, der Ratgeber Messunsicherheit und Prüfmittelfähigkeit.
Quellen
- Chemie.de – Längenausdehnungskoeffizient
- Werth Messtechnik / QZ 7/2017 – Sichere Messergebnisse in jeder Umgebung (PDF)
- Werth Messtechnik – Sichere Messergebnisse zu jeder Jahreszeit (PDF)
- NIST – Doiron: 20 °C, A Short History of the Standard Reference Temperature (PDF)
- Mitutoyo – MiSTAR 555, Prospekt (PDF)
- Hristov (2024) – Task-oriented temperature compensation for shop floor CMM
- Hexagon – Genauigkeit von Koordinatenmessgeräten in der Fertigung