Warum die Durchstrahlbarkeit über den Erfolg einer CT entscheidet
Eine industrielle Computertomographie berechnet ein 3D-Volumen aus vielen Röntgenbildern, die das Bauteil aus verschiedenen Richtungen zeigen. Damit das funktioniert, muss genug Strahlung durch das Bauteil hindurch zum Detektor gelangen – aus jeder Richtung, auch durch die dickste Stelle. Kommt zu wenig an, verrauscht das Bild, Kanten verschwimmen, und es entstehen Artefakte, die wie Fehler aussehen, aber keine sind.
Die Frage „Lässt sich mein Teil durchstrahlen?“ steht deshalb am Anfang jeder CT-Anwendung. Sie entscheidet, welche Anlage infrage kommt, wie genau das Ergebnis wird und wie lange ein Scan dauert. Bei Kunststoff- und Leichtmetallteilen ist die Antwort meist einfach. Bei Stahl, Mischbauteilen mit Metalleinlegern oder sehr großen Gussteilen lohnt ein genauer Blick – und oft ein Probescan.
Dieser Ratgeber erklärt die physikalischen Zusammenhänge ohne Formelwust, gibt Faustregeln für Werkstoffe und Wandstärken und zeigt, wo die Grenzen kompakter CT-Systeme liegen. Wie Auflösung und Voxelgröße zusammenhängen, behandelt der Ratgeber Voxelgröße bei der CT.
Was die Schwächung der Röntgenstrahlung bestimmt
Röntgenstrahlung wird beim Durchgang durch Materie geschwächt. Die Schwächung wächst exponentiell mit der durchstrahlten Länge: Jeder zusätzliche Millimeter nimmt einen festen Anteil der verbleibenden Strahlung weg. Wie groß dieser Anteil ist, hängt vom Werkstoff ab – und zwar von zwei Eigenschaften: der Dichte und der Ordnungszahl der enthaltenen Elemente.
Die Dichte bestimmt, wie viele Atome auf dem Weg liegen. Die Ordnungszahl bestimmt, wie stark jedes Atom die Strahlung schwächt; schwere Elemente wie Eisen, Kupfer oder Wolfram absorbieren viel stärker als leichte Elemente wie Kohlenstoff, Sauerstoff oder Aluminium. Darum ist Stahl nicht nur wegen seiner etwa dreifachen Dichte schwerer zu durchstrahlen als Aluminium, sondern auch wegen der höheren Ordnungszahl von Eisen.
Auf der anderen Seite steht die Energie der Strahlung. Sie wird über die Röhrenspannung in Kilovolt (kV) eingestellt. Höhere Spannung erzeugt härtere Strahlung, die dickere und dichtere Werkstoffe durchdringt. Die Leistung der Röhre in Watt bestimmt dagegen, wie viel Strahlung pro Zeit erzeugt wird – sie beeinflusst Rauschen und Scanzeit, aber kaum, ob ein Werkstoff überhaupt durchstrahlt werden kann.
CT-Durchstrahlbarkeit Material für Material: Faustregeln zur Dichte
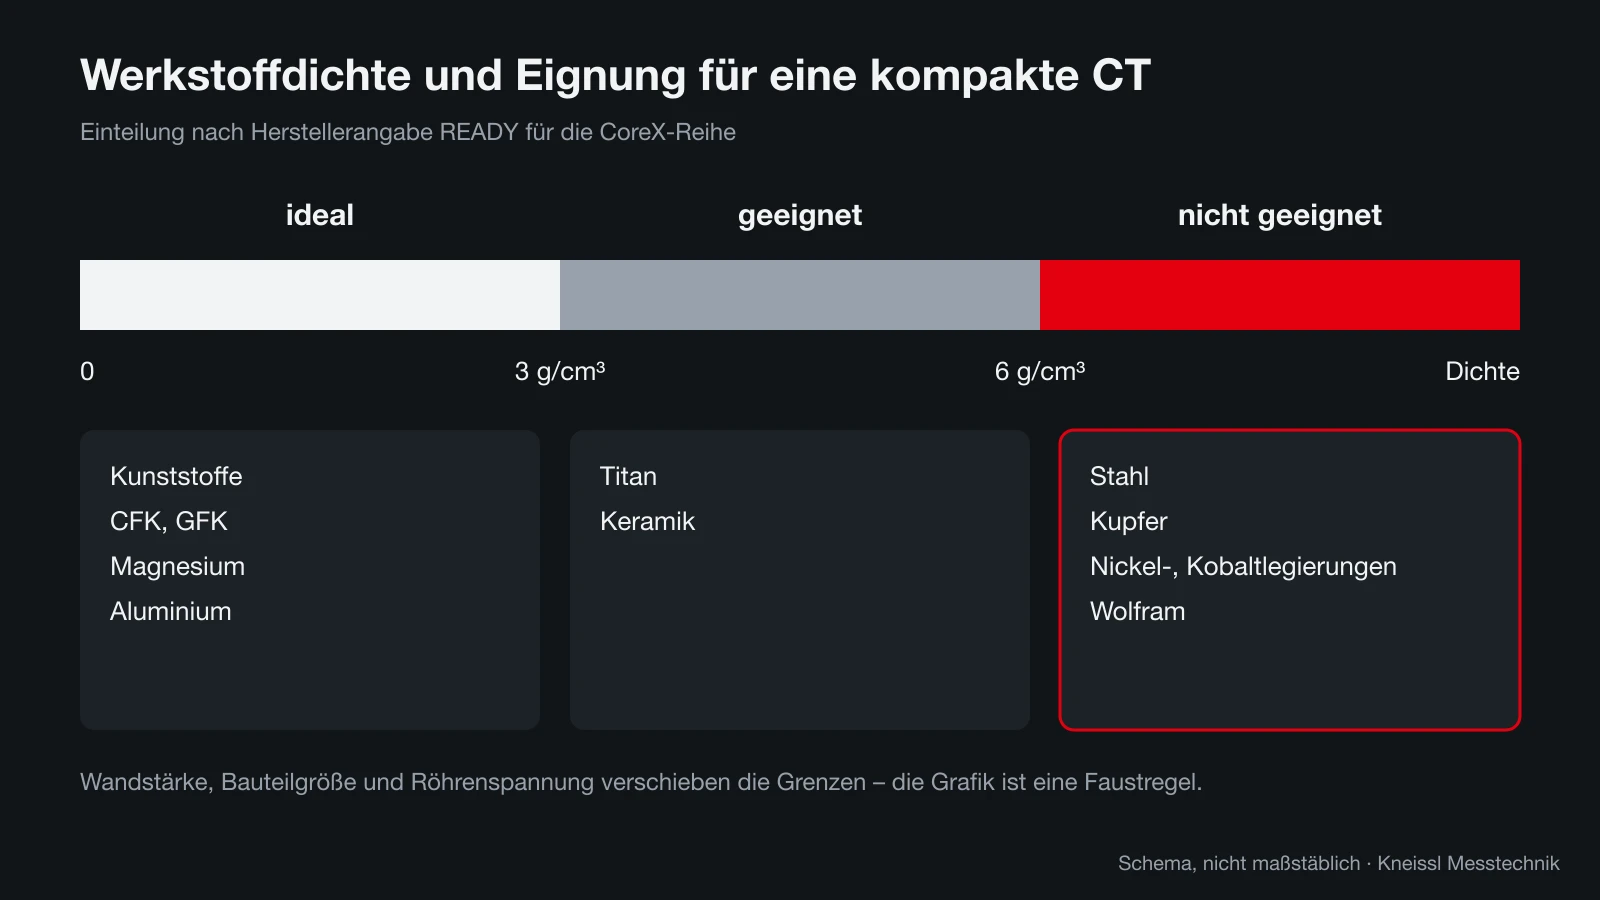
Für kompakte CT-Systeme in der Fertigung hat sich eine einfache Einteilung nach Dichte bewährt. READY ordnet die Werkstoffe für die CoreX-Reihe so ein (Herstellerangabe): ideal unter 3 g/cm³, also Kunststoffe, CFK und GFK, Magnesium und Aluminium; geeignet zwischen 3 und 6 g/cm³, etwa Titan und Keramik; nicht geeignet sind Stahl, Kupfer, Nickel- und Kobaltlegierungen sowie Wolfram.
Diese Einteilung ist eine Faustregel für die typischen Bauteilgrößen in einer Schrank-CT. Ein dünnwandiges Stahlblech kann sich trotzdem durchstrahlen lassen, ein massives Aluminiumteil mit 150 mm Durchmesser dagegen nicht mit jeder Anlage. Entscheidend ist immer die längste Strecke, die der Strahl in irgendeiner Drehstellung durch das Material zurücklegt.
| Werkstoffgruppe | Beispiele | Eignung für kompakte CT |
|---|---|---|
| Kunststoffe, Elastomere | PA, PP, PC, POM, Silikon | ideal |
| Faserverbunde | CFK, GFK | ideal |
| Leichtmetalle | Magnesium, Aluminium (Guss und Knet) | ideal |
| Titan, Keramik | Ti-Legierungen, Aluminiumoxid | geeignet, Wandstärke beachten |
| Stahl, Gusseisen | Wellen, Zahnräder, Gehäuse | nicht geeignet |
| Kupfer, Messing | Kontakte, Armaturen | nicht geeignet |
| Nickel-, Kobaltbasis, Wolfram | Turbinenteile, Schwermetall | nicht geeignet |
Wandstärke und Röhrenspannung: Größenordnungen
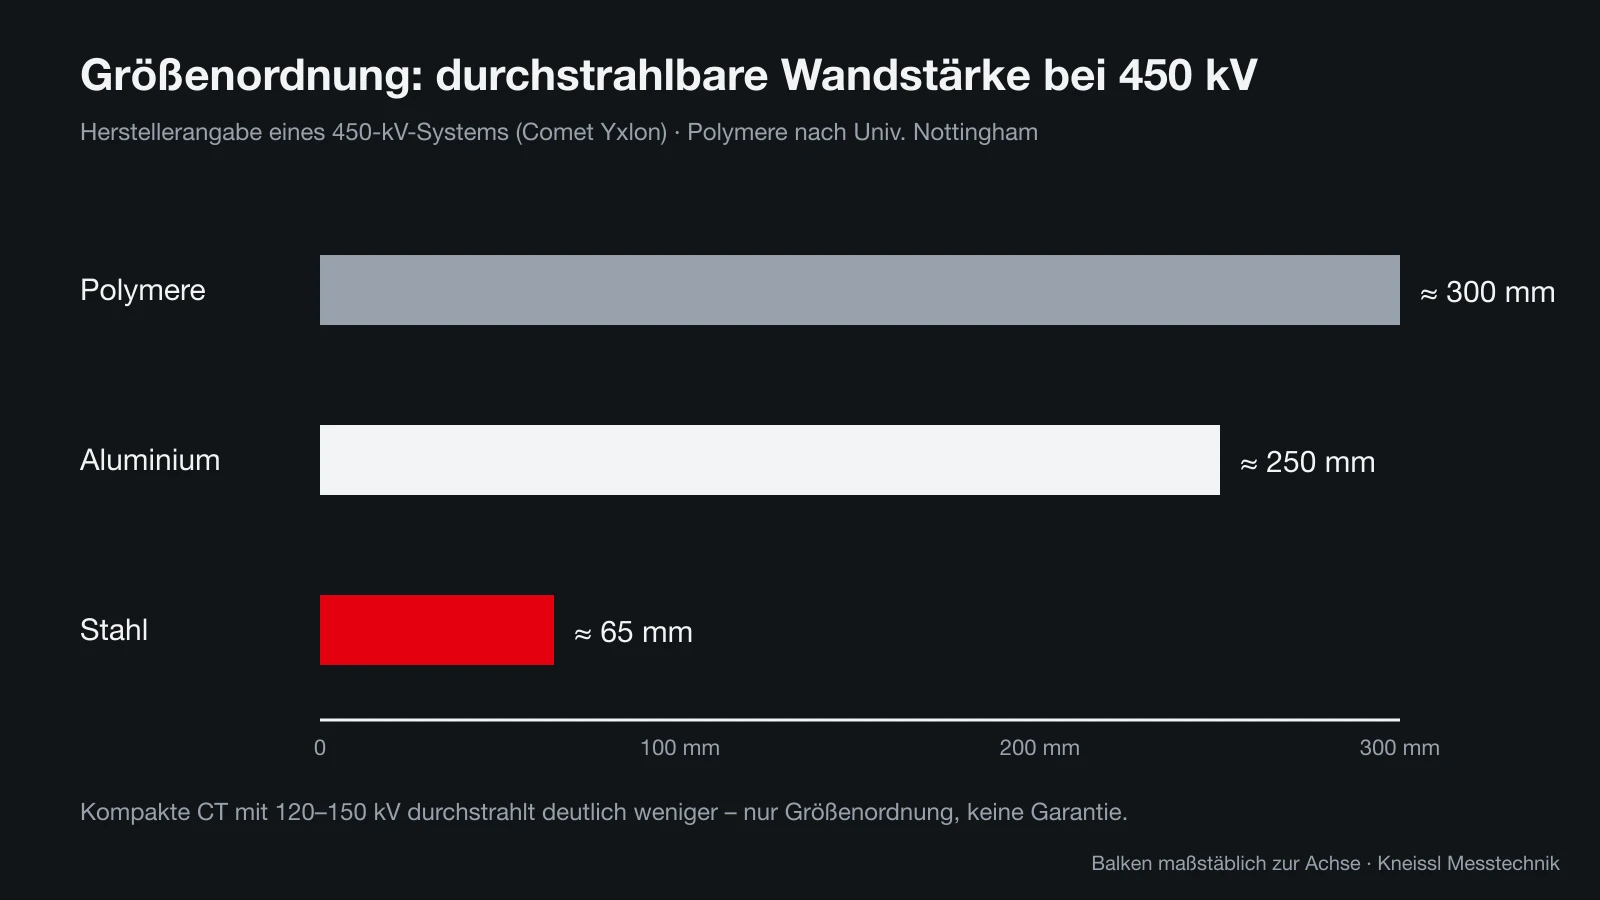
Wie weit man mit einer bestimmten Spannung kommt, zeigen Herstellerangaben großer Anlagen. Für ein 450-kV-System von Comet Yxlon nennt ein Anlagenangebot maximal durchstrahlbare Wandstärken von etwa 250 mm Aluminium und etwa 65 mm Stahl (Herstellerangabe). Der Unterschied um fast den Faktor vier macht deutlich, wie stark Dichte und Ordnungszahl wirken.
Für Polymere sind noch größere Wandstärken möglich. Eine Arbeit der University of Nottingham nennt für Kunststoffe Größenordnungen bis etwa 300 mm. Solche Werte sind Obergrenzen unter günstigen Bedingungen; für gute Bildqualität und messtechnisch belastbare Ergebnisse sollte man deutlich darunter bleiben.
Kompakte CT-Systeme arbeiten mit niedrigeren Spannungen: Die CoreX ONE mit 130 kV, die CoreX 250 mit 120 kV und die CoreX Micro mit einer Mikrofokusröhre von 150 kV (Herstellerangaben). Sie sind deshalb für Kunststoff- und Leichtmetallteile im Bereich ihrer Messbereiche von 143 × 143 mm beziehungsweise 222 × 222 mm ausgelegt, nicht für dicke Stahlteile. Belastbare Grenzwandstärken je Werkstoff liefert ein Probescan mit Ihrem Teil.
Artefakte: wenn die Strahlung nicht reicht
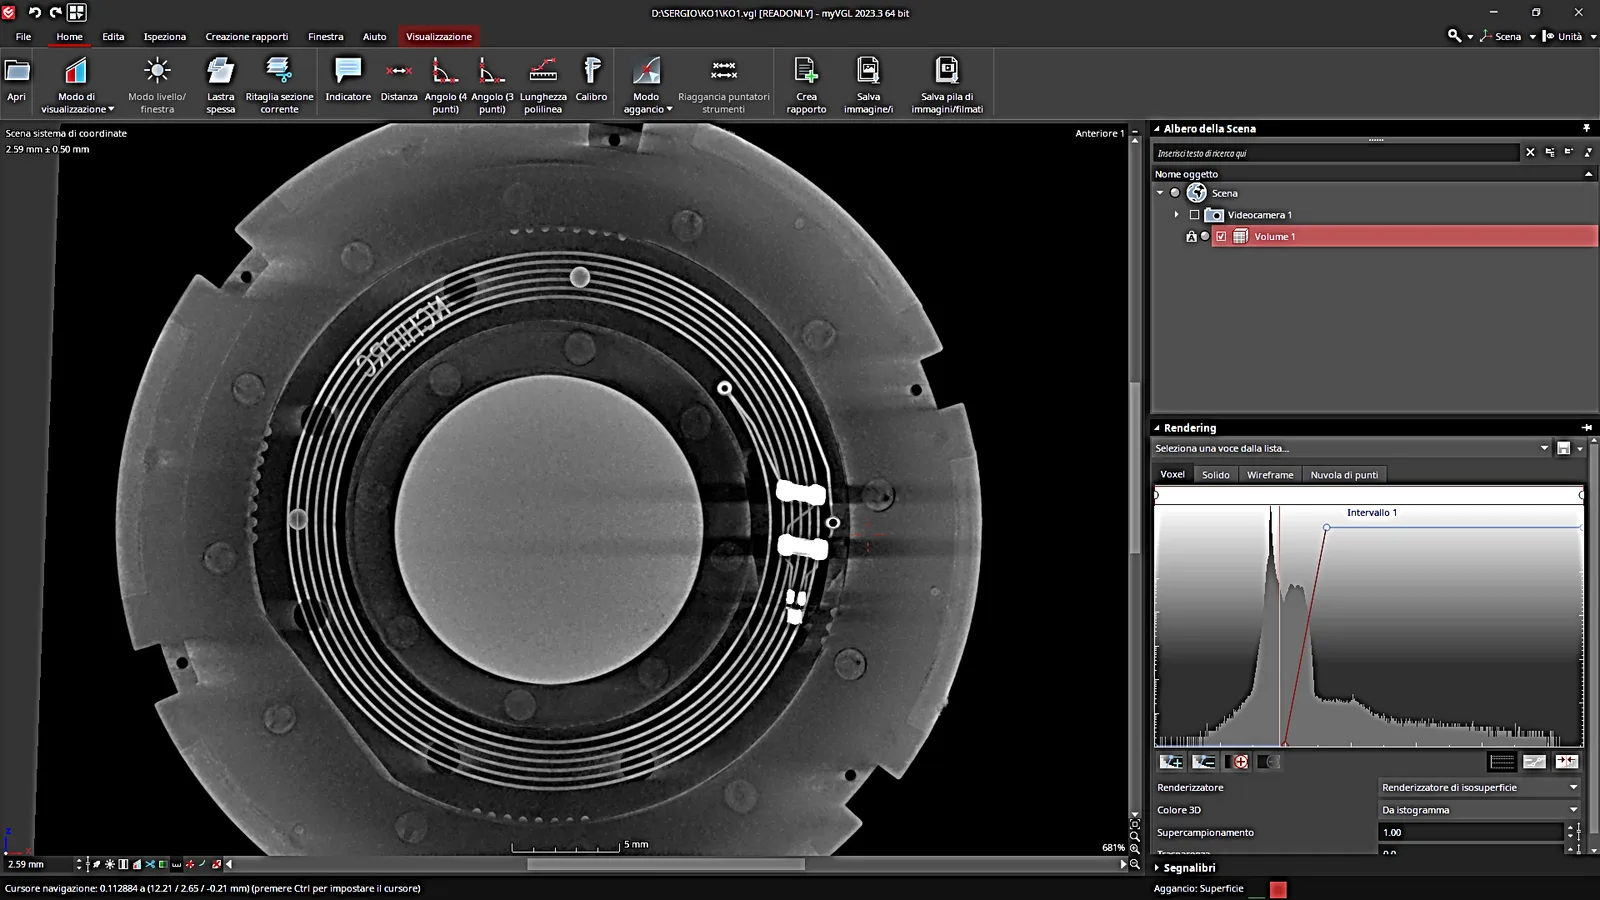
Reicht die Durchstrahlung nicht aus, zeigt das Volumen typische Fehlerbilder. Strahlaufhärtung entsteht, weil weiche Anteile der Strahlung im Material zuerst geschluckt werden; das Innere eines massiven Teils erscheint dann dunkler als der Rand, obwohl der Werkstoff überall gleich ist. Streifenartefakte entstehen zwischen dichten Bereichen, etwa zwischen zwei Metalleinlegern in einem Kunststoffteil. Und an Stellen mit sehr langer Durchstrahlungsstrecke steigt das Rauschen so stark, dass feine Poren nicht mehr erkennbar sind.
Für die Fehlerprüfung bedeutet das: Ein Artefakt kann wie eine Pore oder ein Riss aussehen. Für die dimensionelle Messung bedeutet es: Die Kante wird an der falschen Stelle gefunden, das Maß weicht ab. Software-Korrekturen und Filter vor der Röhre verringern diese Effekte, beseitigen sie aber nicht vollständig.
Abhilfe schaffen eine höhere Spannung, ein Vorfilter aus Kupfer oder Aluminium, eine längere Belichtung, eine andere Lage des Teils auf dem Drehtisch – die längste Strecke sollte möglichst nicht in der Strahlrichtung liegen – oder ein kleinerer Ausschnitt. Lassen sich die Artefakte so nicht beherrschen, ist die Anlage für dieses Teil zu klein.
Werkstoffgruppen im Detail: worauf Sie jeweils achten sollten
Kunststoffe sind für die CT dankbar: Sie lassen sich mit niedriger Spannung durchstrahlen, und schon kleine Lunker, Einschlüsse oder Bindenähte heben sich ab. Die Herausforderung liegt eher im geringen Kontrast zwischen ähnlichen Kunststoffen und in Füllstoffen. Glasfasergefüllte Typen erscheinen dichter als ungefüllte, und die Faserorientierung lässt sich bei ausreichender Auflösung sogar sichtbar machen. Transparente Teile wie Linsen oder Abdeckungen, die optisch schwer zu messen sind, sind für die CT kein Sonderfall.
Faserverbunde wie CFK und GFK sind leicht zu durchstrahlen. Gesucht werden Delaminationen, Lufteinschlüsse und Faserverläufe. Weil die Fehler oft flach und dünn sind, entscheidet hier die Auflösung mehr als die Durchstrahlbarkeit: Ein Spalt, der kleiner als ein Voxel ist, wird nur indirekt über Grauwertänderungen sichtbar.
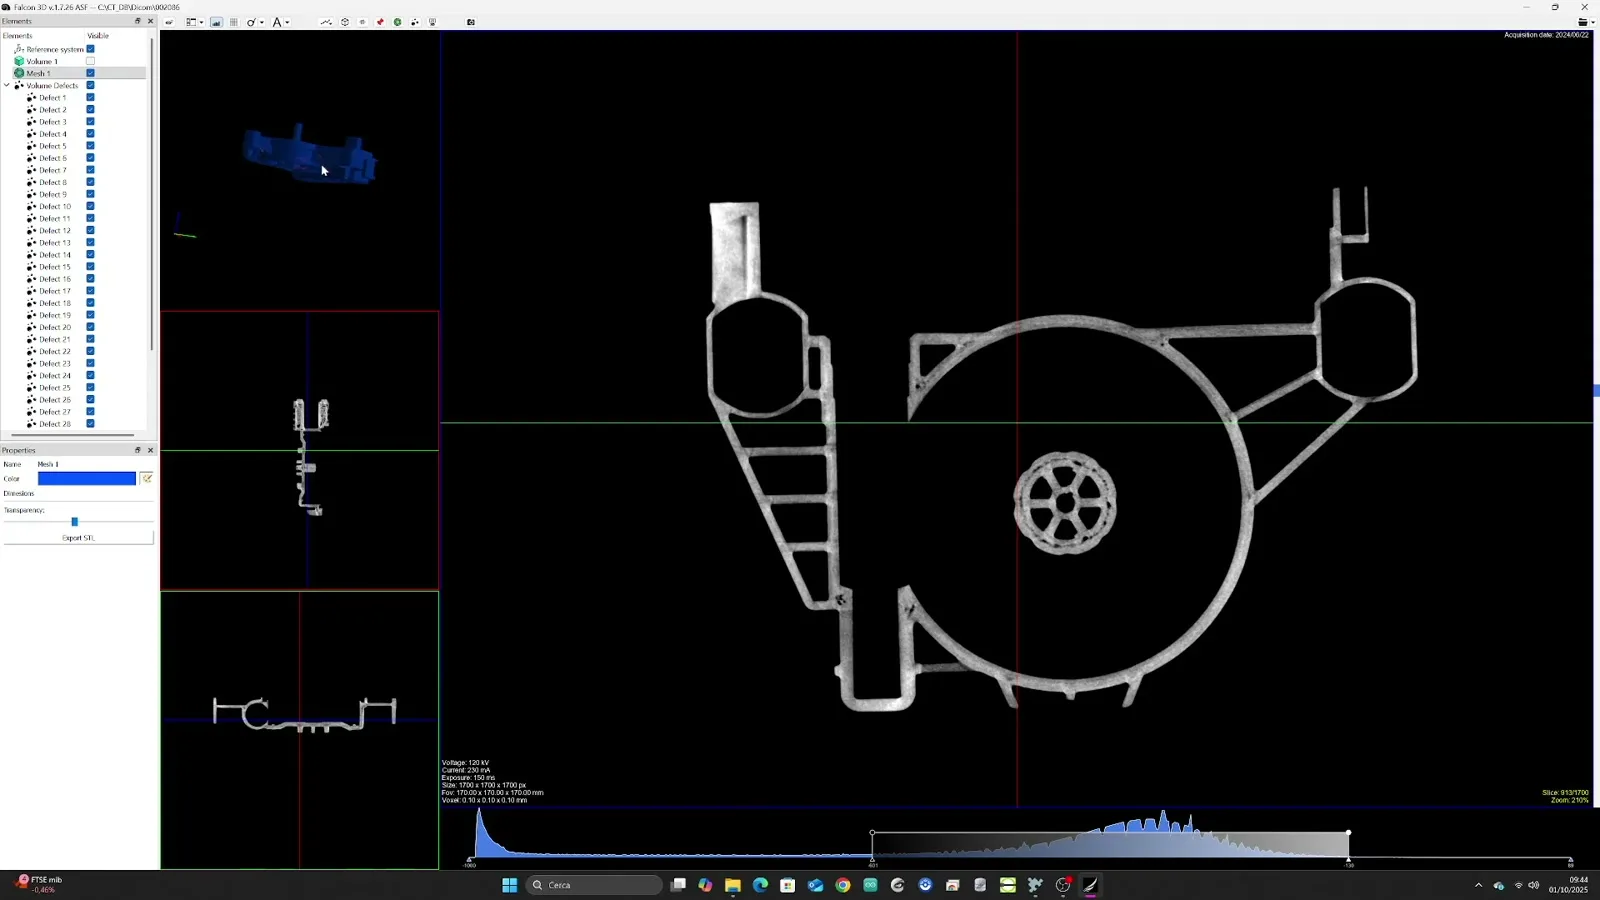
Aluminium und Magnesium sind die Domäne kompakter CT-Systeme in der Fertigung. Magnesium ist noch leichter als Aluminium und entsprechend einfacher zu durchstrahlen. Bei Aluminium setzen Wandstärke und Bauteilgröße die Grenze, nicht der Werkstoff selbst. Eisenhaltige Einleger, Stahlbuchsen oder Gewindeeinsätze in Leichtmetallteilen verändern die Lage – sie bestimmen dann, welche Spannung nötig ist.
Titan und technische Keramik liegen dazwischen. Titan hat etwa die doppelte Dichte von Aluminium; dünnwandige Teile aus der additiven Fertigung oder Implantate lassen sich gut prüfen, massive Teile brauchen mehr Spannung. Keramik ist je nach Typ unterschiedlich dicht; Aluminiumoxid etwa ist deutlich dichter als viele Kunststoffe, Siliziumnitrid leichter. Mehr zu Bauteilen aus dem 3D-Druck steht im Ratgeber CT in der additiven Fertigung.
Stahl, Kupfer und Schwermetalle verlangen Hochenergie-Anlagen mit Spannungen von mehreren hundert Kilovolt, oft in eigenen Röntgenräumen. Für Prüfaufgaben an Stahlteilen, etwa Wellen oder Zahnräder, ist ein taktiles Koordinatenmessgerät häufig die wirtschaftlichere Wahl. Innere Fehler in Stahlguss prüfen viele Betriebe weiterhin mit 2D-Durchstrahlung oder Ultraschall.
Mischbauteile: Kunststoff mit Metall, Mehrkomponenten
Besonders anspruchsvoll sind Bauteile, die leichte und schwere Werkstoffe kombinieren: Kunststoffgehäuse mit Messingbuchsen, umspritzte Steckerkontakte, Aluminiumguss mit Stahleinlegern. Die Röhrenspannung muss so hoch sein, dass auch das Metall durchstrahlt wird; dann ist der Kontrast im Kunststoff gering. Wählt man sie für den Kunststoff, erscheinen die Metallteile als Störquellen mit Streifenartefakten.
In der Praxis lässt sich oft ein Kompromiss finden, wenn die Metallteile klein sind. Für die Prüfung, ob ein Einleger vorhanden ist und richtig sitzt, reicht die Bildqualität meist. Für die genaue Vermessung von Kunststoffkonturen direkt neben dem Metall wird es schwierig. Mehrkomponenten-Kunststoffteile ohne Metall sind dagegen gut prüfbar, solange sich die Dichten der Komponenten ausreichend unterscheiden. Mehr dazu im Ratgeber Kunststoff-Spritzguss mit CT prüfen und im bestehenden Ratgeber Kunststoffteile messen.
Aluminium- und Magnesiumguss: der klassische Anwendungsfall
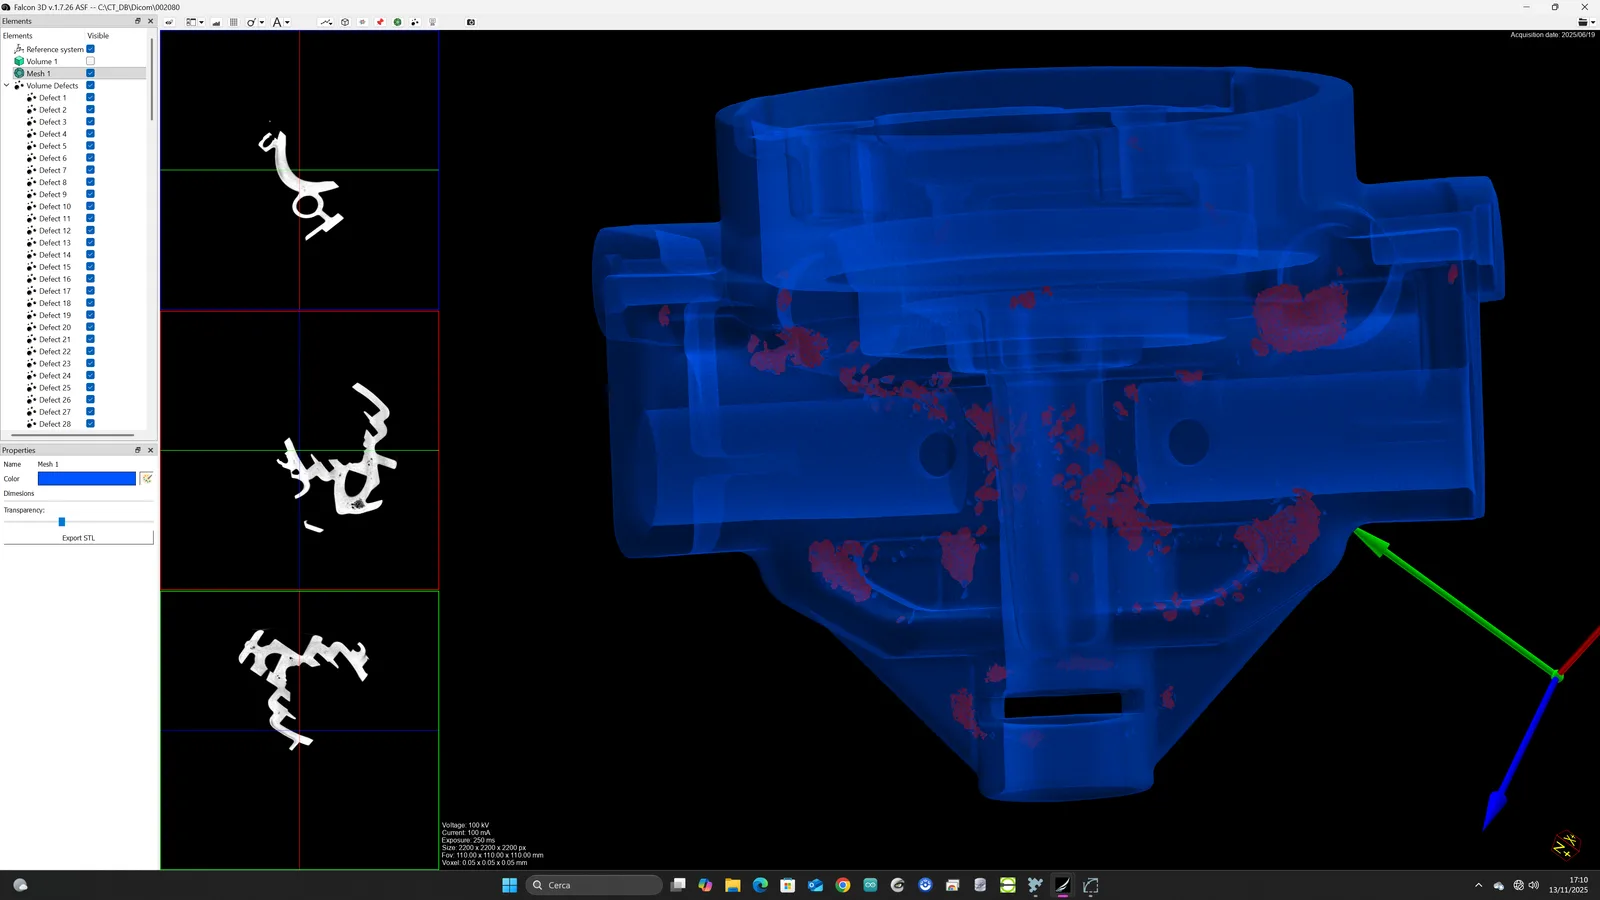
Leichtmetallguss ist eine der wichtigsten Anwendungen der industriellen CT. Aluminium und Magnesium lassen sich gut durchstrahlen, und Poren, Lunker und Einschlüsse heben sich deutlich ab, weil Luft und Oxide eine ganz andere Dichte haben als das Metall. Für die Bewertung der Porosität gibt es mit dem BDG-Merkblatt P 203 seit Dezember 2019 eine Grundlage speziell für die 3D-Auswertung per CT, wie ein Beitrag in der QZ 07/2021 beschreibt.
Die Grenze setzen hier vor allem Größe und Wandstärke. Kleinere Gussteile wie Halter, Gehäuse und Ventilkörper passen in kompakte Anlagen; große Strukturbauteile und Motorblöcke brauchen Anlagen mit höherer Spannung und größerem Messvolumen. Wie die Porenanalyse abläuft, beschreibt der Ratgeber Porositätsanalyse mit CT.
Aufspannung und Lage: wie Sie aus derselben Anlage mehr herausholen
Weil die längste Durchstrahlungsstrecke zählt, lohnt es sich, über die Lage des Teils nachzudenken. Ein flaches Teil, das waagerecht auf dem Drehtisch liegt, wird bei jeder Umdrehung irgendwann der Länge nach durchstrahlt. Steht es dagegen leicht schräg oder senkrecht, verkürzt sich die maximale Strecke oft deutlich. Viele Anwender stellen flache Teile deshalb schräg in eine Halterung, um Strahlaufhärtung und Artefakte zu verringern.
Die Halterung selbst sollte möglichst wenig Strahlung schwächen. Bewährt haben sich Schaumstoffe, Kunststoffrohre und Halter aus leichten Kunststoffen. Metallische Spannmittel im Strahlengang sind zu vermeiden, weil sie die gleichen Artefakte erzeugen wie Metalleinleger. Für Serienprüfungen lohnen sich einfache, wiederholgenaue Aufnahmen, damit jedes Teil in derselben Lage gescannt wird und die Ergebnisse vergleichbar bleiben.
Wer mehrere Teile gleichzeitig scannt, sollte sie so anordnen, dass sie sich in keiner Drehstellung gegenseitig stark überdecken. Mehrteilescans steigern den Durchsatz, verlängern aber die durchstrahlte Strecke, wenn die Teile hintereinander liegen. Ein Probescan zeigt, wie viele Teile pro Durchgang sinnvoll sind.
Prüfen statt raten: der Probescan
Die Faustregeln helfen bei der Vorauswahl, die verbindliche Antwort liefert nur ein Probescan mit dem echten Teil. Er zeigt, ob die Strahlung reicht, welche Voxelgröße erreichbar ist, wie stark Artefakte stören und wie lange ein Scan dauert. Bringen Sie dafür das schwierigste Teil Ihres Spektrums mit – das mit der dicksten Wand oder den meisten Einlegern.
Ist die CT für ein Teil ungeeignet, bleiben taktile und optische Verfahren. Ein Multisensor-Messgerät oder ein Koordinatenmessgerät misst Stahlteile unabhängig von der Dichte, allerdings nur dort, wo Taster oder Kamera hinkommen. Eine neutrale Gegenüberstellung finden Sie im Ratgeber CT oder Koordinatenmessgerät; wie Sie das Messverfahren generell auswählen, steht unter Taktil oder optisch messen.
- Werkstoff und Dichte aller Komponenten notieren, auch von Einlegern und Beschichtungen.
- Größte durchstrahlte Strecke in jeder Lage abschätzen, nicht nur die Wandstärke.
- Ziel festlegen: Fehlerprüfung (Poren, Einschlüsse) oder dimensionelle Messung.
- Kleinstes Merkmal benennen, das erkannt oder gemessen werden muss.
- Probescan mit dem anspruchsvollsten Teil vereinbaren.
Quellen
- Comet Yxlon CT Compact 450 kV – Anlagenangebot mit Herstellerangaben (MMI Direct)
- University of Nottingham – Repository-Beitrag zur CT von Polymeren (PDF)
- QZ 07/2021 – Nahtloser Workflow (BDG P 203, CT-Porositätsanalyse) (PDF)
- Werth Messtechnik – Praxistipp: Der scharfe Blick ins Werkstück (PDF)
- Volume Graphics – Porositäts- und Einschlussanalyse