Was ist eine 3D-Messmaschine?
Eine Koordinatenmessmaschine bewegt einen Sensor entlang dreier rechtwinklig zueinander stehender Achsen X, Y und Z. Jede Achse besitzt ein Längenmesssystem, meist einen Glasmaßstab. Berührt der Taster das Werkstück oder erfasst ein optischer Sensor eine Kante, speichert die Steuerung die aktuelle Position aller drei Achsen. Aus vielen solchen Punkten berechnet die Messsoftware Geometrieelemente wie Ebenen, Zylinder, Kreise oder Kugeln.
Aus diesen Elementen ergeben sich die Merkmale, die auf der Zeichnung stehen: Abstände, Durchmesser, Winkel und Form- und Lagetoleranzen wie Ebenheit, Rundheit, Parallelität oder Position. Viele Programme vergleichen die gemessenen Punkte außerdem direkt mit dem 3D-CAD-Modell und zeigen die Abweichung farbig an.
Eingesetzt werden 3D-Messmaschinen überall dort, wo Bauteile mit engen Toleranzen geprüft werden: im Werkzeug- und Formenbau, in der Automobil- und Zulieferindustrie, in der Luft- und Raumfahrt und in der Medizintechnik. Typische Aufgaben sind die Erstmusterprüfung, die Serienprüfung nach Prüfplan und die Fehlersuche, wenn ein Fertigungsprozess aus dem Ruder läuft.
Bauarten von Koordinatenmessmaschinen
Die Bauart bestimmt, wie groß und wie schwer die Werkstücke sein dürfen, wie gut der Messraum zugänglich ist und welche Genauigkeit sich erreichen lässt. DIN EN ISO 10360-1 beschreibt in einem informativen Anhang die verschiedenen Bauarten von Koordinatenmessgeräten; in der Praxis begegnen Ihnen vor allem die folgenden.
Die deutschen Begriffe werden im Markt nicht einheitlich verwendet: Was ein Hersteller „Brückenbauweise“ nennt, heißt beim nächsten „Portal“. In diesem Ratgeber steht „Portal“ für die Bauart mit beweglicher Brücke über einem feststehenden Tisch (englisch „moving bridge“) und „Gantry“ für Maschinen, deren Brücke auf erhöhten Führungen läuft und deren Basis das Fundament bildet. Entscheidend ist, welches Bauteil sich bewegt und wo es geführt wird – nicht der Name im Prospekt.
| Bauart | Aufbau | Typischer Einsatz | Zu beachten |
|---|---|---|---|
| Portal (bewegliche Brücke) | Ein Portal mit zwei Stützen fährt über einen feststehenden Tisch, meist aus Granit | Messraum und fertigungsnahe Prüfung, kleine bis mittlere Werkstücke | Eine der am weitesten verbreiteten Bauarten; guter Kompromiss aus Steifigkeit, Genauigkeit und Messvolumen |
| Gantry | Die Brücke läuft auf erhöhten Führungen; die Maschinenbasis bildet das Fundament | Große und schwere Teile, etwa Gehäuse, Rahmen oder Karosseriekomponenten | Braucht ein eigenes Fundament und viel Platz |
| Horizontalarm | Ein waagerechter Arm fährt an einer senkrechten Säule; oft zwei Arme gegenüber | Großflächige, eher dünnwandige Teile wie Karosserien und Blechteile | Sehr gute Zugänglichkeit, aber meist größere Messabweichungen als ein Portal |
| Ausleger (Cantilever) | Ein einseitig gelagerter Arm trägt die Z-Achse über dem Tisch | Kleine Teile, die von drei Seiten gut erreichbar sein sollen | Kompakt; das Messvolumen ist durch den freitragenden Arm begrenzt |
Taktil, optisch oder Multisensor: das Tastsystem
Bei der taktilen Messung berührt eine Tastkugel, meist aus Rubin, das Werkstück. Schaltende Tastsysteme lösen bei Berührung ein Signal aus und nehmen einzelne Punkte auf. Messende Tastsysteme erfassen zusätzlich die Auslenkung des Tasters und können die Oberfläche kontinuierlich abfahren (Scanning). Das ist bei Formmerkmalen wie Rundheit oder Zylinderform von Vorteil, weil in kurzer Zeit viele Punkte entstehen. Ein Dreh-Schwenk-Kopf und ein Tasterwechselmagazin erweitern die Zugänglichkeit, ohne dass das Werkstück umgespannt werden muss.
Optische Sensoren messen berührungslos. Bildverarbeitungssensoren erkennen Kanten im Kamerabild und eignen sich für kleine, flache, weiche oder empfindliche Teile, etwa Stanzteile, Kunststoffteile oder Elektronikkomponenten. Laser- und chromatisch-konfokale Abstandssensoren erfassen Höhen und Oberflächenverläufe. Ihre Grenzen liegen bei verdeckten Merkmalen, tiefen Bohrungen und stark spiegelnden Flächen.
Multisensor-Messmaschinen kombinieren beide Welten auf einer Maschine: Kanten im Bild, Bohrungen und Flächen mit dem Taster. Welche Kombination sich lohnt, beschreibt unser Ratgeber zur Multisensor-Messmaschine.
Genauigkeit: Was DIN EN ISO 10360 angibt
Die Genauigkeit einer 3D-Messmaschine wird nicht mit einer einzelnen Zahl beschrieben, sondern mit Kenngrößen aus der Normenreihe DIN EN ISO 10360. Für taktile Maschinen sind zwei Werte zentral: die Längenmessabweichung E und die Antastabweichung P. Der Hersteller gibt für beide eine Grenze an, die maximal zulässige Abweichung (MPE).
Die Längenmessabweichung wird nach DIN EN ISO 10360-2 (aktuelle Ausgabe 2009) geprüft: Fünf kalibrierte Prüflängen, etwa Endmaße oder Stufenendmaße, werden in sieben Lagen im Messvolumen jeweils dreimal gemessen, darunter die Raumdiagonalen. Seit dieser Ausgabe heißt die Kenngröße E0 (ohne seitlichen Tasterversatz); hinzugekommen ist E150 mit 150 mm seitlichem Tasterversatz. Die Grenze steht im Datenblatt meist als Formel der Art „E0,MPE = A + L/K“ in µm – ein fester Anteil A plus ein Anteil, der mit der gemessenen Länge L wächst. Ältere Datenblätter schreiben dafür „MPE_E“.
Die Antastabweichung nach DIN EN ISO 10360-5 beschreibt, wie stark die Einzelpunkte beim Antasten einer Prüfkugel um die ausgeglichene Kugel streuen. Die Ausgabe 2020 hat dafür neue Kurzzeichen eingeführt, etwa P_Form.Sph.1×25:SS:Tact für die Formabweichung mit einem einzelnen Taster; in älteren Datenblättern steht P_FTU.
Für optische Sensoren und Multisensormaschinen gibt es eigene Teile der Normenreihe, zum Beispiel DIN EN ISO 10360-7 für Bildverarbeitungssensoren und DIN EN ISO 10360-8 für optische Abstandssensoren. Ergänzend beschreibt die Richtlinienreihe VDI/VDE 2617, wie die Prüfungen praktisch durchgeführt werden.
Zwei Punkte werden beim Vergleich von Datenblättern oft übersehen. Erstens gelten die Angaben nur unter den Bedingungen, die der Hersteller nennt – vor allem einem Temperaturbereich um die Bezugstemperatur von 20 °C und begrenzten Temperaturänderungen pro Stunde und pro Meter. Zweitens ist die MPE eine Eigenschaft der Maschine, nicht die Messunsicherheit Ihrer Messaufgabe. Diese hängt zusätzlich von Werkstück, Aufspannung, Tasterkonfiguration, Messstrategie und Umgebung ab.
Die passende 3D-Messmaschine auswählen
Ausgangspunkt ist nicht die Maschine, sondern die Messaufgabe. Wer zuerst klärt, welche Merkmale mit welcher Toleranz an welchen Teilen geprüft werden, kann Angebote sachlich vergleichen. Diese Fragen helfen dabei:
- Werkstücke: größte Abmessungen, Gewicht, Werkstoff, Empfindlichkeit der Oberfläche – daraus ergeben sich Messvolumen, Tischbelastung und Sensorwahl.
- Toleranzen: Die engsten Toleranzen auf der Zeichnung bestimmen, welche MPE-Werte und welche Messunsicherheit erforderlich sind.
- Merkmale: Reichen Einzelpunkte, oder sind Formmerkmale mit Scanning nötig? Gibt es verdeckte Merkmale, die einen Dreh-Schwenk-Kopf oder Sterntaster erfordern?
- Aufstellort: klimatisierter Messraum oder Fertigungsumgebung mit Temperaturschwankungen, Staub und Schwingungen.
- Durchsatz: Einzelteile, Erstmuster oder Serie? Bei Serien zählen Programmierung, Spannvorrichtungen und gegebenenfalls Automatisierung.
- Software: CAD-Schnittstellen, Prüfplanerstellung, Protokollformate und die Anbindung an CAQ-Systeme.
- Infrastruktur: Druckluft für Luftlager, Bodenbelastbarkeit, Fundament und Zugang für Transport und Aufstellung.
- Betrieb: Verfügbarkeit von Ersatzteilen und Service, Schulung der Bediener und die regelmäßige Kalibrierung.
Neu oder gebraucht kaufen?
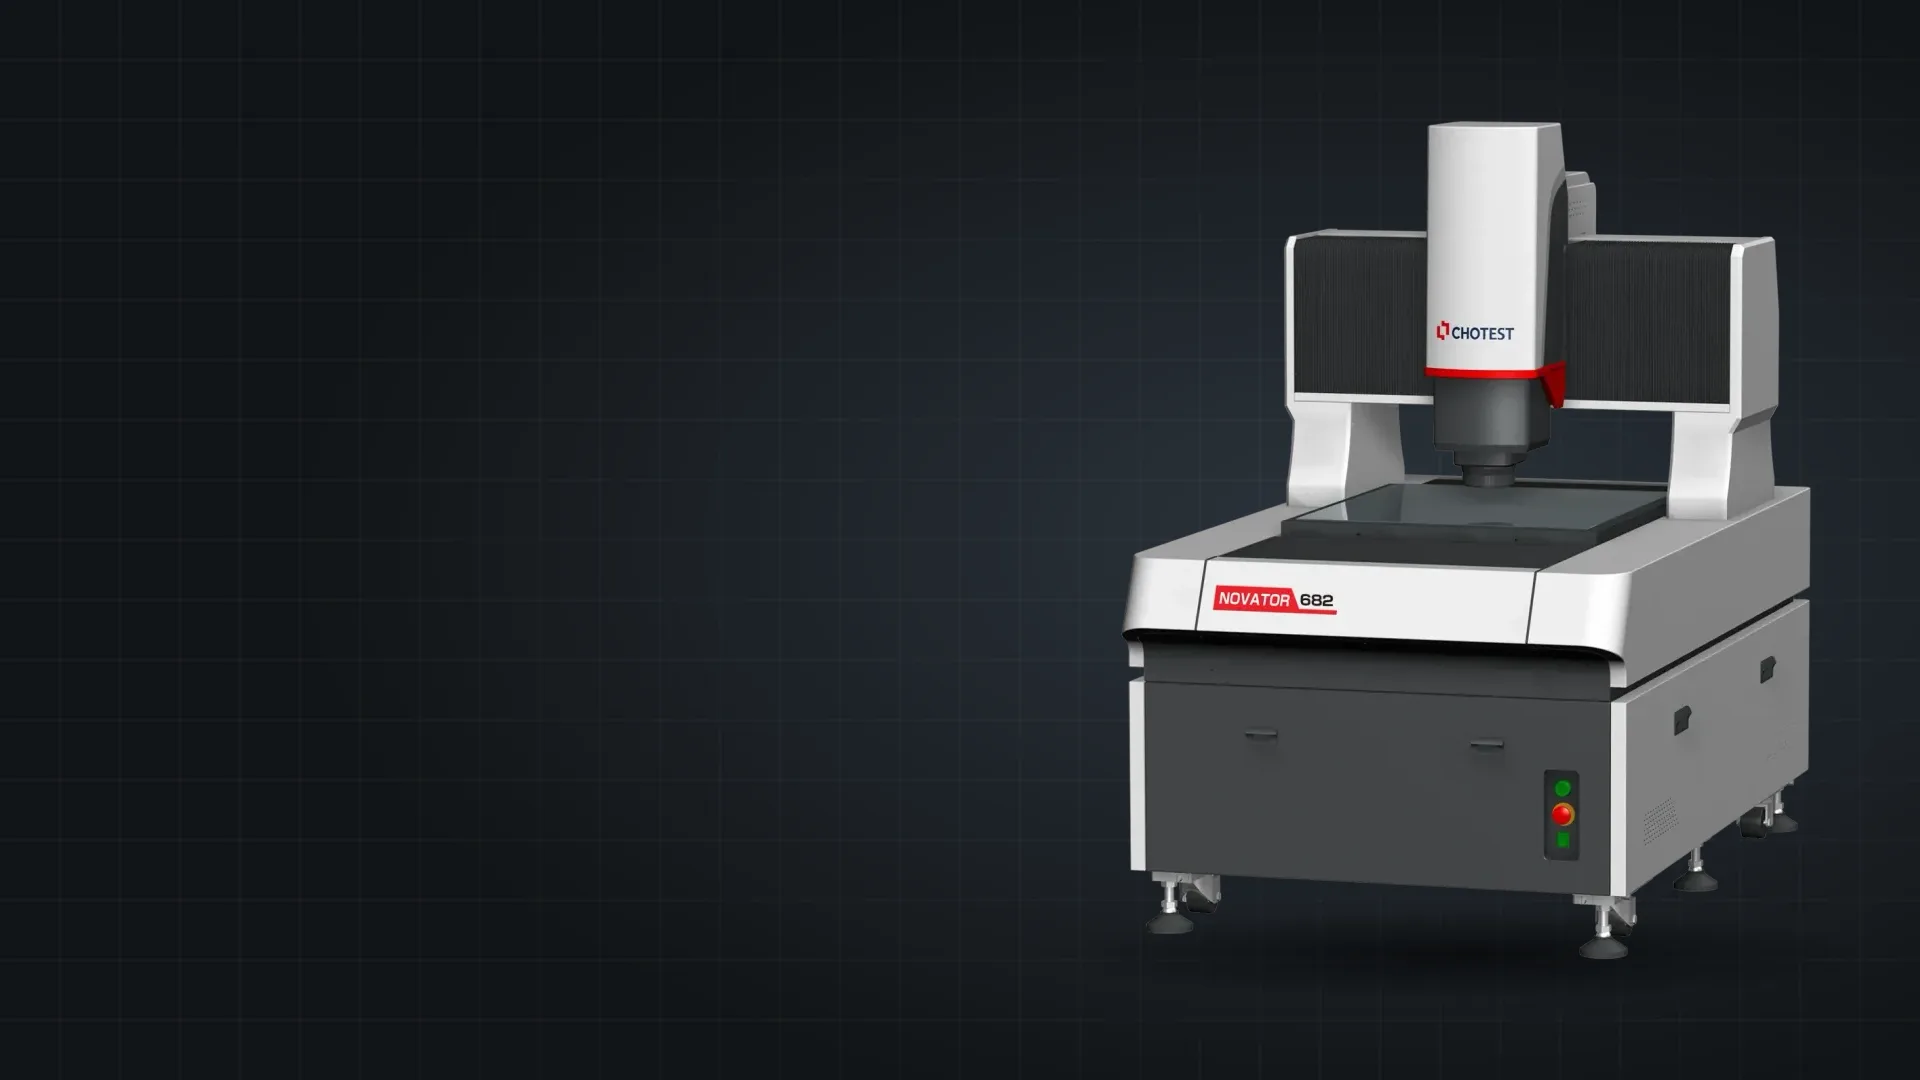
Eine neue Maschine bietet aktuelle Steuerung und Software, die volle Herstellergarantie und eine Konfiguration genau nach Ihren Vorgaben. Dafür sind Investition und, je nach Hersteller und Ausstattung, Lieferzeit höher. Im Neugeschäft vertreibt Kneissl Messtechnik optische Messsysteme: als Exklusivpartner von Chotest in Deutschland und als European Reseller für Nikon.
Eine gebrauchte Koordinatenmessmaschine ist schneller verfügbar und deutlich günstiger. Wie gut sie ist, hängt vom Zustand ab: Granittisch, Luftlager und Maßstäbe lassen sich bei einer Besichtigung prüfen. Bei älteren Baureihen sollten Sie zusätzlich klären, wie lange Steuerung, Software-Lizenzen und Ersatzteile noch verfügbar sind. Eine gebrauchte Maschine lohnt sich deshalb vor allem dann, wenn sie technisch geprüft, aufbereitet und nach der Aufstellung neu kalibriert wird.
Unsere gebrauchten 3D-Koordinatenmessmaschinen werden vor der Auslieferung technisch geprüft, gewartet und kalibriert und erhalten 6 Monate Garantie. Auf Wunsch passen wir Software, Messprogramme oder Tastköpfe an. Eine Preisindikation erhalten Sie per E-Mail, nachdem Sie die Maschine angefragt haben. Worauf Sie bei jedem Gebrauchtkauf achten sollten, fasst die Checkliste für gebrauchte Koordinatenmessmaschinen zusammen.
Aufstellung, Klima und Umgebung
Die Umgebung beeinflusst das Messergebnis oft stärker als die Maschine selbst. Bezugstemperatur für geometrische Messungen ist nach ISO 1 eine Temperatur von 20 °C. Weicht die Temperatur ab oder ändert sie sich während der Messung, dehnen sich Werkstück und Maschine unterschiedlich aus. Moderne Maschinen kompensieren das teilweise über Temperaturfühler an Achsen und Werkstück, aber nur innerhalb der Grenzen, die der Hersteller angibt.
Ebenso wichtig sind ein schwingungsarmer Untergrund, saubere und trockene Druckluft für die Luftlager sowie Abstand zu Wärmequellen wie Fenstern, Heizungen, Hallentoren und Maschinen. Werkstücke sollten vor der Messung lange genug im Messraum liegen, um die Raumtemperatur anzunehmen. Für Maschinen in der Fertigung gibt es Ausführungen mit Schutzabdeckungen und erweitertem Temperaturbereich; ihre Genauigkeitsangaben gelten dann für diesen Bereich.
Kalibrierung und Überwachung im Betrieb
DIN EN ISO 10360 unterscheidet die Annahmeprüfung, mit der die Maschine bei der Übergabe gegen die Herstellerangaben geprüft wird, und die Bestätigungsprüfung, mit der der Betreiber später nachweist, dass die Maschine diese Angaben weiterhin einhält. Zwischen zwei Prüfungen sichern kurze Zwischenprüfungen mit einer Prüfkugel oder einem Prüfkörper ab, dass nichts aus dem Ruder gelaufen ist – etwa nach einer Kollision.
Ein festes Kalibrierintervall schreibt keine QM-Norm vor; der Betreiber legt es fest und begründet es. In der Praxis sind 12 Monate verbreitet; Nutzungsintensität, Umgebung und die Anforderungen Ihres Qualitätsmanagements können kürzere Intervalle nahelegen. ISO 9001 verlangt eine Kalibrierung, die auf nationale oder internationale Normale rückführbar ist, schreibt aber kein akkreditiertes Labor vor. IATF 16949 verlangt für externe Kalibrierlabore grundsätzlich eine Akkreditierung nach ISO/IEC 17025. Die Unterschiede erklärt der Ratgeber DAkkS-Kalibrierung oder Werkskalibrierung.
Kneissl Messtechnik ist seit 2006 von der DAkkS akkreditiert (D-K-15098-01-00). Die seit 27.04.2026 gültige Urkundenanlage D-K-15098-01-01 umfasst die Vor-Ort-Kalibrierung von Koordinatenmessgeräten mit optischer Antastung (Messprojektoren und Messmikroskope) bis 600 mm Raumdiagonale und mit taktiler Antastung bis 939 mm Raumdiagonale. Gemeint ist die Diagonale durch das Messvolumen der Maschine, berechnet aus den drei Verfahrwegen. Ob Ihre Maschine nach Hersteller, Bauart und Messbereich im akkreditierten Bereich liegt, klären wir vor dem Termin. Was dabei geprüft wird, beschreiben die Seite zur Kalibrierung von Koordinatenmessmaschinen vor Ort und der Ratgeber Koordinatenmessmaschine kalibrieren.
Quellen
- VDI/VDE 2617 Blatt 2.1: Genauigkeit von Koordinatenmessgeräten – Leitfaden zur Anwendung von DIN EN ISO 10360-2
- ISO 10360-2:2009 — Längenmessabweichung von KMG mit taktiler Antastung
- ISO 10360-5:2020 — KMG mit taktilen Tastsystemen, Antastabweichung
- ISO 1:2022 — Bezugstemperatur für geometrische Produktspezifikationen
- ZEISS — ISO 10360: Annahme- und Bestätigungsprüfungen für KMG (PDF, englisch)
- ZEISS — Koordinatenmessgeräte nach Bauart
- PTB, Arbeitsgruppe 5.32 Koordinatenmesssysteme
- DAkkS – Verzeichnis akkreditierter Stellen
Häufige Fragen
Es gibt keinen. „3D-Messmaschine“ ist die umgangssprachliche Bezeichnung, „Koordinatenmessmaschine“ oder „Koordinatenmessgerät (KMG)“ der Fachbegriff, „CMM“ die englische Abkürzung. Gemeint ist jeweils ein Messgerät, das Punkte im Raum über drei Achsen erfasst.
Das hängt von Bauart, Größe und Sensor ab. Verbindlich sind die Grenzwerte (MPE) für die Längenmessabweichung E0 nach DIN EN ISO 10360-2 und für die Antastabweichung nach DIN EN ISO 10360-5 im Datenblatt – und zwar nur unter den dort genannten Umgebungsbedingungen. Die Messunsicherheit Ihrer konkreten Messaufgabe ist in der Regel größer als diese Kennwerte.
Für kleine bis mittlere Werkstücke im Messraum ist die Portalbauart mit beweglicher Brücke eine der am weitesten verbreiteten Bauarten. Sehr große und schwere Teile sprechen für eine Gantry-Maschine, großflächige Blechteile für einen Horizontalarm. Entscheidend sind Werkstückgröße, Gewicht, Toleranzen und Zugänglichkeit der Merkmale.
Für die volle Genauigkeit laut Datenblatt meist ja, denn die Angaben gelten nur in einem Temperaturbereich um 20 °C mit begrenzten Temperaturschwankungen. Für die Fertigung gibt es Maschinen mit erweitertem Temperaturbereich und Temperaturkompensation; deren Genauigkeitsangaben gelten dann für diesen Bereich.
Ein festes Intervall schreibt keine QM-Norm vor; der Betreiber legt es fest. Verbreitet sind 12 Monate. Abhängig von Nutzung, Umgebung und Anforderungen Ihres Qualitätsmanagements kann ein kürzeres Intervall sinnvoll sein. Nach einer Kollision, einem Umzug oder auffälligen Messwerten sollte die Maschine zusätzlich geprüft werden.
Ja, wenn die Maschine technisch geprüft, gewartet und nach der Aufstellung kalibriert wird und Software sowie Ersatzteilversorgung geklärt sind. Gebrauchte Maschinen von Kneissl Messtechnik erhalten 6 Monate Garantie; die Preisindikation kommt per E-Mail nach Ihrer Anfrage.
Ja, im Rahmen der Akkreditierung. Die Urkundenanlage D-K-15098-01-01 umfasst seit 27.04.2026 die Vor-Ort-Kalibrierung von Koordinatenmessgeräten mit taktiler Antastung bis 939 mm Raumdiagonale des Messvolumens sowie mit optischer Antastung (Messprojektoren und Messmikroskope) bis 600 mm Raumdiagonale. Die Kalibrierung findet bei Ihnen vor Ort statt; ob Ihre Maschine darunter fällt, prüfen wir anhand von Hersteller, Typ und Messbereich vor dem Termin.