Warum eine CT andere Normen braucht als ein Koordinatenmessgerät
Ein taktiles Koordinatenmessgerät misst Punkte auf einer Oberfläche; seine Genauigkeit lässt sich mit Endmaßen und Prüfkugeln nach DIN EN ISO 10360 nachweisen. Eine CT dagegen misst ein ganzes Volumen. Die Oberfläche entsteht erst in der Software, abhängig von Werkstoff, Wandstärke, Röntgenparametern, Rekonstruktion und Schwellwert. Dieselbe Anlage kann an einem Kunststoffteil sehr gut und an einem dickwandigen Aluminiumteil deutlich schlechter messen.
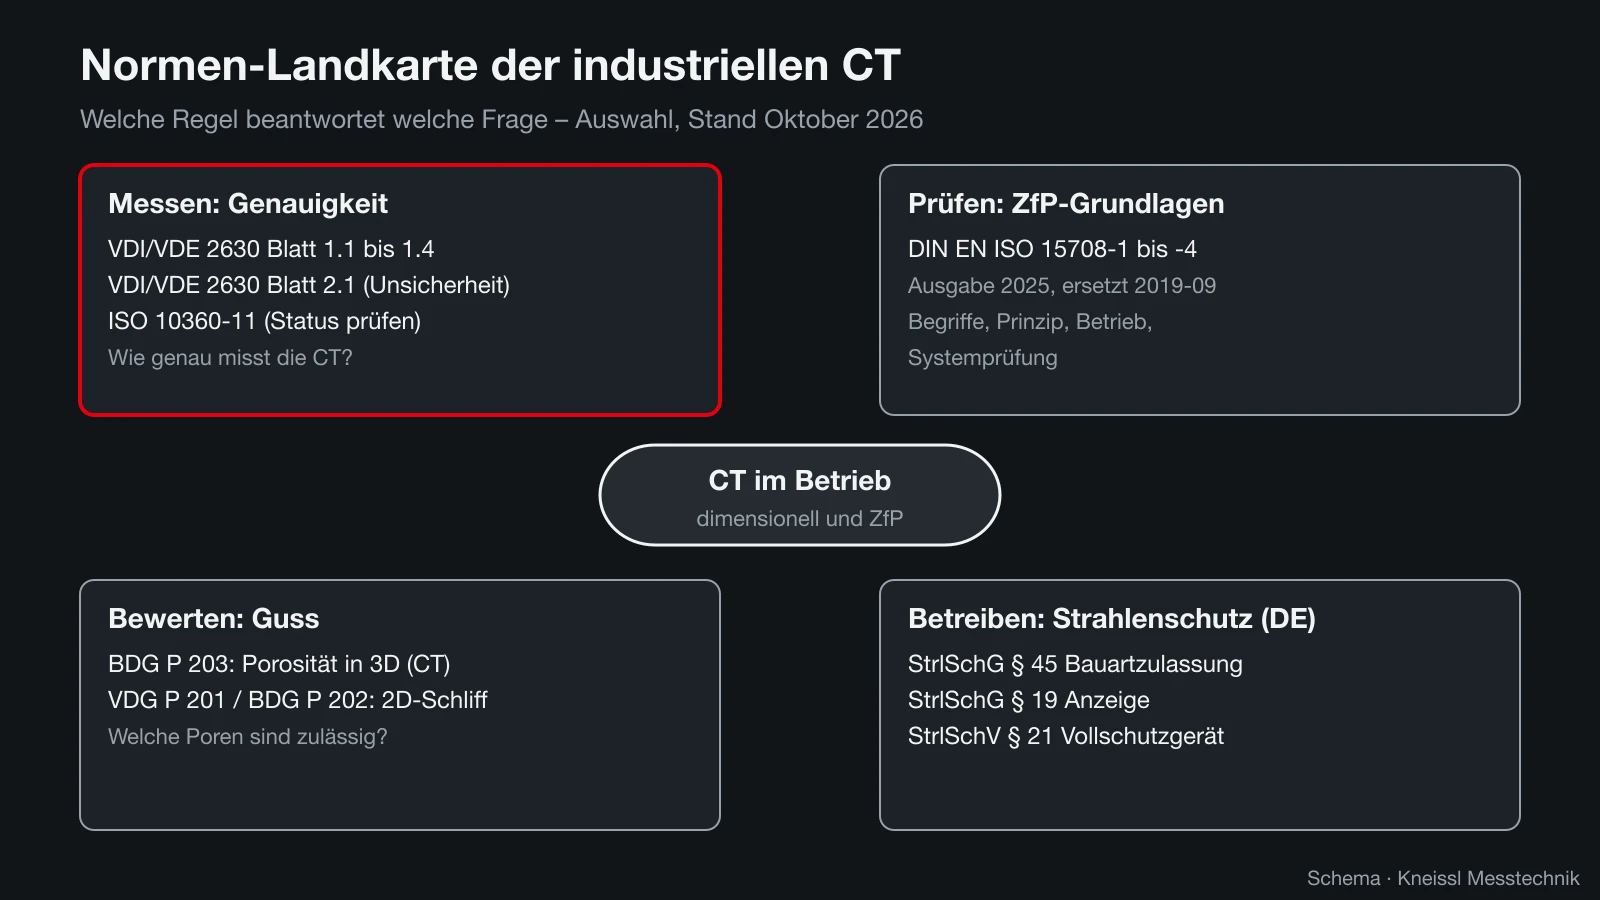
Daraus folgen drei Fragen, die getrennte Regeln beantworten: Wie genau misst die Anlage als Messgerät? Wie wird die CT als Prüfverfahren betrieben und beschrieben? Und welche Rechtsvorschriften gelten, weil eine Röntgenröhre im Spiel ist? Hinzu kommen branchenspezifische Bewertungsregeln, etwa für Poren in Gussteilen. Die Grafik zeigt diese Landkarte; die folgenden Abschnitte erklären die einzelnen Bereiche.
Für Anwender ist die Vielfalt verwirrend, weil Normen aus unterschiedlichen Welten zusammenkommen: aus der Fertigungsmesstechnik (VDI/VDE, ISO 10360), aus der zerstörungsfreien Prüfung (ISO 15708), aus der Gießereibranche (VDG, BDG) und aus dem Strahlenschutzrecht. Jede Welt hat eigene Begriffe – was die Messtechnik „Messunsicherheit“ nennt, heißt in der ZfP oft „Nachweisgrenze“, und der Gießer spricht von „Porenklassen“. Wer weiß, aus welcher Welt eine Anforderung stammt, kann sie richtig einordnen.
Der Ratgeber ist eine Orientierung, kein Ersatz für die Normtexte. Die Richtlinien selbst sind kostenpflichtig und bei VDI bzw. DIN Media erhältlich; maßgeblich ist stets die aktuelle Ausgabe.
VDI/VDE 2630: die Blätter der Richtlinienreihe im Überblick
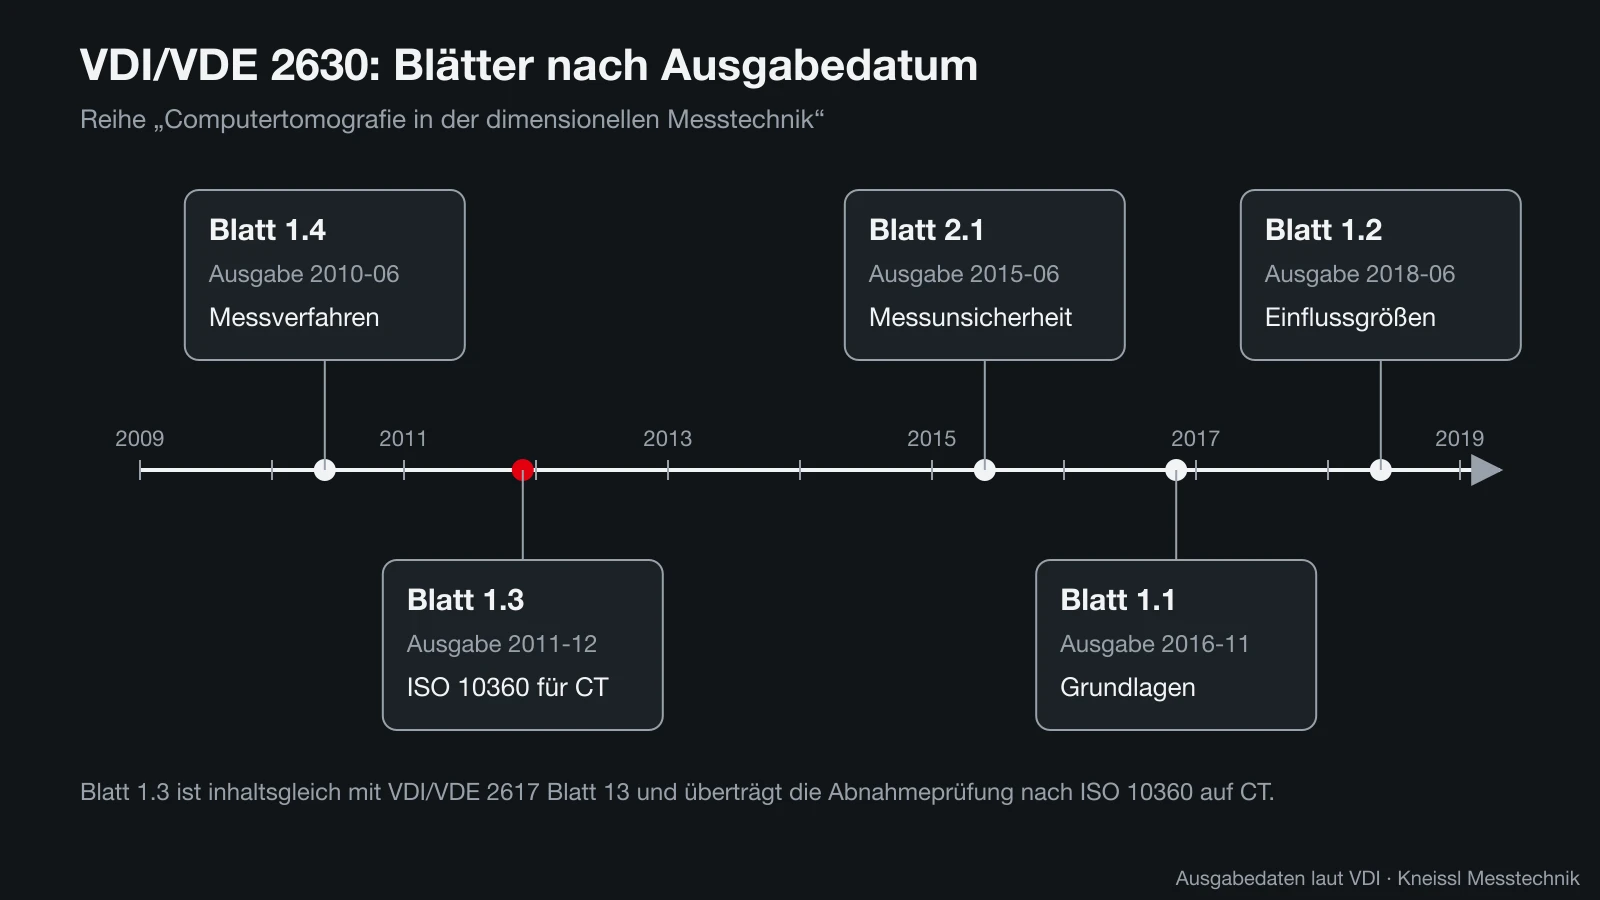
Die Reihe VDI/VDE 2630 „Computertomografie in der dimensionellen Messtechnik“ wird vom Fachbereich Fertigungsmesstechnik der VDI/VDE-Gesellschaft Mess- und Automatisierungstechnik herausgegeben. Sie besteht aus mehreren Blättern, die zu unterschiedlichen Zeiten erschienen sind. Die Tabelle nennt die Ausgaben laut VDI, Stand Oktober 2026.
Für Anwender sind vor allem zwei Blätter praktisch wichtig: Blatt 1.3 für die Abnahme und Überwachung der Anlage und Blatt 2.1 für die Frage, ob eine konkrete Messaufgabe mit der CT fähig ist. Blatt 1.1 schafft die gemeinsame Sprache, Blatt 1.2 erklärt, warum Messergebnisse streuen, und Blatt 1.4 vergleicht CT mit anderen Messverfahren.
| Blatt | Ausgabe | Inhalt |
|---|---|---|
| 1.1 | 2016-11 | Grundlagen und Definitionen |
| 1.2 | 2018-06 | Einflussgrößen auf das Messergebnis und Empfehlungen |
| 1.3 | 2011-12 | Anwendung von DIN EN ISO 10360 auf KMG mit CT-Sensoren (inhaltsgleich VDI/VDE 2617 Blatt 13) |
| 1.4 | 2010-06 | Gegenüberstellung verschiedener dimensioneller Messverfahren |
| 2.1 | 2015-06 | Bestimmung der Messunsicherheit und der Prüfprozesseignung |
Blatt 1.1, 1.2 und 1.4: Begriffe, Einflussgrößen und Verfahrensvergleich
Blatt 1.1 legt die Grundlagen: Es definiert die Begriffe der dimensionellen CT – von Voxel, Vergrößerung und Rekonstruktion bis zur Oberflächenbestimmung – und beschreibt den Aufbau typischer Anlagen. Das klingt trocken, ist aber die Voraussetzung dafür, dass Hersteller, Dienstleister und Anwender dasselbe meinen. Wenn ein Angebot von „Auflösung“ spricht, lohnt sich ein Blick in die Definitionen: Voxelgröße, Ortsauflösung und Messunsicherheit sind verschiedene Dinge.
Blatt 1.2 behandelt die Einflussgrößen auf das Messergebnis und gibt Empfehlungen, wie man sie beherrscht. Dazu gehören die Anlage selbst (Röhre, Brennfleck, Detektor, Mechanik, Temperatur), das Werkstück (Werkstoff, Wandstärken, Größe, Lage im Strahl), die Aufnahmeparameter (Spannung, Strom, Filter, Belichtung, Zahl der Projektionen), die Rekonstruktion und Artefaktkorrektur sowie die Auswertung (Schwellwert, Antaststrategie, Ausrichtung). Für den Anwender ist Blatt 1.2 die Checkliste, wenn Messergebnisse streuen oder nicht zu einem taktilen Referenzmaß passen.
Blatt 1.4 stellt die CT anderen dimensionellen Messverfahren gegenüber – taktilen und optischen Koordinatenmessgeräten. Es hilft bei der Frage, welches Verfahren für welche Aufgabe geeignet ist, und ist damit die normative Grundlage für den Ratgeber CT oder Koordinatenmessgerät. Die Kernaussage deckt sich mit der Praxis: Die CT ergänzt das KMG, sie ersetzt es nicht pauschal.
Die drei Blätter sind keine Prüfvorschriften, die man abhaken müsste. Sie sind Leitfäden. Gerade deshalb lohnt es sich, im Gespräch mit Herstellern und Dienstleistern auf sie Bezug zu nehmen: Wer nach den Einflussgrößen aus Blatt 1.2 fragt, erfährt schnell, wie gut ein Anbieter seine Anlage kennt.
Blatt 1.3: Abnahmeprüfung einer CT wie bei einem KMG
VDI/VDE 2630 Blatt 1.3 ist zugleich als VDI/VDE 2617 Blatt 13 erschienen (VDI). Die Doppelnummer zeigt die Absicht: Eine CT, die Maße liefert, wird als Koordinatenmessgerät mit CT-Sensor behandelt. Die Richtlinie überträgt die Kenngrößen der DIN EN ISO 10360 – Antastabweichung und Längenmessabweichung – auf die CT und beschreibt, mit welchen Prüfkörpern sie ermittelt werden.
Für Käufer ist das die wichtigste Brücke beim Lesen von Datenblättern. Steht neben einer MPE-Angabe „nach VDI/VDE 2630-1.3“, ist der Kennwert nach einem dokumentierten Verfahren ermittelt. Steht dort nichts, fragen Sie nach: Welche Kenngröße, welcher Prüfkörper, welche Voxelgröße, welche Messlänge? Ein Beispiel: ZEISS gibt für das METROTOM 1500 eine MPE_SD von 4,5 + L/50 µm nach VDI/VDE 2630-1.3 an, bezogen auf Voxelgrößen von 57,9 bis 79,4 µm (Flyer). Was die Voxelgröße dabei bedeutet, erklärt der Ratgeber Voxelgröße bei der CT.
Wie bei einem taktilen KMG empfiehlt sich neben der Abnahme eine regelmäßige Zwischenprüfung mit einem kalibrierten Prüfkörper. Das Prinzip kennen Sie aus dem Ratgeber Koordinatenmessmaschine kalibrieren.
Blatt 2.1: Messunsicherheit und Prüfprozesseignung mit CT
Eine Abnahmeprüfung sagt, wie gut die Anlage an idealen Prüfkörpern misst. Für ein reales Werkstück aus anderem Werkstoff, mit anderen Wandstärken und anderer Ausrichtung kann die Unsicherheit deutlich größer sein. VDI/VDE 2630 Blatt 2.1 (VDI) beschreibt deshalb ein experimentelles Verfahren: Ein kalibriertes Werkstück, das dem Serienteil entspricht, wird mehrfach gemessen; aus systematischer Abweichung, Streuung und Kalibrierunsicherheit ergibt sich die Messunsicherheit.
Ein Beitrag zur DGZfP-Jahrestagung 2021 nennt dafür rund 20 Wiederholmessungen. Der Ansatz ist mit dem Verfahren für taktile KMG in VDI/VDE 2617 Blatt 8 verwandt (VDI).
Der Engpass ist in der Praxis das kalibrierte Werkstück. Seine Referenzmaße stammen meist von einem taktilen KMG mit kleinerer Unsicherheit – idealerweise aus einem akkreditierten Labor. Kneissl Messtechnik betreibt ein DAkkS-akkreditiertes Kalibrierlabor; den Unterschied zur Werkskalibrierung erklärt der Ratgeber DAkkS- oder Werkskalibrierung. Den Zusammenhang zur Prüfmittelfähigkeit beschreibt der Ratgeber Messunsicherheit und Prüfprozesseignung.
DIN EN ISO 15708 und ISO 10360-11: die internationalen Normen
Für die CT als Verfahren der zerstörungsfreien Prüfung (ZfP) gilt die Normenreihe DIN EN ISO 15708 mit vier Teilen: Terminologie, Prinzip und Geräte, Betrieb und Interpretation sowie Systemprüfung. Laut DIN sind 2025 neue Ausgaben erschienen, die die Fassungen von 2019-09 ersetzen. Die Reihe beschreibt, wie man eine CT-Prüfung plant, durchführt und dokumentiert – unabhängig davon, ob Maße oder Fehlstellen gesucht werden.
Für die dimensionelle Messung mit CT hat ISO einen eigenen Teil der Reihe ISO 10360 erarbeitet: ISO 10360-11, Abnahme- und Bestätigungsprüfungen für Koordinatenmesssysteme mit Röntgen-CT. Ein Entwurf lag 2021 vor (prEN ISO 10360-11); in Normenkatalogen ist der Status seither uneinheitlich verzeichnet. Prüfen Sie vor Vertragsabschluss, ob ein Hersteller nach VDI/VDE 2630-1.3 oder nach ISO 10360-11 spezifiziert, und lassen Sie sich die gültige Ausgabe nennen.
Gussteile: BDG P 203 für die Porositätsbewertung mit CT
Für Poren in Gussteilen gibt es in Deutschland eigene Branchenregeln. Die klassische Bewertung erfolgt am Schliff nach VDG P 201 und BDG P 202, also zweidimensional an einer Schnittfläche. Seit Dezember 2019 ergänzt der Leitfaden BDG P 203 die Bewertung um die dreidimensionale Analyse mit CT für Aluminium-, Magnesium- und Zinkguss (QZ 07/2021).
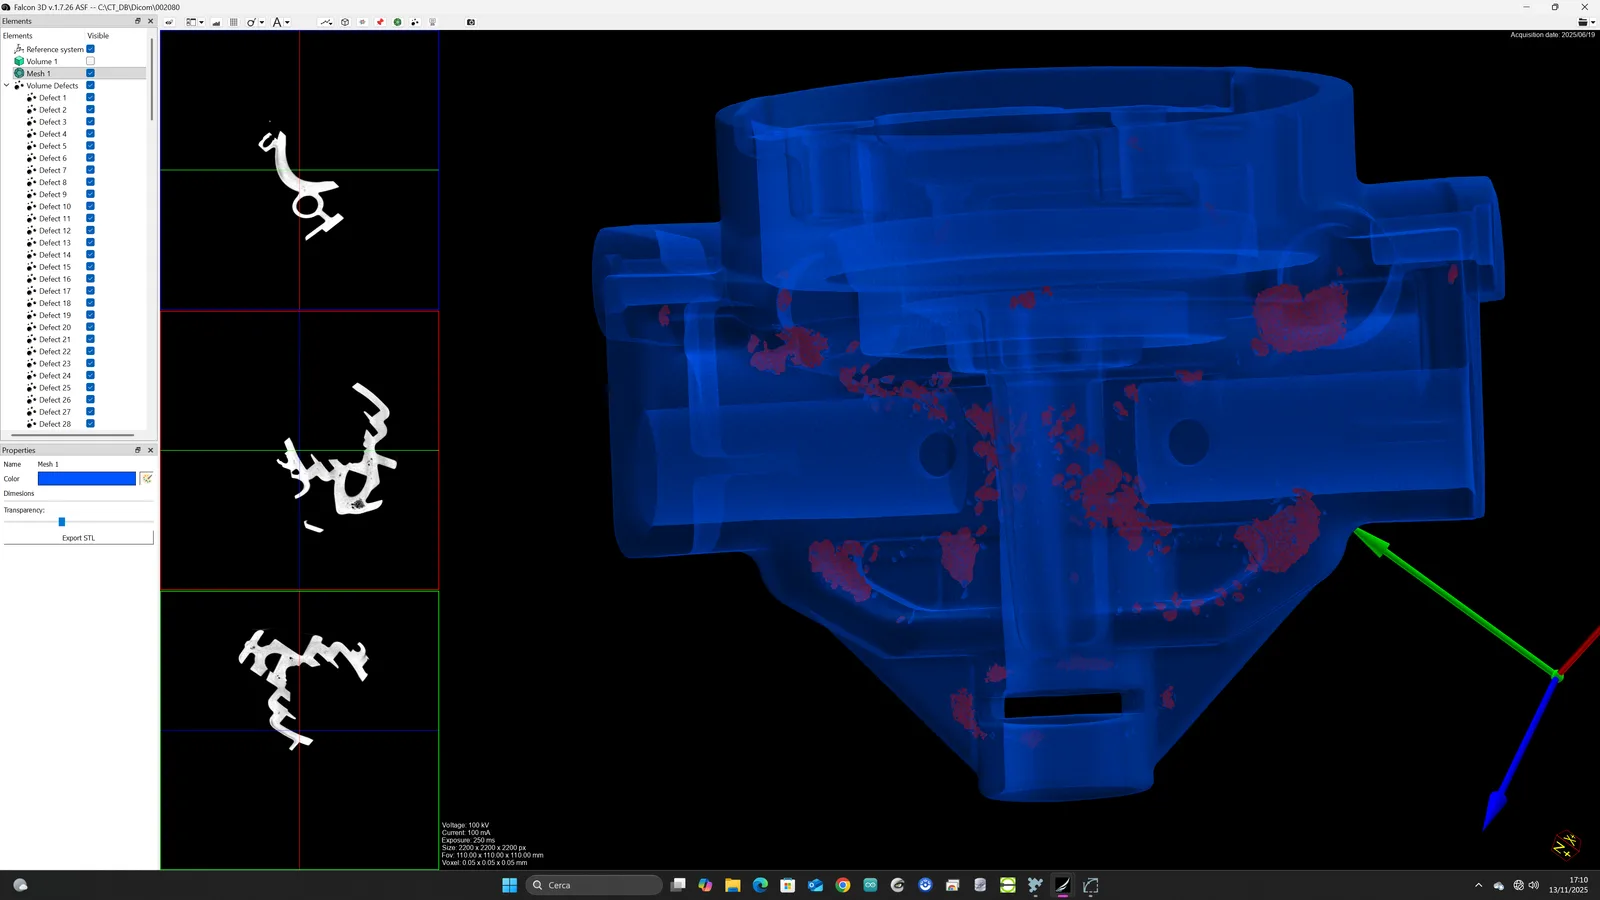
Der Vorteil: Die CT erfasst Poren im ganzen Bauteil statt in einer zufälligen Schnittebene und kann sie nach Größe, Lage und Abstand zur Funktionsfläche bewerten. Wie Ablauf und Auswertung aussehen, erklärt der Ratgeber Porositätsanalyse mit CT. Die Software Falcon3D der READY CoreX-Anlagen erkennt Poren und Lunker laut Hersteller automatisch und gibt einen PDF-Bericht aus; ob eine Auswertung den Anforderungen von BDG P 203 genügt, hängt von Ihrer Spezifikation ab.
Strahlenschutz: was StrlSchG und StrlSchV für den Betrieb verlangen
Jede Industrie-CT enthält eine Röntgenröhre und fällt in Deutschland unter das Strahlenschutzgesetz. Für Anlagen in der Fertigung ist das Vollschutzgerät der übliche Weg: ein Gerät, dessen Gehäuse das Prüfobjekt vollständig umschließt und dessen Bauart nach § 45 StrlSchG zugelassen ist. Die Anforderungen an die Bauart stehen in § 21 StrlSchV, unter anderem eine begrenzte Ortsdosisleistung in 0,1 m Abstand von der Oberfläche und zwei voneinander unabhängige Sicherheitseinrichtungen.
Für den Betrieb eines bauartzugelassenen Vollschutzgeräts genügt in der Regel eine Anzeige nach § 19 StrlSchG statt einer Genehmigung. Ob ein Strahlenschutzbeauftragter nötig ist, beantwortet zum Beispiel KomNet NRW. Lassen Sie sich beim Kauf die Bauartzulassung vom Hersteller bestätigen und klären Sie Details mit der zuständigen Landesbehörde. Alles Weitere steht im Ratgeber Strahlenschutz für die Industrie-CT.
VDI/VDE 2630 in der Praxis: Checkliste für Käufer und Anwender
Welche Regeln Sie wirklich brauchen, hängt davon ab, ob Sie messen, prüfen oder beides. Ein Betrieb, der mit einer kompakten CT vor allem Poren in Aluminiumguss sucht, wird sich mit BDG P 203, DIN EN ISO 15708 und dem Strahlenschutz befassen; VDI/VDE 2630 spielt dann eine kleinere Rolle. Ein Betrieb, der Maße aus der CT für die Erstmusterprüfung nach VDA Band 2 oder PPAP verwendet, braucht dagegen eine belastbare Aussage zur Messunsicherheit – und damit Blatt 1.3 und Blatt 2.1.
Häufig wird die CT zunächst für die Fehlersuche angeschafft und später auch für Maße genutzt. Dann sollte die Bewertung nachgezogen werden: Was als Bild für die Fehleranalyse genügt, ist noch keine fähige Messung. Kunden aus der Automobilindustrie fragen zunehmend danach, mit welchem Nachweis CT-Maße in Prüfberichte übernommen werden.
Die folgende Liste hilft beim Gespräch mit Herstellern und Kunden.
- Datenblatt: Nach welchem Regelwerk (VDI/VDE 2630-1.3 oder ISO 10360-11) ist die Genauigkeit angegeben, mit welcher Kenngröße und bei welcher Voxelgröße?
- Abnahme: Wird die Anlage nach der Aufstellung mit einem kalibrierten Prüfkörper abgenommen – und wer liefert das Protokoll?
- Überwachung: Wie oft und womit wird die Anlage zwischengeprüft?
- Messaufgabe: Ist die Messunsicherheit für das Serienteil nach VDI/VDE 2630 Blatt 2.1 ermittelt oder nur aus dem Datenblatt abgeschätzt?
- Referenz: Woher stammen die Referenzmaße des kalibrierten Werkstücks – idealerweise aus einem akkreditierten Labor?
- Guss: Fordert Ihr Kunde eine Porenbewertung nach BDG P 203 oder nach Schliff (VDG P 201 / BDG P 202)?
- Strahlenschutz: Bauartzulassung bestätigt, Anzeige bei der Landesbehörde geplant?
Quellen
- VDI – VDI/VDE 2617 Blatt 13 / VDI/VDE 2630 Blatt 1.3
- VDI – VDI/VDE 2630 Blatt 2.1, Messunsicherheit und Prüfprozesseignung
- DIN – DIN EN ISO 15708 (Ausgabe 2025)
- EVS – prEN ISO 10360-11 (Entwurf)
- QZ 07/2021 – Nahtloser Workflow (BDG P 203, PDF)
- Strahlenschutzgesetz § 45 – Bauartzulassung
- Strahlenschutzverordnung § 21 – Vollschutzgerät
- DGZfP-Jahrestagung 2021 – Messunsicherheit nach VDI/VDE 2630-2.1 (PDF)