Was bedeutet Multisensor in der Koordinatenmesstechnik?
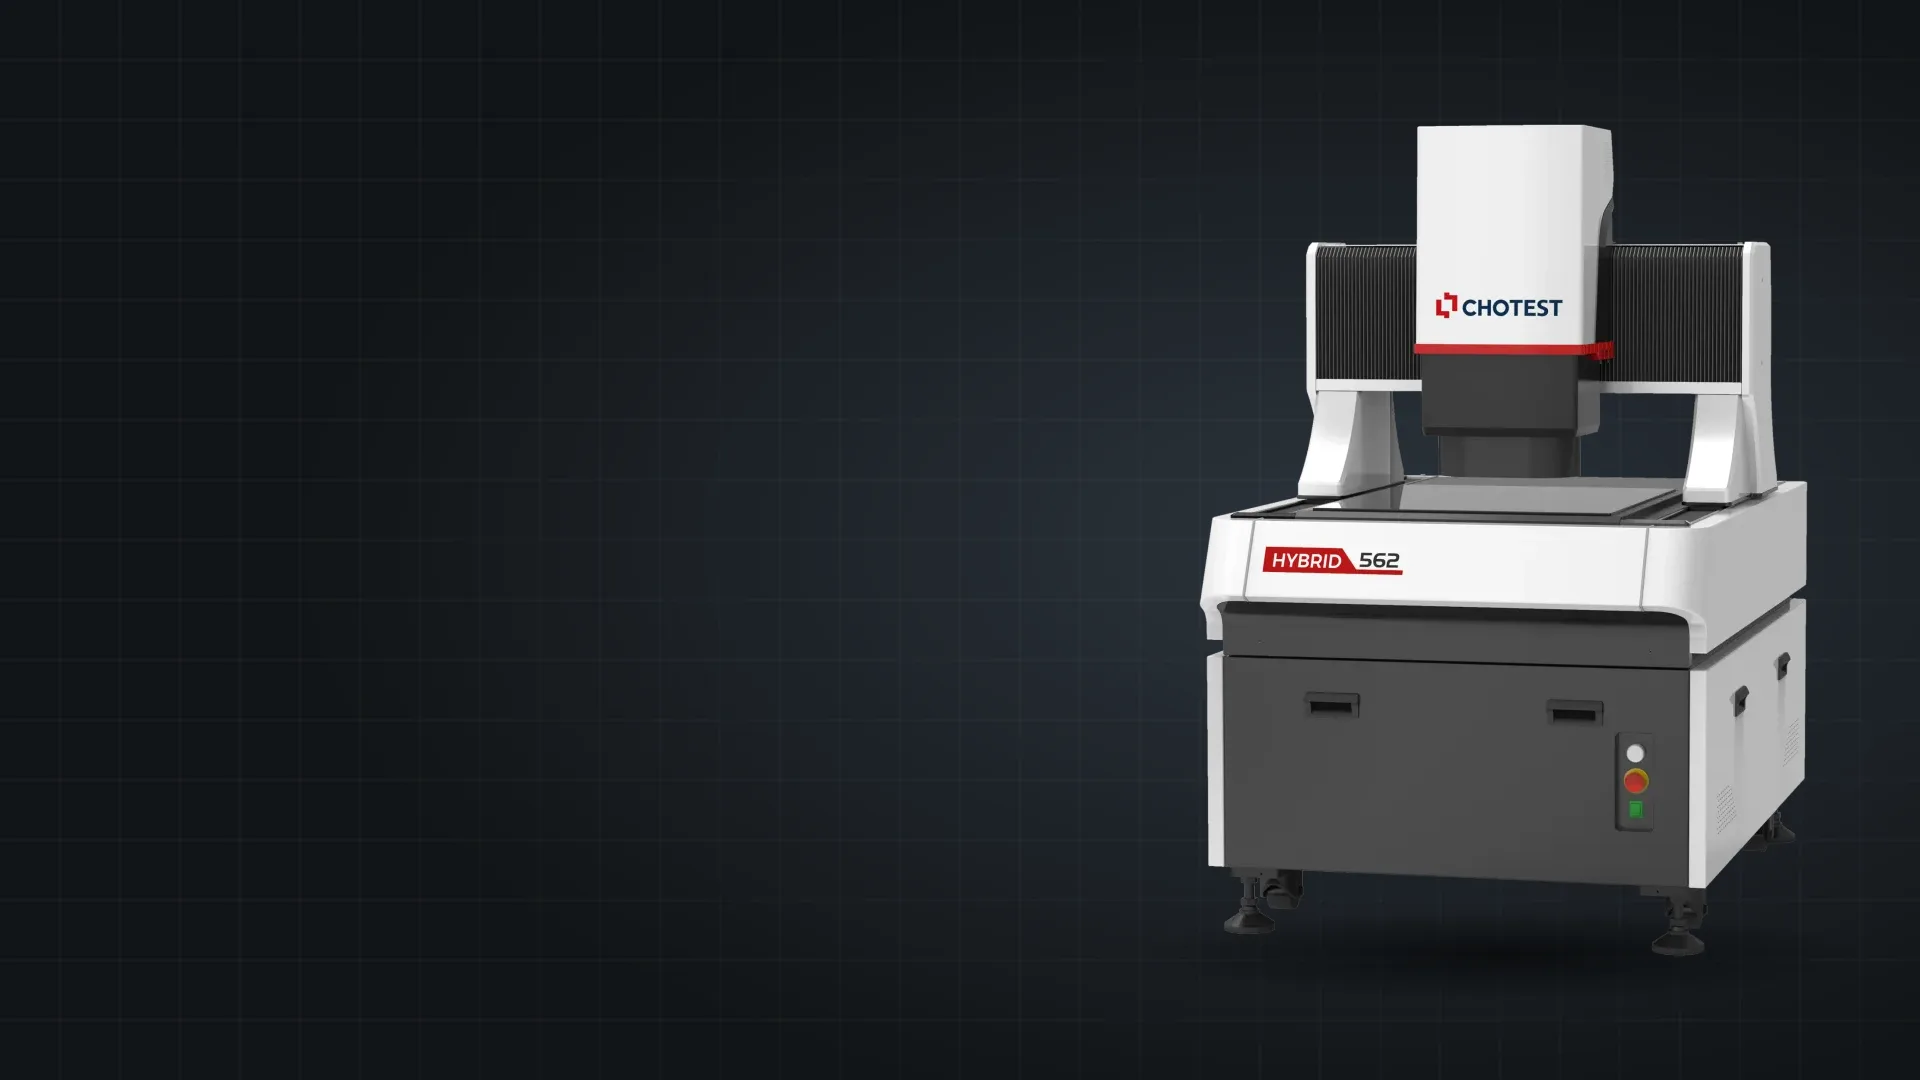
Multisensor-Messtechnik bezeichnet Koordinatenmessgeräte, die mehrere physikalisch verschiedene Antastverfahren in einer Maschine nutzen. Alle Sensoren arbeiten im selben Maschinenkoordinatensystem. Ein Kreis, den die Kamera erfasst, und eine Fläche, die der Taster antastet, lassen sich deshalb direkt miteinander verknüpfen – etwa zu einem Abstand oder einer Lagetoleranz.
Die Basis ist fast immer die optische Bildverarbeitung: Eine Industriekamera mit Objektiv erfasst Kanten im Auflicht oder im Durchlicht, die Software erkennt sie automatisch und berechnet daraus Geometrieelemente wie Punkt, Linie, Kreis oder Bohrungsmuster. Die Bildverarbeitung misst berührungslos und schnell, sieht aber nur, was die Optik von oben erfassen kann.
Hier ergänzt der taktile Taster. Er erreicht Flächen, Bohrungswände und seitliche Merkmale, die für die Kamera verdeckt sind, und liefert Antastpunkte unabhängig von Farbe, Glanz oder Kantenkontrast. Als dritte Sensorart kommt ein optischer Abstandssensor hinzu, je nach Hersteller etwa ein Laser- oder Weißlichtsensor; Chotest setzt dafür einen Laser- beziehungsweise optischen Taster ein. Er misst Höhen und Profile berührungslos – nützlich bei weichen, empfindlichen oder sehr kleinen Strukturen, an denen ein Taster das Werkstück verformen oder gar nicht ansetzen kann.
- Bildverarbeitung: Kanten, Konturen, Bohrungsbilder, 2D-Geometrie in der Ebene
- Taktiler Taster: Flächen, Bohrungen, Hinterschnitte, seitliche Merkmale
- Optischer Abstandssensor (Laser, Weißlicht): berührungslose Höhen-, Ebenheits- und Profilmessung
Taktiles KMG, Videomesssystem oder Multisensor – der Vergleich
Eine klassische taktile Koordinatenmessmaschine ist für prismatische 3D-Teile mit engen Form- und Lagetoleranzen gebaut. Ein reines Videomesssystem misst flache Teile und Konturen schnell und berührungslos. Die Multisensor-Messmaschine sitzt dazwischen: Sie misst überwiegend optisch und greift dort zum Taster oder Laser, wo die Kamera an ihre Grenzen kommt.
Die Tabelle zeigt die typischen Stärken. Sie ersetzt keine Prüfung am eigenen Werkstück, denn welches System im Einzelfall besser passt, hängt von Toleranzen, Merkmalsmix und Stückzahl ab. Mehr zur rein taktilen Seite finden Sie im Ratgeber 3D-Messmaschine: Bauarten und Auswahl.
| Kriterium | Taktile KMG | Videomesssystem | Multisensor-Messmaschine |
|---|---|---|---|
| Antastprinzip | Berührend mit Tastkugel | Berührungslos per Kamera | Kamera, Taster und Laser kombiniert |
| Stärke | 3D-Form und Lage an prismatischen Teilen | Konturen und 2D-Maße an flachen Teilen | Gemischte 2D- und 3D-Merkmale in einer Aufspannung |
| Kleine, weiche oder empfindliche Teile | Eingeschränkt, Antastkraft wirkt auf das Teil | Gut geeignet | Gut geeignet, Taster nur wo nötig |
| Verdeckte Merkmale, Bohrungswände | Gut erreichbar | Nicht erfassbar | Über den Taster erfassbar |
| Messgeschwindigkeit bei vielen 2D-Merkmalen | Punkt für Punkt, eher langsam | Hoch | Hoch, optisch dominiert |
| Prüfnorm (Abnahme und Überwachung) | DIN EN ISO 10360-2 | DIN EN ISO 10360-7 | DIN EN ISO 10360-7 und -9 |
CNC-Betrieb und Serienmessung
Ihren Nutzen spielt eine Multisensor-Messmaschine vor allem in der Serie aus. Im CNC-Betrieb verfährt die Maschine Achsen, Zoom, Beleuchtung und Sensorwechsel nach einem einmal erstellten Messprogramm. Der Bediener legt die Teile ein und startet den Ablauf; die Ergebnisse sind damit unabhängig von der Person, die misst.
Ein Messprogramm lässt sich am ersten Teil per Teach-in aufbauen oder aus einem importierten CAD-Modell ableiten. Die Chotest-Systeme importieren dafür CAD- und Gerber-Zeichnungen. Im CNC-Modus mit festem Koordinatensystem misst die Maschine mehrere Teile in einem Durchlauf nacheinander ab (Batch-Messung).
Bei vielen Kantenmerkmalen bestimmt die Messzeit den Takt. Die Novator-Serie nutzt dafür den Fly-Shooting-Modus: Die Kamera nimmt Bilder während der Tischbewegung auf, statt an jeder Position anzuhalten. Chotest gibt dafür eine 5- bis 10-fach schnellere Messung an. Die Novator-Serie und die CHT-Modelle bis CHT682 verfahren in X/Y mit bis zu 500 mm/s.
Für die Serienüberwachung zählt außerdem, was nach der Messung passiert: SPC-Kennwerte wie CA, PPK und CPK, Berichte als Excel oder PDF und der Export nach Q-DAS, damit die Daten ohne Abtippen in die Prozessüberwachung gelangen.
Typische Werkstücke und Branchen
Multisensor-Messmaschinen lohnen sich überall dort, wo ein Werkstück viele optisch gut erfassbare Merkmale hat, aber auch einzelne Maße, die nur taktil oder mit Laser zugänglich sind. Typisch sind:
- Stanz-, Dreh- und Frästeile mit Bohrungsbildern, Konturen und Höhenstufen
- Kunststoff-Spritzgussteile, die eine Antastkraft verformen würde
- Steckverbinder und Elektronikbauteile mit vielen kleinen Merkmalen
- Teile aus dem Werkzeug- und Formenbau mit Soll-Ist-Vergleich gegen CAD
- Bauteile für Automotive-Zulieferer, Luft- und Raumfahrt sowie Maschinen- und Anlagenbau
- Großformatige flache Teile wie Bleche oder Platinen, für die große Messbereiche gebraucht werden
Auswahlkriterien: Messbereich, Sensorik, Software
Messbereich: Er richtet sich nach dem größten Werkstück oder der größten Werkstückaufnahme, nicht nach dem Durchschnittsteil. Im Chotest-Programm reicht die Spanne von der CHT322A mit 300 × 200 × 200 mm bis zur CHT1216 mit 1200 × 1600 × 200 mm. Die Novator-Serie deckt laut Datenblatt 300 × 300 × 300 mm (Novator 333) bis 600 × 800 × 200 mm (Novator 682) ab. Prüfen Sie auch die zulässige Tischlast: Chotest nennt 25 kg für die kleineren und mittleren Modelle, 50 kg für Novator 562 und 682 sowie für die Großformate ab CHT0810.
Sensorik: Klären Sie, welche Merkmale wirklich taktil oder per Laser gemessen werden müssen. Die Novator-Serie arbeitet mit einem 13,3x motorisierten Zoom-Objektiv (0,6X–8,0X optisch) und bietet Taster und Laserprobe als Option; der 3D-Laserscanner erfasst einen Bereich von 5 mm in Z und 30 mm Breite. Auch bei der CHT-Serie sind Taster und optischer beziehungsweise Laser-Abstandssensor als Optionen ausgewiesen – laut Datenblatt schon bei der kompakten CHT432A mit manuellem Zoom-Objektiv, laut Herstellerseite ebenso bei den Großformaten CHT0810 bis CHT1216. Ohne diese Optionen ist eine CHT ein reines Bildverarbeitungssystem; welche Sensoren nötig sind, legen Sie bei der Bestellung fest. Einen Überblick über alle Modelle gibt die Seite Multisensor-Messgeräte von Chotest.
Genauigkeit: Hersteller geben die Längenmessabweichung als Formel in Abhängigkeit von der Messlänge L an. Für die Novator 333/432 nennt Chotest (1,6 + L/250) µm in X/Y, für die CHT432A (2,5 + L/200) µm. Vergleichen Sie solche Angaben nur bei gleichen Bedingungen: Laut Datenblatt gelten sie in der Fokusposition bei 20 °C ± 1 °C und höchstens 5 kg Last auf dem Tisch – enger als die zulässige Arbeitsumgebung von 20 °C ± 2 °C.
Software: Die Software entscheidet über den Alltag. Achten Sie auf automatische Kantenerkennung, CAD-Import, die Verknüpfung von Elementen aus verschiedenen Sensoren, SPC-Auswertung und die Schnittstelle zu Ihrem CAQ-System. Lassen Sie sich ein eigenes Teil vorführen, bevor Sie entscheiden.
Wenn Ihre Teile überwiegend flach sind und nur 2D-Maße tragen, kann ein digitaler Messprojektor die wirtschaftlichere Wahl sein.
Aufstellung und Umgebung
Die angegebenen Genauigkeiten gelten nur unter Referenzbedingungen. Die Chotest-Systeme sind für eine Arbeitsumgebung von 20 °C ± 2 °C spezifiziert, die Genauigkeitsangaben für 20 °C ± 1 °C; sie stehen auf einem Brückenaufbau mit Marmor-Grundplatte. Die Novator 333 wiegt 800 kg, die CHT1216 4500 kg – Boden, Zugang und Schwingungen am Aufstellort sollten Sie deshalb vor der Bestellung klären.
Werkstücke brauchen Zeit, um die Raumtemperatur anzunehmen. Wer Teile direkt aus der Fertigung misst, sollte das in der Prozessplanung berücksichtigen. Neue Geräte liefert Kneissl Messtechnik mit Inbetriebnahme, Vor-Ort-Schulung und Erstkalibrierung nach der Aufstellung.
Kalibrierung von Multisensor-Messmaschinen
Wie jedes Prüfmittel muss eine Multisensor-Messmaschine regelmäßig kalibriert werden. Die Abnahme und Überwachung optischer Koordinatenmessgeräte beschreibt DIN EN ISO 10360-7; für Geräte mit mehreren Sensoren kommt DIN EN ISO 10360-9 hinzu. Sie prüft, wie genau das Gerät misst, wenn bei einer Messaufgabe zwei oder mehr Antastsysteme zusammenwirken. Ergänzende Hinweise zur Anwendung geben VDI/VDE 2617 Blatt 6.1 für Bildverarbeitung und Blatt 6.2 für optische Abstandssensoren.
Kneissl Messtechnik ist seit 2006 DAkkS-akkreditiert (D-K-15098-01-00) und kalibriert 2,5D- und 3D-Bildverarbeitungssysteme direkt bei Ihnen vor Ort. Den akkreditierten Umfang legt die Anlage zur Urkunde fest: Koordinatenmessgeräte mit optischer Antastung – Messprojektoren und Messmikroskope bis 600 mm Raumdiagonale – und mit taktiler Antastung bis 939 mm Raumdiagonale. Welcher Kalibrierschein für Ihr Gerät möglich ist, klären wir vor dem Termin. Erfasst werden die Messgrößen EUX, EUY, EUXY, EUZ und EU. Ein Gerät benötigt in der Regel 2 bis 4 Stunden, je nach Objektiv- beziehungsweise Sensorbestückung; den Kalibrierschein erhalten Sie innerhalb von 5 Arbeitstagen. Details stehen auf der Seite Kalibrierung von Videomessmaschinen.
Das übliche Intervall beträgt 12 Monate. Nach einem Umbau, einem Objektivwechsel oder bei auffälligen Messabweichungen ist eine Zwischenkalibrierung sinnvoll. Die Kalibrierung ist herstellerübergreifend: Neben Chotest nennt die Kalibrierseite für Videomesssysteme unter anderem OGP, Nikon, Mitutoyo und Hexagon; für Multisensor-Messmaschinen von Werth gibt es die eigene Werth-Kalibrierung.
Quellen
- ISO 10360-7:2011 – KMG mit bildverarbeitenden Sensoren (iso.org)
- ISO 10360-9:2013 – KMG mit mehreren Antastsystemen (iso.org)
- Chotest: Video Measuring Machines (Produktübersicht)
- Chotest: Novator333 (Datenblatt)
- Chotest: CHT0810 (Datenblatt)
- DIN Media: DIN EN ISO 10360-9:2014-04
- VDI: VDI/VDE 2617 Blatt 6.1 – KMG mit Bildverarbeitungssystemen
- VDI: VDI/VDE 2617 Blatt 6.2 – KMG mit optischen Abstandssensoren
Häufige Fragen
Eine Multisensor-Messmaschine ist ein CNC-Koordinatenmessgerät, das optische Bildverarbeitung mit einem taktilen Taster und je nach Ausstattung einem Laser- oder anderen optischen Abstandssensor kombiniert. Alle Sensoren messen im selben Koordinatensystem. So lassen sich optische und taktile Merkmale eines Werkstücks in einer Aufspannung und einem Messprogramm prüfen und direkt miteinander verknüpfen.
Sobald ein Werkstück neben optisch gut erfassbaren Kanten auch verdeckte Merkmale, Bohrungswände oder Höhenprofile hat. Ein reines Videomesssystem sieht nur, was die Kamera von oben erfassen kann. Die Multisensor-Maschine misst diese Merkmale mit Taster oder Laser in derselben Aufspannung, statt das Teil auf ein zweites Gerät umzuspannen.
Nicht immer. Bei Teilen mit vielen 2D-Merkmalen und einzelnen 3D-Maßen kann sie eine taktile Koordinatenmessmaschine ersetzen. Bei großen prismatischen Teilen mit engen Form- und Lagetoleranzen in allen Raumrichtungen bleibt das taktile KMG meist die passendere Lösung. Entscheidend ist eine Probemessung am eigenen Werkstück.
Im CNC-Betrieb arbeitet die Maschine ein gespeichertes Messprogramm automatisch ab, einschließlich Beleuchtung, Zoom und Sensorwechsel. Die Ergebnisse hängen damit nicht mehr vom Bediener ab. Mehrere Teile lassen sich in einem Durchlauf messen, und SPC-Kennwerte sowie Q-DAS-Export stehen direkt nach der Messung zur Verfügung.
Die CHT-Serie reicht von der CHT322A mit 300 × 200 × 200 mm bis zur CHT1216 mit 1200 × 1600 × 200 mm. Die Novator-Serie umfasst Verfahrwege von 300 × 300 × 300 mm beim Novator 333 bis 600 × 800 × 200 mm beim Novator 682. Kneissl Messtechnik ist Exklusivpartner von Chotest in Deutschland.
In der Regel alle 12 Monate, das ist unter ISO 9001 das Standardintervall. Nach Umbau, Objektivwechsel oder auffälligen Messabweichungen empfiehlt sich eine Zwischenkalibrierung. Kneissl Messtechnik kalibriert DAkkS-akkreditiert direkt vor Ort und erfasst bei 2,5D- und 3D-Systemen die Messgrößen EUX, EUY, EUXY, EUZ und EU.