Warum Porosität im Guss eine Prüfaufgabe ist
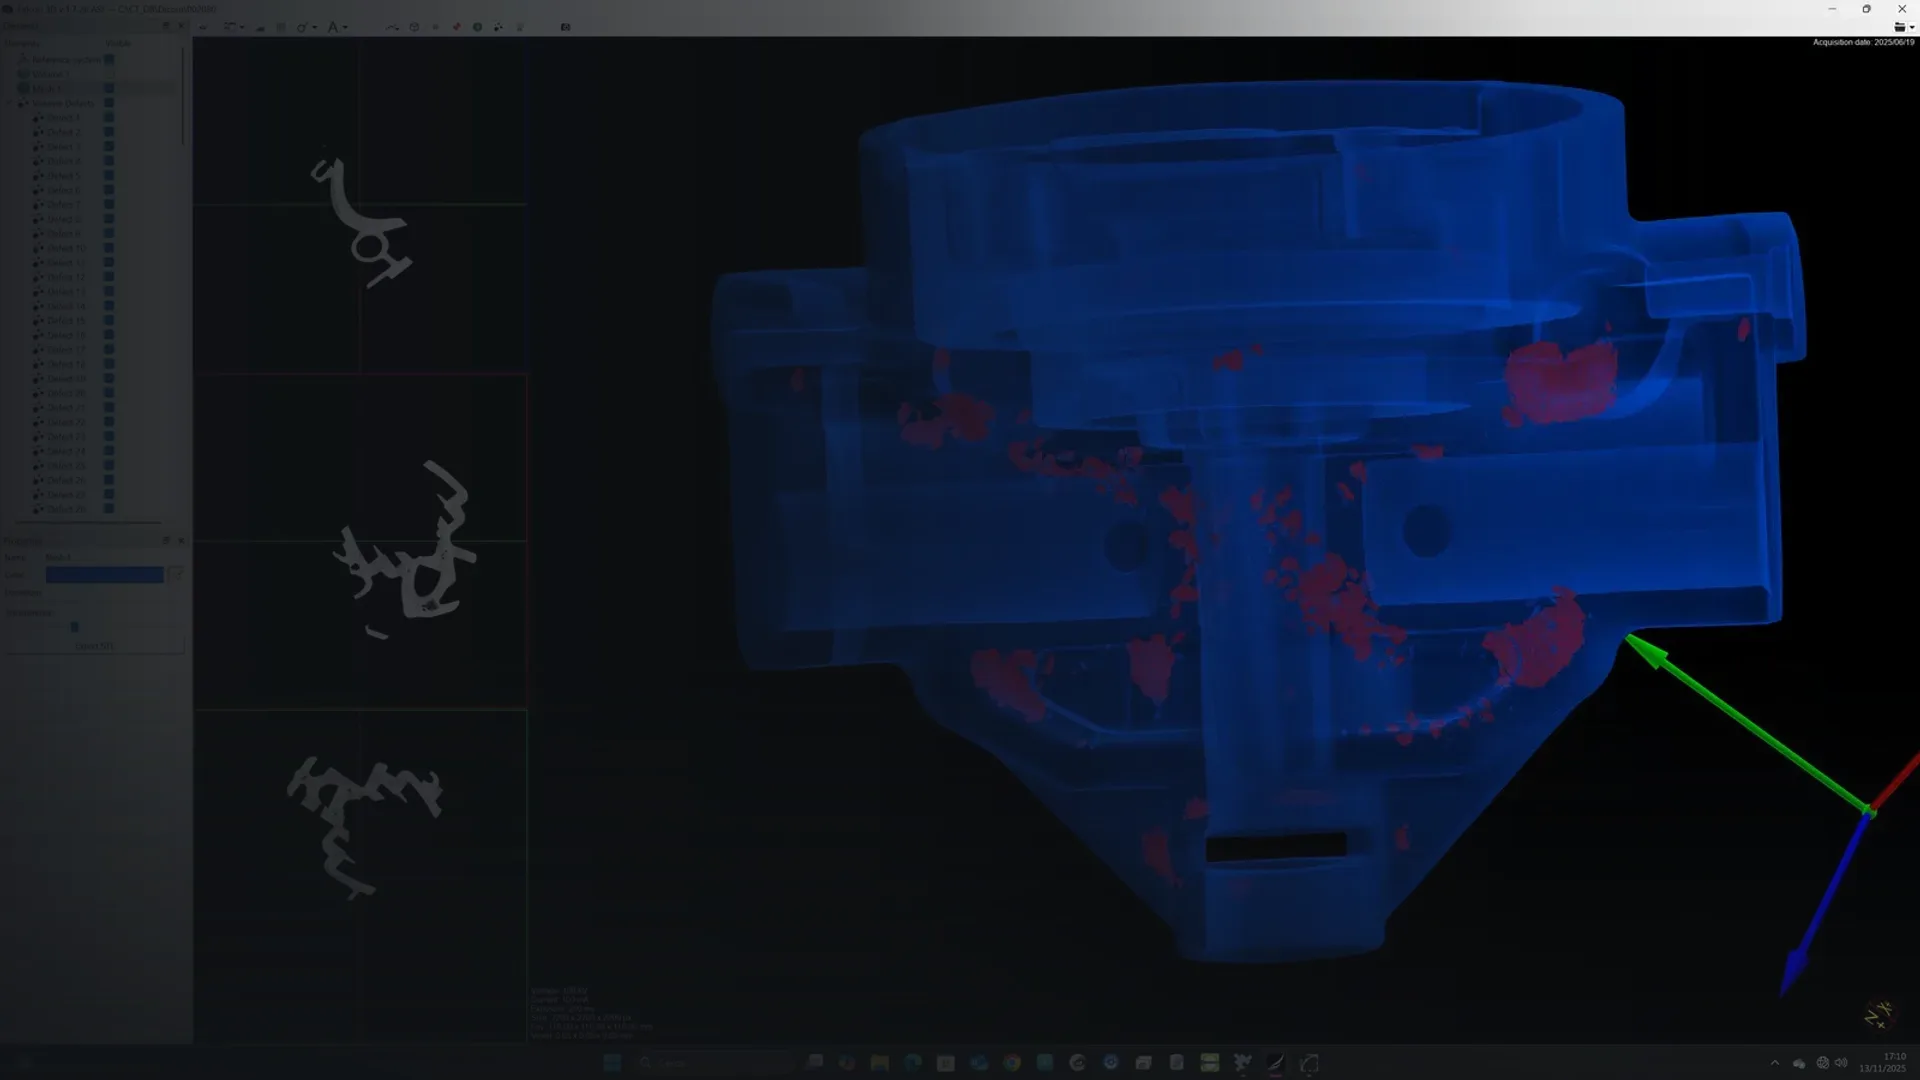
Poren und Lunker gehören zum Druckguss wie Grate zum Spritzguss: Sie lassen sich minimieren, aber selten ganz vermeiden. Gasporen entstehen durch eingeschlossene Luft, Trennmittelreste oder gelösten Wasserstoff; Schwindungslunker durch das Volumendefizit beim Erstarren in dicken Wandbereichen. Ob eine Pore stört, hängt von ihrer Lage ab. Im Kern einer massiven Rippe ist sie oft harmlos, an einer Dichtfläche, in einer Gewindebohrung oder unter einer später bearbeiteten Fläche kann sie zu Undichtigkeit oder Ausschuss führen.
Deshalb fragt eine Porositätsanalyse nie nur „wie viel“, sondern immer „wo, wie groß und in welcher Zone“. Gießereien und ihre Kunden vereinbaren dazu Prüfzonen mit unterschiedlichen Grenzwerten: strenge Anforderungen an Funktionsflächen, lockere im unkritischen Rest. Die Prüfmethode muss diese Zonen auflösen können – und genau hier liegt der Unterschied zwischen Schliff und CT.
Dieser Ratgeber richtet sich an Gießereien, Zulieferer und Einkäufer von Gussteilen, die Porosität heute per Schliff oder Röntgen prüfen und wissen wollen, was eine CT-Auswertung leistet. Welche Werkstoffe und Wandstärken eine CT überhaupt durchstrahlt, erklärt der Ratgeber CT-Durchstrahlbarkeit nach Material; wie fein eine CT auflöst, der Ratgeber Voxelgröße bei der CT.
Porositätsanalyse per Schliff oder per CT: der grundlegende Unterschied
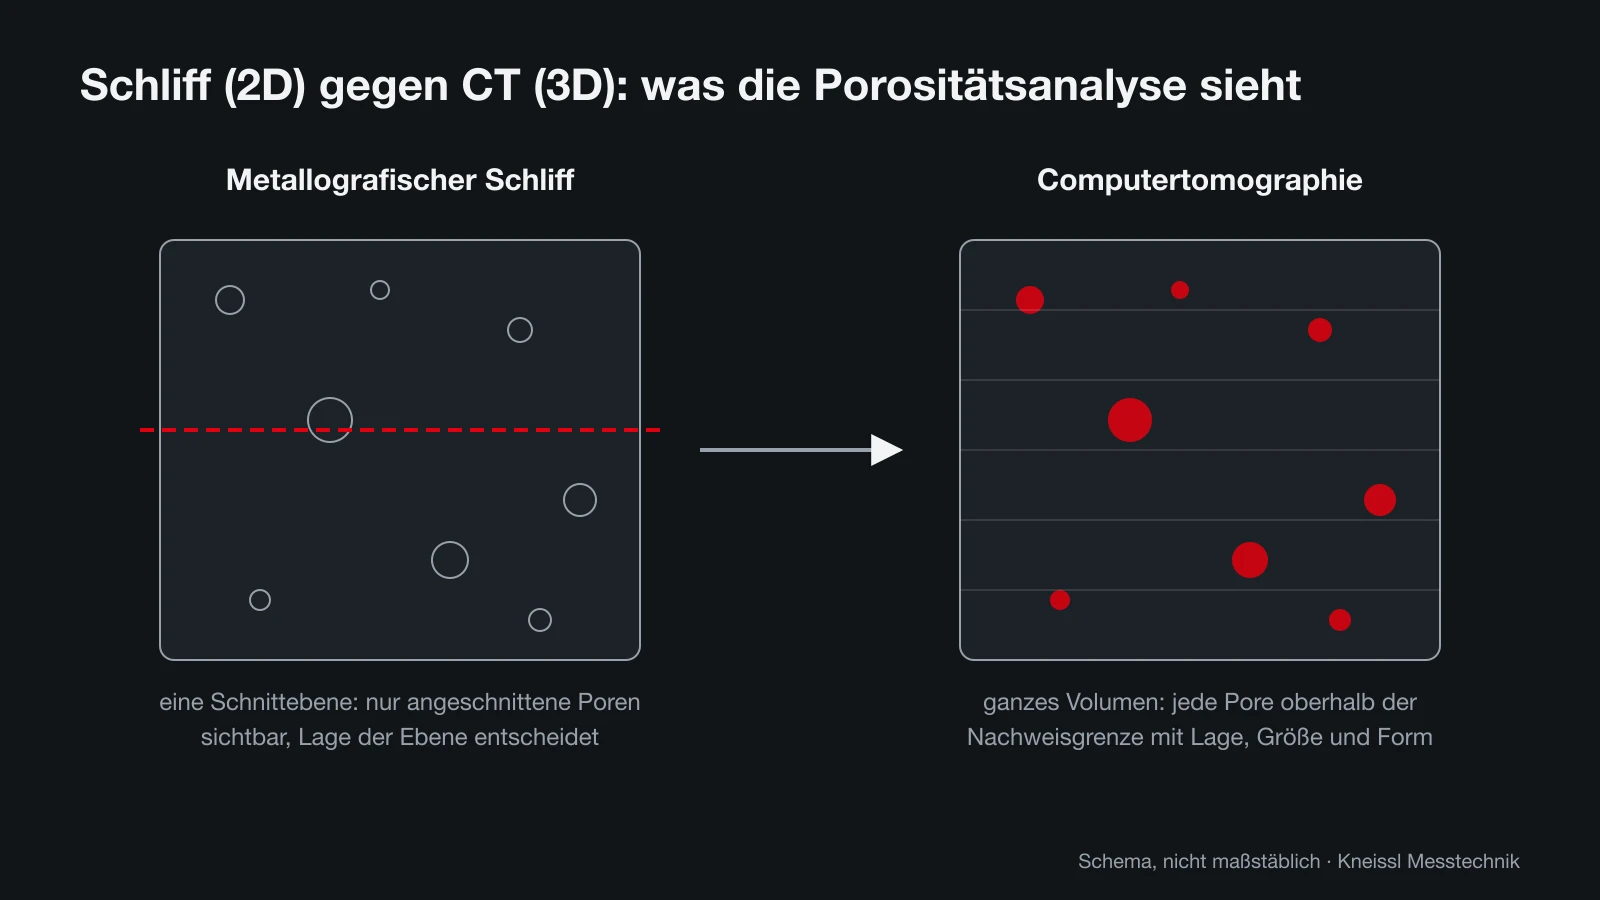
Beim metallografischen Schliff wird das Gussteil an einer festgelegten Stelle zersägt, die Schnittfläche geschliffen und poliert und unter dem Mikroskop ausgewertet. Die Bildanalyse bestimmt den Flächenanteil der Poren und die größte Pore in der Ebene. Das Verfahren ist etabliert, preiswert pro Schnitt und liefert eine hohe Auflösung in der Ebene. Es hat aber zwei grundsätzliche Grenzen: Es zerstört das Teil, und es sieht nur, was die Schnittebene trifft. Eine große Pore einen Millimeter neben dem Schnitt bleibt unsichtbar.
Die CT setzt aus vielen Röntgenprojektionen ein Volumenmodell des ganzen Teils zusammen. Eine Porenanalyse-Software findet darin jede Pore oberhalb der Nachweisgrenze und berechnet Volumen, Durchmesser, Kugelförmigkeit, Abstand zur Oberfläche und Lage im Bauteil. Ein Fachbeitrag in der QZ 07/2021 beschreibt diesen Weg als durchgängigen digitalen Workflow: Die Prüfzonen werden einmal am CAD-Modell definiert und anschließend automatisch auf jeden Scan angewendet.
Der Schliff verschwindet dadurch nicht. Er bleibt Referenz, wenn die Auflösung der CT nicht reicht, wenn eine Pore metallografisch eingeordnet werden soll (Gas- oder Schwindungsporosität, Oxidhäute) oder wenn Kunde und Lieferant ihn vertraglich vereinbart haben.
| Kriterium | Metallografischer Schliff | Computertomographie |
|---|---|---|
| Teil nach der Prüfung | zerstört | unversehrt, weiter verwendbar |
| Erfasster Bereich | eine oder wenige Ebenen | gesamtes Volumen |
| Auflösung | sehr fein in der Ebene | begrenzt durch Voxelgröße und Teilgröße |
| Ergebnis | Flächenanteil, größte Pore je Schnitt | Volumenanteil, Größe, Form und Lage jeder Pore |
| Zonenbewertung | nur entlang der Schnitte | für beliebig viele Zonen am CAD-Modell |
| Metallografische Einordnung | ja (Gefüge, Oxide) | nur über Form und Lage |
VDG P 201, BDG P 202 und BDG P 203: welche Richtlinie was regelt
In Deutschland ordnen drei Richtlinien des Bundesverbands der Deutschen Gießerei-Industrie (BDG, früher VDG) die Porositätsbewertung von Gussteilen. Die beiden älteren, VDG P 201 und BDG P 202, beschreiben die Auswertung zweidimensionaler Schliffbilder: Volumendefizite werden in der Schnittfläche nach Größe und Anteil klassifiziert. Seit Dezember 2019 ergänzt BDG P 203 die Reihe um die Bewertung von Volumendefiziten auf Basis dreidimensionaler CT-Daten für Aluminium-, Magnesium- und Zinkguss (QZ 07/2021).
Der Kern von BDG P 203 ist, dass Anforderungen nicht mehr als Flächenanteil in einem Schnitt, sondern als Kennwerte im Volumen formuliert werden – etwa größte zulässige Pore, Porenanteil in einer Zone oder Mindestabstand zur Oberfläche. Die genauen Kennwerte und Klassen stehen in der Richtlinie selbst, die über den BDG bezogen wird; wir geben sie hier deshalb nicht wieder. Wichtig für die Praxis: Die Richtlinie definiert die Methode, die Grenzwerte vereinbaren Kunde und Gießerei auf der Zeichnung oder in der Prüfspezifikation.
Für die dimensionelle Messung mit CT (Maße, Form und Lage) gelten andere Regelwerke, vor allem die Reihe VDI/VDE 2630. Einen Überblick über alle Normen rund um die industrielle CT gibt der Ratgeber VDI/VDE 2630 und CT-Normen.
- VDG P 201: Volumendefizite von Gussstücken aus Nichteisenmetallen, Bewertung am Schliff (2D).
- BDG P 202: Volumendefizite von Gussstücken aus Aluminium-, Magnesium- und Zinkguss, Bewertung am Schliff (2D).
- BDG P 203: Volumendefizite derselben Werkstoffgruppen, Bewertung auf Basis von CT-Daten (3D), seit 12/2019.
Nachweisgrenze: wie klein darf eine Pore sein?
Die wichtigste Frage vor jeder CT-Porositätsanalyse lautet: Welche Pore muss sicher gefunden werden? Die Antwort bestimmt die nötige Voxelgröße. Werth Messtechnik weist in einem Praxistipp darauf hin, dass ein Merkmal mehrere Voxel überdecken muss, um sicher erkannt zu werden. Eine Pore von der Größe eines einzigen Voxels geht im Rauschen unter; in der Praxis rechnet man für eine verlässliche Detektion mit einem Mehrfachen der Voxelgröße.
Die Voxelgröße wiederum hängt von der Teilgröße ab: Der Detektor hat eine feste Pixelzahl, das Teil muss vollständig ins Bild passen. Je größer das Gussteil, desto größer das Voxel – und desto größer die kleinste nachweisbare Pore. Ein Rechenbeispiel aus demselben Werth-Beitrag: Ein Detektor mit rund 4000 Pixeln Breite erreicht bei 10 µm Voxelgröße ein Messfeld von etwa 40 mm. Wer ein 200 mm großes Getriebegehäuse komplett scannen will, landet zwangsläufig bei deutlich gröberen Voxeln.
Ein Beispiel aus der Praxis von READY (Herstellerangabe): Die CoreX 250 arbeitet mit einem Detektor von 2048 × 2048 Pixeln, einem Messbereich von 222 × 222 mm und einer Voxelgröße von 100 µm; die CoreX ONE mit 1792 × 1792 Pixeln, 143 × 143 mm Messbereich und 80 µm Voxel. Für kleine Teile oder Zonen mit feinen Grenzwerten bietet die CoreX Micro mit Mikrofokusröhre Voxelgrößen bis 10 µm bei einem Messbereich von 20 mm. Welche Variante passt, ergibt sich aus Teilgröße und kleinster zu findender Pore – nicht aus dem Wunsch nach „möglichst fein“.
Zwei weitere Grenzen gehören in die Planung: Erstens muss die Röntgenstrahlung die dickste Wand durchdringen; Aluminium und Magnesium sind dafür gut geeignet, Stahlguss mit kompakten Geräten nicht (Details im Ratgeber CT-Durchstrahlbarkeit). Zweitens erzeugen dicke Wände Artefakte wie Strahlaufhärtung, die eine Porensuche an ungünstigen Stellen erschweren. Beides prüft man am besten mit einem Probescan am echten Teil.
Ablauf einer Porositätsanalyse mit CT in fünf Schritten
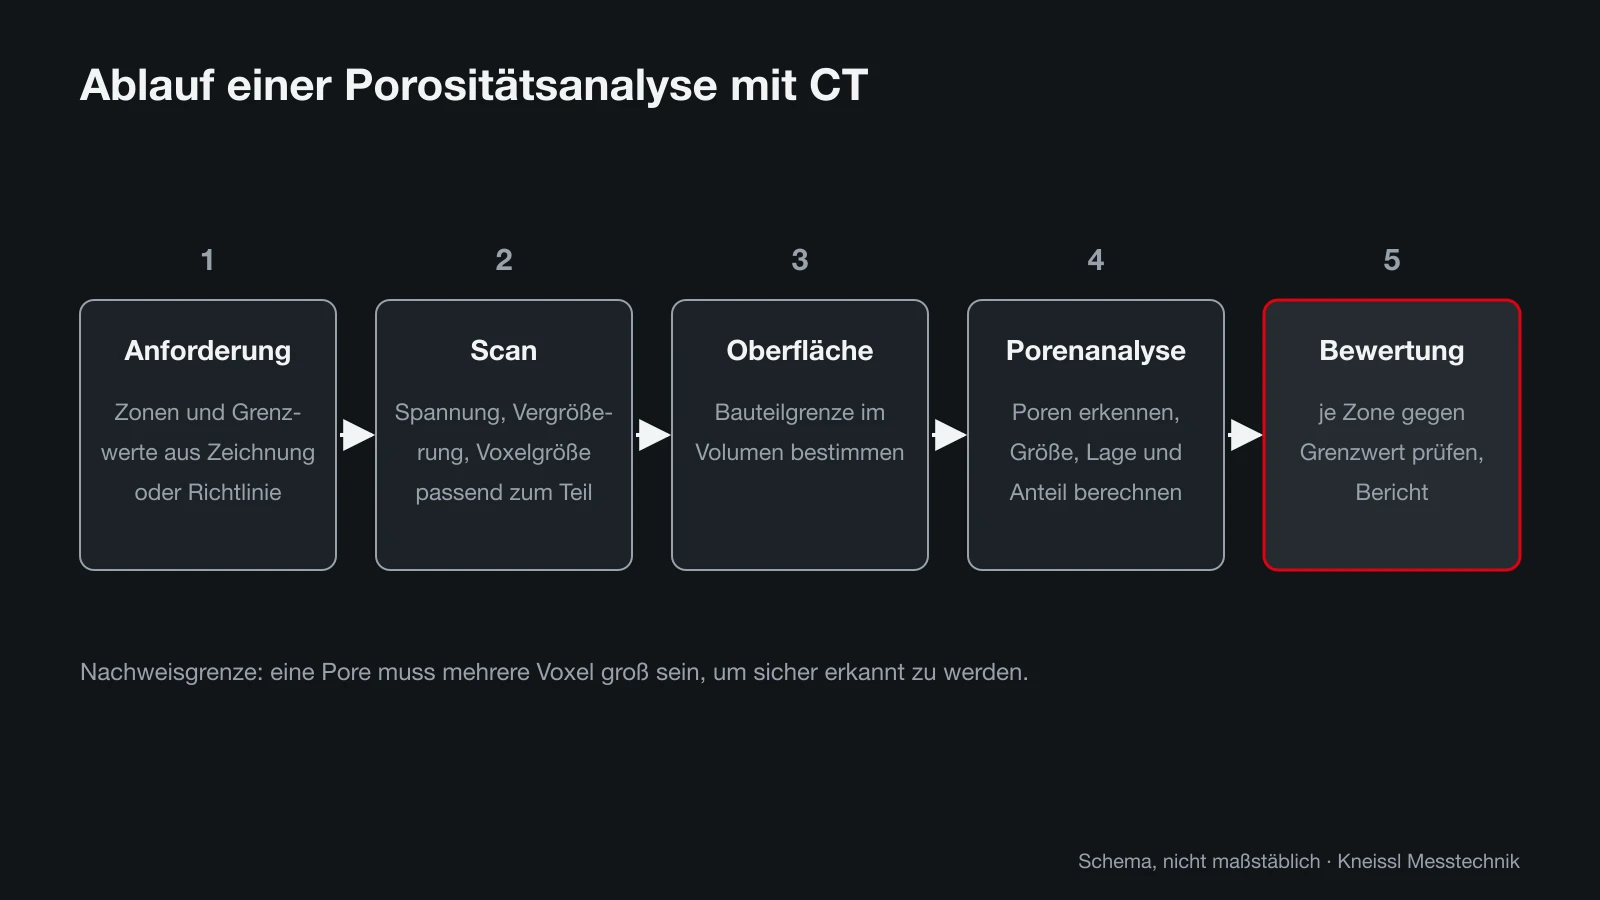
Eine belastbare Porositätsanalyse folgt immer demselben Muster. Der Aufwand liegt am Anfang: Sind Zonen, Grenzwerte und Scanparameter einmal festgelegt, läuft die Prüfung jedes weiteren Teils weitgehend automatisch.
- Anforderung klären: Welche Zonen gibt es, welche Grenzwerte gelten je Zone (größte Pore, Anteil, Abstand zur Oberfläche), nach welcher Richtlinie wird bewertet?
- Scan einstellen: Röhrenspannung und Leistung für die dickste Wand, Vergrößerung und Voxelgröße für die kleinste geforderte Pore, Lage des Teils so wählen, dass lange Strahlwege durch dicke Wände vermieden werden.
- Oberfläche bestimmen: Die Software ermittelt die Bauteilgrenze im Grauwertvolumen; erst danach ist klar, was Material, was Pore und was Umgebung ist.
- Porenanalyse rechnen: Erkennung aller Volumendefizite, Berechnung von Volumen, Durchmesser, Form und Lage; Zuordnung zu den am CAD-Modell definierten Zonen.
- Bewerten und berichten: Vergleich je Zone mit dem Grenzwert, farbige Darstellung, Bericht mit Ansichten der kritischen Poren; bei Bedarf Export für den Kunden.
Was die Auswertung liefert – und wo man aufpassen muss
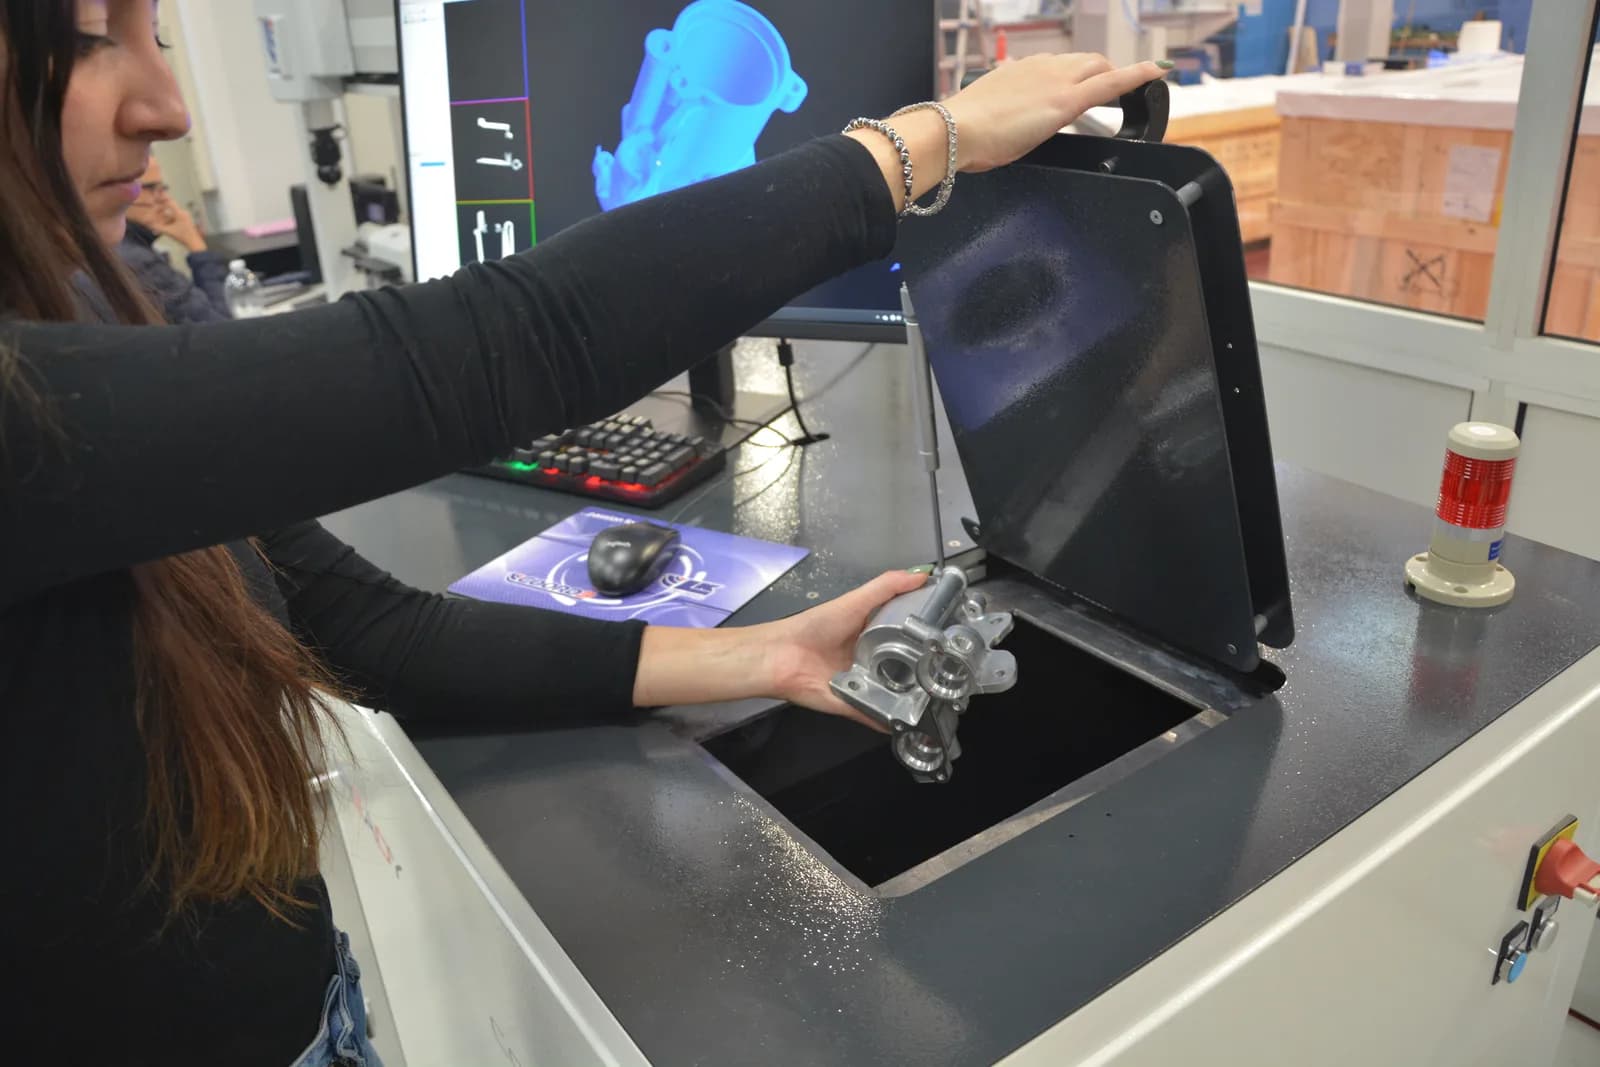
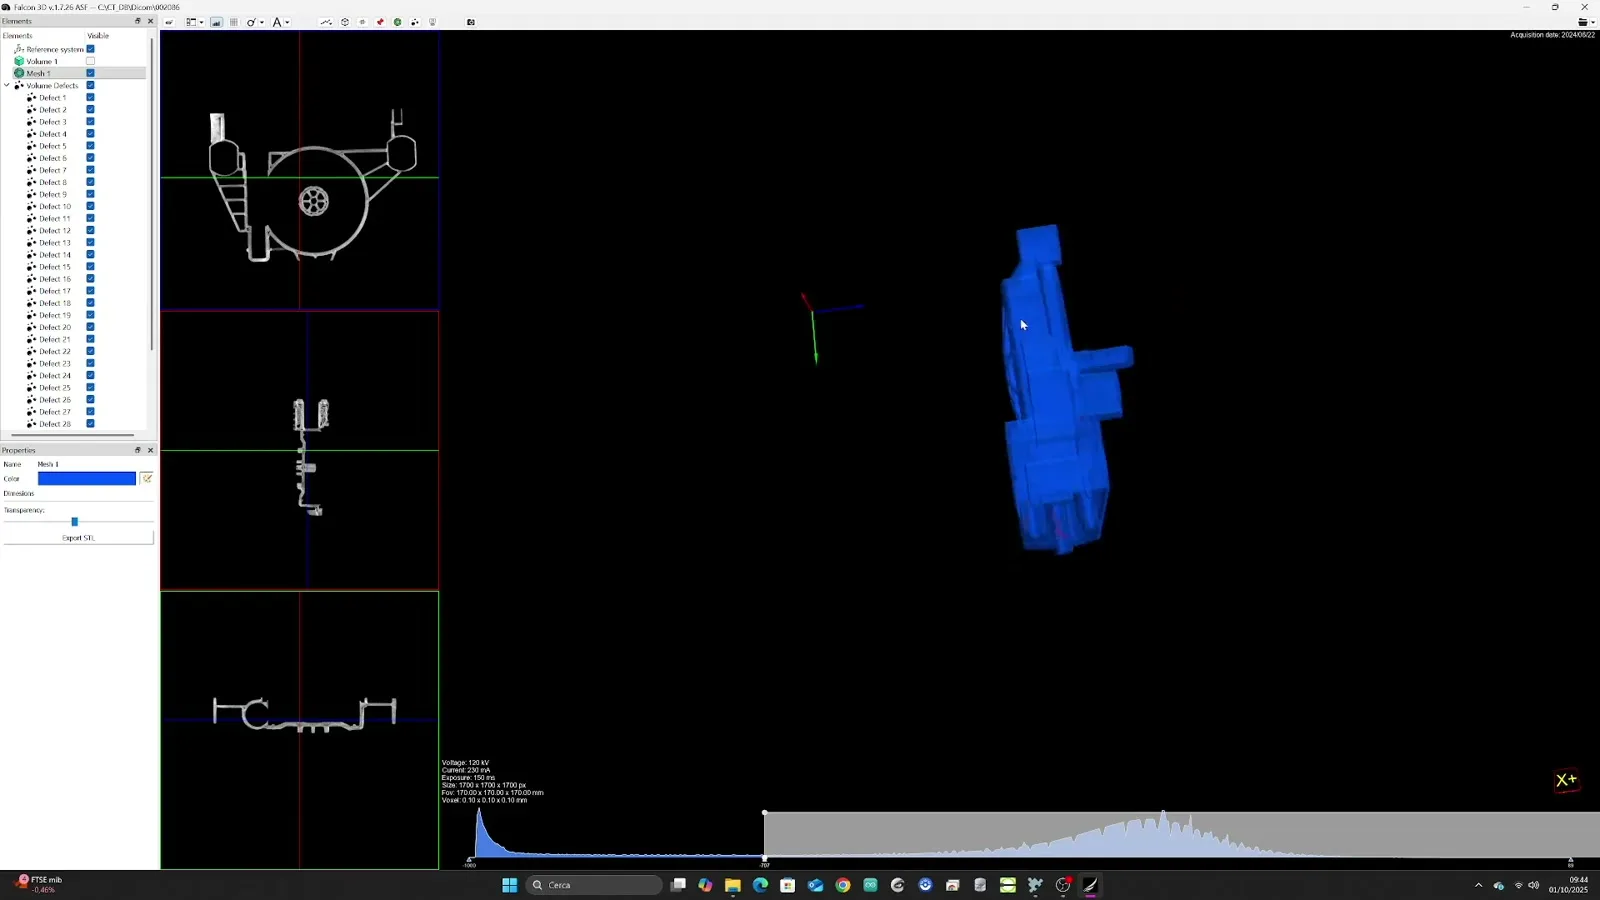
Moderne Auswertesoftware erkennt Poren und Einschlüsse automatisch und stellt sie farbcodiert nach Größe dar. Der Hersteller Volume Graphics beschreibt für sein Modul zur Porositäts- und Einschlussanalyse unter anderem die Berechnung von Volumen, Durchmesser, Kugelförmigkeit und Wanddickenbezug sowie Auswertungen nach Richtlinien wie BDG P 203. Bei READY übernimmt die mitgelieferte Software Falcon3D die automatische Erkennung von Poren und Lunkern, Schnittansichten und den PDF-Bericht, mit Export als STL oder DICOM (Herstellerangabe).
Drei Stellschrauben beeinflussen das Ergebnis stärker als jede Softwarefunktion. Erstens der Schwellwert, ab dem ein Grauwert als Pore gilt: Er muss am Teil validiert werden, sonst zählt die Software Rauschen als Pore oder übersieht flache Defekte. Zweitens die Mindestgröße, die als Pore gewertet wird – sie sollte zur Nachweisgrenze passen und dokumentiert sein. Drittens die Behandlung oberflächennaher und offener Poren, die im Volumen schwer von der Außenkontur zu trennen sind.
Für den Vergleich zwischen Lieferant und Kunde ist deshalb nicht nur das Ergebnis wichtig, sondern das Prüfrezept: Scanparameter, Voxelgröße, Auswerteparameter und Zonenmodell. Nur wenn beide Seiten dasselbe Rezept nutzen, sind die Zahlen vergleichbar. Ein Ringversuch mit einigen Referenzteilen, die auch geschliffen werden, schafft Vertrauen in die neue Methode.
In der Praxis scheitert die Einführung selten an der Technik, sondern an fehlenden Absprachen. Typisch ist, dass die Gießerei nach Schliff-Grenzwerten arbeitet und der Kunde plötzlich CT-Bilder mit deutlich mehr sichtbaren Poren erhält – nicht weil das Teil schlechter ist, sondern weil die CT das ganze Volumen zeigt. Grenzwerte aus der Schliffwelt lassen sich nicht eins zu eins in Volumenkennwerte übersetzen; sie müssen neu vereinbart werden.
Ein zweiter häufiger Fehler ist eine zu grobe Auflösung für die Anforderung: Wenn die Zeichnung Poren ab einer bestimmten Größe verbietet, die CT diese Größe aber nicht sicher nachweisen kann, ist das Prüfergebnis „keine Pore gefunden“ wertlos. Drittens werden Auswerteparameter zwischen Lieferant und Kunde nicht abgeglichen, sodass dasselbe Teil zwei unterschiedliche Porenanteile erhält. Alle drei Fehler lassen sich mit einem gemeinsamen Prüfrezept und einigen Referenzteilen vermeiden.
Stichprobe, Erstmuster oder 100-%-Prüfung?
Wie oft gescannt wird, ist eine Frage von Risiko und Taktzeit. Typische Einsatzfälle sind die Erstmusterprüfung neuer Werkzeuge, die Optimierung von Gießparametern, die Stichprobenprüfung in der Serie und die Fehleranalyse nach Reklamationen. Für Sicherheitsteile im Automobilbau gibt es außerdem Inline-Anlagen zur 100-%-Prüfung: ZEISS nennt für seine Leichtmetallguss-Anlage VoluMax 9 flash eine Taktzeit von 60 Sekunden (Broschüre ZEISS X-Ray Series, Herstellerangabe). Solche Anlagen sind auf hohe Stückzahlen und eine feste Teilefamilie ausgelegt.
Dazwischen liegt die fertigungsnahe Stichprobe mit einem kompakten Vollschutzgerät neben der Gießzelle. Für die CoreX 250 gibt READY ein 3D-Volumen in rund 30 Sekunden und die Möglichkeit an, mehrere Teile in einem Durchgang zu scannen (Herstellerangabe). Damit lassen sich mehrere Kavitäten oder Teile aus einer Schicht in kurzer Zeit vergleichen, ohne Teile ins Labor zu schicken. Was eine eigene Anlage gegenüber einem Dienstleister kostet, rechnet der Ratgeber Industrielle CT: Kosten durch. Für den Betrieb eines Vollschutzgeräts gelten Strahlenschutzpflichten, die der Ratgeber Strahlenschutz bei Industrie-CT erklärt.
Eine Porositätsanalyse ersetzt übrigens keine Dichtheitsprüfung: Sie zeigt, wo Poren liegen, aber nicht, ob ein durchgehender Leckpfad entsteht. Beide Verfahren ergänzen sich – die CT erklärt, warum ein Teil bei der Dichtheitsprüfung durchgefallen ist.
Porosität und Maße in einem Scan
Ein Vorteil, der in der Porositätsdiskussion oft untergeht: Derselbe Datensatz enthält die komplette Geometrie. Wandstärken, Kernversatz, Bohrungslagen und der Soll-Ist-Vergleich gegen das CAD-Modell lassen sich aus demselben Scan auswerten. Wie das funktioniert, beschreibt der Ratgeber Soll-Ist-Vergleich mit CT. Für eng tolerierte Funktionsmaße bleibt allerdings das taktile Koordinatenmessgerät oft das genauere Mittel; READY gibt für die CoreX-Geräte eine Längenmessabweichung von 30 µm + L/300 an (Herstellerangabe). Wann welches Verfahren passt, klärt der Ratgeber CT oder Koordinatenmessgerät.
Für Gießereien bedeutet das: Wer eine CT für die Porositätsanalyse anschafft, kann einen Teil der Erstmustervermessung gleich mit abdecken – vor allem schwer zugängliche Innengeometrien, die taktil nur nach dem Zersägen erreichbar wären.
Checkliste: Porositätsanalyse mit CT einführen
Die folgende Liste fasst zusammen, was vor dem ersten Serienscan geklärt sein sollte. Gern prüfen wir mit Ihnen an einem Ihrer Gussteile, ob ein kompaktes CT-Gerät die geforderte Nachweisgrenze erreicht – Informationen zur Geräteauswahl finden Sie auf der READY-Markenseite.
- Prüfzonen und Grenzwerte mit dem Kunden vereinbart und am CAD-Modell hinterlegt
- Bewertungsgrundlage festgelegt (BDG P 203, Werknorm oder Kundenspezifikation)
- Kleinste zu findende Pore bekannt und Voxelgröße danach gewählt
- Durchstrahlbarkeit der dicksten Wand am echten Teil geprüft
- Auswerteparameter (Schwellwert, Mindestgröße) validiert, zum Beispiel gegen Schliffe
- Prüfrezept dokumentiert und mit dem Kunden abgestimmt
- Prüfhäufigkeit festgelegt: Erstmuster, Stichprobe, Reklamation
- Strahlenschutz und Aufstellort geklärt
Quellen
- QZ 07/2021: Nahtloser Workflow – Porositätsanalyse nach BDG P 203 (PDF)
- Volume Graphics: Porositäts- und Einschlussanalyse
- Werth Messtechnik: Praxistipp „Der scharfe Blick ins Werkstück“ (PDF)
- ZEISS X-Ray Series für Leichtmetallguss, Broschüre (PDF)
- VisiConsult: Inline-CT für 100-%-Prüfung im Automobilbau