Warum sich Stanzteile im Durchlicht gut messen lassen
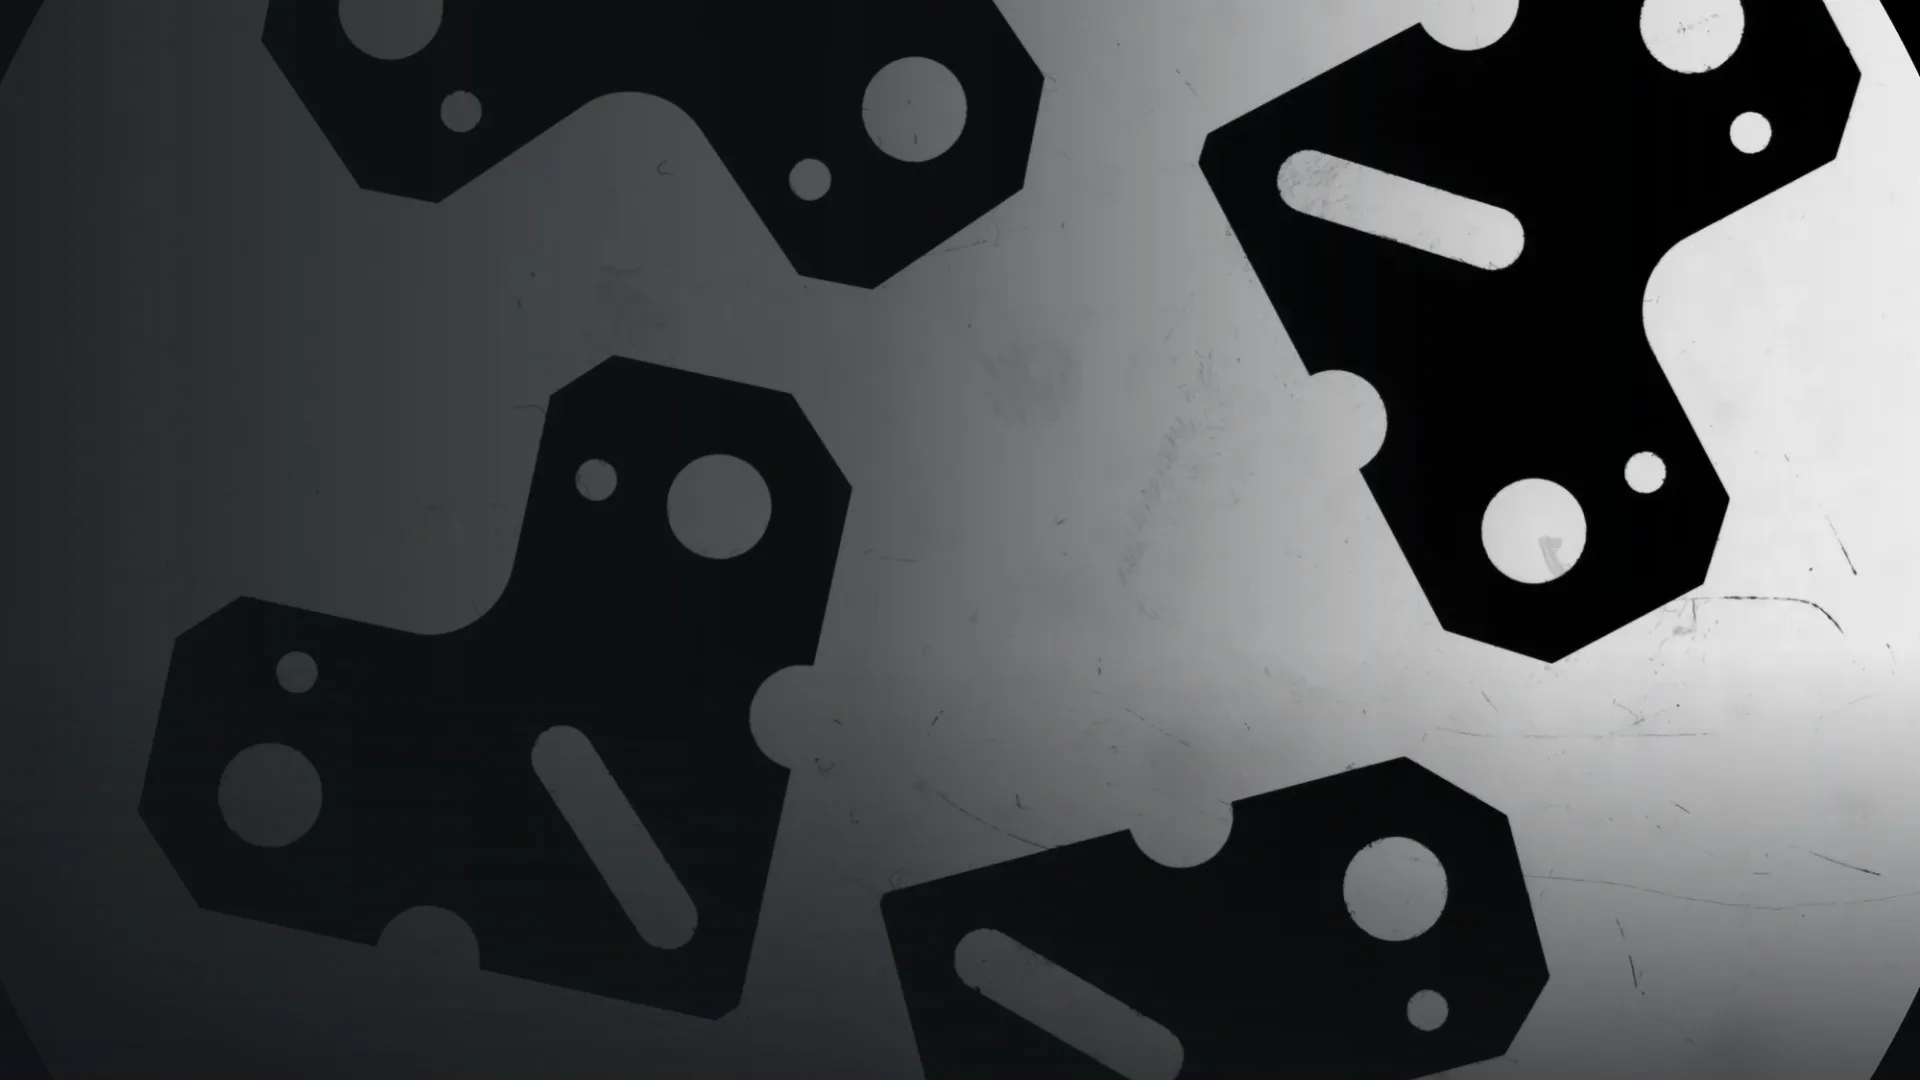
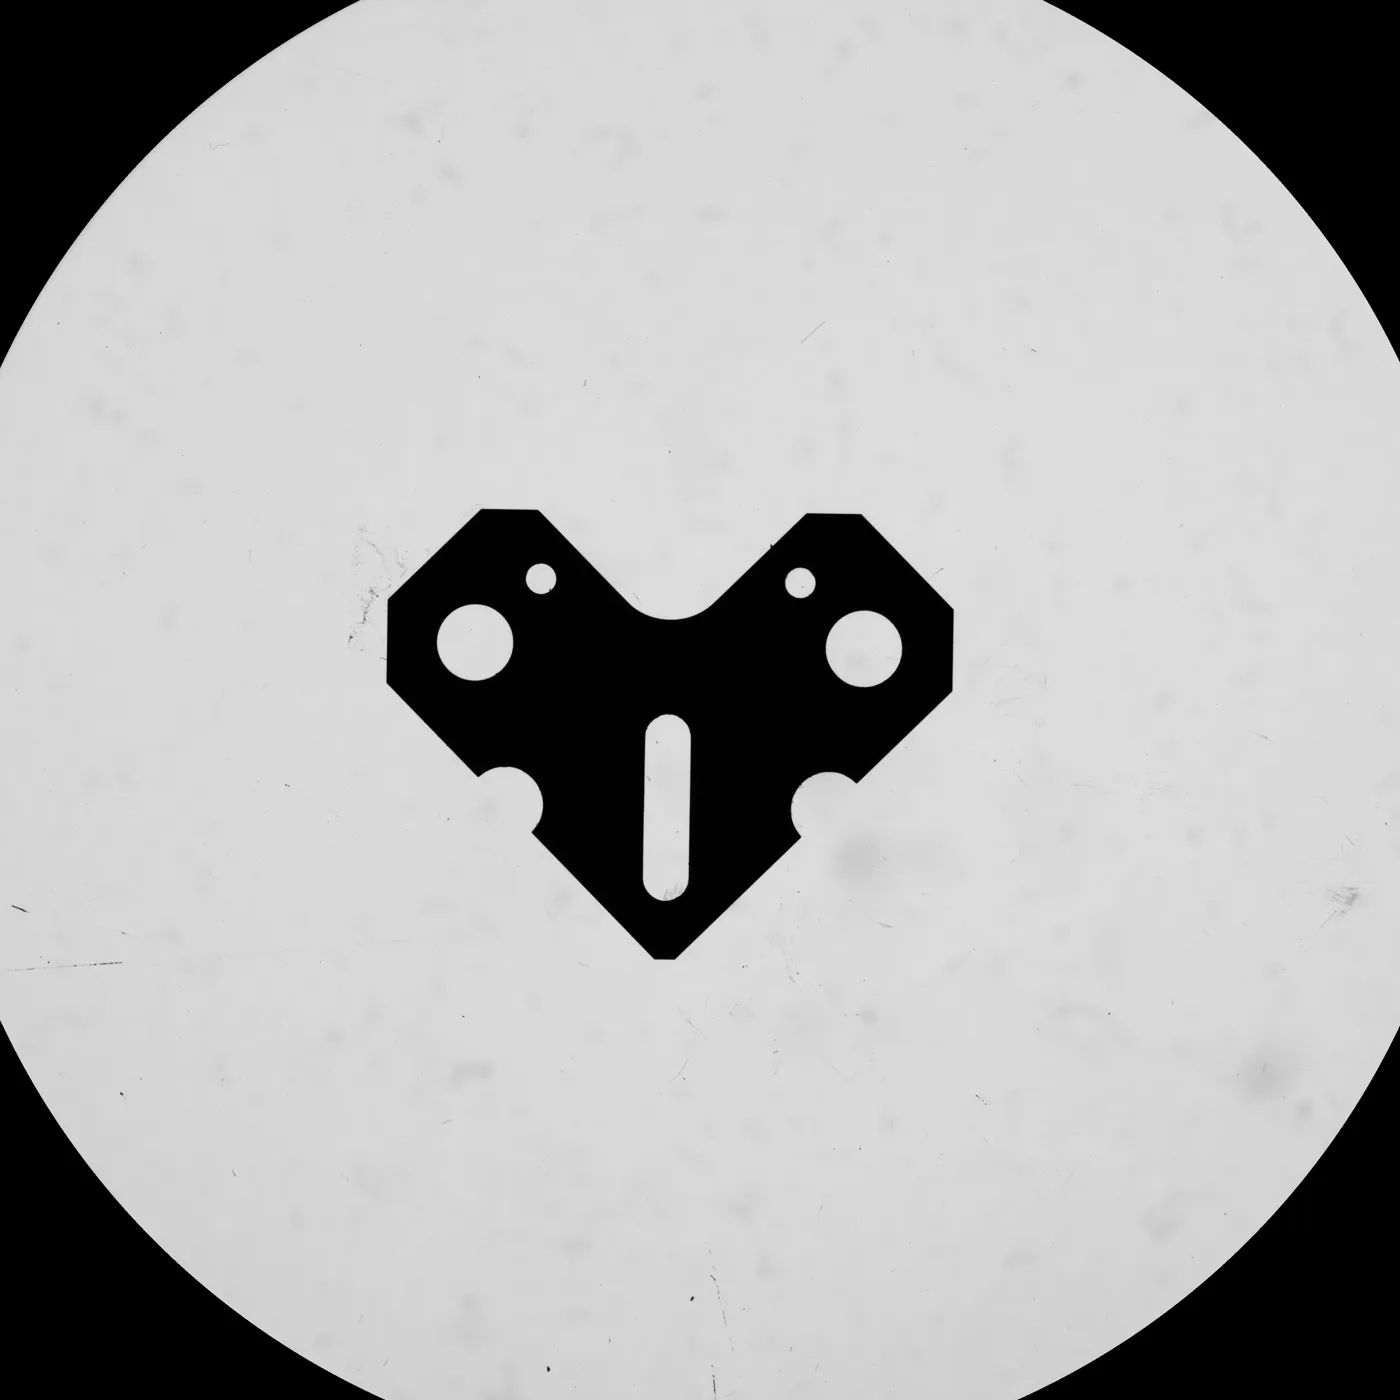
Ein Stanzteil ist im Wesentlichen eine ebene Kontur: Außenumriss, Bohrungen, Langlöcher, Aussparungen. Im Durchlicht fällt das Licht von unten durch den Glastisch, das Blech blockiert es, und die Kamera sieht ein scharf begrenztes Schattenbild. Genau diese Kanten wertet die Software aus. Weil jede durchgehende Öffnung hell erscheint, sind Innen- und Außenkonturen in einem Bild erfasst, ohne das Teil umzulegen.
Der VX8300D arbeitet mit einem doppelt telezentrischen Objektiv und einem 20-Megapixel-CMOS-Sensor. Telezentrie bedeutet, dass der Abbildungsmaßstab weitgehend unabhängig davon bleibt, ob das Teil leicht über der Fokusebene liegt – für Bleche, die nicht ganz plan aufliegen, ein praktischer Vorteil. Wie sich der digitale Messprojektor vom klassischen Gerät mit Mattschirm unterscheidet, erklärt der Ratgeber zum Profilprojektor.
Zu beachten ist, was das Schattenbild zeigt: die größte projizierte Ausdehnung des Teils. Ein Stanzgrat, der seitlich übersteht, oder eine Schnittfläche mit Kanteneinzug, Glattschnitt und Bruchzone erscheinen nicht getrennt, sondern als eine Kante. Wer den Glattschnittanteil oder die Grathöhe beurteilen muss, braucht dafür eine andere Ansicht oder ein anderes Verfahren.
Der Messablauf am VX8300D
Am Anfang steht das Messprogramm. Liegt eine CAD-Zeichnung des Teils vor, wird sie importiert, und die Soll-Geometrie dient als Grundlage für die Merkmale. Danach legt der Bediener das Teil auf den Tisch, ohne es auszurichten. Die Software erkennt das Teil automatisch, ordnet es dem Programm zu und misst auf Knopfdruck. Für die Auswertung nennt Chotest bis zu 80 Analysewerkzeuge, dazu eine SPC-Statistik.
Für Stanzteile in Serie ist die Batch-Messung entscheidend: Mehrere Teile werden frei im Bildfeld verteilt und in einem Durchgang gemessen, das Ergebnis wird je Teil protokolliert. Wie viele Teile gleichzeitig Platz finden, hängt von ihrer Größe ab. Das Bildfeld des VX8300D beträgt im Breitbild-Modus 300 × 200 mm, im Präzisionsmodus 230 × 130 mm. Für den Präzisionsmodus nennt das Datenblatt eine Messgenauigkeit von ±1,5 µm – ohne Bildzusammensetzung, bei +20 °C ± 1 °C und höchstens 3 kg Tischlast. Wird das Bild aus mehreren Aufnahmen zusammengesetzt, gilt ±(3 + 0,02 L) µm, mit L als Verfahrweg des Tisches in mm. Alle Kennwerte stehen im Datenblatt, das auf der Produktseite Chotest VX8200D / VX8300D zum Download bereitliegt.
- CAD-Zeichnung importieren oder Merkmale am ersten Teil festlegen
- Teile ohne Ausrichtung auf den Glastisch legen
- Messung starten; die Software erkennt Lage und Teil
- Ergebnisse je Teil prüfen, Protokoll und SPC-Daten übernehmen
Stator- und Rotorbleche
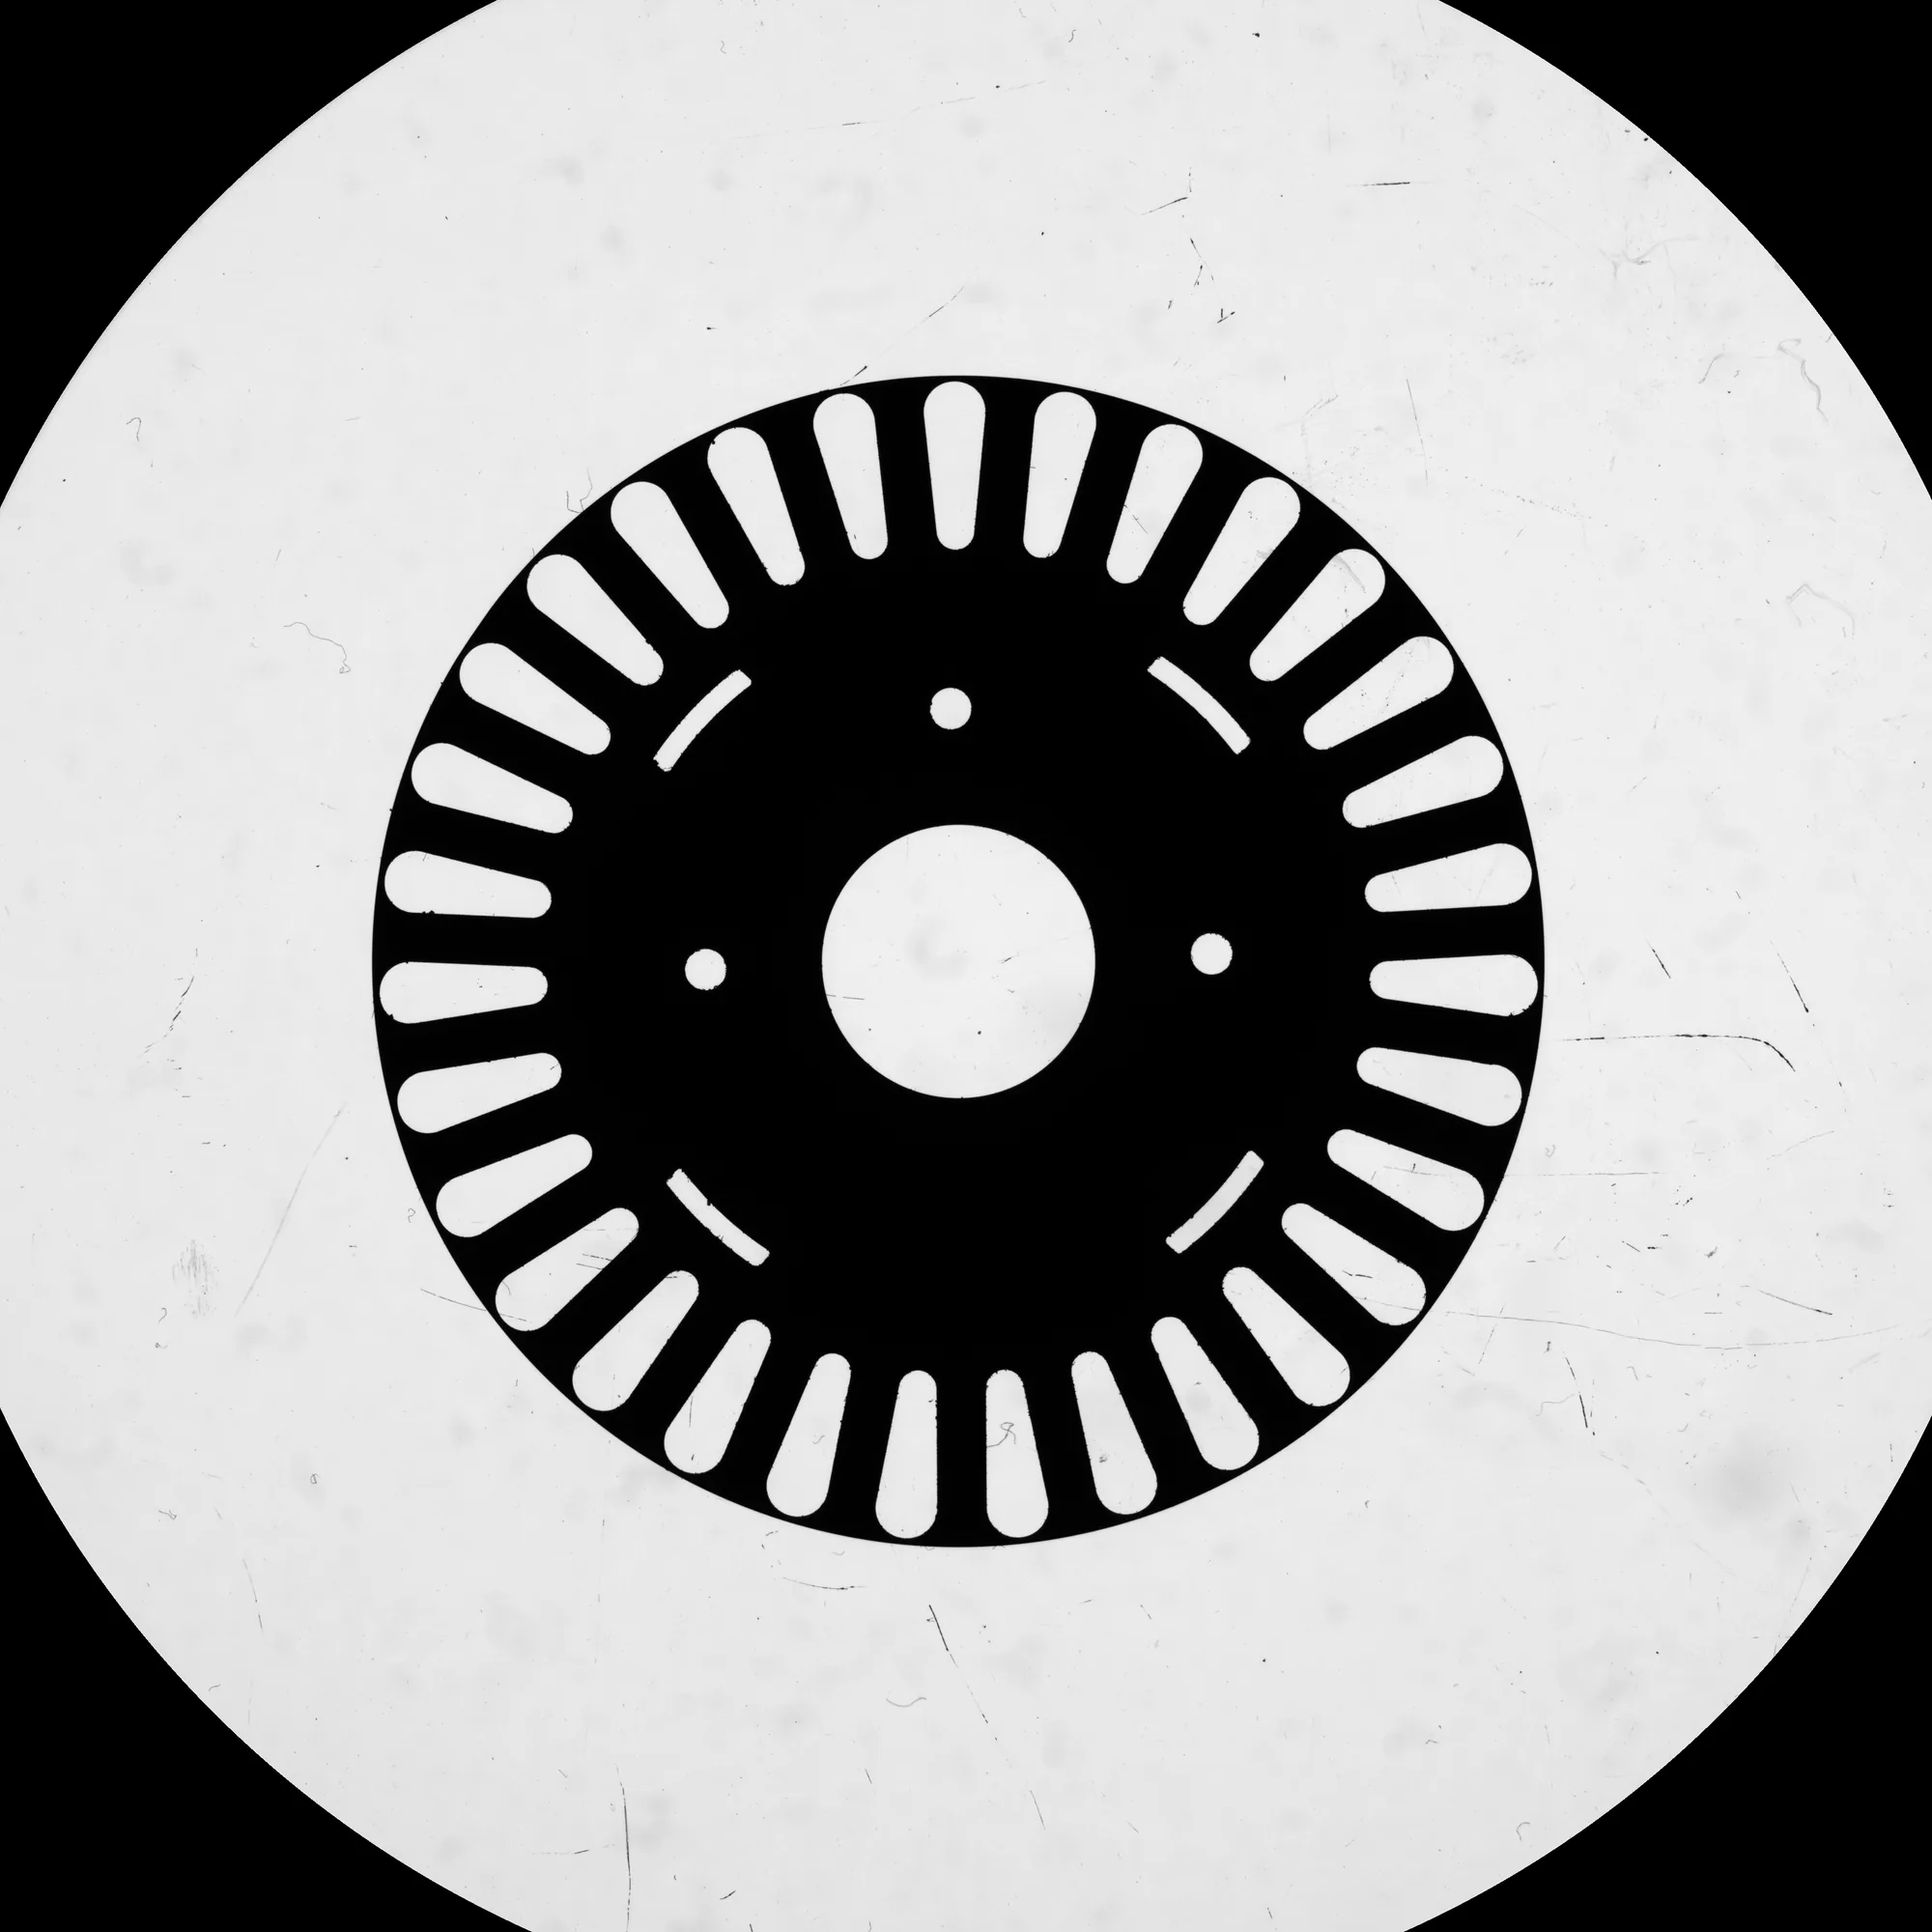
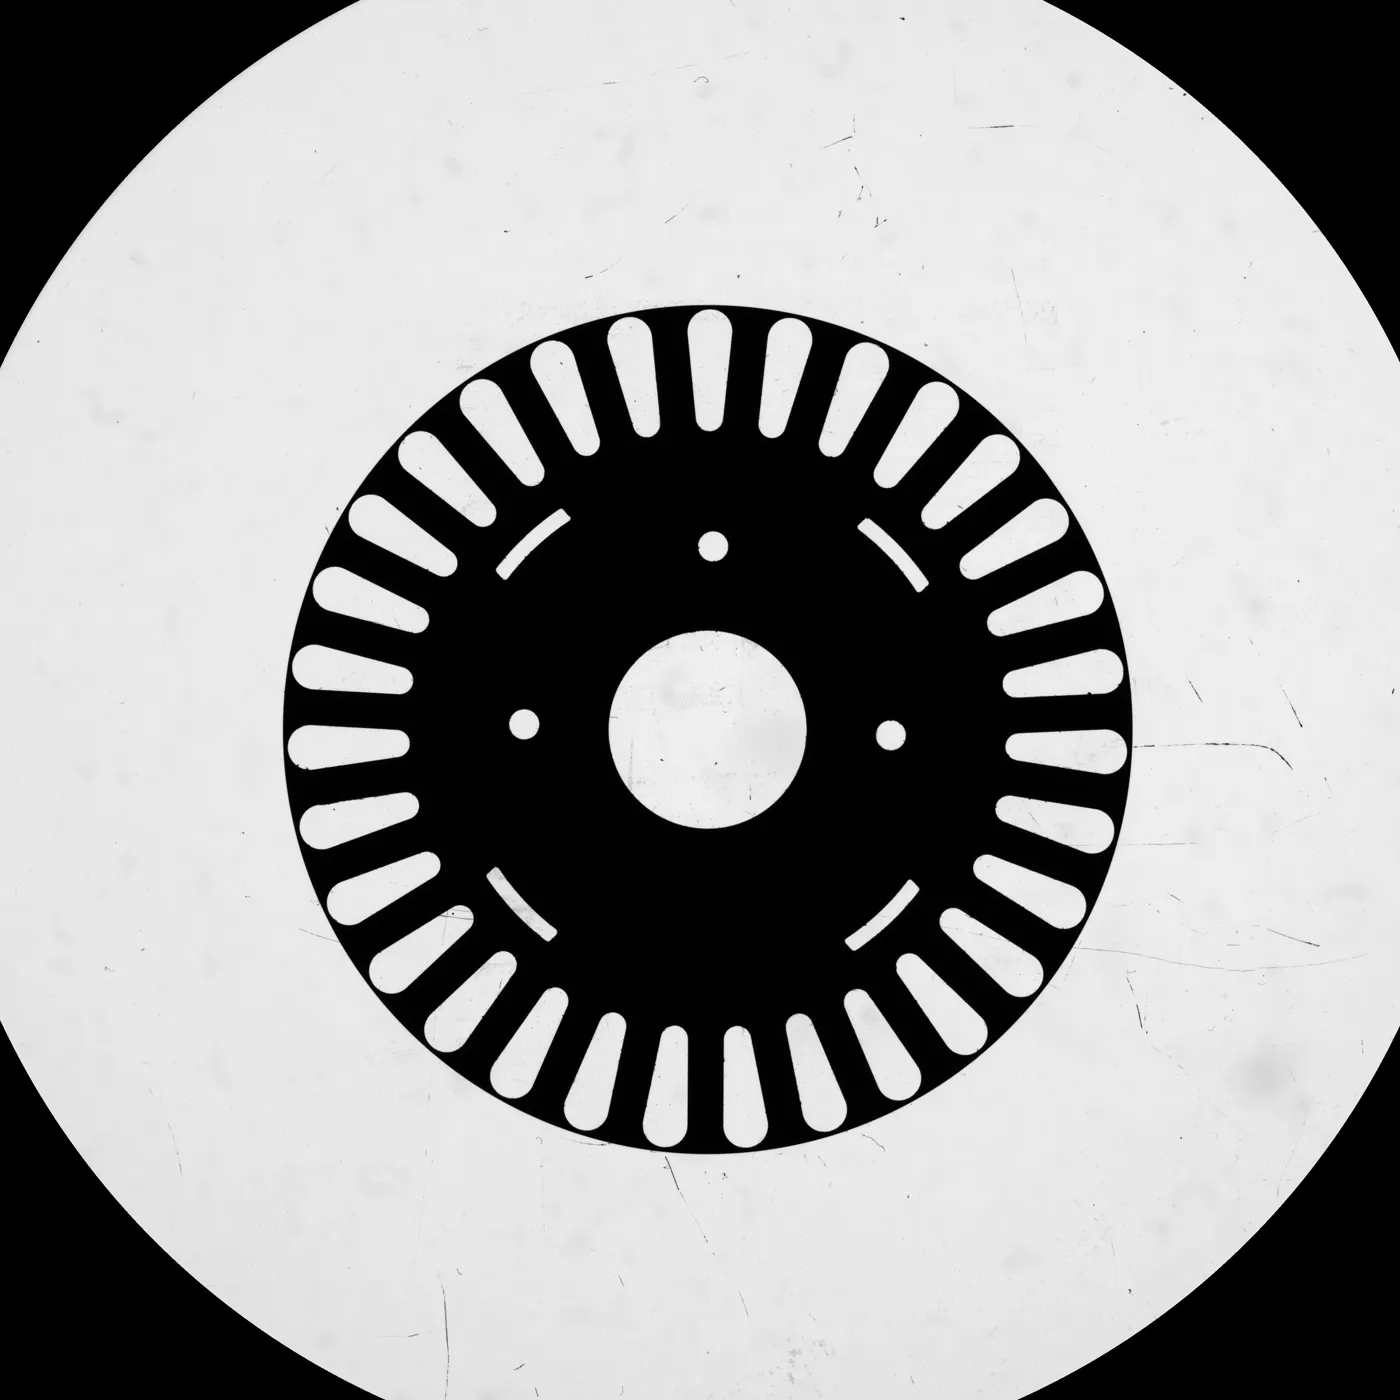
Elektrobleche für Motoren und Generatoren bestehen aus vielen gleichartigen Merkmalen: Nuten am Umfang, eine zentrale Bohrung, Befestigungs- oder Paketierbohrungen und oft weitere Durchbrüche. Gerade die Wiederholung macht die optische Messung effizient. Statt jede Nut einzeln anzutasten, erfasst die Software alle Nuten aus einem Bild und wertet Nutbreite, Zahnbreite und Teilung über den gesamten Umfang aus.
Typische Prüfmerkmale sind Innen- und Außendurchmesser, die Lage der Bohrung zum Außenkreis, die Nutgeometrie mit ihren Radien und die Winkelteilung der Nuten. Ein Soll-Ist-Vergleich gegen die CAD-Kontur zeigt, ob sich ein Stempel abgenutzt hat oder ob einzelne Nuten abweichen.
Nicht erfassen lässt sich im Durchlicht, was senkrecht zur Blechebene liegt: Blechdicke, Grathöhe, Ebenheit des Einzelblechs oder die Höhe eines fertigen Blechpakets. Diese Größen brauchen eine Höhenmessung oder ein Messgerät mit Z-Achse und Sensor, etwa eine Multisensor-Messmaschine.
Lochblech und Siebgewebe
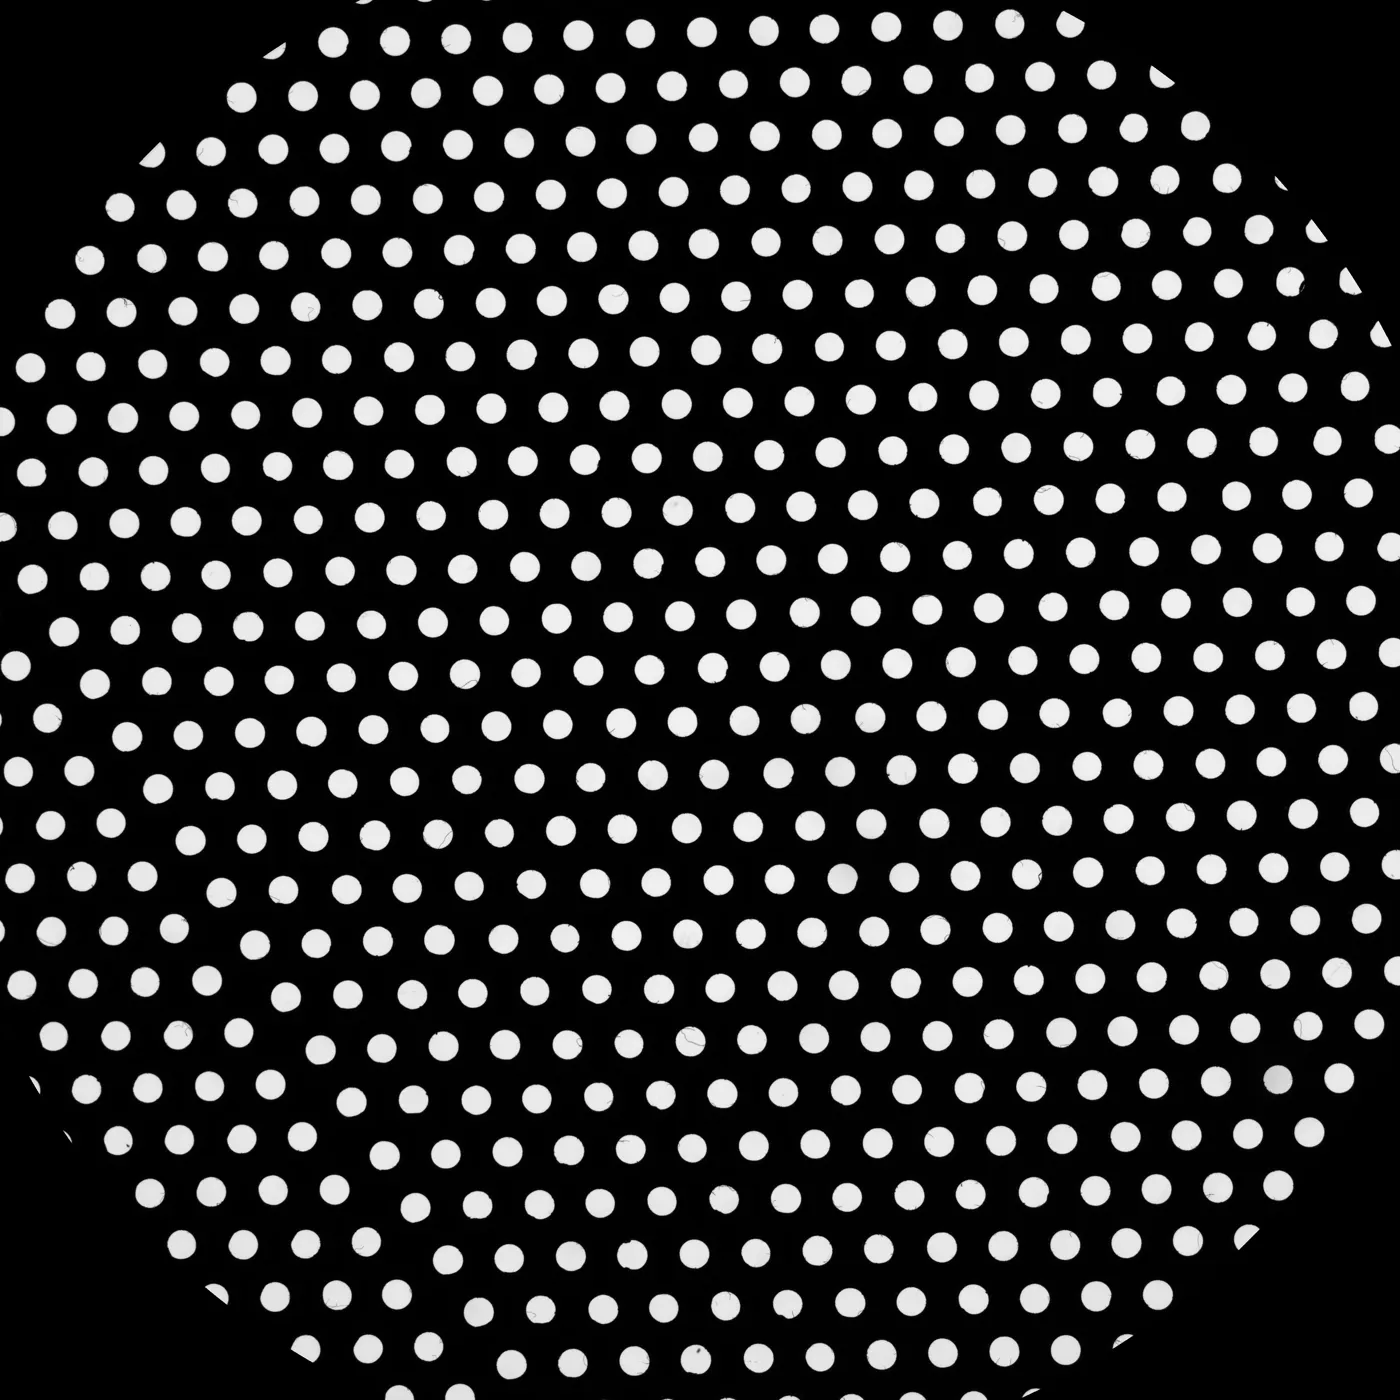
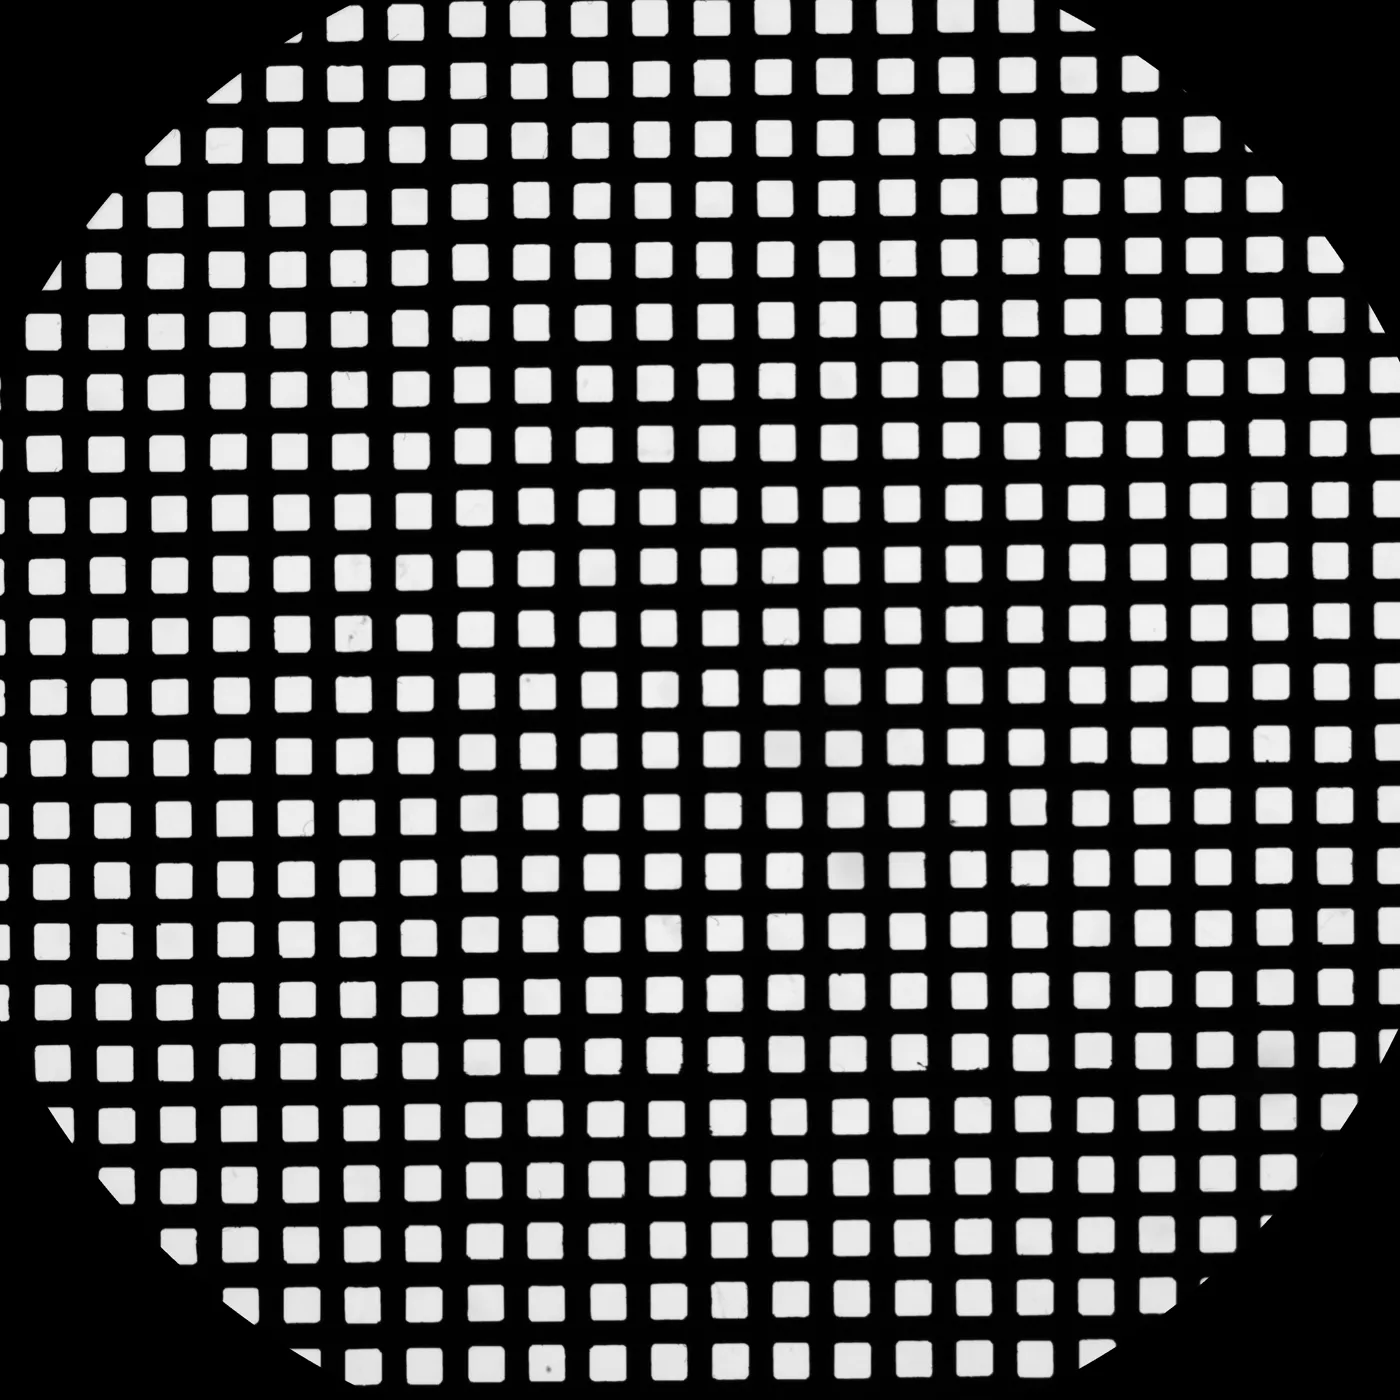
Bei Lochblechen und Geweben liegt die Aufgabe nicht in einem einzelnen Merkmal, sondern in der Menge: Hunderte Öffnungen sollen in Größe und Teilung innerhalb der Toleranz liegen. Im Durchlicht erscheinen die Öffnungen hell, das Material dunkel. Jede Öffnung lässt sich als eigenes Element auswerten, etwa als Kreis oder Rechteck; aus den Einzelwerten ergeben sich Mittelwert, Streuung, Minimum und Maximum. Für die Statistik über Messreihen nennt Chotest unter anderem Mittelwert, σ, Cp und Cpk.
Beim Lochblech interessieren Lochdurchmesser, Lochabstand und Stegbreite, beim Siebgewebe die lichte Maschenweite und die Drahtstärke. Wichtig ist, vorab festzulegen, welche Öffnungen zählen: Angeschnittene Öffnungen am Rand des Bildfelds sollten ausgeschlossen werden, damit sie die Statistik nicht verfälschen.
Ist das Blech größer als das Bildfeld, wird an mehreren Stellen gemessen, indem der Kreuztisch das Teil verfährt. Der Kreuztisch des VX8300D verfährt laut Datenblatt 210 mm in X und 110 mm in Y. Wie oft und wo gemessen wird, gehört in den Prüfplan.
Langlöcher, Radien und Bezüge
Viele Stanzteile werden nicht nur über Durchmesser und Abstände toleriert, sondern über Positionen zu einem Bezugssystem. Die Software baut dieses Bezugssystem aus gemessenen Elementen auf – etwa aus einer Bohrung und einer Kante oder aus dem Mittelpunkt eines Außenkreises – und bezieht alle weiteren Merkmale darauf. Da das Teil nicht ausgerichtet aufgelegt werden muss, ist dieser Schritt Teil des Messprogramms.
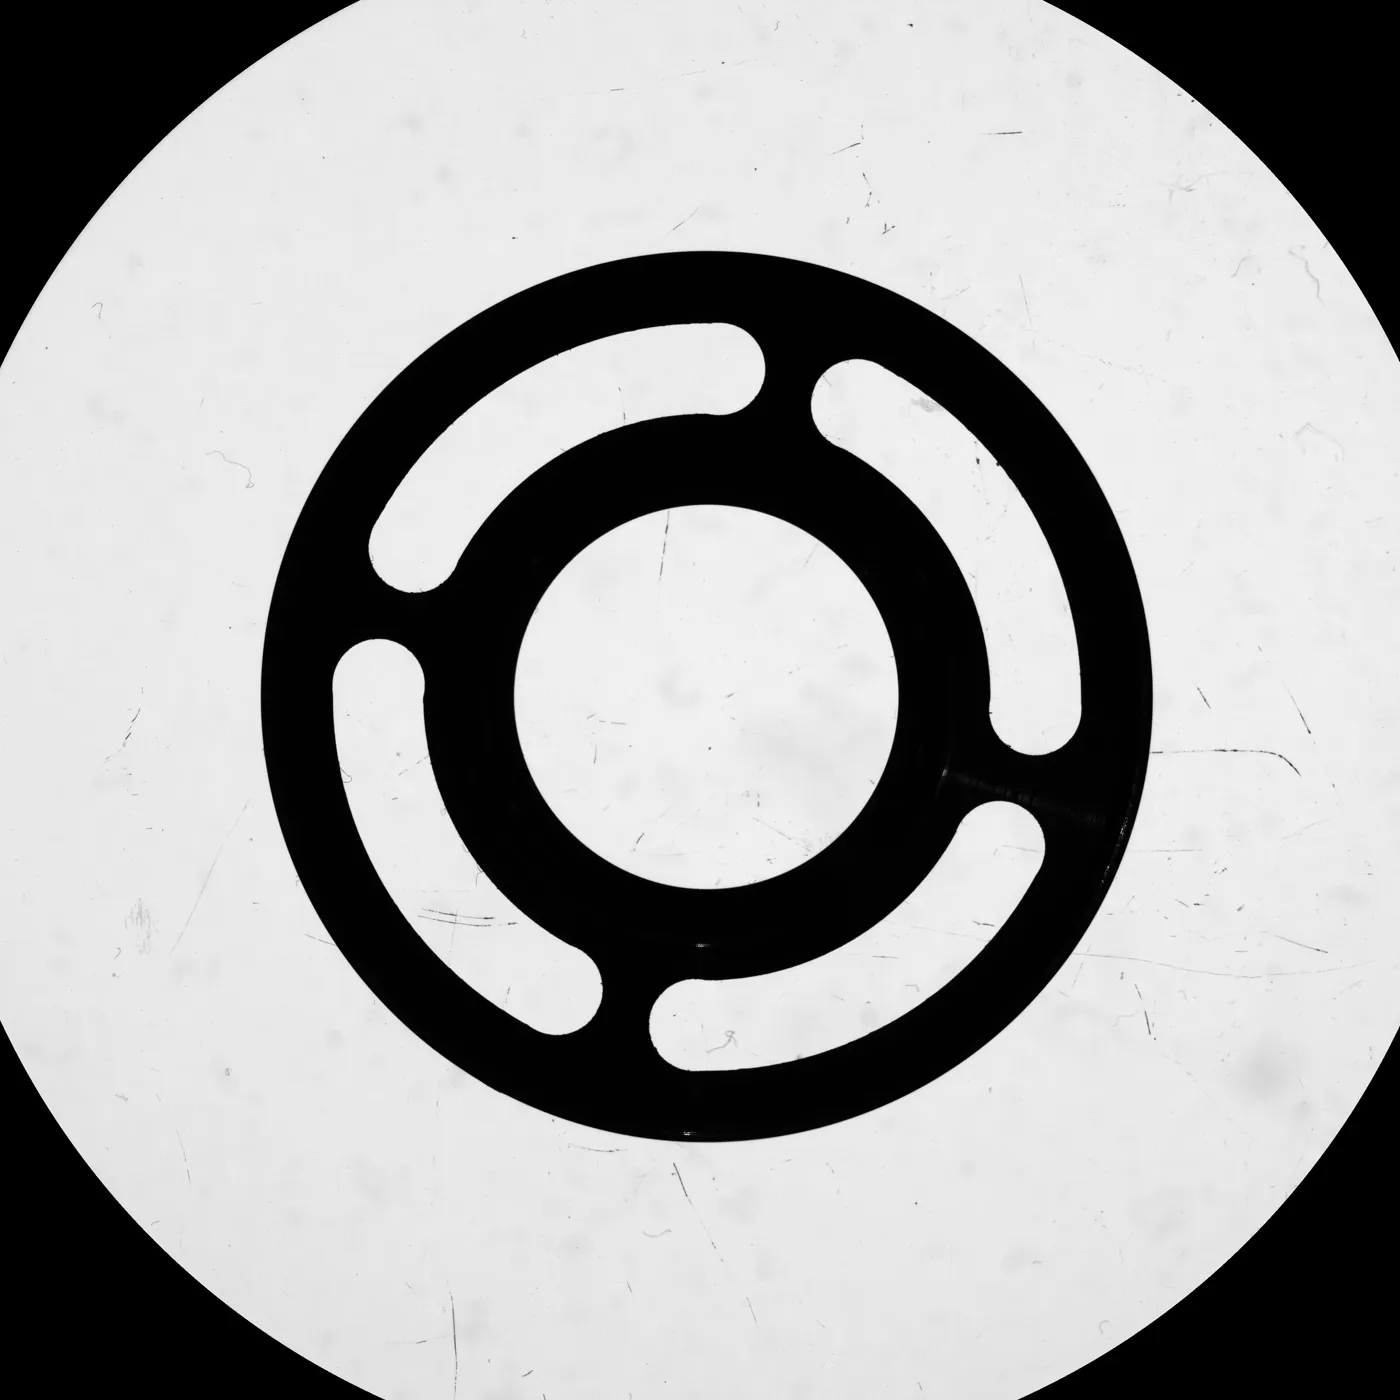
Langlöcher werden als Kombination aus zwei Halbkreisen und zwei Geraden ausgewertet: Breite, Länge, Lage und Winkel. Bogenförmige Langlöcher, wie sie an Ringen vorkommen, prüft man über Radius, Breite und Winkelbereich. Bei Konturen mit vielen Radien ist der Vergleich gegen die CAD-Kontur oft aussagekräftiger als eine lange Liste einzelner Maße.
Wo die Messung im Schattenbild endet
Der digitale Messprojektor misst in der Ebene. Für die meisten Stanzteile genügt das, aber nicht für alle Merkmale. Biegeteile mit Laschen, Durchzüge, Prägungen oder Senkungen haben Geometrie in der Höhe, die im Schattenbild verloren geht. Auch Ebenheit und Verzug eines Blechs sind keine 2D-Merkmale.
Wenn solche Merkmale überwiegen oder wenn die Teile deutlich größer sind als das Bildfeld, passt eine Geräteklasse mit Z-Achse besser. Den Unterschied beschreibt der Ratgeber zur Multisensor-Messmaschine. Die übrigen Chotest-Messprojektoren mit kleinerem Bildfeld, etwa der VX5100D mit einem Messfeld von ∅ 100 mm, kommen für kleine Stanzteile infrage, wenn das große Bildfeld nicht gebraucht wird.
Quellen
Häufige Fragen
Das hängt vor allem von der Teilegröße ab. Im Batch-Betrieb werden die Teile frei auf dem Tisch verteilt und in einem Durchgang gemessen, das Ergebnis wird je Teil protokolliert. Das Bildfeld des VX8300D beträgt im Breitbild-Modus 300 × 200 mm. Wie viele Teile Ihres Typs sinnvoll in einem Durchgang liegen, zeigt eine Probemessung.
Nur eingeschränkt. Das Schattenbild zeigt die größte projizierte Ausdehnung des Teils, ein seitlich überstehender Grat geht also in die Außenkante ein. Die Grathöhe senkrecht zur Blechebene ist im Durchlicht nicht sichtbar. Dafür braucht es eine Höhenmessung, eine Seitenansicht oder ein anderes Messverfahren.
Nein. Die Software erkennt Lage und Drehung des Teils automatisch und richtet das Messprogramm danach aus. Das Bezugssystem wird aus gemessenen Elementen aufgebaut, etwa aus einer Bohrung und einer Kante. Für eine reproduzierbare Messung sollte das Teil aber plan aufliegen und sauber sein, damit Späne oder Öl die Kontur nicht verfälschen.
Dann wird an mehreren Stellen gemessen, indem der Kreuztisch das Blech unter der Kamera verfährt. Der Kreuztisch des VX8300D verfährt laut Datenblatt 210 mm in X und 110 mm in Y. Welche Bereiche gemessen werden und wie viele Öffnungen in die Auswertung eingehen, legt der Prüfplan fest. Angeschnittene Öffnungen am Bildrand sollten ausgeschlossen werden.
Ja. Die Software importiert CAD-Zeichnungen und vergleicht die gemessene Kontur mit der Soll-Geometrie. Bei Elektroblechen mit vielen gleichartigen Nuten zeigt der Vergleich schnell, ob einzelne Nuten abweichen oder ob sich das Werkzeug abgenutzt hat. Blechdicke und Pakethöhe liegen dagegen außerhalb der 2D-Messung.