Das Längsprofil im Schattenbild
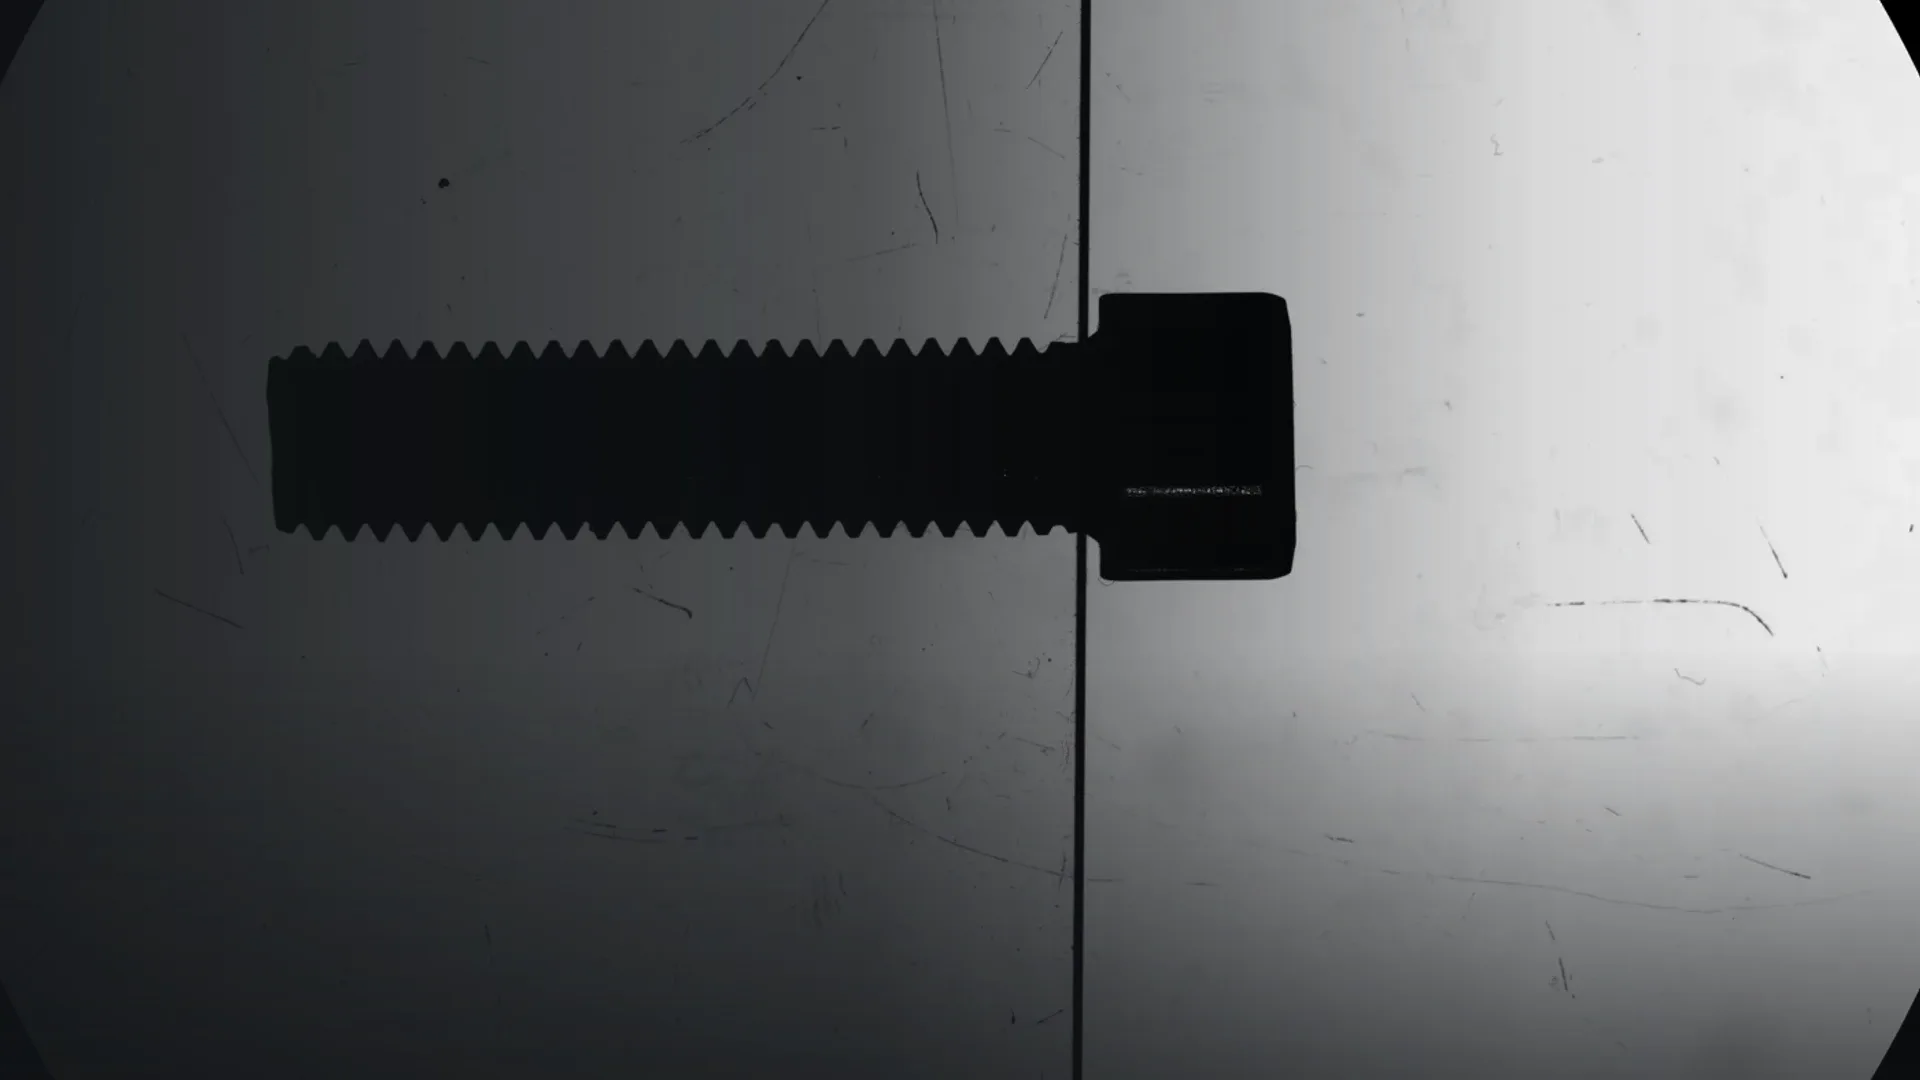
Ein rotationssymmetrisches Teil, das auf dem Glastisch liegt, wirft im Durchlicht einen Schatten seines Längsprofils. Aus diesem Profil lassen sich die meisten Maße eines Drehteils ablesen: Außendurchmesser der einzelnen Absätze, Längen und Abstände, Fasen, Radien, Einstiche und Kegelwinkel. Die Software erkennt die Kanten automatisch und misst alle programmierten Merkmale auf einmal.
Eine Besonderheit gilt für liegende Teile: Die Kante, die den Durchmesser bestimmt, liegt nicht auf dem Tisch, sondern auf Höhe der Drehachse. Hier hilft das doppelt telezentrische Objektiv des VX8300D, dessen Abbildungsmaßstab sich wenig ändert, wenn eine Kante etwas außerhalb der Fokusebene liegt. Scharf gestellt wird trotzdem auf die Höhe der Mittelachse, in der die Silhouettenkante liegt, nicht auf die Tischfläche.
Kleine Drehteile lassen sich wie Stanzteile im Batch messen: Mehrere Teile liegen frei auf dem Tisch und werden in einem Durchgang erfasst. Die Daten des Geräts und das Datenblatt finden Sie auf der Seite Chotest VX8200D / VX8300D.
Gewinde im Schattenbild
Im Durchlicht zeigt ein Außengewinde seine Flanken als Zackenprofil. Daran lassen sich Außendurchmesser, Steigung, Flankenwinkel und die Länge des Gewindes prüfen, ebenso die Lage des Gewindeauslaufs und die Fase am Gewindeanfang. Die Software bringt dafür eigene Anwendungswerkzeuge mit, laut Chotest unter anderem für Gewinde. Für die Wareneingangsprüfung oder die Prüfung nach einem Werkzeugwechsel reicht das oft aus.
Die zweidimensionale Messung hat beim Gewinde aber Grenzen. Die Flanken verlaufen schraubenförmig. Blickt man senkrecht zur Achse, entsteht die Silhouette aus der Hüllkurve der geneigten Gewindegänge und nicht aus dem Axialschnitt; Flankenwinkel und Profil weichen deshalb, abhängig vom Steigungswinkel, etwas vom Axialprofil ab. Werkzeugmikroskope schwenken dafür klassisch die Beleuchtung um den Steigungswinkel. Der Flankendurchmesser, das funktionsentscheidende Maß, lässt sich im Schattenbild nur näherungsweise bestimmen. Wo er spezifikationsrelevant ist, bleibt die Prüfung mit dafür vorgesehenen Gewindeprüfmitteln oder -verfahren maßgeblich.
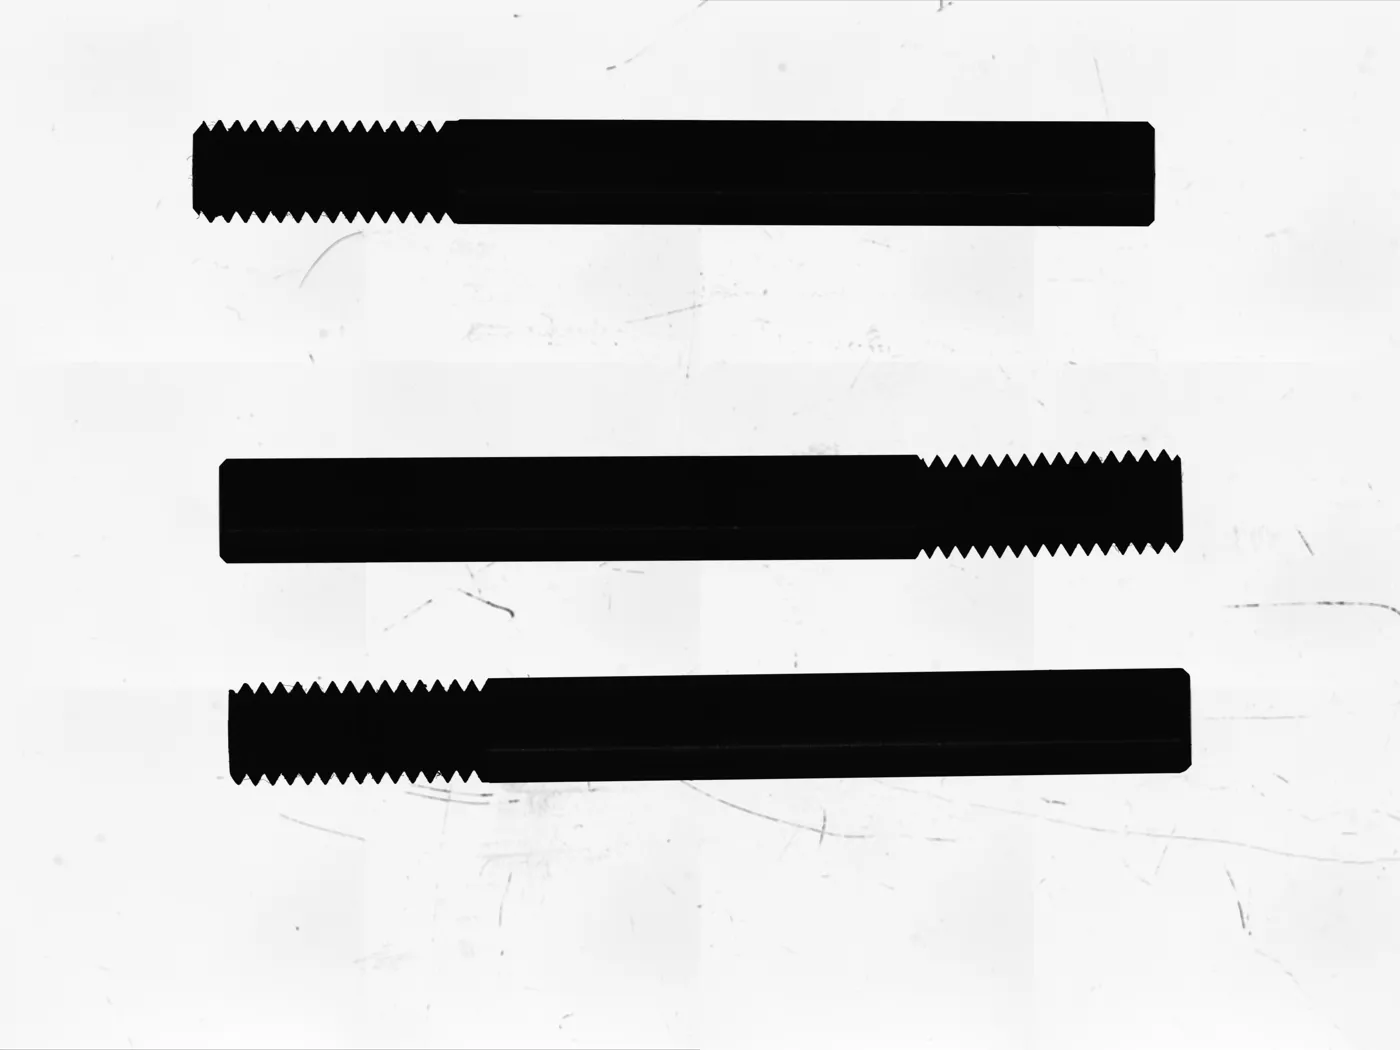
Längere Teile, die über ein Bildfeld hinausgehen, setzt die Software aus mehreren Bildfeldern zusammen. Im Messbild der drei Gewindestifte ist das als feines Raster der einzelnen Aufnahmen zu erkennen.
Federn berührungslos messen
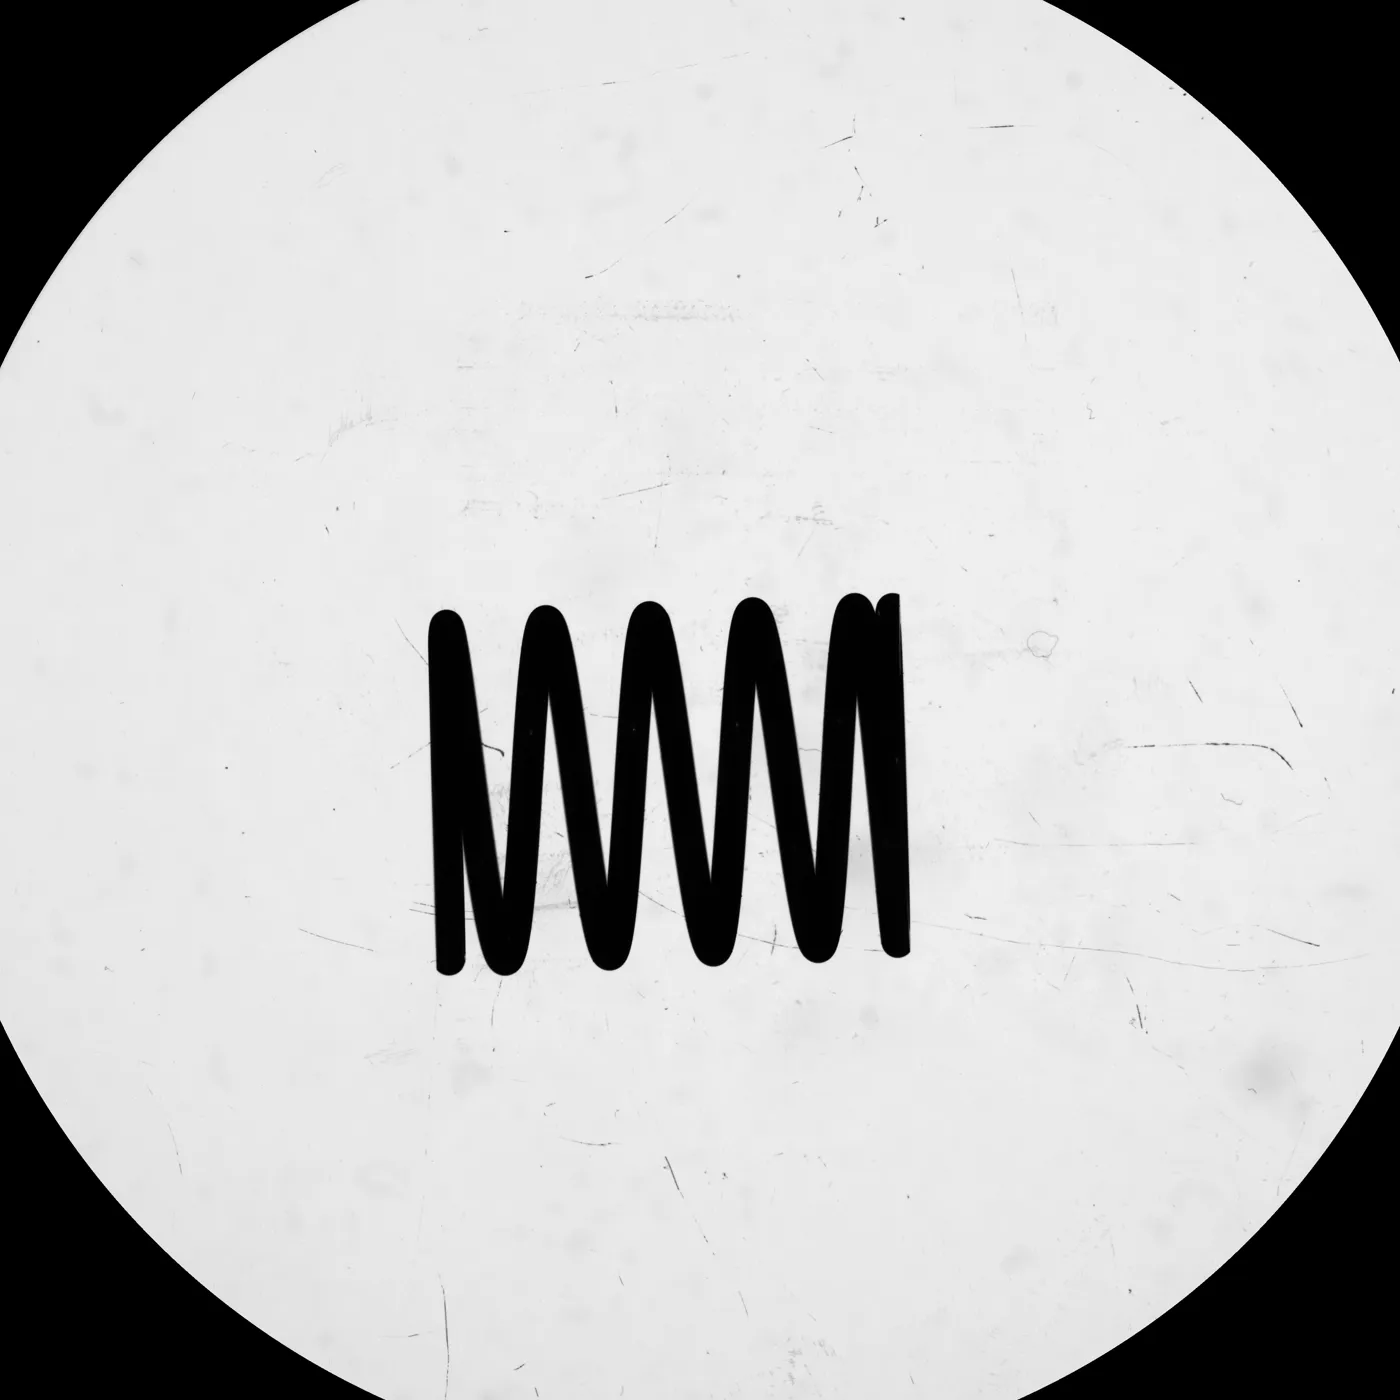
Druckfedern geben unter jeder Messkraft nach. Optisch gemessen liegt die Feder kraftfrei auf dem Tisch, und die Maße entsprechen ihrem unbelasteten Zustand. Im Schattenbild lassen sich die ungespannte Länge, der Außendurchmesser, die Drahtstärke, die Steigung und die Zahl der Windungen prüfen.
Liegend zeigt die Feder ihre Seitenansicht. Ob die Endwindungen angelegt und geschliffen sind, ist an der Silhouette erkennbar. Die Federkraft und das Verhalten unter Last sind dagegen kein optisches Messmerkmal; dafür gibt es Federprüfgeräte. Auch die Rechtwinkligkeit der Federachse zur Auflagefläche ist liegend nur eingeschränkt beurteilbar.
Keilwellenprofile und Zahnräder
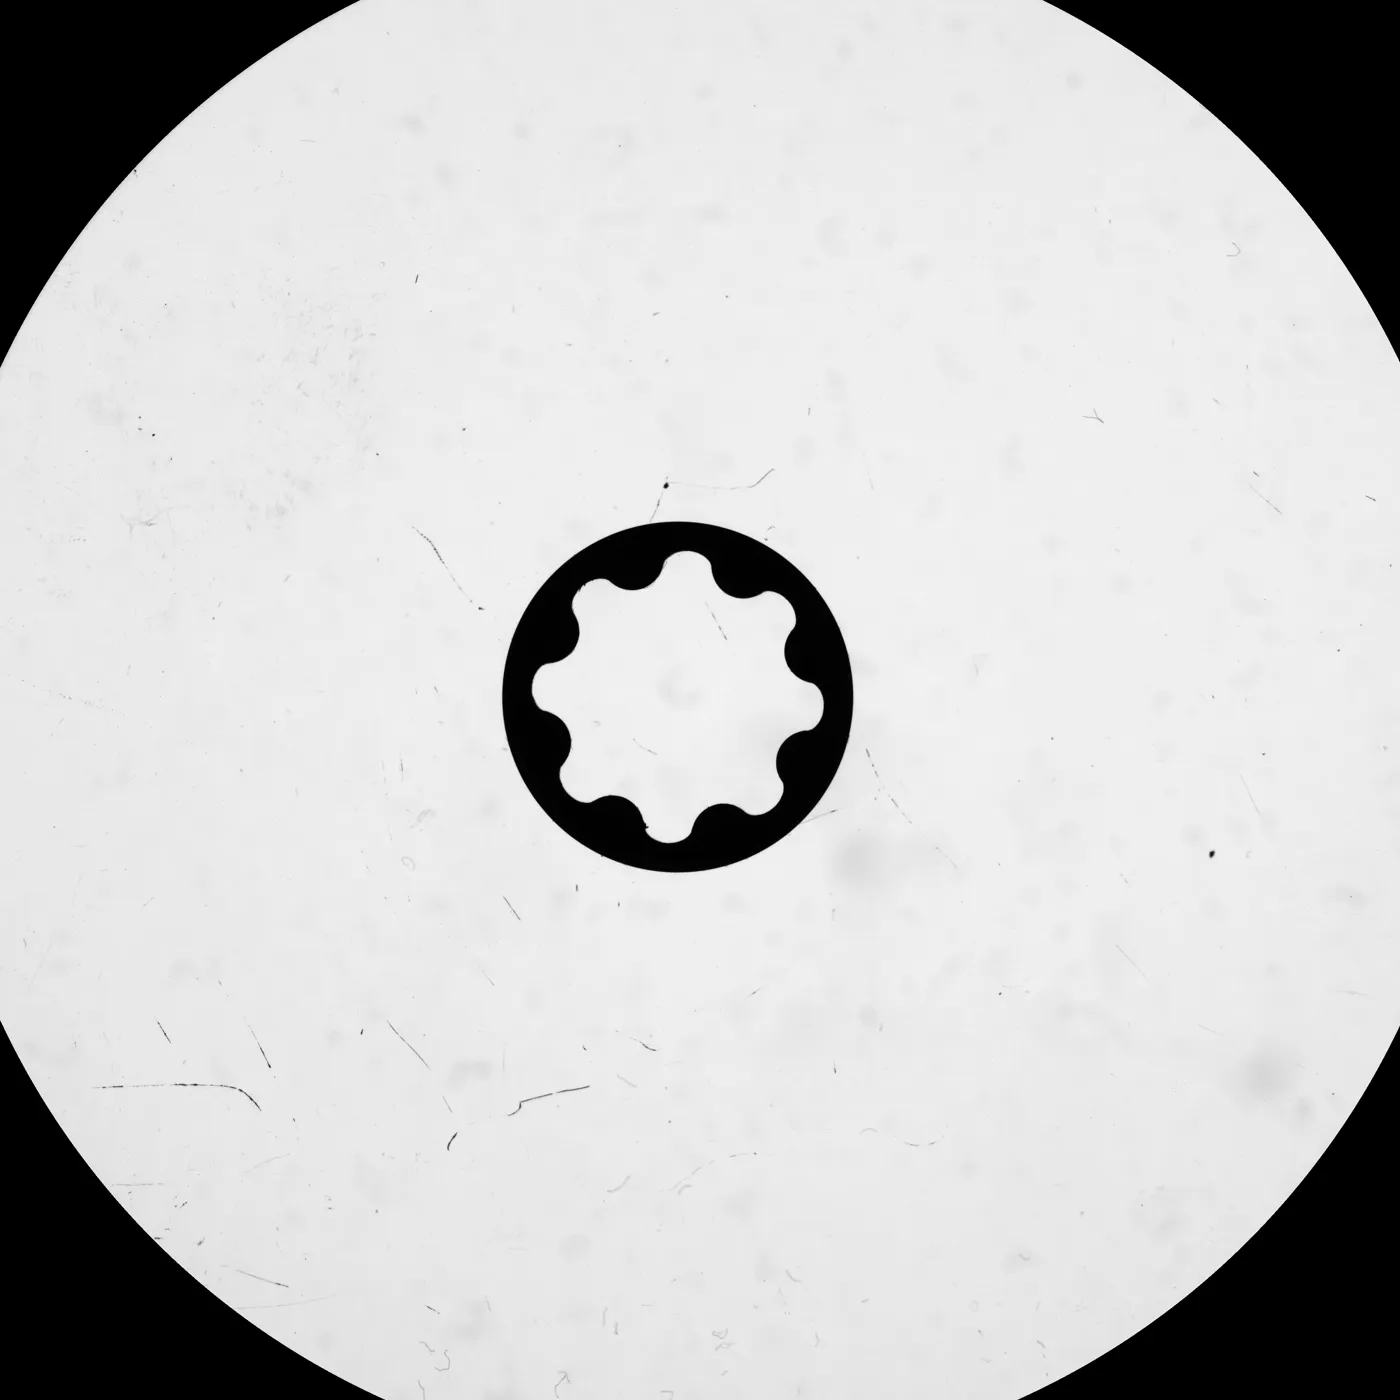
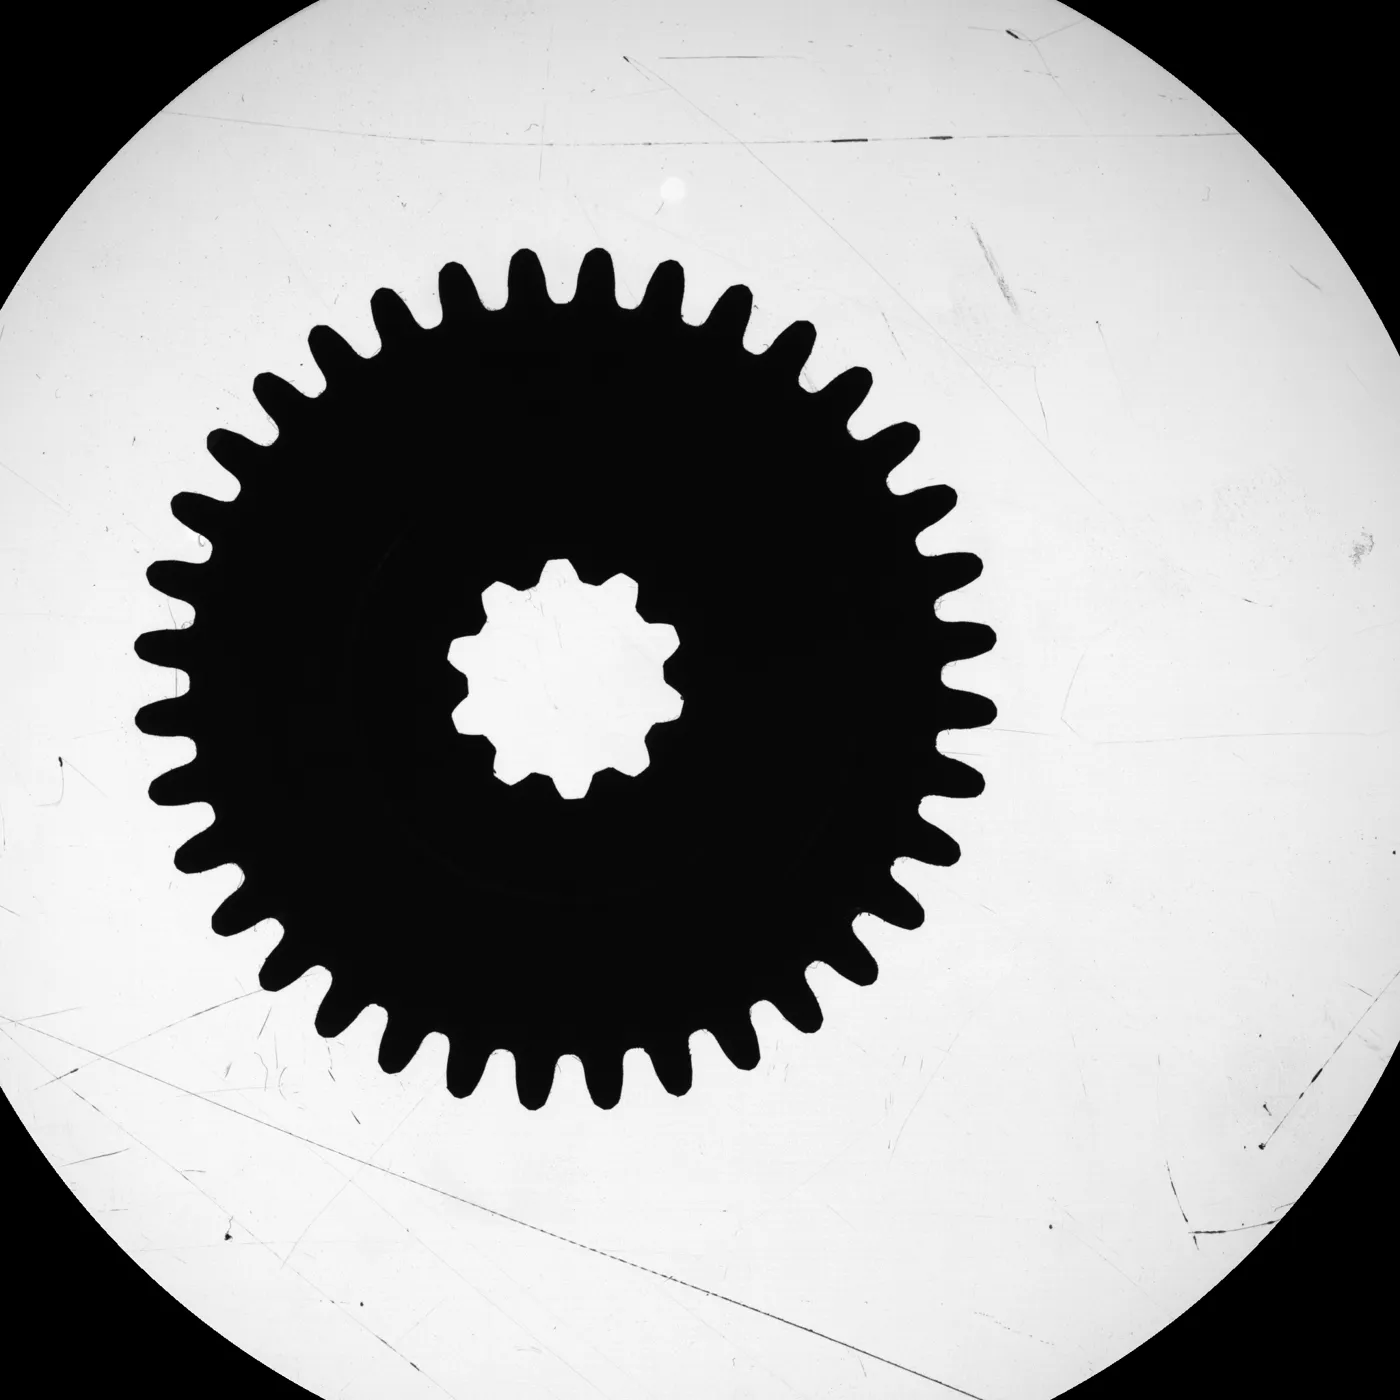
Stellt man ein Teil auf seine Stirnfläche, zeigt das Schattenbild seinen Querschnitt. So werden Innenprofile von Naben, Keilwellenprofile und die Verzahnung flacher Zahnräder messbar. Typische Merkmale sind Kopf- und Fußkreisdurchmesser, Zahn- oder Nutbreite, Zähnezahl und Teilung sowie die Lage des Profils zum Außendurchmesser.
Für Profile mit vielen gleichartigen Elementen ist der Vergleich gegen die CAD-Kontur besonders hilfreich: Die Software legt die Soll-Kontur über das gemessene Profil und zeigt Abweichungen über den gesamten Umfang. Eine vollständige Verzahnungsprüfung mit Flankenlinie, Profilwinkelabweichung und Rundlauf ist das nicht; dafür gibt es spezialisierte Verzahnungsmessgeräte. Für die Kontrolle von Stanz- oder Sinterzahnrädern und dünnen Zahnscheiben reicht die Querschnittsansicht aber häufig aus.
Voraussetzung ist eine Stirnfläche, auf der das Teil sicher und senkrecht steht. Bei längeren Teilen mit Innenprofil gelangt Licht nur dort hindurch, wo die Öffnung über die ganze Länge frei ist: Das Schattenbild zeigt die engste Stelle, und eine leichte Schräglage verengt das Bild zusätzlich.
Wann Auflicht nötig ist
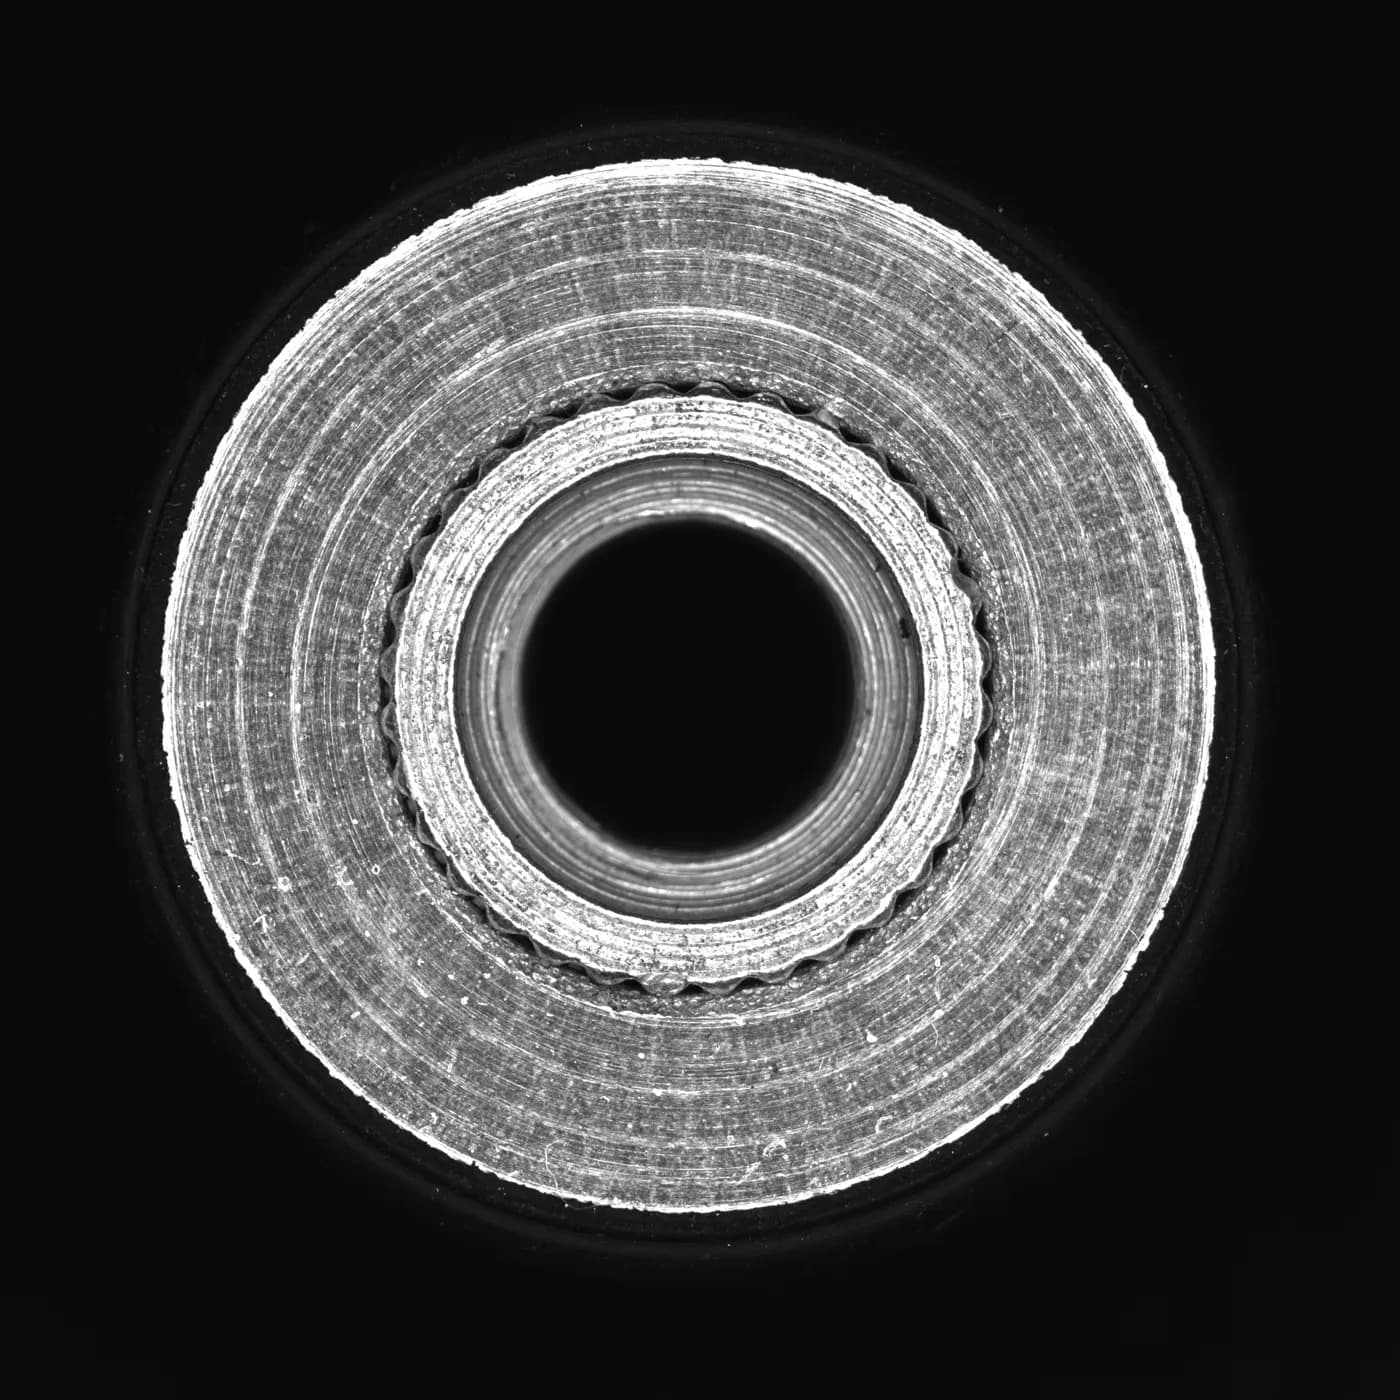
Das Schattenbild zeigt nur, was über die Silhouette hinausragt oder ganz durchgeht. Alles, was auf einer Fläche liegt, verschwindet darin: Fasen und Absätze an der Stirnseite, Senkungen, Sacklöcher, Rändel, Einpressverzahnungen, Beschriftungen. Für diese Merkmale wird das Teil von oben beleuchtet. Der VX8300D hat dafür laut Datenblatt ein Ringlicht mit Vier-Segment-Beleuchtung in weißem Licht.
Im Messbild der Buchse ist der Unterschied gut zu sehen: Die Stirnfläche mit ihren Bearbeitungsspuren, ein Ring mit Rändel- oder Zahnstruktur und die Bohrung zeichnen sich als Oberflächenmerkmale ab. Im Durchlicht wäre nur der Außenumriss mit der Bohrung zu sehen.
Im Auflicht entstehen Kanten durch Helligkeitsunterschiede an der Oberfläche, nicht durch eine scharfe Schattengrenze. Der Kontrast hängt deshalb von Material, Oberflächengüte und Beleuchtungswinkel ab. Segmentiertes Ringlicht hilft, Kanten aus einer bestimmten Richtung hervorzuheben. Wo eine Kontur in beiden Beleuchtungsarten sichtbar ist, misst man sie im Durchlicht. Die Grundlagen beider Beleuchtungsarten erklärt der Ratgeber zum Profilprojektor.
Rotationseinheit und Grenzen der 2D-Messung
Für zylindrische Teile nennen Datenblatt und Herstellerseite des VX8300D eine optionale Rotationseinheit: 360° Drehbereich, Auflösung 0,02°, Bauteile bis ∅ 60 mm. Damit lässt sich ein Drehteil in mehreren Winkellagen aufnehmen. Welche Merkmale Ihres Teils sich so erfassen lassen, klären wir vorab an einem Muster.
Form- und Lagetoleranzen im Raum – Rundlauf, Zylinderform, Koaxialität über größere Längen – bleiben Aufgaben für Geräte mit dreidimensionaler Antastung. Wann ein Bildverarbeitungssystem mit Z-Achse oder ein Taster besser passt, zeigt der Überblick über Multisensor-Messmaschinen. Für kleine Drehteile in kleinerem Bildfeld kommen auch die kompakten Modelle VX1060D / VX1100D mit ∅ 60 mm beziehungsweise ∅ 100 mm Sichtfeld infrage.
Quellen
Häufige Fragen
Teilweise. Im Schattenbild lassen sich Außendurchmesser, Steigung, Flankenwinkel und Gewindelänge prüfen. Weil die Flanken schraubenförmig verlaufen, zeigt die Silhouette nicht exakt den Axialschnitt, und der Flankendurchmesser ist nur näherungsweise bestimmbar. Wo er spezifikationsrelevant ist, bleiben dafür vorgesehene Gewindeprüfmittel maßgeblich; der Messprojektor ergänzt sie bei Steigung und Profilform.
Weil jede Messkraft eine Feder zusammendrückt und das Ergebnis verfälscht. Auf dem Glastisch liegt die Feder kraftfrei, und ungespannte Länge, Außendurchmesser, Drahtstärke, Steigung und Windungszahl lassen sich aus dem Schattenbild bestimmen. Die Federkraft unter Last ist dagegen kein optisches Merkmal und wird auf einem Federprüfgerät gemessen.
Immer dann, wenn das Merkmal auf einer Fläche liegt und nicht zur Silhouette gehört: Fasen und Absätze an der Stirnseite, Senkungen, Sacklöcher, Rändel oder Beschriftungen. Der VX8300D beleuchtet das Teil dafür mit einem segmentierten Ringlicht von oben. Konturen, die auch im Durchlicht sichtbar sind, misst man besser dort, weil die Kanten schärfer sind.
Nein. Im Querschnitt lassen sich Kopf- und Fußkreis, Zahnbreite, Zähnezahl und Teilung messen und die Kontur mit der CAD-Vorgabe vergleichen. Flankenlinie, Profilwinkelabweichung und Rundlauf einer Verzahnung sind damit nicht erfasst. Für flache Zahnräder und Zahnscheiben reicht die Querschnittsprüfung häufig, für Getriebeverzahnungen nicht.
Dann verfährt der Kreuztisch das Teil, und die Software setzt mehrere Bildfelder zu einem Gesamtbild zusammen. Im Messbild der drei Gewindestifte ist das als feines Raster der Einzelaufnahmen zu sehen. Das weite Sichtfeld des VX8300D beträgt 300 × 200 mm, sodass viele Drehteile auch in einem Bildfeld Platz finden.