Kontur oder Rauheit: zwei Messaufgaben, ein Prinzip
Konturmessung und Rauheitsmessung beantworten verschiedene Fragen. Die Kontur beschreibt die Form eines Werkstücks im Schnitt: Radien, Winkel, Abstände, Stufen, Geradheit. Die Rauheit beschreibt die Mikrotopografie der Oberfläche – die feinen Riefen und Spitzen, die Drehen, Schleifen oder Honen hinterlassen. Eine Welle kann also maßlich und in der Form einwandfrei sein und trotzdem eine zu raue Lauffläche haben, oder umgekehrt.
Beide Messungen arbeiten taktil im Tastschnittverfahren: Eine Tastspitze fährt in einer Linie über das Werkstück, das Messsystem zeichnet ihre Auslenkung auf, und die Software berechnet daraus das Profil. Der Unterschied liegt in Tastspitze, Messbereich, Filterung und Auswertung. Für die Kontur zählt ein großer vertikaler Messbereich, damit Stufen und Radien vollständig erfasst werden; für die Rauheit zählen eine feine Spitze und eine hohe Auflösung im Nanometerbereich.
Kombinierte Geräte erfassen beides in einer Aufspannung. Das spart Umrüstzeit und vermeidet, dass Bezüge zwischen zwei Aufspannungen verloren gehen.
Welche Merkmale sich im Tastschnitt prüfen lassen
Im Konturschnitt setzt die Software Hilfselemente wie Geraden, Kreise und Punkte in das gemessene Profil und berechnet daraus die Zeichnungsmaße. An einem Lagerring sind das etwa Laufbahnradius, Schulterhöhe und Abstände; an einer Welle Einstiche, Fasen, Absätze und Übergangsradien; an Gewinden und Kugelumlaufspindeln Flankenwinkel und Profilform.
- Radius und Kreismittelpunkt, etwa an Laufbahnen oder Übergängen
- Winkel und Flankenwinkel, etwa an Fasen und Gewindeprofilen
- Abstände und Stufenhöhen zwischen Absätzen, Schultern und Einstichen
- Geradheit einer Mantellinie oder Dichtfläche
- Soll-Ist-Vergleich gegen eine CAD-Kontur
- Rauheitskennwerte wie Ra, Rz und Rq auf Funktionsflächen
Aufspannen und Ausrichten
Ein Großteil der Messunsicherheit entsteht vor dem ersten Antasten. Das Werkstück muss so gespannt sein, dass es sich während der Messung nicht bewegt, und so liegen, dass die Tastspitze genau durch den Schnitt fährt, den die Zeichnung meint. Bei rotationssymmetrischen Teilen ist das die Mantellinie durch die Achse: Läuft der Schnitt seitlich daneben, erscheinen Radien und Durchmesserstufen verfälscht.
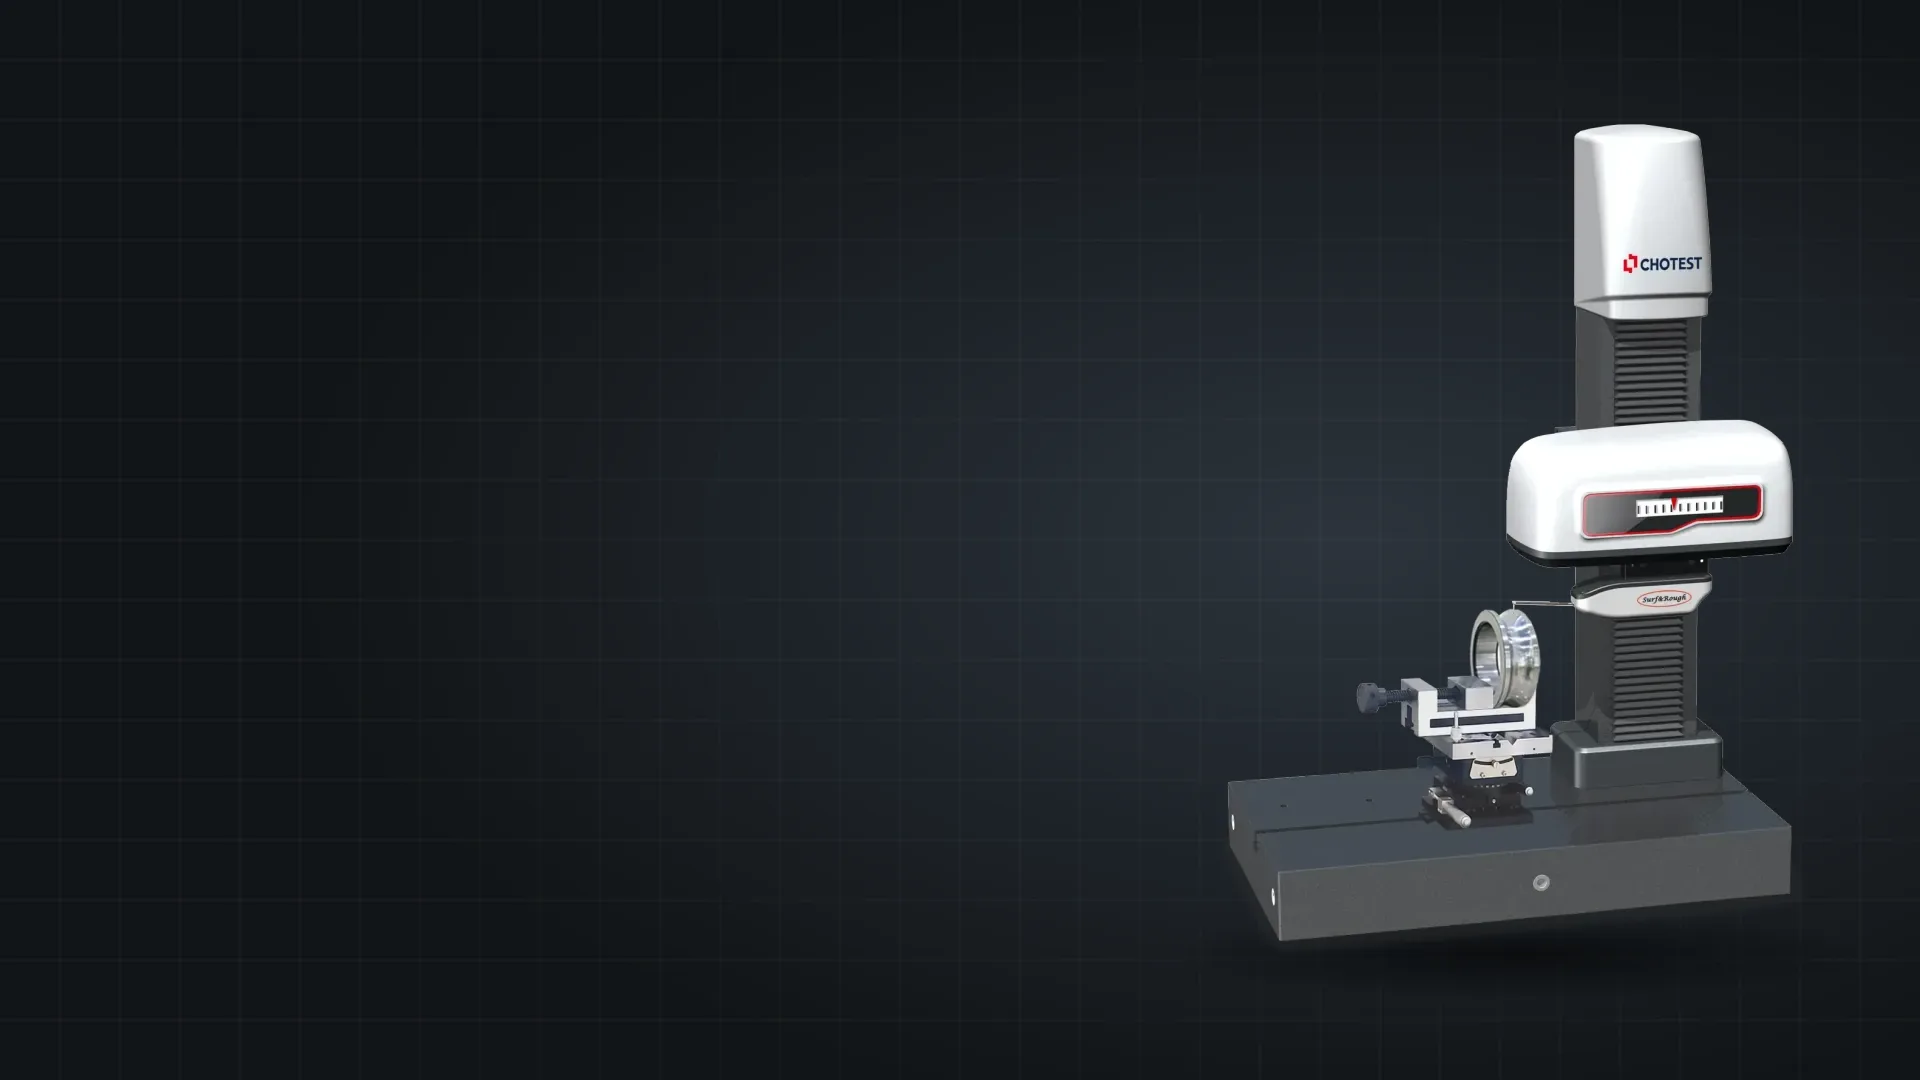
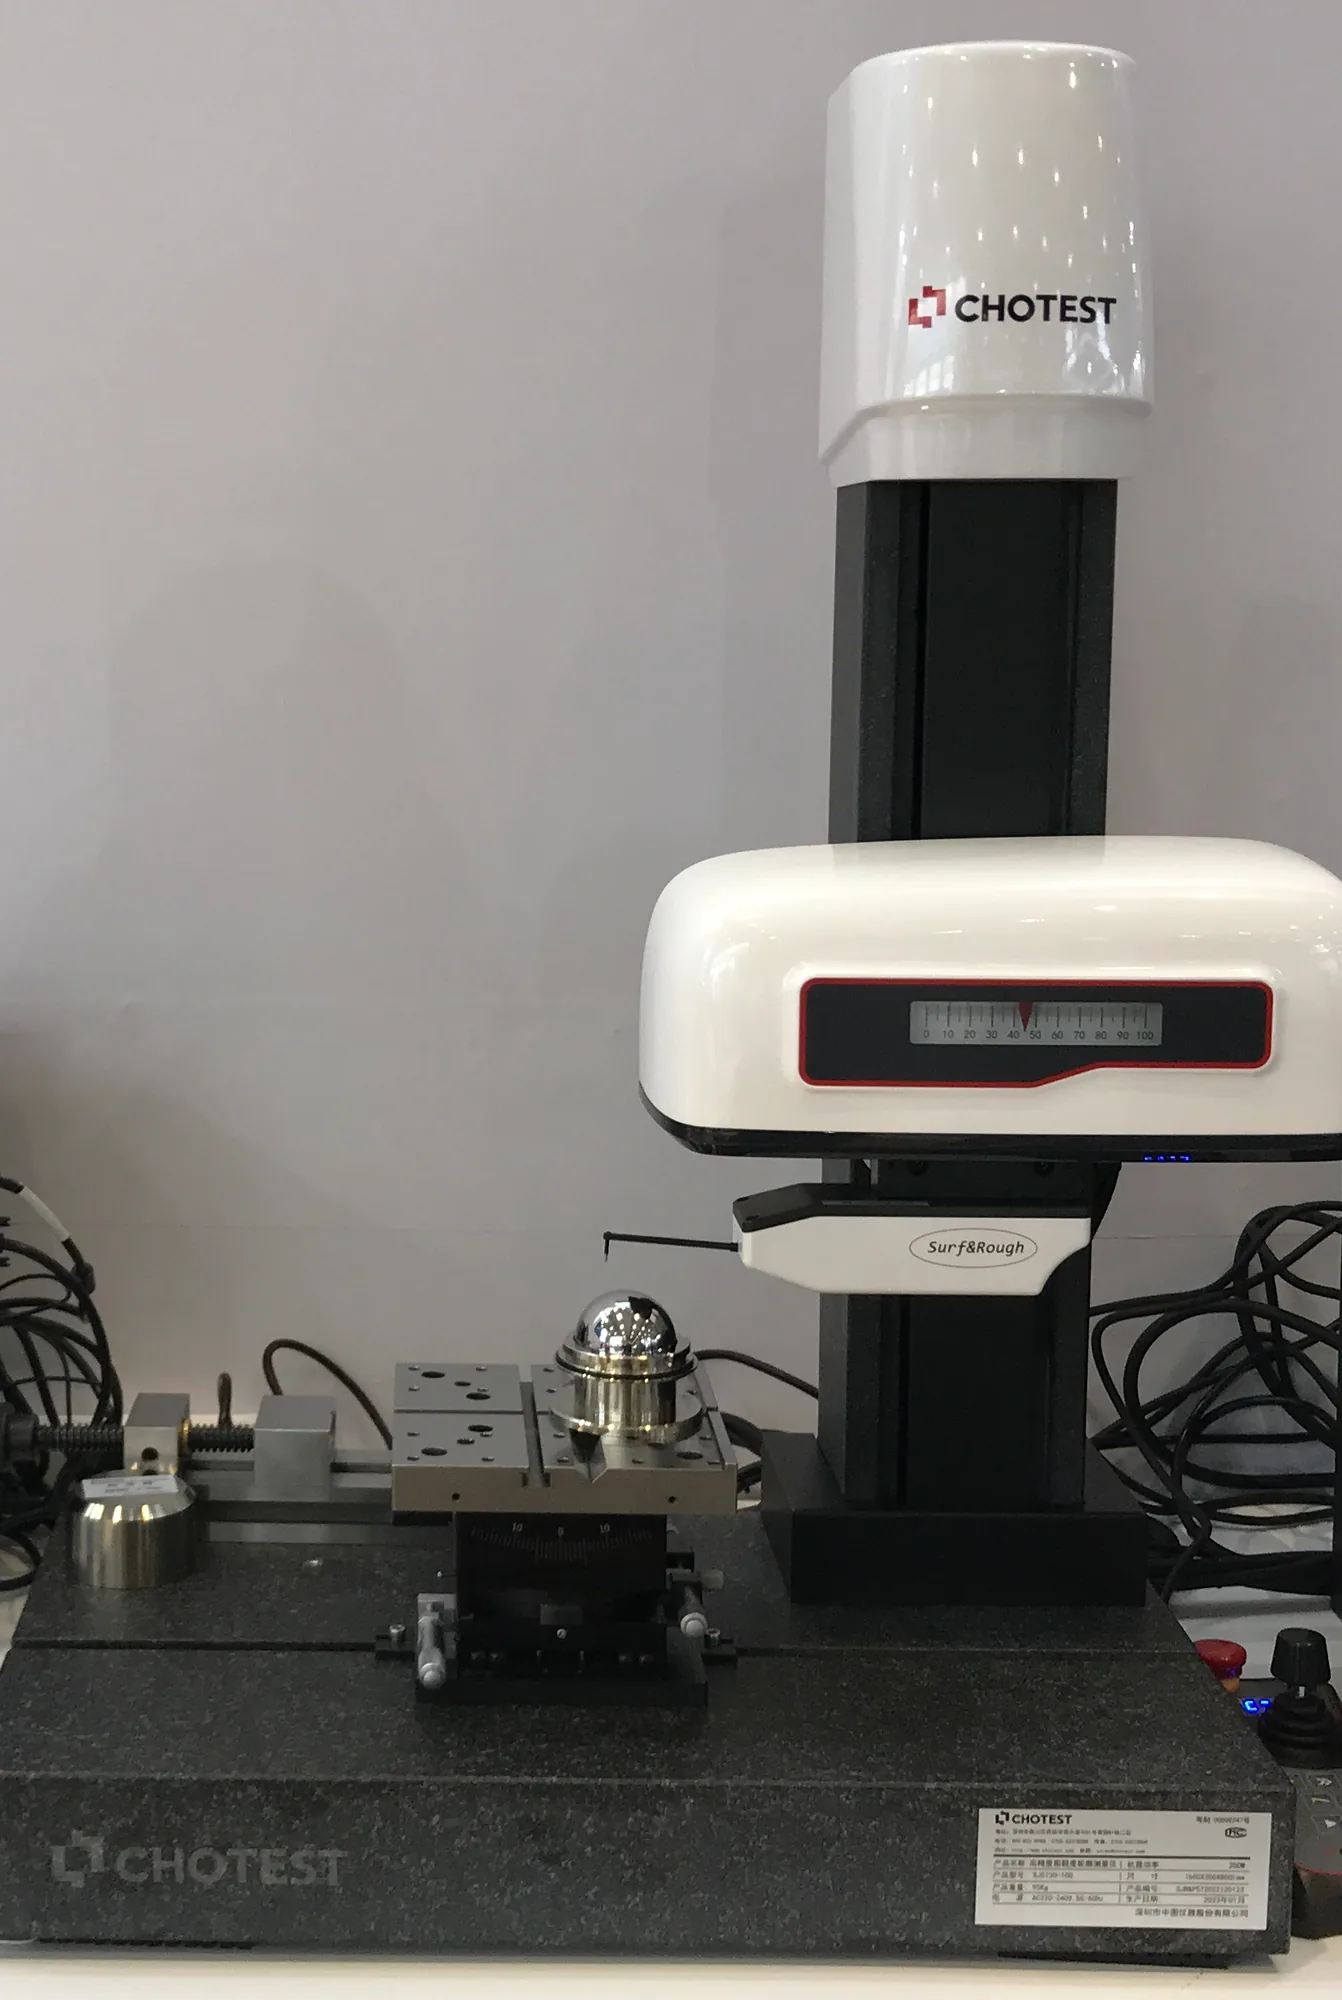
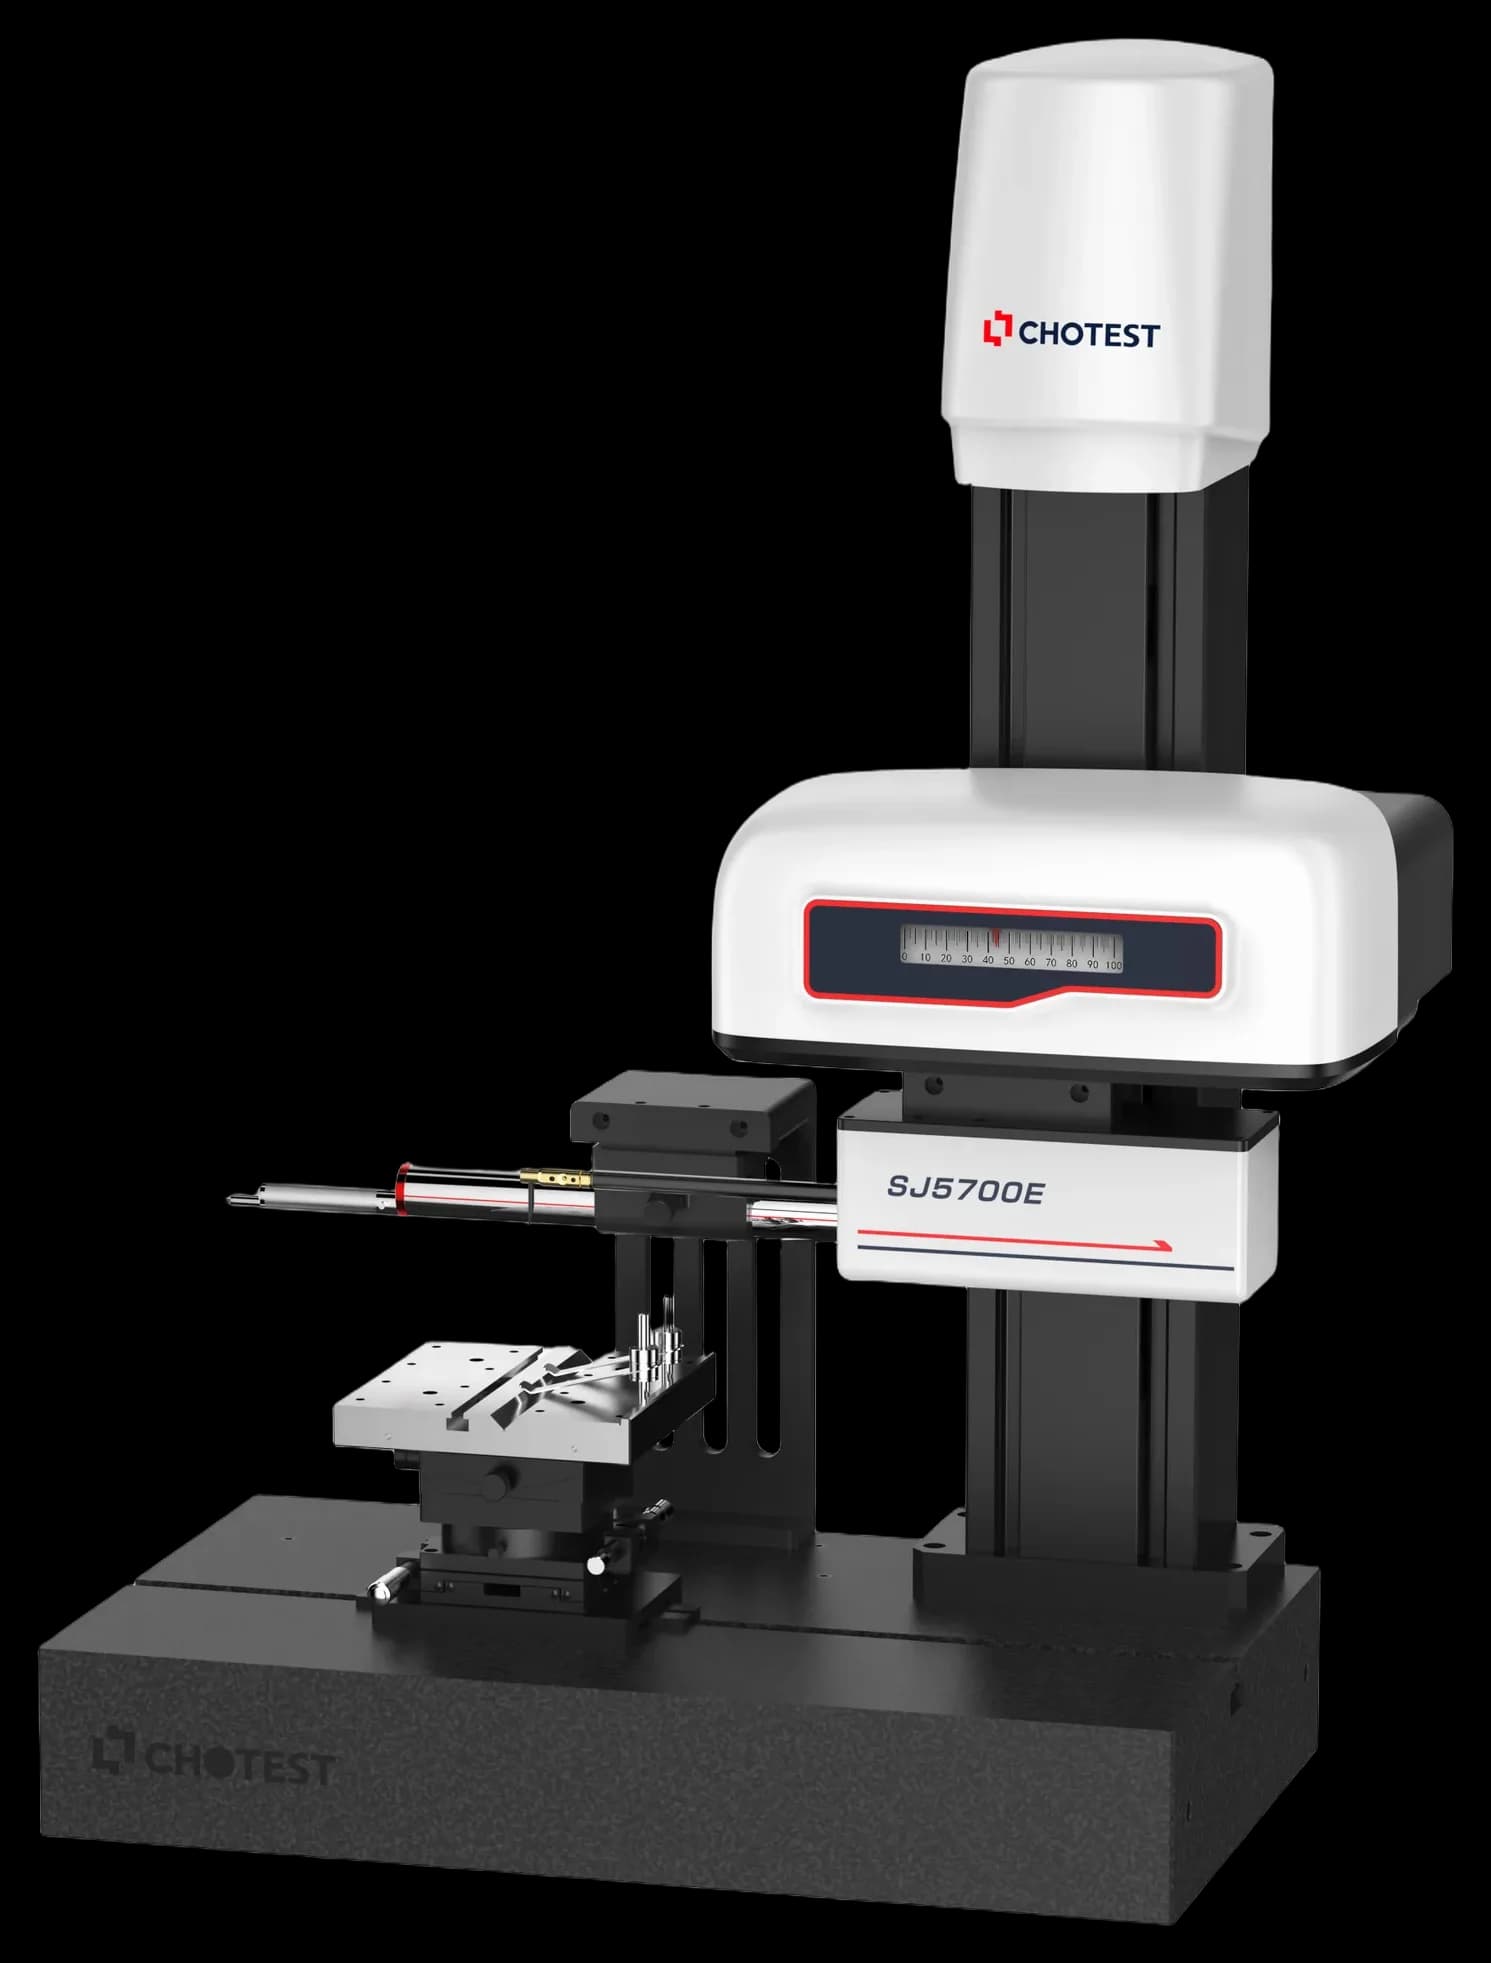
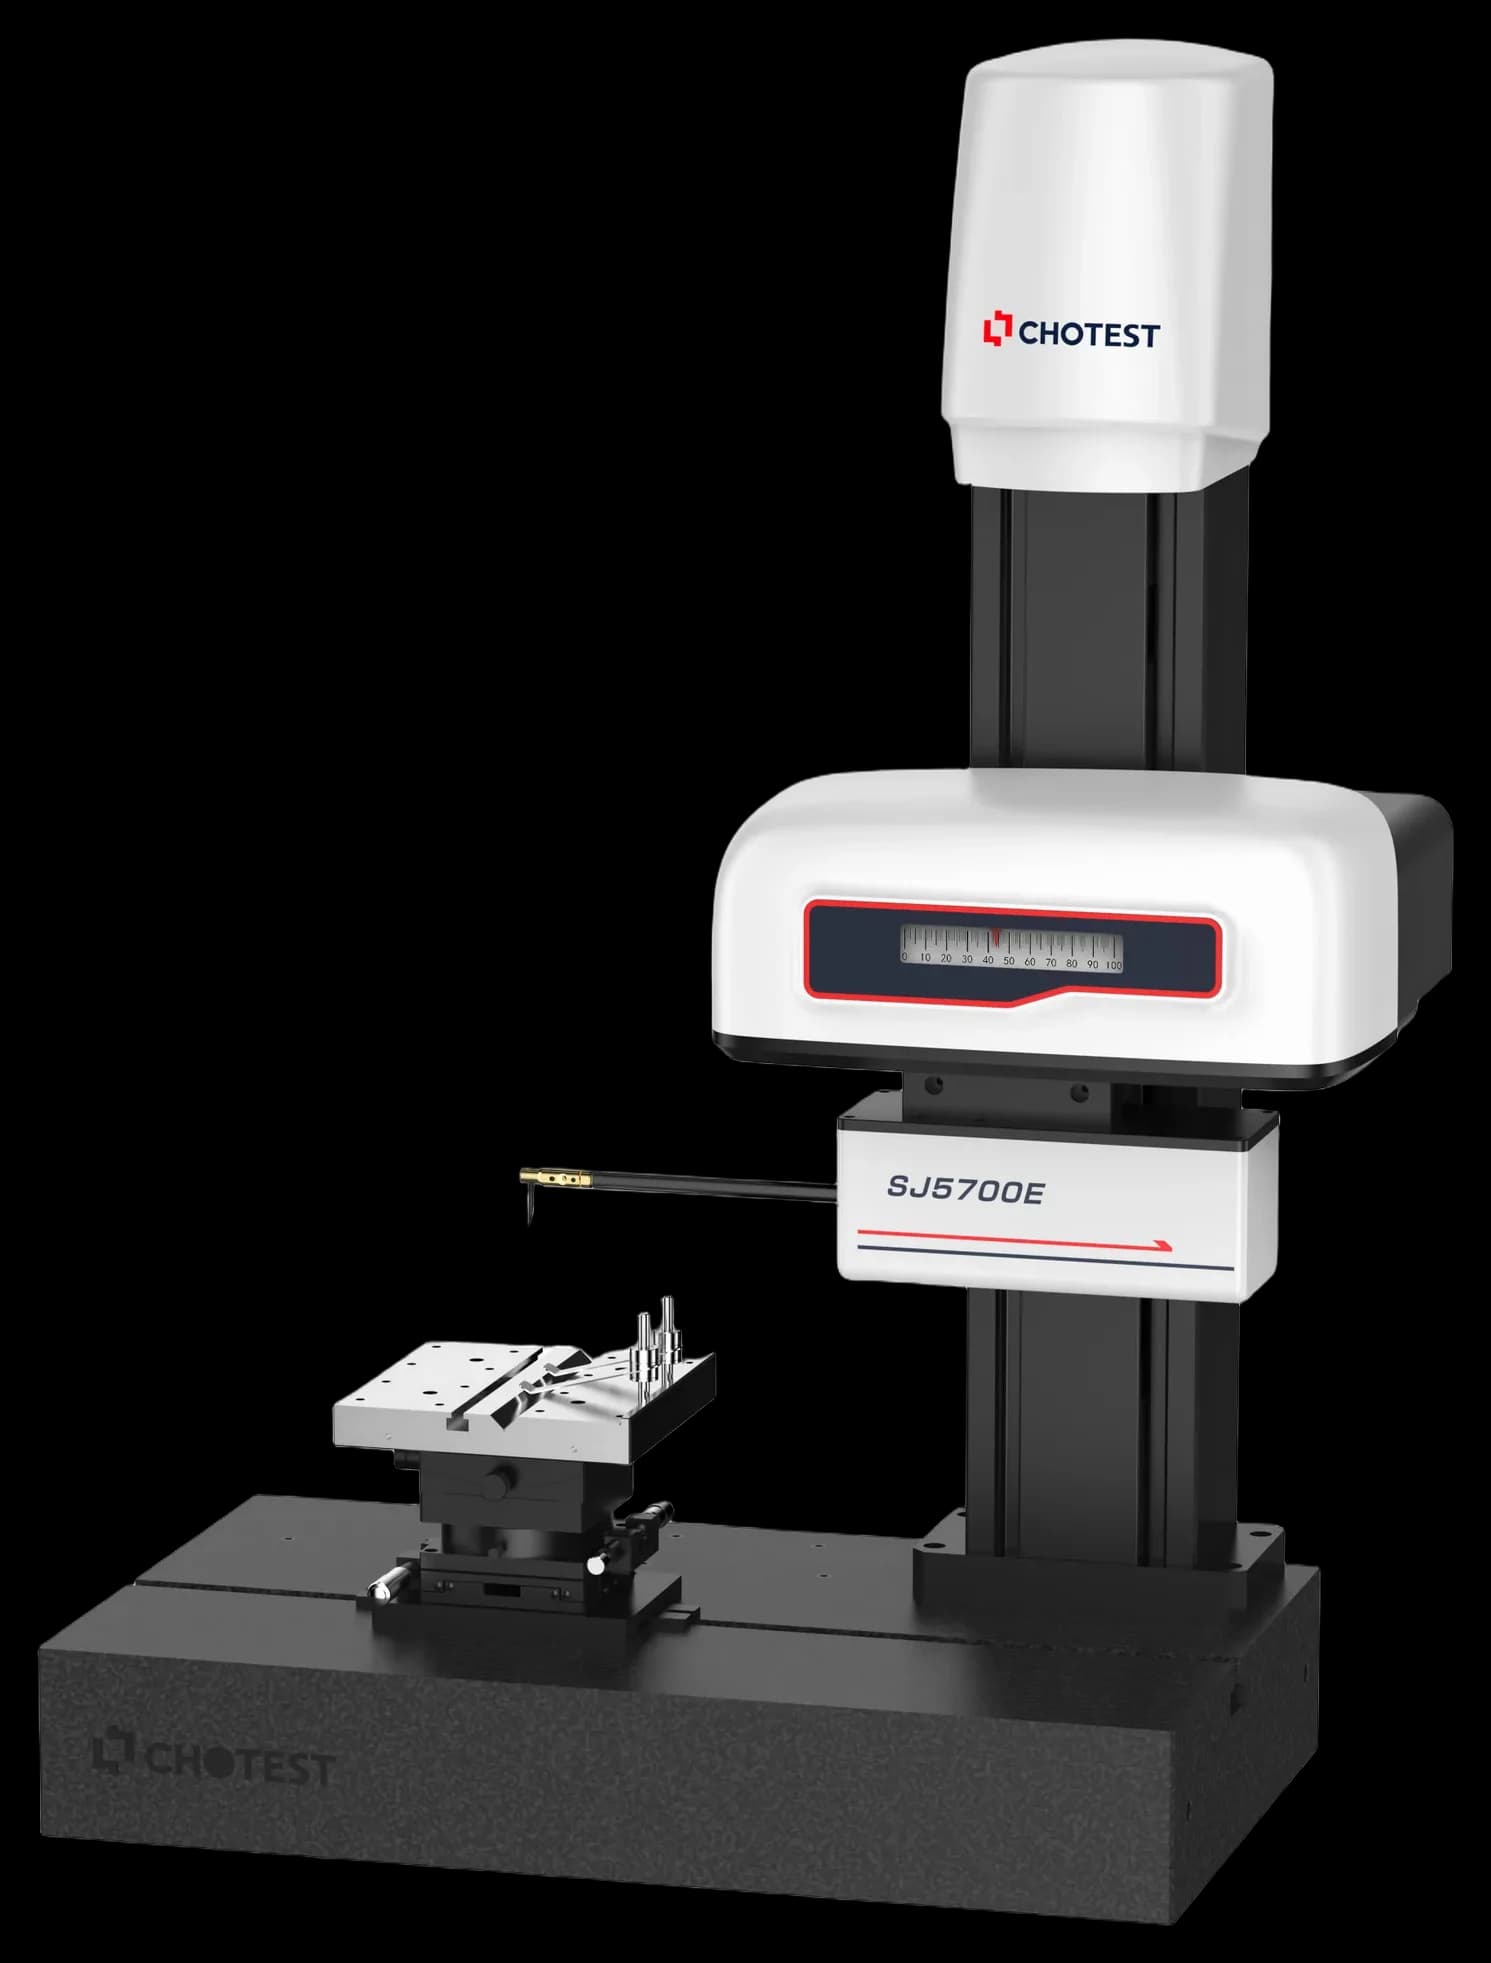
Die Spannmittel richten sich nach der Geometrie. Ringe und kurze Teile kommen in den Schraubstock, Wellen und Bolzen in ein Prisma, flache Teile in eine Spannvorrichtung. Alle sitzen auf einem Kreuztisch, mit dem das Teil quer zur Messrichtung verschoben wird, bis der Scheitel unter der Tastspitze liegt; eine Dreh- oder Neigeeinheit, sofern vorhanden, richtet es zusätzlich aus. Die SJ-Geräte stehen dafür auf einer Granitplatte.
Bewährt hat sich ein kurzer Vorab-Scan: Zeigt das Profil einer Mantellinie eine Schräge, ist das Teil nicht parallel zur Messachse ausgerichtet. Kleine Neigungen gleicht die Software rechnerisch aus, größere korrigiert man besser mechanisch, damit der Messbereich des Tasters nicht unnötig verbraucht wird.
Taster wählen und steile Flanken messen
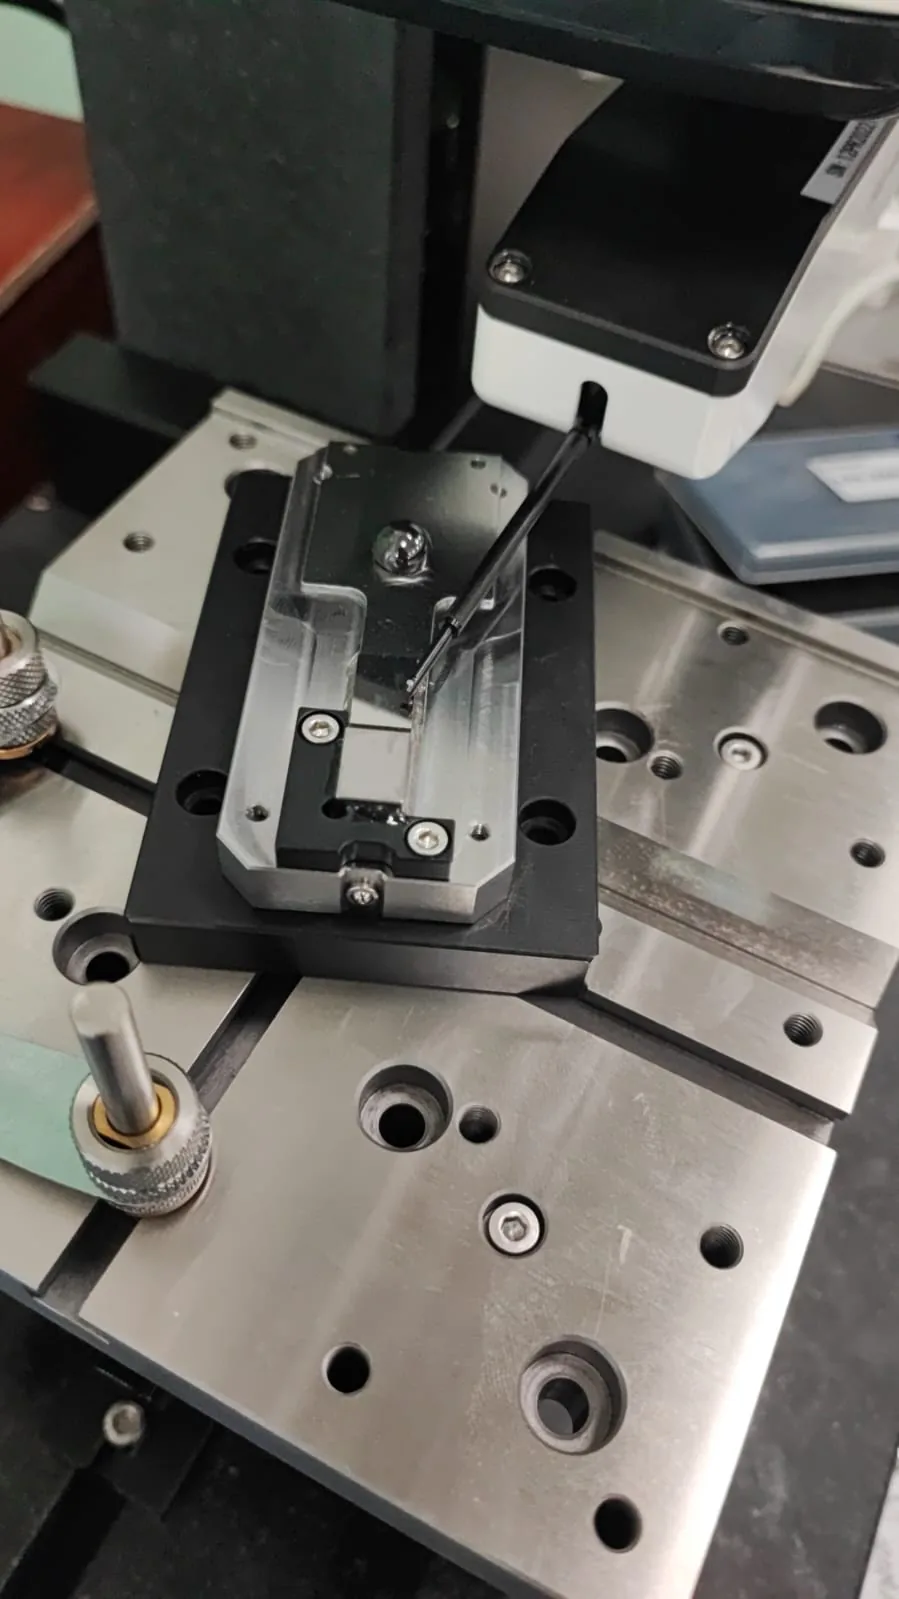
Die Tastspitze bestimmt, welche Konturen überhaupt erreichbar sind. Schlanke, lange Tastarme kommen in Einstiche und Bohrungen, Spitzen mit kleinem Kegelwinkel folgen engen Radien. Für tiefe Bohrungen, steile Flanken oder Hindernisse im Messweg gibt es Spezialtaster; welche für welches Modell lieferbar sind, klären wir vorab.
Wie steil eine Flanke sein darf, gibt der Hersteller für die SJ5718, die SJ5700 und die SJ5700E mit 77° steigend und 88° fallend an, jeweils abhängig von der Tastspitze. Steigende Flanken sind kritischer, weil die Spitze gegen die Wand gedrückt wird. Liegt eine Flanke nahe an der Grenze, hilft es, das Teil zu wenden und in Gegenrichtung zu messen oder es mit einer Neigeeinheit leicht zu neigen.
Auch die Messkraft spielt mit: Bei der SJ5718 ist sie für die Konturmessung laut Datenblatt fest auf 30 mN justiert (tasterabhängig), bei der SJ5700 zwischen 10 und 150 mN einstellbar. Grundsätzlich gilt: Eine niedrige Kraft schont empfindliche Oberflächen, eine höhere hält den Kontakt an steilen Flanken. Stößt der Taster an Werkstück oder Aufnahme, stoppen SJ5718, SJ5730-200 und SJ5700 laut Hersteller den Scan, um Taster und Messsystem zu schützen.
Rauheit messen: Taster, Filter, Kennwerte
Für die Rauheit kommt ein eigener Rauheitstaster mit feiner Diamantspitze zum Einsatz, häufig als kufenloses System: Die Bezugslinie liefert dann die Geradführung des Vorschubs, nicht eine Kufe, die auf der Oberfläche mitläuft. So bleiben auch Welligkeit und Form im Primärprofil erhalten. Bei der SJ5718 unterscheidet das Datenblatt zwei Ausführungen: Die SJ5718-PR Ultra hat einen induktiven Rauheitstaster mit ±400 µm Messbereich (optional ±1000 µm), einem Ra-Bereich von 0,1 bis 64 µm und 1 mN Messkraft. Die SJ5718-PR misst die Rauheit mit dem Konturtaster, laut Datenblatt ab Ra 0,5 µm.
Aus dem gemessenen Primärprofil trennt ein Filter die kurzwellige Rauheit von der langwelligen Welligkeit. Die Grenze setzt die Grenzwellenlänge λc. Sie richtet sich nach dem erwarteten Rauheitsniveau und bestimmt die Messstrecke: Nach ISO 4288 gilt etwa für Ra zwischen 0,1 und 2 µm λc = 0,8 mm, ausgewertet über fünf Einzelmessstrecken, also 4 mm. Die Datenblätter von SJ5718 und SJ5700 nennen die Stufen 0,08, 0,25, 0,8, 2,5 und 8 mm sowie frei einstellbare Werte. Als Filter führen sie die 2RC-Filterung sowie Filter nach ISO 16610 und ISO 13565-1; zu ISO 16610 gehört das phasenkorrekte Gauß-Filter, ISO 13565-1 beschreibt die Filterung für Oberflächen mit Plateaustruktur.
Ausgewertet wird nach DIN EN ISO 4287 und 4288 sowie nach der neueren Normenreihe DIN EN ISO 21920, deren Teil 2 die ISO 4287 und deren Teil 3 die ISO 4288 ablöst. Laut Hersteller berechnet die Software neben Ra und Rz unter anderem Rq, Rp, Rv, Rt, Rsk, Rku und RSm, dazu Materialanteil-Kennwerte wie Rmr. Welcher Kennwert gilt, steht auf der Zeichnung; Ra allein sagt wenig über einzelne tiefe Riefen, die Rz deutlicher zeigt. Im Zweifel klärt man Filter, Grenzwellenlänge und Messstrecke vorab mit dem Kunden, damit beide Seiten vergleichbar messen.
Serienmessung im CNC-Modus und CAD-Vergleich
Für wiederkehrende Teile lohnt ein Messprogramm. Im CNC-Modus legt man einmal fest, wo der Taster ansetzt, welche Strecke er fährt und welche Elemente die Software auswertet. Danach genügt ein Tastendruck: Die Maschine fährt das Teil ab, bewertet jedes Merkmal anhand der hinterlegten Toleranzen als OK oder NG und erzeugt den Bericht. Den CNC-Automatikbetrieb nennt Chotest für SJ5718, SJ5730-200 und SJ5700; die SJ5718 bietet dazu SPC-Auswertung und den Export nach Word und Excel.
Für Freiformkonturen, etwa an Werkzeugen oder Formteilen, vergleicht die Software das gemessene Profil mit der Soll-Kontur aus dem CAD. Das ersetzt in vielen Fällen das Auswerten einzelner Radien und Winkel.
Welches SJ-Modell für welche Aufgabe
Die Auswahl hängt an drei Fragen: Wird nur Kontur, nur Rauheit oder beides gemessen? Wie lang ist die längste Kontur am Stück? Und wie groß sind die Werkstücke? Die SJ5700E ist der Einstieg für reine Konturmessung; wer später Rauheit braucht, rüstet zur SJ5700E Ultra mit Rauheitsmesskopf auf. Die SJ5718 gibt es als Kontur-, Rauheits- oder Kombigerät für Messlängen bis 100 mm. Die SJ5730-200 misst Kontur und Rauheit über 200 mm, mit kleinem Konturmessbereich und geringer Messkraft. Die SJ5700 misst ebenfalls über 200 mm, hat aber einen Konturmessbereich von ±25 mm, eine einstellbare Messkraft von 10 bis 150 mN und 450 mm Säulenhub für höhere Werkstücke.
Die Übersicht stützt sich auf die Herstellerangaben; alle Modelle stellt die Seite Kontur- und Rauheitsmessgeräte im Detail vor.
| Modell | Messaufgabe | Messlänge X | Kennwerte laut Hersteller | Passt zu |
|---|---|---|---|---|
| SJ5700E | Kontur; Rauheit nur als Upgrade SJ5700E Ultra | 0–100 mm | Kontur Z1 ±30 mm, Auflösung 0,001 µm, Winkel ≤ ±1′, Flanken 77° / 88° | Einstieg: Radien, Winkel, Abstände, Soll-Ist-Vergleich |
| SJ5718 | SJ5718-P Kontur, SJ5718-R Rauheit, SJ5718-PR und SJ5718-PR Ultra beides | 0–100 mm | Kontur X ±(0,6 + 0,02 L) µm, Messkraft Kontur 30 mN; Rauheit ab Ra 0,5 µm (PR) oder Ra 0,1–64 µm (PR Ultra) | kompakte Teile wie Lager, Gewindeteile, Gehäuse; Serie im CNC-Modus |
| SJ5730-200 | Kontur und Rauheit kombiniert | 0–200 mm | Kontur Z1 ±6 mm (optional ±12 mm), Auflösung 0,001 µm, Messkraft 0,5–3 mN | längere Konturen und Rauheit in einer Aufspannung |
| SJ5700 | Kontur; Rauheit in den Ausführungen PR und PR Ultra | 0–200 mm | Kontur Z1 ±25 mm, X ±(0,5 + 0,015 L) µm, Winkel ≤ ±45″, Messkraft 10–150 mN einstellbar | lange Konturen an größeren und höheren Werkstücken, Säulenhub 450 mm |
Praxistipps für reproduzierbare Ergebnisse
Die meisten Streuungen im Messraum haben einfache Ursachen. Diese Punkte lohnen sich vor jeder Messreihe:
- Werkstück und Tastspitze reinigen – Späne, Öl und Staub erscheinen im Profil als Spitzen.
- Spannung prüfen: Das Teil darf beim Antasten nicht federn oder kippen.
- Schnittlage festlegen und dokumentieren, damit die nächste Messung denselben Schnitt trifft.
- Tastspitze regelmäßig auf Verschleiß und Beschädigung prüfen; eine abgenutzte Spitze verfälscht Radien und Rauheit.
- Filter, Grenzwellenlänge und Messstrecke im Messprogramm speichern statt sie jedes Mal neu einzustellen.
- Für feine Rauheitsmessungen auf eine ruhige, schwingungsarme Aufstellung achten.
Quellen
- Chotest: SJ5718 Kontur- und Rauheitsmessgerät (Produktseite)
- Chotest: SJ5730-200 Profile and Roughness Measuring Machine (Produktseite)
- Chotest: SJ5760-PR, auf dieser Website als SJ5700 geführt (Produktseite)
- Datenblatt Chotest SJ5718 (deutsch)
- Datenblatt Chotest SJ5700 (deutsch)
- PTB: Normen der Rauheitsmesstechnik
Häufige Fragen
Die Konturmessung erfasst die Form eines Werkstücks im Schnitt – Radien, Winkel, Abstände, Stufen und Geradheit. Die Rauheitsmessung erfasst die Mikrotopografie der Oberfläche und wertet sie als Kennwerte wie Ra oder Rz aus. Beide arbeiten im Tastschnitt, unterscheiden sich aber in Tastspitze, Messbereich, Filterung und Auswertung.
Ja, mit einem kombinierten Gerät wie der SJ5718-PR, der SJ5730-200 oder der SJ5700 in der Ausführung PR. Das spart Umrüstzeit und vermeidet Bezugsfehler zwischen zwei Aufspannungen. Die SJ5700E misst zunächst nur Kontur und lässt sich zur SJ5700E Ultra mit Rauheitsmesskopf aufrüsten.
Für die SJ5718, die SJ5700 und die SJ5700E gibt der Hersteller 77° steigend und 88° fallend an, abhängig von der Tastspitze. Steigende Flanken sind kritischer, weil die Spitze gegen die Wand gedrückt wird. Liegt eine Flanke nahe an der Grenze, hilft es, das Teil zu wenden und in Gegenrichtung zu messen oder es mit einer Neigeeinheit zu neigen.
Laut Hersteller wertet die Software Rauheits-, Welligkeits- und Primärprofil-Kennwerte nach DIN EN ISO 4287 und DIN EN ISO 21920 aus, darunter Ra, Rz, Rq, Rp, Rv, Rt, Rsk, Rku und RSm sowie Materialanteil-Kennwerte wie Rmr. Welcher Kennwert geprüft wird, legt die Zeichnung fest.
Wellen und Bolzen liegen meist in einem Prisma, Ringe und kurze Teile im Schraubstock, beides auf dem Kreuztisch. Entscheidend ist, dass die Tastspitze durch die Mantellinie beziehungsweise den Scheitel fährt. Dafür verschiebt man das Teil mit dem Kreuztisch quer zur Messrichtung und prüft die Lage mit einem kurzen Vorab-Scan.
Sobald ein Teil regelmäßig wiederkehrt, meist ja. Das Messprogramm wird einmal erstellt; danach startet ein Tastendruck die Messung, die Software bewertet die Merkmale als OK oder NG und erzeugt den Bericht. Das macht die Ergebnisse auch über wechselnde Bediener vergleichbar.