Was ist ein Voxel – und was sagt die Voxelgröße einer CT?
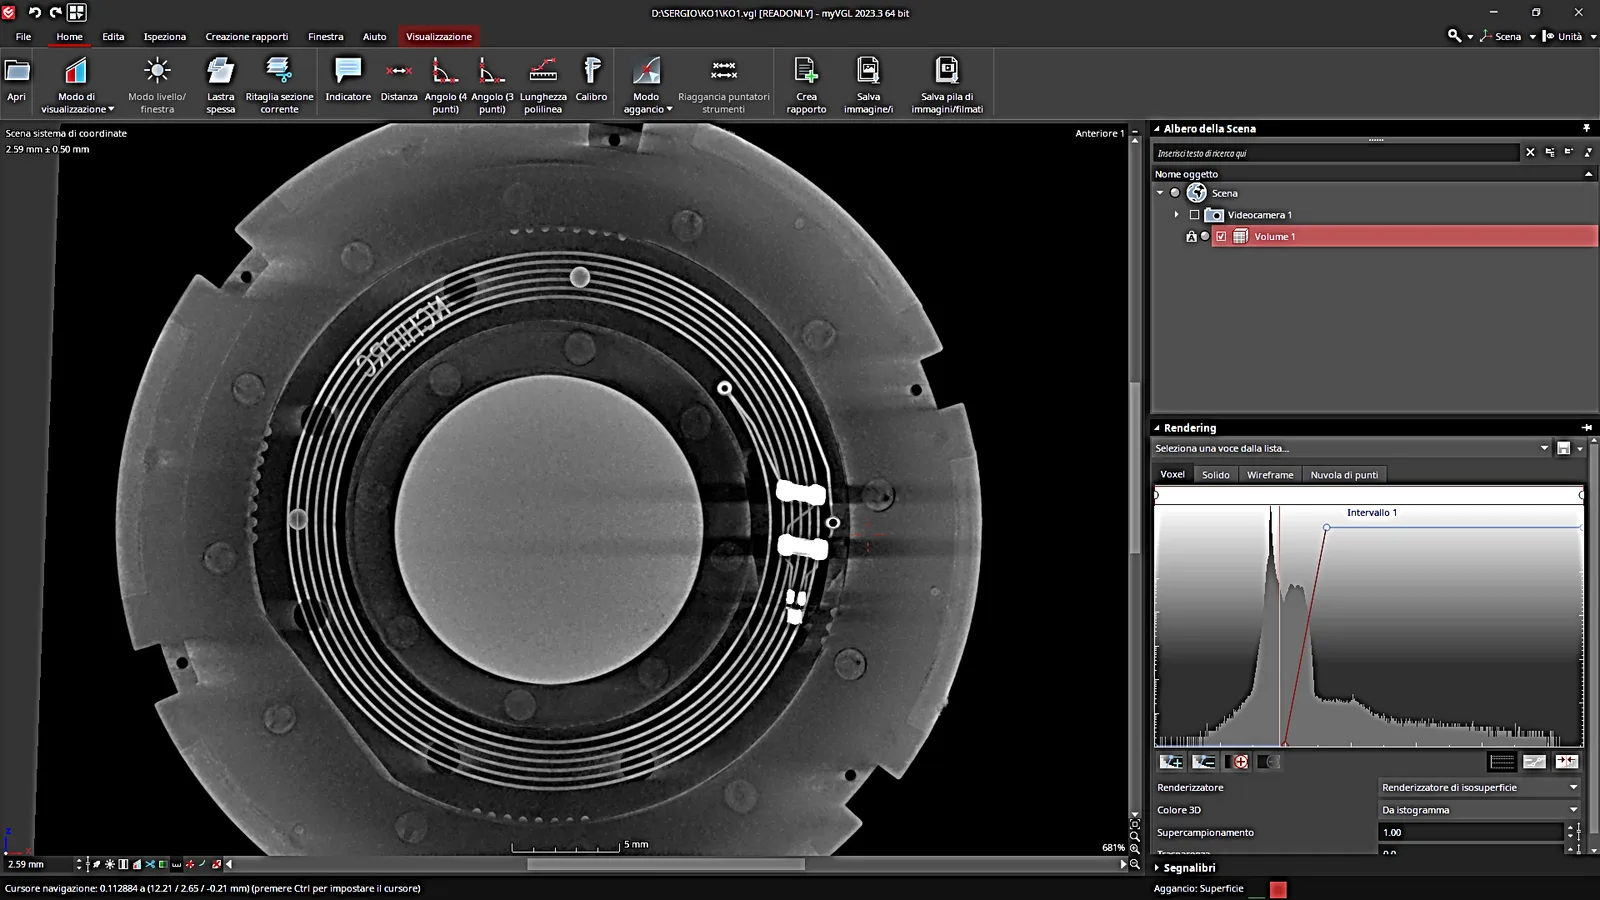
Eine industrielle Computertomographie nimmt ein Werkstück aus vielen Richtungen mit Röntgenstrahlung auf. Aus diesen Durchstrahlungsbildern rechnet die Software ein dreidimensionales Volumen zurück. Dieses Volumen ist ein regelmäßiges Gitter aus Würfeln, den Voxeln (von „volume pixel“). Jedes Voxel speichert einen einzigen Grauwert, der angibt, wie stark das Material an dieser Stelle die Strahlung schwächt. Luft ist dunkel, Kunststoff mittelgrau, Aluminium heller.
Die Voxelgröße ist die Kantenlänge dieser Würfel, angegeben in Mikrometern. Sie ist damit die kleinste Rastereinheit, in der das Volumen gespeichert ist – vergleichbar mit der Pixelgröße eines Fotos. Ein Datenblatt, das „Voxel 80 µm“ nennt, sagt also: Bei der dort gemeinten Aufnahmegeometrie ist das Volumen in 80-µm-Würfel aufgeteilt. Es sagt nicht, dass die Anlage auf 80 µm genau misst, und auch nicht, dass Merkmale unter 80 µm unsichtbar wären. Beides klärt dieser Ratgeber.
Wer die Begriffe trennt, kann Datenblätter verschiedener Anlagen richtig lesen und die passende Einstellung für ein Bauteil wählen. Einen Überblick, wann eine CT überhaupt das richtige Verfahren ist, gibt der Ratgeber CT oder Koordinatenmessgerät; welche Normen die Genauigkeit regeln, steht im Ratgeber VDI/VDE 2630 und CT-Normen.
Vergrößerung: wie Quelle, Werkstück und Detektor die Voxelgröße bestimmen
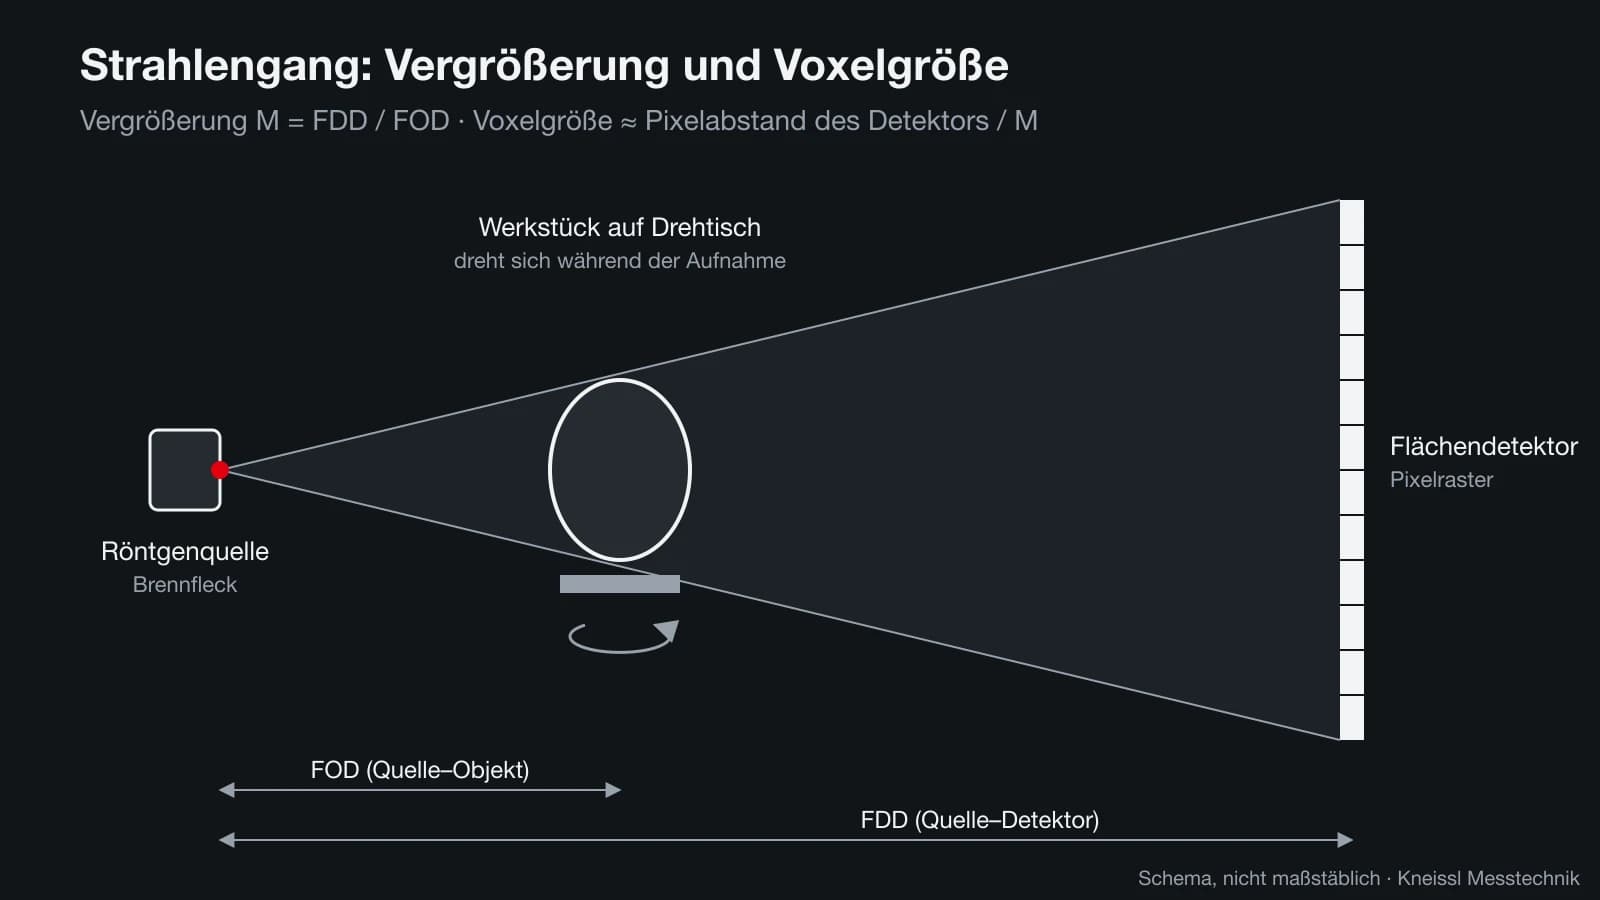
Die meisten Industrie-CTs arbeiten mit einem kegelförmigen Röntgenstrahl. Er geht vom Brennfleck der Röhre aus, durchdringt das Werkstück auf einem Drehtisch und trifft auf einen Flächendetektor. Weil der Strahl sich aufweitet, wird das Werkstück auf dem Detektor vergrößert abgebildet. Die geometrische Vergrößerung M ist das Verhältnis zweier Abstände: Quelle bis Detektor (FDD) geteilt durch Quelle bis Objekt (FOD).
Daraus folgt die wichtigste Faustformel: Voxelgröße ≈ Pixelabstand des Detektors / M. Rückt das Werkstück näher an die Quelle, steigt die Vergrößerung, das Voxel wird kleiner, der Ausschnitt aber auch. Rückt es zum Detektor, wird das Voxel größer und das ganze Teil passt ins Bild. Bei Anlagen mit verfahrbarem Drehtisch wählt der Bediener diese Geometrie je Bauteil; bei kompakten Anlagen mit fester Geometrie ist sie vom Hersteller vorgegeben.
Die Grafik zeigt den Strahlengang schematisch. Sie ist nicht maßstäblich; reale Anlagen unterscheiden sich in Abständen, Detektorgröße und Kegelwinkel erheblich.
Voxelgröße und Messbereich hängen über den Detektor zusammen
Ein Flächendetektor hat eine feste Zahl Pixel je Zeile. Das rekonstruierte Volumen hat deshalb in jeder Richtung ungefähr so viele Voxel, wie der Detektor Pixel hat. Der nutzbare Durchmesser ist damit etwa Pixelzahl × Voxelgröße. Werth Messtechnik rechnet dies in einem Praxistipp vor: Ein Detektor mit rund 4000 Pixeln ergibt bei 10 µm Voxelgröße einen Messbereich von etwa 40 mm. Wer ein größeres Teil mit feinem Voxel aufnehmen will, muss es in mehreren Teilvolumen scannen und zusammensetzen oder auf Auflösung verzichten.
Die Herstellerangaben der kompakten READY CoreX-Anlagen passen zu dieser Rechnung. Der CoreX ONE hat laut Hersteller einen Messbereich von 143 × 143 mm, einen Detektor mit 1792 × 1792 Pixeln und eine Voxelgröße von 80 µm; 143 mm geteilt durch 1792 Pixel ergibt rechnerisch knapp 80 µm. Der CoreX 250 nennt 222 × 222 mm, 2048 × 2048 Pixel und 100 µm Voxel – auch hier liegt das Verhältnis in dieser Größenordnung. Der CoreX Micro mit Mikrofokusröhre bietet nach Herstellerangabe vier Messbereiche von 20, 60, 100 und 140 mm mit 10, 30, 50 und 80 µm Voxel; die Tabelle stellt die Werte zusammen.
Die Paarung ist kein Zufall: 20 mm bei 10 µm und 140 mm bei 80 µm entsprechen jeweils rund 2000 Voxeln über die Breite. Für die Auswahl heißt das: Legen Sie zuerst fest, wie groß das größte Teil ist und welches kleinste Merkmal Sie sehen oder messen müssen. Passen beide Anforderungen nicht in ein Volumen, brauchen Sie entweder eine zweite Aufnahme mit kleinerem Ausschnitt oder eine andere Anlage.
| Anlage | Messbereich | Detektor | Voxelgröße |
|---|---|---|---|
| CoreX ONE | 143 × 143 mm | 1792 × 1792 px | 80 µm |
| CoreX 250 | 222 × 222 mm | 2048 × 2048 px | 100 µm |
| CoreX Micro, Bereich 1 | 20 mm | 1792 × 1792 px | 10 µm |
| CoreX Micro, Bereich 2 | 60 mm | 1792 × 1792 px | 30 µm |
| CoreX Micro, Bereich 3 | 100 mm | 1792 × 1792 px | 50 µm |
| CoreX Micro, Bereich 4 | 140 mm | 1792 × 1792 px | 80 µm |
Feiner als ein Voxel: Subvoxel-Kantenortung
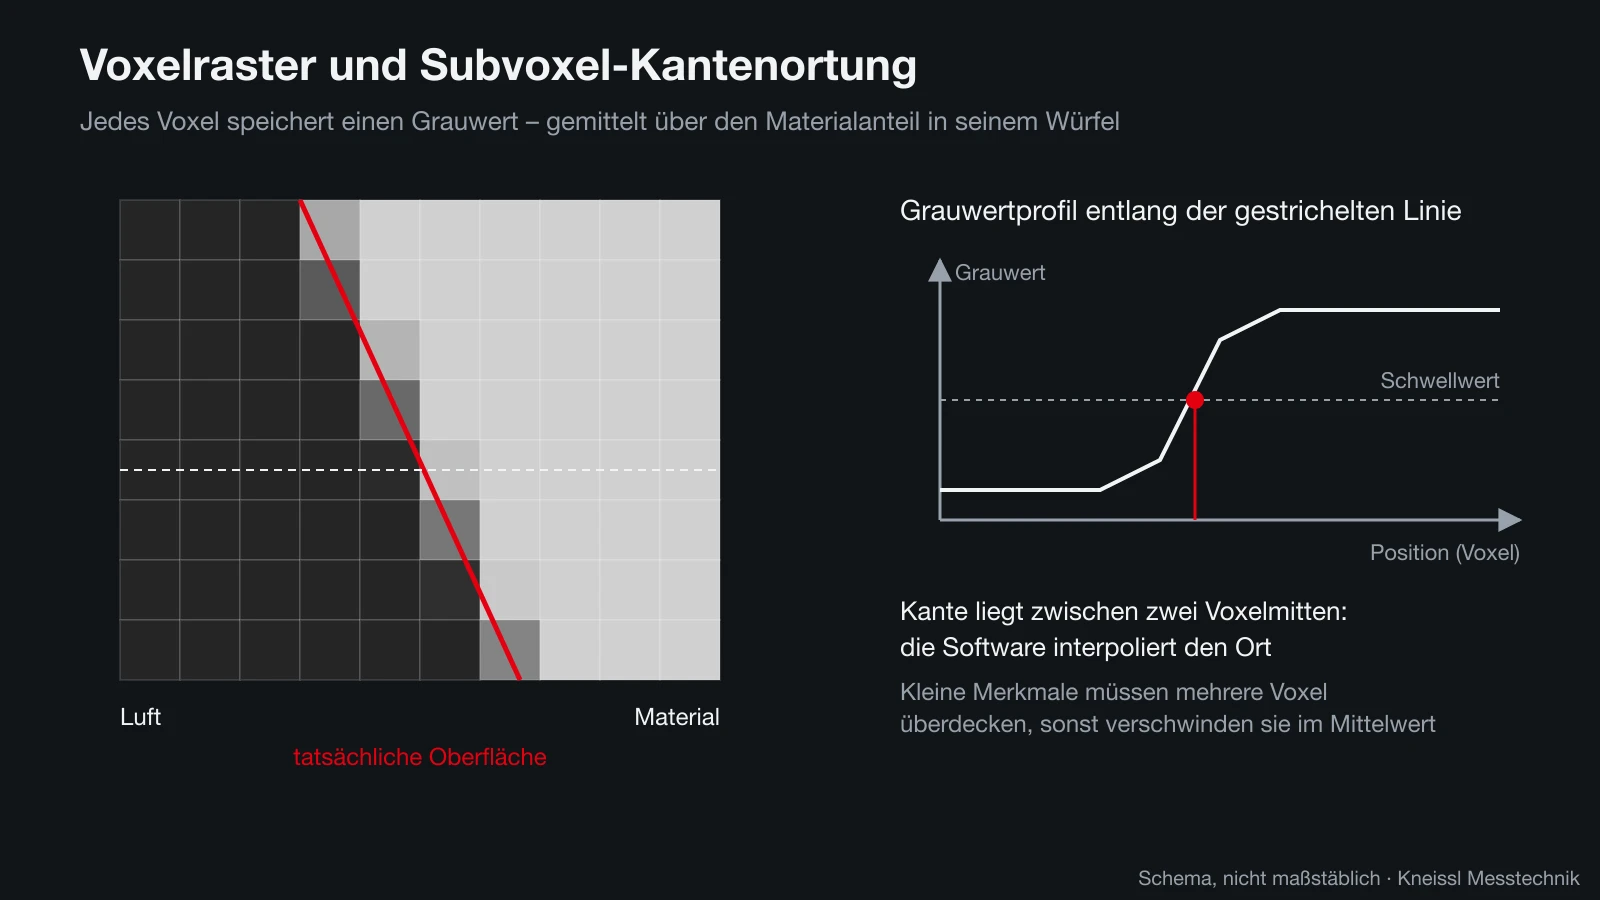
Für Maße zählt nicht der Grauwert eines einzelnen Voxels, sondern die Lage der Oberfläche. An einer Kante enthält ein Voxel teils Luft, teils Material; sein Grauwert liegt dazwischen. Die Messsoftware wertet den Grauwertverlauf über mehrere Voxel aus und legt die Oberfläche dorthin, wo der Verlauf einen Schwellwert kreuzt – mit lokal angepassten Schwellwerten auch bei wechselnden Werkstoffen. Weil dabei interpoliert wird, liegt die Oberfläche nicht auf dem Voxelraster, sondern dazwischen.
Werth gibt in seinem Praxistipp an, dass sich Kanten so auf etwa ein Zehntel der Voxelgröße orten lassen. Das gilt für gut ausgeprägte Kanten bei geringem Rauschen und wenigen Artefakten. Für Abstände zwischen zwei Flächen oder Durchmesser mit vielen Oberflächenpunkten mitteln sich zufällige Anteile zusätzlich heraus.
Umgekehrt gilt: Ein Merkmal muss mehrere Voxel überdecken, damit sein Grauwertverlauf überhaupt auswertbar ist. Eine Pore, die kleiner als ein Voxel ist, verschwindet im Mittelwert ihres Voxels; ein dünner Steg verliert an Kontrast. Als Richtwert für die Fehlersuche gilt deshalb, dass das kleinste relevante Merkmal einige Voxel groß sein sollte. Für Porenanalysen an Guss nennen Regelwerke wie BDG P 203 eigene Anforderungen; mehr dazu im Ratgeber Porositätsanalyse mit CT.
Ortsauflösung: Brennfleck, Unschärfe und Rauschen
Die Ortsauflösung beschreibt, wie nah zwei Strukturen beieinanderliegen dürfen, damit die CT sie noch getrennt zeigt. Sie ist fast immer gröber als die Voxelgröße, weil mehrere Effekte das Bild verwischen. Der wichtigste ist der Brennfleck: Die Röntgenstrahlung entsteht nicht in einem Punkt, sondern auf einer kleinen Fläche der Anode. Je stärker die Vergrößerung, desto stärker wird diese Fläche als Unschärfe auf dem Detektor abgebildet.
Deshalb stehen in Datenblättern Brennfleck und Voxel nebeneinander. READY nennt für den CoreX ONE 50 µm Brennfleck bei 80 µm Voxel, für den CoreX 250 85 µm Brennfleck bei 100 µm Voxel (Herstellerangaben). Mikrofokusröhren wie im CoreX Micro haben einen deutlich kleineren Brennfleck, liefern dafür weniger Leistung – laut Hersteller 75 W gegenüber 2400 W gepulst beim CoreX ONE. Kleine Voxel ohne kleinen Brennfleck bringen also wenig.
Hinzu kommen Detektorunschärfe, Bewegung während der Aufnahme, Rauschen bei kurzer Belichtung und Artefakte durch Strahlaufhärtung oder Streustrahlung bei dichten Werkstoffen. Die Richtlinie VDI/VDE 2630 Blatt 1.2 behandelt diese Einflussgrößen systematisch. Wie stark Wandstärke und Werkstoff die Bildqualität begrenzen, erklärt der Ratgeber zur Durchstrahlbarkeit von Werkstoffen.
- Voxelgröße: Rastermaß des gespeicherten Volumens – folgt aus Detektorpixel und Vergrößerung.
- Ortsauflösung: kleinster trennbarer Abstand zweier Strukturen – begrenzt durch Brennfleck, Detektor, Rauschen.
- Antastabweichung und Längenmessabweichung: Kennwerte der Messgenauigkeit – nur durch Prüfung an kalibrierten Normalen belegbar.
- Messunsicherheit: gilt für eine konkrete Messaufgabe am konkreten Werkstück – nach VDI/VDE 2630 Blatt 2.1 ermittelbar.
Voxelgröße CT versus MPE: was die Genauigkeitsangabe wirklich aussagt
Für ein taktiles Koordinatenmessgerät ist die Längenmessabweichung E_MPE nach DIN EN ISO 10360-2 seit Jahrzehnten etabliert. Für CT-Anlagen überträgt die Richtlinie VDI/VDE 2630 Blatt 1.3 (inhaltsgleich mit VDI/VDE 2617 Blatt 13, Ausgabe 2011-12, VDI) diese Prüfungen auf CT-Sensoren. Eine eigene ISO-Norm, ISO 10360-11, war als Entwurf in Arbeit (Entwurf prEN ISO 10360-11); prüfen Sie im Datenblatt, nach welchem Regelwerk der Kennwert ermittelt wurde.
Typisch ist eine Angabe der Form „A + L/K“: ein fester Anteil plus ein Anteil, der mit der Messlänge L wächst. READY nennt für CoreX ONE und CoreX 250 eine MPE von 30 µm + L/300 (Herstellerangabe). Zum Vergleich gibt ZEISS für das METROTOM 1500 im Flyer eine MPE_SD von 4,5 + L/50 µm nach VDI/VDE 2630-1.3 an, bei Voxelgrößen von 57,9 bis 79,4 µm. Die Zahlen sind nicht direkt vergleichbar: Kenngröße, Prüfkörper, Messlänge und Aufnahmeparameter unterscheiden sich, und die Anlagen zielen auf unterschiedliche Aufgaben. Der Vergleich zeigt aber, dass zwei Anlagen mit ähnlicher Voxelgröße sehr verschiedene Genauigkeitsangaben haben können.
Für die Praxis ist die Messunsicherheit der konkreten Aufgabe entscheidend. VDI/VDE 2630 Blatt 2.1 (VDI) beschreibt dafür ein Verfahren mit kalibrierten Werkstücken; ein Beitrag zur DGZfP-Jahrestagung 2021 nennt etwa 20 Wiederholmessungen. Das Referenzmaß dafür liefert typischerweise ein taktiles KMG in einem akkreditierten Labor. Wie Messunsicherheit und Prüfmittelfähigkeit zusammenhängen, erklärt der Ratgeber Messunsicherheit und Prüfprozesseignung.
Die passende Voxelgröße wählen: ein Vorgehen in fünf Schritten
Kleiner ist nicht automatisch besser. Kleine Voxel bedeuten kleinen Messbereich, oft längere Scanzeit und große Datenmengen. Ein Volumen mit 2000 × 2000 × 2000 Voxeln umfasst acht Milliarden Grauwerte; bei 16 Bit sind das rund 16 GB je Scan. Für eine Serienprüfung zählt deshalb die gröbste Voxelgröße, die die Aufgabe noch sicher löst.
Ein bewährtes Vorgehen:
- Größtes Teil bestimmen: Es muss vollständig (oder in geplanten Teilvolumen) in den Messbereich passen – einschließlich Halterung.
- Kleinstes Merkmal bestimmen: kleinste Pore, dünnster Steg, engste Toleranz. Das Merkmal sollte mehrere Voxel überdecken.
- Toleranz gegen Genauigkeitsangabe halten: Die MPE der Anlage über die relevante Messlänge sollte deutlich unter der Toleranz liegen; die Regel aus der Prüfmittelfähigkeit gilt auch hier.
- Werkstoff prüfen: Dichte und Wandstärke bestimmen, ob genug Strahlung durchkommt – sonst helfen kleinere Voxel nicht.
- Mit einem Musterteil testen: Scan, Oberflächenbestimmung und Auswertung am echten Teil zeigen, ob Kontrast und Rauschen reichen.
Typische Missverständnisse beim Lesen von CT-Datenblättern
Die Voxelgröße ist die auffälligste Zahl in vielen Prospekten – und die am häufigsten missverstandene. Vier Punkte helfen beim Vergleich zweier Angebote.
Erstens: Die kleinste genannte Voxelgröße gilt fast immer nur für den kleinsten Messbereich. Bei Anlagen mit verfahrbarem Drehtisch heißt „ab 5 µm Voxel“, dass ein entsprechend kleines Teil sehr nah an der Quelle liegt. Fragen Sie, welche Voxelgröße für Ihr größtes Teil erreicht wird. Zweitens: Eine kleine Voxelgröße ohne passenden Brennfleck und ausreichende Strahlleistung bringt ein schärferes Raster, aber kein schärferes Bild. Drittens: Rekonstruktionssoftware kann Volumen auch feiner abtasten, als die Aufnahme hergibt; die Datei wird dann größer, die Information nicht.
Viertens, und am wichtigsten: Eine Genauigkeitsangabe ohne Regelwerk, Kenngröße und Bedingungen ist kaum vergleichbar. Bitten Sie den Hersteller um die Angabe nach VDI/VDE 2630 Blatt 1.3 oder ISO 10360-11 und um die Bedingungen, unter denen sie gilt. Und testen Sie mit einem eigenen Teil – nichts zeigt die Grenzen einer Anlage schneller als ein Probescan mit Ihrem Werkstoff und Ihrer Geometrie.
Voxelgröße in der Praxis: CT in der Fertigung und Rückführung
Kompakte CT-Anlagen mit fester Geometrie wie die READY CoreX-Reihe setzen auf eine Voxelgröße, die für ganze Kunststoff- und Leichtmetallteile in einem Scan reicht. Der Hersteller nennt für den CoreX 250 ein 3D-Volumen in rund 30 Sekunden und den gleichzeitigen Scan mehrerer Teile. Für Poren, Lunker, Einleger und Soll-Ist-Vergleiche an Gussteilen ist das oft ausreichend; für Maße mit Toleranzen im Bereich weniger Mikrometer bleibt das taktile oder optische Koordinatenmessgerät die erste Wahl.
Kneissl Messtechnik vertreibt die READY-Anlagen und betreibt ein DAkkS-akkreditiertes Kalibrierlabor. Wenn Sie wissen wollen, welche Voxelgröße Ihr Bauteil braucht, schicken Sie uns ein Musterteil mit Zeichnung. Wir sagen Ihnen, welche Anlage passt – und wo die Grenzen liegen.
Quellen
- Werth Messtechnik – Praxistipp „Der scharfe Blick ins Werkstück“ (PDF)
- VDI – VDI/VDE 2617 Blatt 13 / VDI/VDE 2630 Blatt 1.3
- VDI – VDI/VDE 2630 Blatt 2.1, Messunsicherheit und Prüfprozesseignung
- EVS – prEN ISO 10360-11 (Entwurf)
- ZEISS – METROTOM 1500 Flyer (PDF)
- DGZfP-Jahrestagung 2021 – Beitrag zur Messunsicherheit nach VDI/VDE 2630-2.1 (PDF)