Was ist eine Shopfloor-Messmaschine?
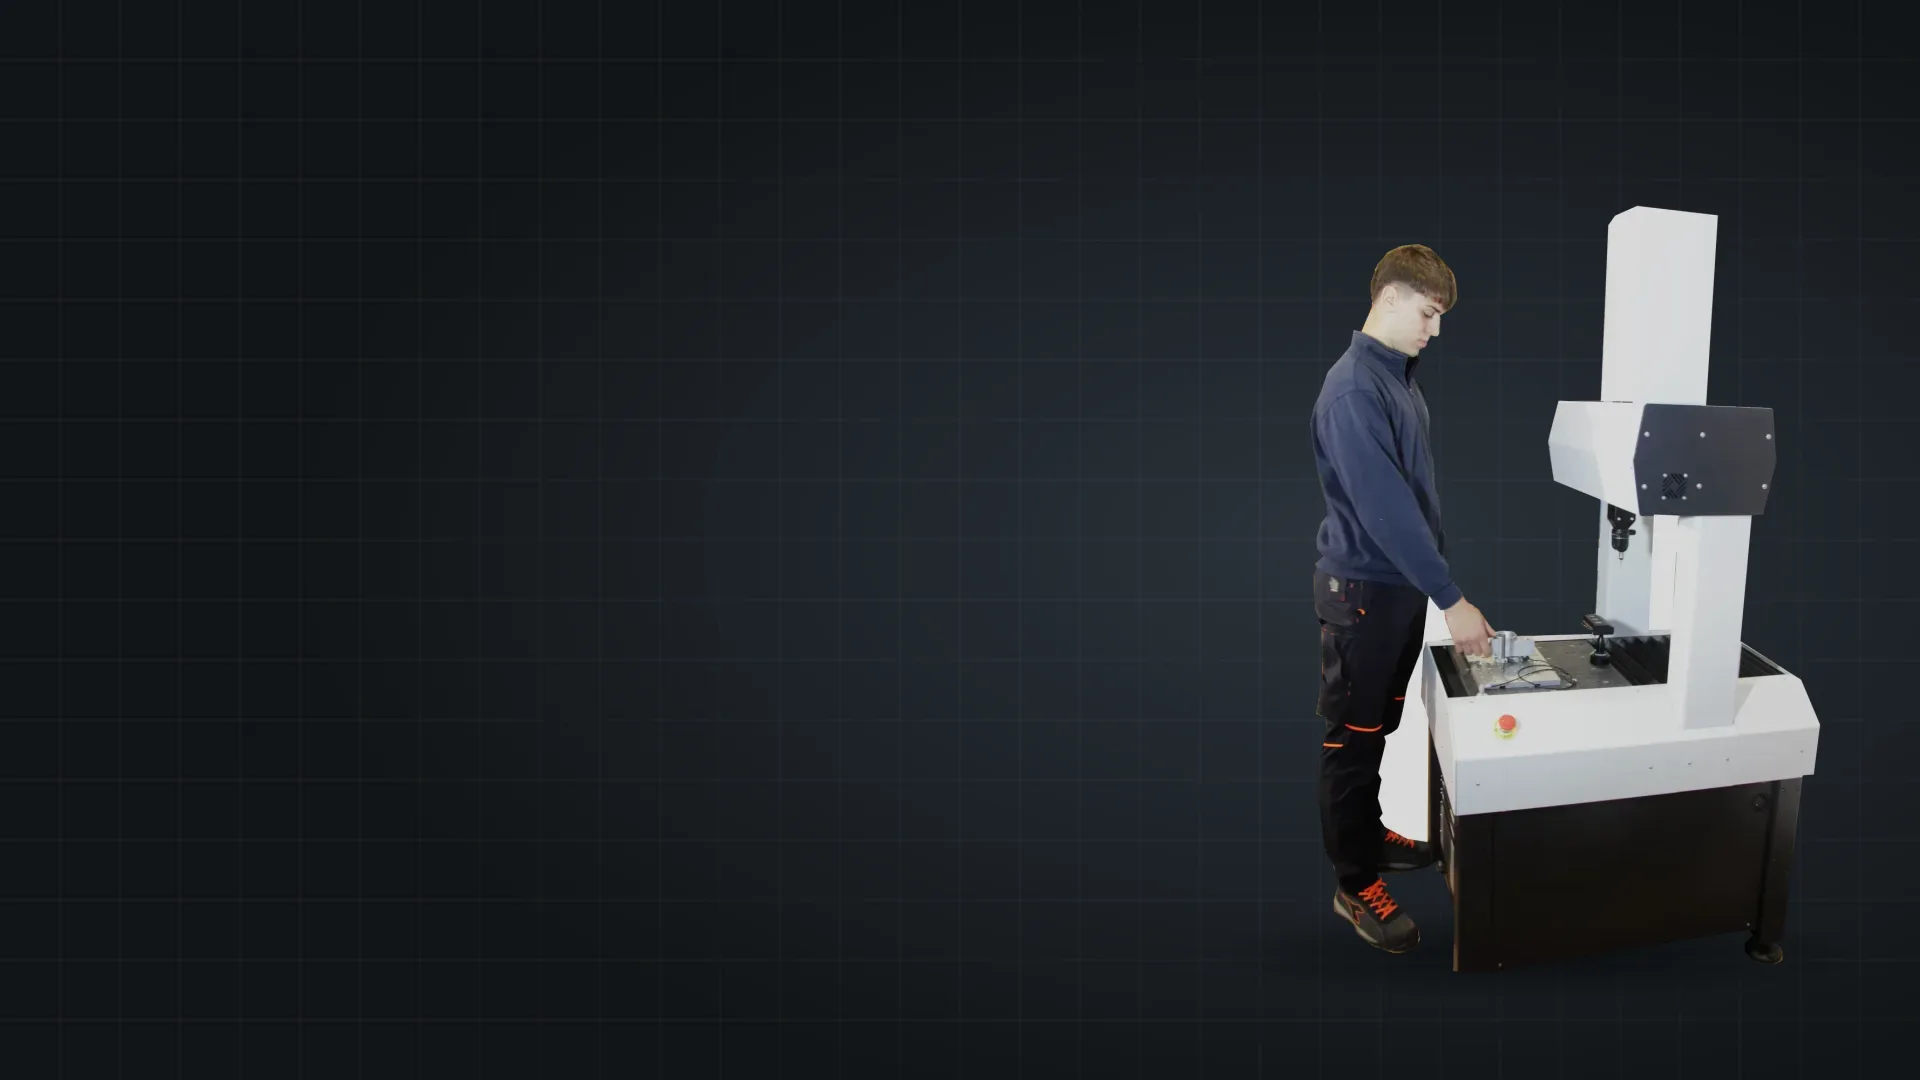
Mit Shopfloor-Messmaschine (auch Shopfloor-KMG, fertigungsnahes oder werkstatttaugliches Koordinatenmessgerät) ist ein KMG gemeint, das für den Betrieb in der Produktionshalle ausgelegt ist. Die Messaufgabe ist dieselbe wie im Messraum: Durchmesser, Abstände, Form- und Lagetoleranzen an prismatischen Teilen. Der Unterschied liegt in der Umgebung. In der Halle schwankt die Temperatur über den Tag, Pressen und Stapler erzeugen Bodenschwingungen, Kühlschmierstoff und Schleifstaub liegen in der Luft, und gemessen wird oft von dem Werker, der das Teil gerade gefertigt hat.
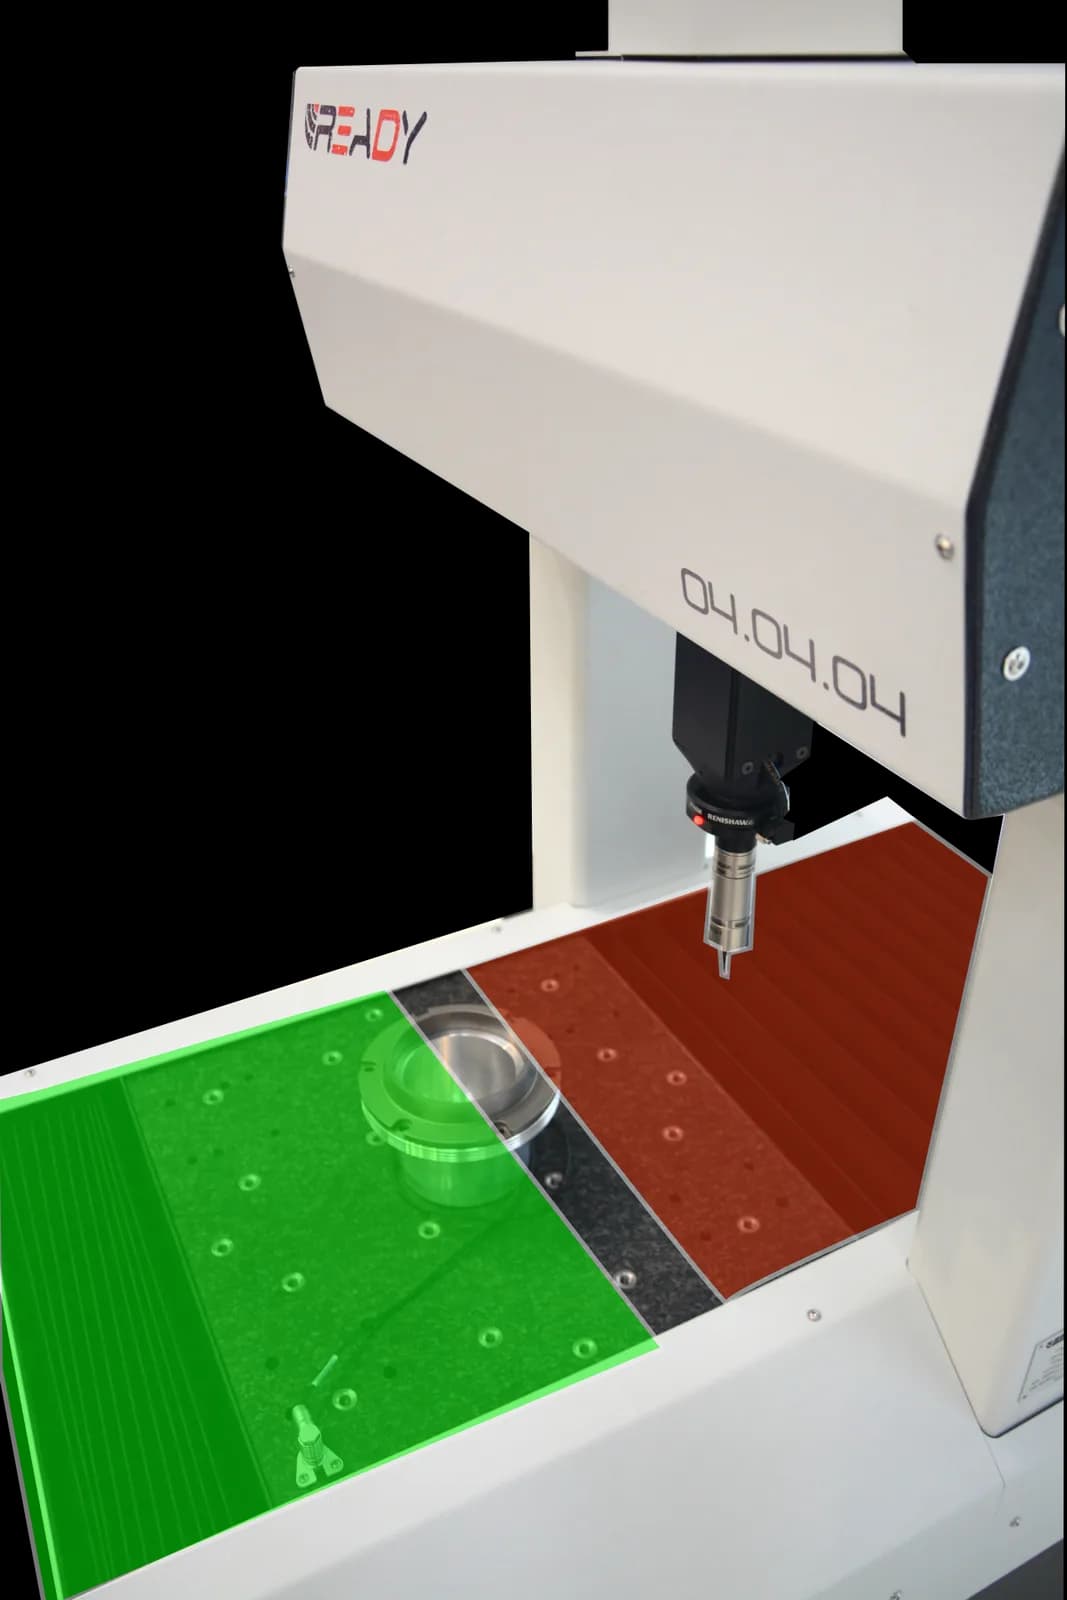
Die Hersteller beantworten das mit einer eigenen Geräteklasse. ZEISS beschreibt die DuraMax als Gerät für die fertigungsnahe Messung mit Schutzart IP54 und ohne Druckluft; Hexagon nannte für die TIGO SF zur Markteinführung 2017 einen Temperaturbereich von 15 bis 30 °C, mit Option bis 40 °C; Mitutoyo bewirbt die MiSTAR 555 für 10 bis 40 °C, und Wenzel führt mit den Shopfloor-KMG eine eigene Produktgruppe. Kneissl Messtechnik vertreibt mit der READY RUN eine Shopfloor-Messmaschine mit Linearmotoren und automatischer Tasterreinigung.
Die Bauweise ist meist ein Portal- oder Ständergerät mit geschlossenen Achsabdeckungen, mechanischen Führungen statt Luftlagern und Temperaturfühlern an Maßstäben und Werkstück. Grundsätzliches zu Bauarten und Sensoren steht im Ratgeber 3D-Messmaschine.
Warum in der Halle messen? Durchlaufzeit, Engpass Messraum, Regelkreis
Der wichtigste Grund ist Zeit. Muss jedes Teil in den Messraum, liegt es erst in der Warteschlange und dann zum Temperieren auf dem Akklimatisierungsplatz. In dieser Zeit läuft die Bearbeitungsmaschine weiter – mit einem Fehler, wenn einer da ist. Steht die Messmaschine neben der Linie, misst der Werker das erste Teil nach dem Rüsten sofort und korrigiert das Werkzeug, bevor Ausschuss entsteht.
Der zweite Grund ist der Messraum selbst, der in vielen Betrieben zum Engpass wird. Die QZ berichtete 2017 über den Möbelbeschlaghersteller Hettich, bei dem der zentrale Messraum die Prüfungen nicht mehr schnell genug bewältigte; Messplätze wurden deshalb in die Vorfertigung verlegt (QZ 10/2017). Eine Anwenderreportage von Werth beschreibt ein ähnliches Projekt unter der Überschrift „Messkosten halbiert, Durchsatz erhöht“. Beide Berichte stammen aus der Anwenderpraxis und sind keine allgemeinen Zahlen – sie zeigen aber, wo der Nutzen entsteht.
Der dritte Grund ist der Regelkreis: Messdaten, die direkt an der Maschine entstehen, lassen sich für Werkzeugkorrekturen und Trendbeobachtung nutzen. Die Zeitschrift Produktion weist allerdings darauf hin, dass Prüfung in der Fertigung nur funktioniert, wenn Zuständigkeiten, Freigaben und Schulung geregelt sind (produktion.de). Eine Messmaschine in der Halle verlagert also nicht nur Hardware, sondern Verantwortung.
Welche Teile und Merkmale sich für die Messung in der Halle eignen
Gut geeignet sind prismatische Teile aus der spanenden Fertigung, die in Serie oder in wiederkehrenden Losen laufen: Gehäuse, Flansche, Halter, Platten, Wellen mit Bohrungsbildern. Typische Merkmale sind Durchmesser und Abstände von Bohrungen, Lage zu Bezügen, Ebenheit und Parallelität in einem Toleranzbereich, der deutlich über der in der Halle erreichbaren Messunsicherheit liegt. Gerade die Rüstfreigabe nach einem Werkzeugwechsel profitiert, weil das erste Teil ohne Umweg geprüft wird.
Weniger geeignet sind Teile, die selbst stark auf Temperatur reagieren – große Kunststoffteile, dünnwandige Aluminiumteile direkt nach dem Fräsen – und Merkmale mit Toleranzen im Bereich weniger Mikrometer. Hier ist die Unsicherheit durch Temperatur und Formabweichung in der Halle oft zu groß. Ob ein Merkmal in der Halle sicher geprüft werden kann, entscheidet nicht das Datenblatt allein, sondern ein Vergleich: dieselben Teile in der Halle und im Messraum messen und die Abweichungen über einige Wochen beobachten.
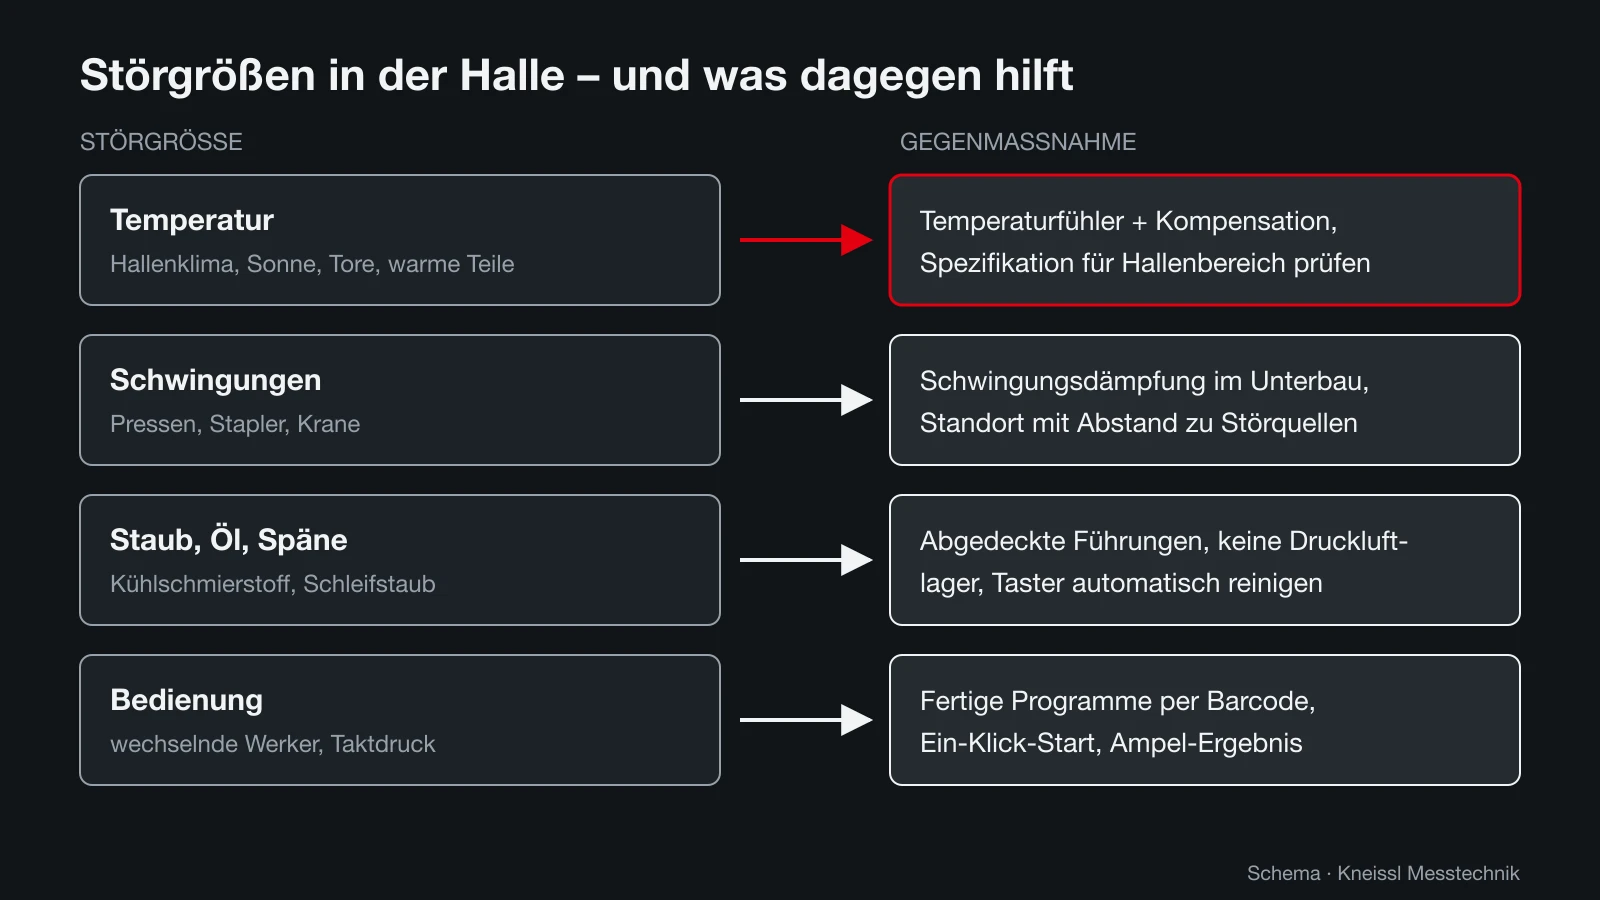
Die vier Störgrößen in der Halle – und was eine Shopfloor-Messmaschine dagegen tut
Temperatur ist die größte Störgröße. Die Hallentemperatur folgt Jahreszeit, Sonne, offenen Toren und der Abwärme der Maschinen; die Teile kommen warm aus der Bearbeitung. Eine Shopfloor-Messmaschine misst deshalb die Temperatur von Maßstäben und Werkstück und rechnet das Ergebnis auf 20 °C zurück. Wie diese Kompensation funktioniert und wo ihre Grenzen liegen, erklärt der Ratgeber Temperaturkompensation am KMG. Entscheidend für die Auswahl: Für welchen Temperaturbereich und welche Temperaturänderung pro Stunde gilt die Genauigkeitsangabe – und wie verändert sie sich dort?
Schwingungen kommen von Pressen, Staplern, Kranen und schweren Bearbeitungszentren. Shopfloor-Geräte haben deshalb eine Dämpfung im Unterbau; bei der READY RUN ist das laut Hersteller eine Granitbasis auf pneumatischen Dämpfern mit aktiver Schwingungsdämpfung. Ob das für Ihren Standort reicht, zeigt nur eine Messung der Bodenschwingungen und der Vergleich mit den Grenzwerten des Herstellers – das Vorgehen ist im Ratgeber Messraum einrichten beschrieben und gilt in der Halle genauso.
Schmutz, Öl und Späne schaden vor allem Führungen und Taster. Luftlager brauchen saubere, trockene Druckluft und reagieren empfindlich auf Partikel; viele Shopfloor-Geräte verzichten deshalb ganz auf Druckluft. Die READY RUN fährt laut Hersteller mit Linearmotoren, ohne Druckluft und ohne Spindeln, und reinigt die Tastkugel mit dem Styli Cleaner in rund 30 Sekunden automatisch. Ein Ölfilm auf der Tastkugel oder ein Span auf der Auflage verfälscht jede Antastung – Sauberkeit des Werkstücks bleibt Aufgabe des Bedieners.
Die vierte Störgröße ist der Mensch: Wechselnde Werker, Schichtbetrieb und Taktdruck vertragen keine Bedienung, die Messtechnik-Wissen voraussetzt. Darum geht es im übernächsten Abschnitt.
Genauigkeit in der Halle: Temperaturbereich und Fußnoten richtig lesen
Ein weit angegebener Temperaturbereich heißt nicht, dass die Maschine im ganzen Bereich gleich genau misst. Mitutoyo wirbt für die MiSTAR 555 mit 10 bis 40 °C; die Längenmessabweichung von 2,2 + 3L/1000 µm gilt laut Fußnote im Prospekt aber für 18 bis 22 °C. ZEISS nennt für die DuraMax eine Genauigkeit für 18 bis 22 °C und im erweiterten Temperaturbereich schlechtere Kennwerte (Produktseite). Das ist kein Mangel, sondern ehrliche Physik: Kompensation verkleinert den Temperaturfehler, beseitigt ihn aber nicht.
Für die READY RUN gibt der Hersteller eine Längenmessabweichung von 2,4 µm + L/300 (Konfiguration Compact mit Renishaw MH20i und TP20) beziehungsweise 2,2 µm + L/300 (Konfiguration Scan mit PH6M und SP25M) an. Für welchen Temperaturbereich diese Werte gelten, erfragen Sie vor dem Kauf im aktuellen Datenblatt. Wie Sie solche Formeln lesen und welche Normversion dahintersteht, erklärt der Ratgeber MPE im Datenblatt lesen.
Hexagon fasst in einem deutschsprachigen Ratgeber zusammen, warum die Genauigkeit eines Shopfloor-KMG von der Umgebung abhängt. Für Ihre Entscheidung heißt das: Messen Sie über einige Wochen die Temperatur am geplanten Standort – Tagesgang, Wochenende, Sommer und Winter – und legen Sie diese Daten neben die Herstellerangaben.
| Angabe | Worauf Sie achten | Warum |
|---|---|---|
| Längenmessabweichung E0,MPE | Formel A + L/K, Tasterkonfiguration, Normversion | Nur vergleichbar bei gleicher Prüfnorm und Konfiguration |
| Temperaturbereich für die Genauigkeit | Gilt die MPE im ganzen Bereich oder nur bei 18–22 °C? | Fußnoten verschieben die Aussage oft deutlich |
| Temperaturgradienten | Zulässige Änderung pro Stunde, pro Tag, pro Meter | Schnelle Änderungen verformen die Maschine |
| Schwingungsgrenzen | Frequenzabhängige Grenzwerte, Art der Dämpfung | Pressen und Stapler in der Nähe |
| Medien | Druckluft ja oder nein, Stromanschluss | Druckluft in der Halle ist selten sauber und trocken |
| Schutz | Abgedeckte Führungen, Schutzart, Tasterreinigung | Staub, Öl und Späne |
Bedienung durch Werker: Programme, Ein-Klick-Start, klare Ergebnisse
In der Halle misst selten ein Messtechniker. Die Maschine muss deshalb so bedient werden können, dass ein Werker nach kurzer Einweisung ein fertiges Programm startet und ein eindeutiges Ergebnis bekommt. Das Messprogramm selbst schreibt weiterhin der Messtechniker – am Gerät oder offline am CAD-Modell.
Bei der READY RUN übernimmt das die Software TouchDMIS mit der Oberfläche Easy Runner: Der Werker lädt das Programm per Barcode oder Touch, startet mit einem Klick, und der Bericht entsteht automatisch. Für Teilefamilien gibt es Makros, die ein Programm für mehrere Varianten nutzbar machen (Herstellerangaben). TouchDMIS schreibt im Hintergrund Programme in der neutralen Sprache DMIS und wurde für die Touch-Bedienung entwickelt (Digital Engineering, 2013).
Organisatorisch braucht die Werkerselbstprüfung klare Regeln: Wer darf Programme ändern, wer gibt Teile frei, was passiert bei einem roten Ergebnis? Für Prüfmerkmale mit engen Toleranzen gehört die Prüfprozesseignung nachgewiesen – wie, steht im Ratgeber Messunsicherheit und Prüfmittelfähigkeit. Ob eine handgeführte oder eine CNC-Maschine besser passt, behandelt der Ratgeber „Manuell oder CNC messen“; in der Halle spricht fast immer alles für CNC, weil das Ergebnis dann nicht vom Geschick des Bedieners abhängt.
Aufstellung in der Linie und Automatisierung
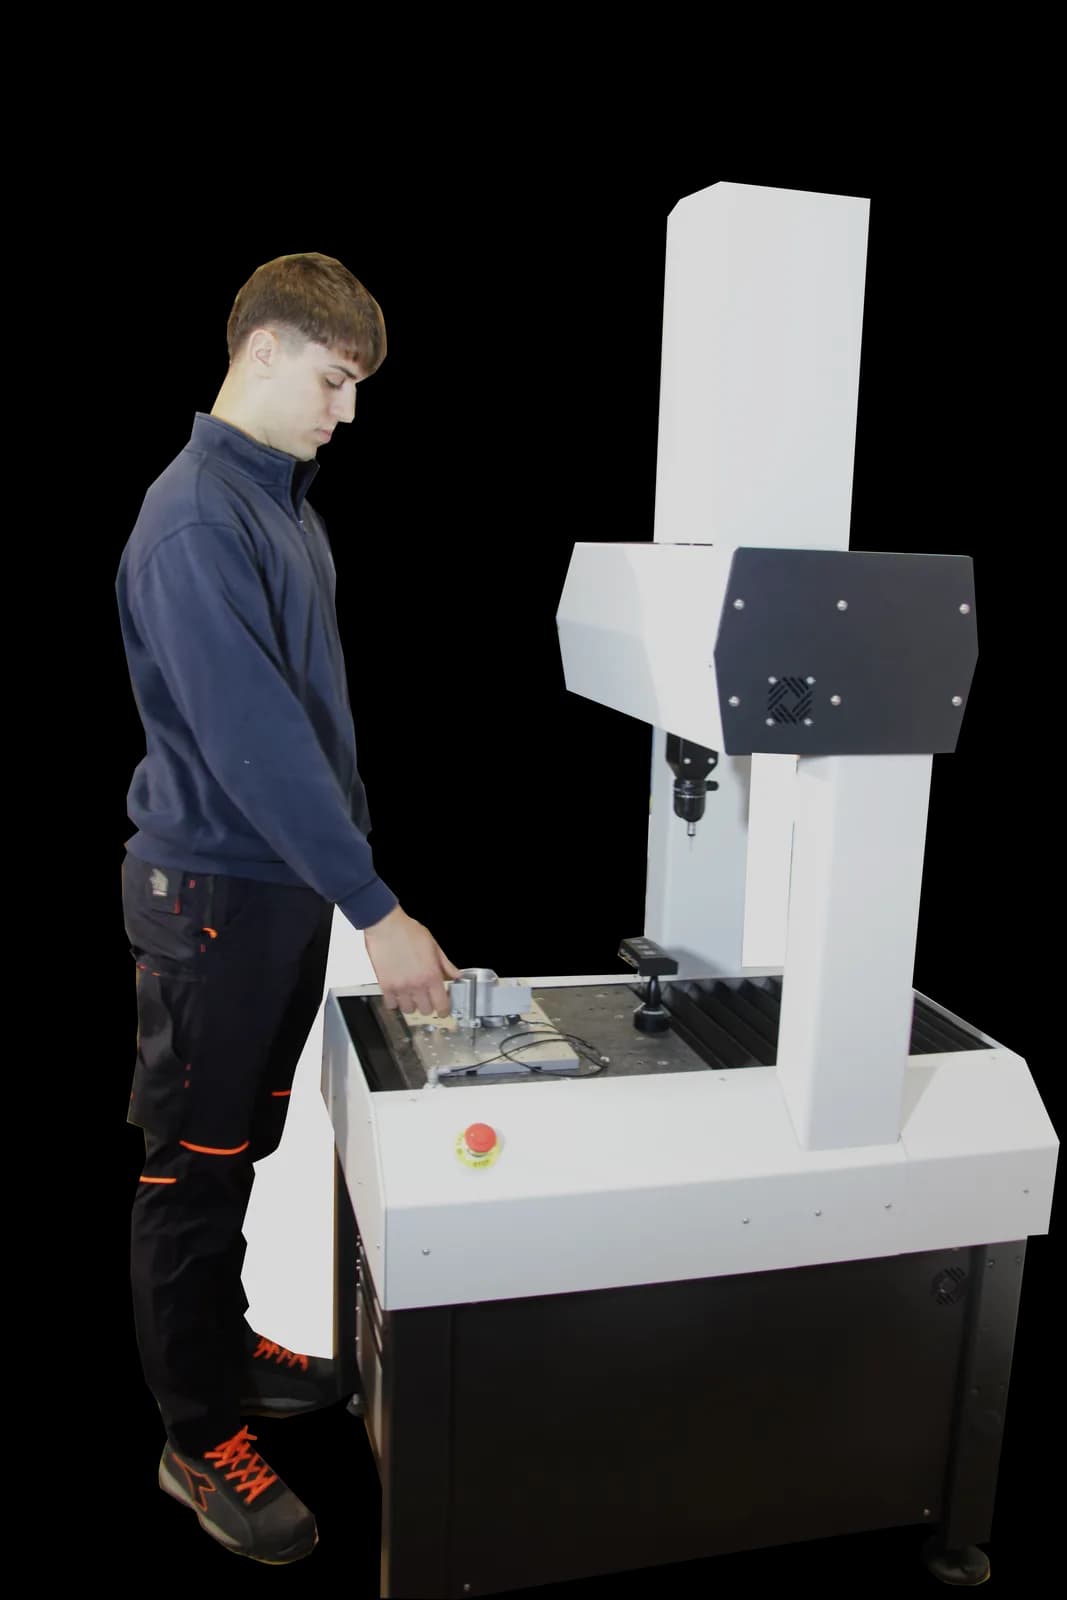
Der Standort entscheidet mit über die Messqualität. Bewährt hat sich ein Platz mit Abstand zu Hallentoren, Pressen und Staplerwegen, ohne direkte Sonne und ohne Zugluft aus Hallenlüftung oder Abluft der Bearbeitungsmaschinen. Eine leichte Einhausung oder Messkabine kann helfen, wenn die Halle stark schwankt – sie macht die Maschine aber nicht zur Messraummaschine.
Planen Sie den Teilefluss mit: eine Ablage für ungemessene und gemessene Teile, eine Möglichkeit zum kurzen Temperieren warmer Teile und Vorrichtungen, die das Teil reproduzierbar aufnehmen. Gerade bei Werkerbedienung sind feste Vorrichtungen mit Codierung oder Barcode der einfachste Weg zu Messungen, die nicht vom Einlegen abhängen.
Für die Beladung durch einen Roboter braucht die Maschine freien Zugang und eine Schnittstelle zur Zellensteuerung. Die READY RUN hat laut Hersteller einen ausziehbaren Tisch für Hand- und Roboterbeladung und ein Automation-Kit mit I/O-Schnittstelle für Vorrichtungen; die Messbereiche betragen 400 × 400 × 350 mm (RUN 444) und 700 × 600 × 500 mm (RUN 765). Details zu den Modellen finden Sie bei der READY RUN 444 und der READY RUN 765.
Wann der Messraum trotz Shopfloor-Messmaschine nötig bleibt
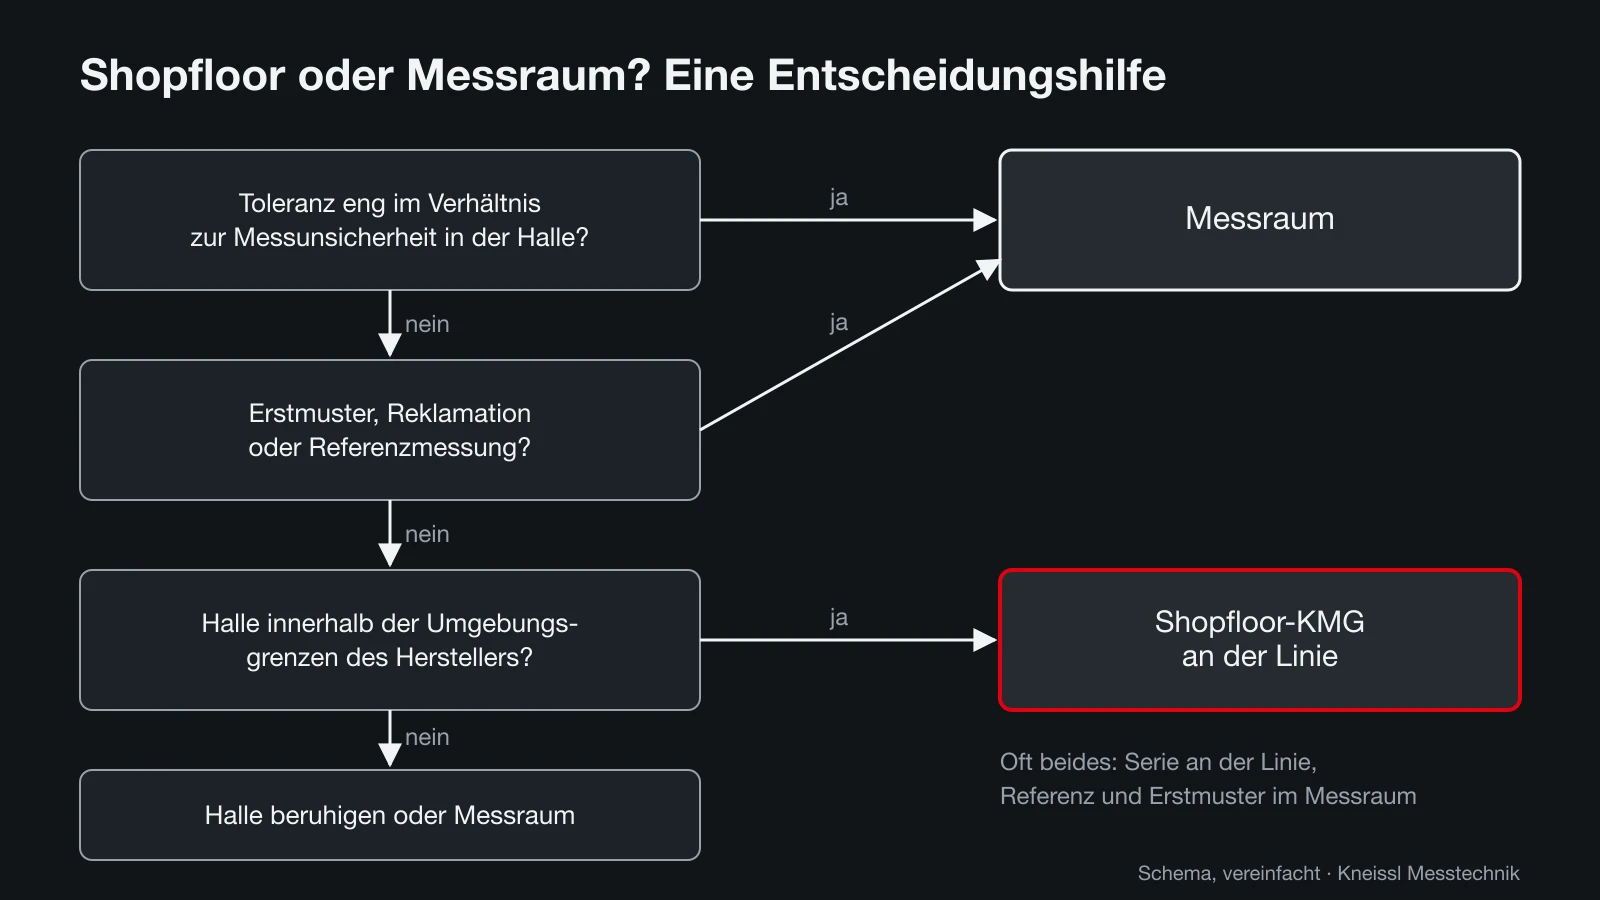
Eine Shopfloor-Messmaschine ersetzt den Messraum nicht in jedem Fall. Maßgeblich ist das Verhältnis zwischen Toleranz und der Messunsicherheit, die Sie in der Halle tatsächlich erreichen. Für Serienprüfung mit mittleren Toleranzen, Rüstfreigaben und Prozessregelung ist die Halle oft der bessere Ort. Für Erstmusterprüfungen nach VDA Band 2, Reklamationen, sehr enge Form- und Lagetoleranzen und Referenzmessungen, mit denen Sie die Shopfloor-Ergebnisse absichern, bleibt der Messraum die sichere Wahl.
Viele Betriebe fahren deshalb zweigleisig: Serie an der Linie, Referenz und Erstmuster im Messraum. Die Richtlinie VDI/VDE 2617 Blatt 8 beschreibt, wie sich die Eignung eines Prüfprozesses mit Koordinatenmessgeräten nachweisen lässt – ein Vergleich zwischen Shopfloor- und Messraummessung am selben Teil ist ein praktischer Einstieg. Wie ein Messraum aufgebaut sein muss, steht im Ratgeber „Messraum einrichten“, auf den oben schon verwiesen wurde.
Kalibrierung und Überwachung in der Fertigung
Eine Maschine in der Halle wird stärker beansprucht als eine im Messraum: mehr Messungen, mehr Bediener, mehr Kollisionsrisiko. Zwischenprüfungen mit einem Prüfkörper – etwa wöchentlich oder nach jeder Kollision – zeigen früh, ob sich etwas verändert hat. Die regelmäßige Kalibrierung bestätigt, dass die Maschine ihre Spezifikation unter den Bedingungen am Aufstellort einhält.
Kneissl Messtechnik ist ein von der DAkkS akkreditiertes Kalibrierlabor und kalibriert Koordinatenmessgeräte vor Ort nach DIN EN ISO 10360 – auch in der Halle. Die Umgebungsbedingungen während der Kalibrierung stehen auf dem Kalibrierschein; das macht spätere Vergleiche nachvollziehbar. Was bei der Kalibrierung geprüft wird, erklärt der Ratgeber Koordinatenmessmaschine kalibrieren.
Quellen
- ZEISS – DuraMax, Shopfloor-Koordinatenmessgerät
- Quality Magazine (2017) – Hexagon TIGO SF CMM
- Mitutoyo – MiSTAR 555, Prospekt (PDF)
- Hexagon – Genauigkeit von Koordinatenmessgeräten in der Fertigung
- Wenzel – Shopfloor CMMs
- QZ 10/2017 – Signifikanter Zeitgewinn: Messplätze in der Vorfertigung (PDF)
- Werth Messtechnik – Messkosten halbiert, Durchsatz erhöht (PDF)
- VDI/VDE 2617 Blatt 8 – Prüfprozesseignung von Messungen mit KMG