Kerndaten
- Messvolumen
- 400 × 400 × 350 mm (X × Y × Z)
- Konfiguration Compact
- Renishaw MH20i + TP20, MPE 2,4 µm + L/300
- Konfiguration Scan
- Renishaw PH6M + SP25M, MPE 2,2 µm + L/300
- Antrieb
- Linearmotoren
- Basis
- Impala-Granit mit pneumatischen Dämpfern
Ausstattung
- Messvolumen 400 × 400 × 350 mm
- Linearmotoren: keine Druckluft, keine Spindeln zu schmieren
- Ausziehbarer Messtisch für manuelles oder Roboter-Beladen
- Aktive Schwingungsdämpfung, Impala-Granitbasis
- Easy Runner: Programm per Barcode laden und mit einem Klick starten
- Styli Cleaner reinigt Tastkugeln automatisch
Technische Daten
| Messvolumen | 400 × 400 × 350 mm (X × Y × Z) |
|---|---|
| Konfiguration Compact | Renishaw MH20i + TP20, MPE 2,4 µm + L/300 |
| Konfiguration Scan | Renishaw PH6M + SP25M, MPE 2,2 µm + L/300 |
| Antrieb | Linearmotoren |
| Basis | Impala-Granit mit pneumatischen Dämpfern |
| Software | TouchDMIS mit Easy Runner und Makros |
| Lieferumfang | PC, Touchscreen, Steuerung, Joystick, Kalibrierkugel |
| Anschluss | 230 V, 50/60 Hz, 10 A, 1500 W |
Alle technischen Daten anzeigen
| Gewicht | 670 kg |
|---|
READY RUN 444 im Detail
Einsatzzweck
RUN 444 ist eine Koordinatenmessmaschine, die nicht im klimatisierten Messraum, sondern in der Fertigung steht. Linearmotoren arbeiten ohne Druckluft und ohne zu schmierende Spindeln, eine Basis aus Impala-Granit mit pneumatischen Dämpfern und aktive Schwingungsdämpfung halten Störungen aus der Halle fern.
Typische Anwender sind Fertigungsbetriebe, die Bauteile bis 400 × 400 × 350 mm direkt an der Maschine prüfen wollen — durch den Werker, ohne Messtechniker. Der Ablauf ist bewusst einfach: Barcode scannen, Start drücken, RUN misst und schreibt den Bericht. Der ausziehbare Messtisch erlaubt manuelles Beladen ebenso wie Beladung per Roboter.
Konfigurationen Compact und Scan
In der Konfiguration Compact arbeitet RUN 444 mit Renishaw MH20i und schaltendem Taster TP20 (MPE 2,4 µm + L/300). Die Konfiguration Scan nutzt Renishaw PH6M mit SP25M für kontinuierliches Scannen (MPE 2,2 µm + L/300) — sinnvoll, wenn Form und Freiformflächen erfasst werden sollen.
Unterschied zum RUN 765
Der RUN 765 hat dieselbe Bauweise und dieselben Konfigurationen, bietet aber 700 × 600 × 500 mm Messvolumen für größere Bauteile. RUN 444 ist die kompaktere Variante mit 670 kg Gewicht.
Software und Integration
Gemessen wird mit TouchDMIS, ergänzt um Easy Runner und Makros: Programme werden per Barcode geladen und mit einem Klick gestartet. Der Styli Cleaner reinigt die Tastkugeln automatisch. PC, Touchscreen, Steuerung, Joystick und Kalibrierkugel sind im Lieferumfang, angeschlossen wird an 230 V.
Beratung und Vorführung
Kneissl Messtechnik berät Sie, welche Konfiguration zu Ihren Bauteilen und Merkmalen passt, und zeigt den RUN in einer Vorführung mit Ihren Teilen.
Bilder aus der Praxis
Granit-Messtisch mit Gewinderaster, Pinole mit Renishaw-Tastsystem. Bedienplatz und Messtisch des RUN von oben.
Aus dem Ratgeber
- 3D-Messmaschine (Koordinatenmessmaschine): Bauarten, Genauigkeit, Auswahl, neu oder gebrauchtEine 3D-Messmaschine – fachlich Koordinatenmessmaschine oder Koordinatenmessgerät (KMG), englisch CMM – erfasst Punkte auf der Oberfläche eines Werkstücks als Koordinaten im Raum und berechnet daraus Maße, Formen und Lagen. Dieser Ratgeber erklärt, welche Bauarten es gibt, wie die Genauigkeit nach DIN EN ISO 10360 angegeben wird, worauf es bei der Auswahl ankommt und wann eine gebrauchte Maschine die bessere Wahl ist.
- Manuell oder CNC messen? Stückzahl, Toleranz, Bedienereinfluss und Break-even im VergleichManuell oder CNC messen – diese Frage stellt sich bei Messprojektoren, Videomessgeräten und Koordinatenmessmaschinen gleichermaßen. Die manuelle Maschine ist günstiger und schnell eingerichtet, die CNC-Maschine misst reproduzierbar, ohne dass ein Bediener jeden Punkt anfährt. Dieser Ratgeber zeigt, welche Rolle Stückzahl, Toleranz, Taktzeit und Bedienereinfluss spielen, wie Sie den Break-even selbst rechnen und wie ein schrittweiser Übergang über die Nachrüstung aussehen kann.
- Messmaschine nachrüsten oder neu kaufen? Retrofit von Steuerung, Software und Tastsystem im VergleichWer eine ältere Messmaschine nachrüsten möchte, steht vor einer Abwägung: Lohnt sich ein Retrofit von Steuerung, Software, Tastsystem oder Antrieben – oder ist ein Neukauf die bessere Investition? Dieser Ratgeber zeigt für Koordinatenmessmaschinen (KMG), Profilprojektoren und Messmikroskope, woran Sie die Entscheidung festmachen: am Zustand von Granit, Führungen und Maßstäben, an der Ersatzteillage, an abgekündigten Betriebssystemen, an Kosten und Ausfallzeit, an der Re-Kalibrierung nach DIN EN ISO 10360 sowie an Restwert und Nachhaltigkeit. Am Ende steht eine Entscheidungsmatrix, mit der Sie Ihr Gerät selbst einordnen können.
- Messgerät auswählen: Messprojektor, Messmikroskop, Bildmessgerät oder Koordinatenmessmaschine?Wer ein Messgerät auswählen muss, steht meist vor vier Gerätefamilien: dem Messprojektor (Profilprojektor), dem Messmikroskop, dem Bildmessgerät und der Koordinatenmessmaschine. Alle vier messen Längen, Durchmesser und Winkel, aber sie unterscheiden sich darin, wie groß das Bauteil sein darf, welche Toleranzen sie sicher prüfen, ob sie nur in der Ebene oder auch räumlich messen, wie viele Teile pro Schicht durchgehen und wie viel Erfahrung der Bediener mitbringen muss. Dieser Ratgeber stellt die Kriterien nebeneinander, liefert eine Auswahlmatrix und verweist für die Details auf unsere Einzelartikel.
- Messraum einrichten: Temperatur, Schwingungen, Fundament, Druckluft und Licht für KoordinatenmessgeräteWer einen Messraum einrichten will, plant nicht nur einen klimatisierten Raum, sondern die Umgebung, in der ein Koordinatenmessgerät (KMG) seine Datenblattwerte überhaupt erreichen kann. Dieser Ratgeber erklärt, was hinter der Bezugstemperatur von 20 °C nach DIN EN ISO 1 steckt, welche Rolle die Güteklassen der Richtlinie VDI/VDE 2627 spielen, welche Temperaturgradienten, Luftfeuchte, Schwingungen, Bodenlasten, Druckluftqualität, Stromversorgung und Beleuchtung die Hersteller fordern – und wann eine fertigungsnahe Messung die bessere Wahl ist. Am Ende steht eine Checkliste für die Planung.
- Was kostet eine Koordinatenmessmaschine? Koordinatenmessmaschine-Kosten für Kauf, Betrieb und zehn Jahre NutzungDie Kosten einer Koordinatenmessmaschine reichen von einem niedrigen fünfstelligen Betrag für eine gebrauchte Handmaschine bis weit über eine halbe Million Euro für ein großes oder hochgenaues System. Der Kaufpreis ist dabei nur ein Teil: Software, Tastsystem, Messraum, Wartung, Kalibrierung und Schulung kommen über die Nutzungsdauer hinzu. Dieser Ratgeber ordnet Koordinatenmessmaschine-Kosten anhand öffentlich nachprüfbarer Zahlen ein – aus EU-Ausschreibungen, Preislisten und Inseraten – und zeigt an einem gekennzeichneten Rechenbeispiel, wie Sie die Gesamtkosten über zehn Jahre abschätzen.
- MPE beim Koordinatenmessgerät: So lesen Sie die Genauigkeitsangabe im DatenblattDie MPE (Maximum Permissible Error) beim Koordinatenmessgerät ist die größte Längenmessabweichung, die der Hersteller für sein Gerät zusagt – meist als Formel wie „2,4 + L/300 µm“, wobei L die gemessene Länge in Millimetern ist. Sie wird nach DIN EN ISO 10360-2 mit 105 Messungen an kalibrierten Prüflängen nachgewiesen und gilt nur unter den Bedingungen, die im Datenblatt stehen: Tasterkonfiguration, Temperaturbereich, Normversion. Wer zwei Maschinen vergleicht, muss deshalb die Fußnoten genauso lesen wie die Zahl.
- Shopfloor-Messmaschine: Koordinatenmessgerät in der Fertigungshalle – Temperatur, Schwingung, Schmutz und BedienungEine Shopfloor-Messmaschine ist ein Koordinatenmessgerät (KMG), das nicht im klimatisierten Messraum, sondern direkt neben den Bearbeitungsmaschinen steht. Sie verkürzt den Weg vom Teil zum Messergebnis von Stunden auf Minuten – vorausgesetzt, sie ist für Hallentemperatur, Schwingungen und Schmutz gebaut und für Werker ohne Messtechnik-Ausbildung bedienbar. Für enge Toleranzen, Erstmuster und Referenzmessungen bleibt der Messraum die sichere Wahl. Dieser Ratgeber zeigt, worauf es bei Auswahl, Aufstellung und Betrieb ankommt.
- Temperaturkompensation am KMG: Rechenweg, Prinzip und Grenzen der Korrektur auf 20 °CDie Temperaturkompensation am KMG rechnet ein Messergebnis, das bei einer anderen Temperatur entstanden ist, auf die Bezugstemperatur von 20 °C zurück. Dazu misst die Maschine die Temperatur von Maßstäben und Werkstück und korrigiert die Wärmedehnung nach ΔL = α · L · ΔT. Das funktioniert gut für gleichmäßig temperierte Teile mit bekanntem Ausdehnungskoeffizienten – Temperaturgradienten, unbekannte Werkstoffkennwerte und nicht durchgewärmte Teile korrigiert sie nicht. Dieser Ratgeber zeigt den Rechenweg, das Prinzip und die Grenzen.
- Scanning-Taster oder schaltender Taster? TP20 und SP25M im Vergleich, mit Regeln zur TaststiftwahlEin Scanning-Taster wie der Renishaw SP25M gleitet in Kontakt über die Oberfläche und liefert Tausende Punkte pro Sekunde; ein schaltender Taster wie der TP20 nimmt einzelne Punkte auf, sobald die Tastkugel das Werkstück berührt. Für Abstände, Durchmesser und Lagen prismatischer Teile genügt meist der schaltende Taster. Sobald Form – Rundheit, Zylinderform, Ebenheit – oder Freiformflächen geprüft werden, braucht es Scanning. Dieser Ratgeber erklärt beide Prinzipien, ihre Grenzen, wie Sie die Wahl an Ihren Zeichnungsmerkmalen festmachen, und gibt Regeln für die Wahl des Taststifts.
- Werkerselbstprüfung am Koordinatenmessgerät: Organisation, Messprogramme, Freigabe und GrenzenBei der Werkerselbstprüfung misst der Mitarbeiter an der Fertigungsmaschine seine Teile selbst – heute zunehmend auf einem Koordinatenmessgerät (KMG) in der Halle statt mit Messschieber und Lehre. Das funktioniert, wenn die Qualitätssicherung Messprogramme, Toleranzen und Reaktionsregeln vorgibt und der Werker nur noch einlegt, startet und nach Ampel entscheidet. Dieser Ratgeber zeigt, wie Unternehmen die Werkerselbstprüfung organisieren, welche Rollen und Freigaben nötig sind, was Software und Maschine leisten müssen und welche Prüfungen im Messraum bleiben sollten.
- Messmaschine Automatisierung: Koordinatenmessgerät per Roboter beladen – Zelle, Schnittstellen, Vorrichtungen, SicherheitBei der Messmaschine Automatisierung legt ein Roboter oder eine Vorrichtung die Werkstücke ein, das Koordinatenmessgerät (KMG) startet das passende Programm selbst und meldet i.O. oder n.i.O. an die Zellensteuerung zurück. Damit das stabil läuft, braucht es vier Dinge: eine Maschine mit zugänglichem Messbereich und Automationsschnittstelle, wiederholgenaue Vorrichtungen, einen sauber definierten Signalaustausch und eine abgesicherte Zelle. Dieser Ratgeber erklärt jeden Baustein, nennt typische Fehler und zeigt, wann sich die Automatisierung lohnt.
- DMIS erklärt: Messprogramme für Koordinatenmessgeräte, ISO 22093, I++ DME und QIFDMIS (Dimensional Measuring Interface Standard) ist eine herstellerneutrale Sprache, in der Messprogramme und Messergebnisse für Koordinatenmessgeräte als Textdatei beschrieben werden; gültig ist die Version ANSI/DMSC DMIS 5.3, international als ISO 22093 übernommen. DMIS ist nicht dasselbe wie I++ DME, die Schnittstelle zwischen Messsoftware und Maschinensteuerung, und nicht dasselbe wie QIF, das XML-Datenmodell für Qualitätsdaten. Dieser Ratgeber erklärt, wie die drei Standards zusammenspielen, wie ein DMIS-Programm aufgebaut ist und was Sie erwarten dürfen, wenn Sie Programme zwischen Softwarepaketen übertragen.
- KMG-Software im Vergleich: Messsoftware für Koordinatenmessgeräte richtig auswählenDie KMG-Software entscheidet darüber, wie schnell ein Koordinatenmessgerät programmiert ist, welche Merkmale es normgerecht auswertet und wer es bedienen kann. Es gibt kein bestes Paket, sondern passende: herstellereigene Software wie PC-DMIS, CALYPSO oder MCOSMOS, herstellerneutrale wie Metrolog X4 und auf einfache Bedienung ausgelegte wie Aberlink 3D oder TouchDMIS. Dieser Ratgeber erklärt die Aufgaben einer Messsoftware, nennt sechs Prüffragen für die Auswahl und zeigt, wie Sie Pakete fair an Ihren eigenen Teilen vergleichen.
Von der Beratung bis zur laufenden Kalibrierung
- 1
Beratung & Demo
Kostenlos und unverbindlich: Wir klären Ihre Messaufgabe und zeigen das passende Gerät — im Showroom oder als Online-Live-Demo.
- 2
Lieferung & Inbetriebnahme
Wir liefern, stellen auf und nehmen in Betrieb — inklusive PC und Monitor sowie Vor-Ort-Schulung Ihres Teams.
- 3
Erstkalibrierung & Full-Service
Nach der Aufstellung kalibrieren wir DAkkS-akkreditiert. Im ersten Jahr ist der Full-Service-Support enthalten — danach kalibrieren wir turnusmäßig weiter.
Weitere READY-Produkte
 Neu
READY CoreX ONE
Der kompakte Einstieg in die Röntgen-CT für die Fertigung: 143 × 143 mm Messbereich, ein Klick vom Scan zum Ergebnis. CoreX ONE prüft Kunststoff-, Aluminium-, Titan- und CFK-Teile innen und außen — mit Falcon3D für die automatische Fehlererkennung im Lieferumfang.
- Hersteller
- READY
- Kategorie
- Industrielle Computertomographie
- Messbereich
- 143 × 143 mm
- Voxelgröße
- 80 µm
- Messabweichung (MPE)
- 30 µm + L/300
Datenblatt ansehen
 Neu
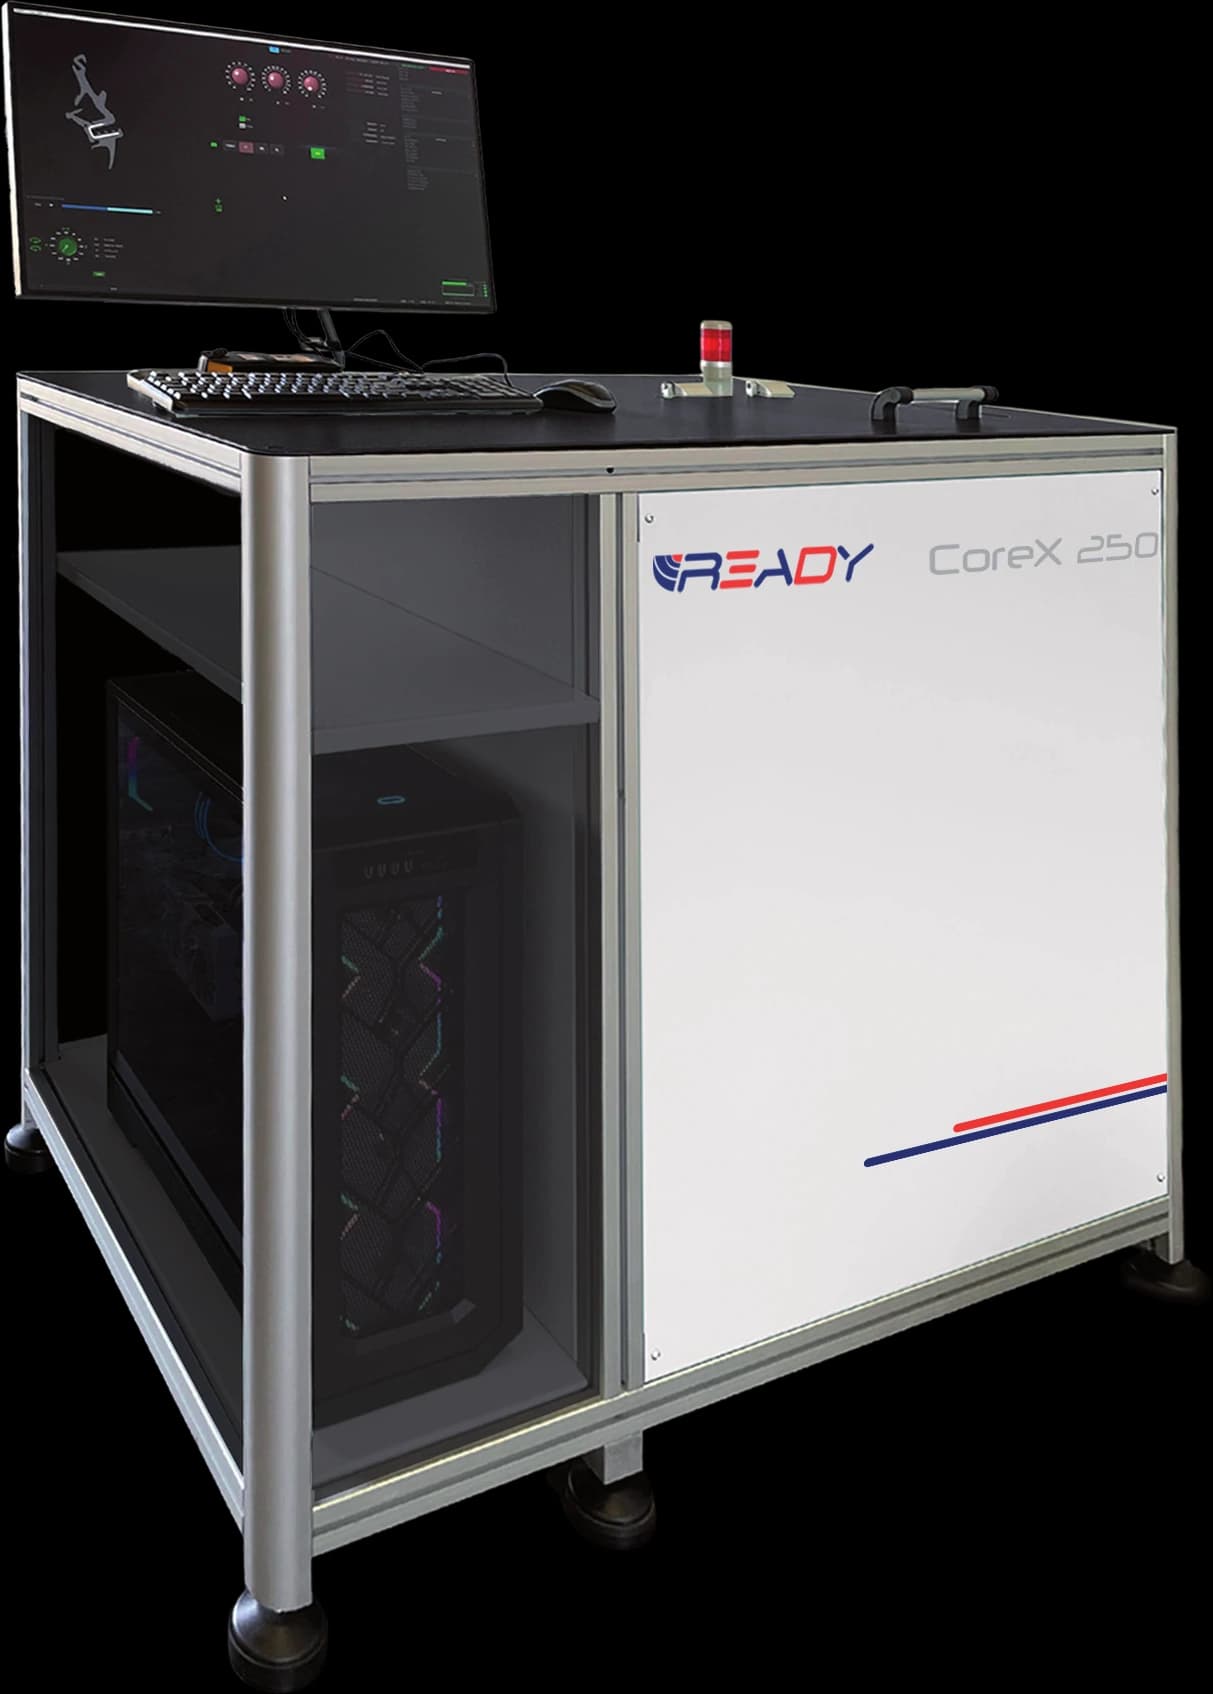
READY CoreX 250
Der CT für mittelgroße Bauteile bis 220 mm: komplettes 3D-Volumen in rund 30 Sekunden, Drehanode für den Dauerbetrieb an der Linie. Mehrere Teile in einem Scan, Messung und Bericht vollautomatisch — Endkontrolle in unter einer Minute.
- Hersteller
- READY
- Kategorie
- Industrielle Computertomographie
- Messbereich
- 222 × 222 mm
- Voxelgröße
- 100 µm
- Messabweichung (MPE)
- 30 µm + L/300
Datenblatt ansehen
 Neu
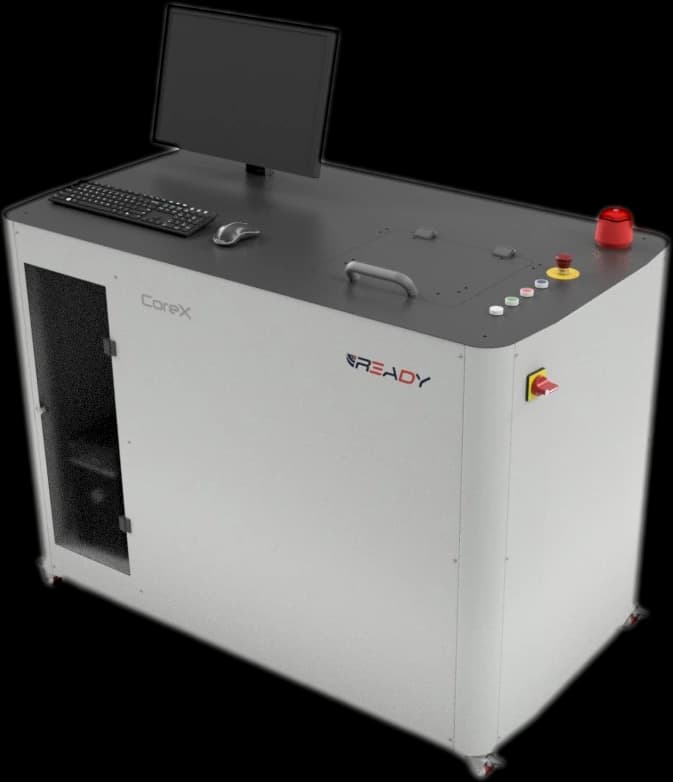
READY CoreX Micro
Mikrofokus-CT für kleine und mittlere Bauteile: vier vorkalibrierte Vergrößerungsstufen von 20 × 20 bis 140 × 140 mm, Voxel ab 10 µm. Vom Scan bis zur Maßprüfung in wenigen Minuten — und offen für vorhandene CT-Software.
- Hersteller
- READY
- Kategorie
- Mikrofokus-Computertomographie
- Messbereiche
- 20 × 20, 60 × 60, 100 × 100, 140 × 140 mm
- Voxelgröße
- ab 10 µm
- Messabweichung (MPE)
- 30 µm + L/300
Datenblatt ansehen
Interesse an READY RUN 444?
Lassen Sie sich persönlich beraten oder fordern Sie ein Angebot an.
Lieber direkt sprechen? 07152 3576590