Kerndaten
- Messbereiche
- 20 × 20, 60 × 60, 100 × 100, 140 × 140 mm
- Voxelgröße
- ab 10 µm
- Messabweichung (MPE)
- 30 µm + L/300
- Röntgenquelle
- Mikrofokus, 150 kV, 75 W
- Detektor
- 1792 × 1792 px (CsI, IGZO-TFT)
Ausstattung
- Mikrofokus-Röntgenquelle mit Festanode, 150 kV
- Vier vorkalibrierte Messbereiche: 20, 60, 100 und 140 mm
- Voxelgröße ab 10 µm
- Höhenverstellbarer Tisch für kleine bis mittlere Teile
- Scan bis Maßprüfung in wenigen Minuten
- Kompatibel mit vorhandener CT-Software
Technische Daten
| Messbereiche | 20 × 20, 60 × 60, 100 × 100, 140 × 140 mm |
|---|---|
| Voxelgröße | ab 10 µm |
| Messabweichung (MPE) | 30 µm + L/300 |
| Röntgenquelle | Mikrofokus, 150 kV, 75 W |
| Detektor | 1792 × 1792 px (CsI, IGZO-TFT) |
| Voxel je Messbereich | 10 / 30 / 50 / 80 µm |
| Drehachse | 360° schrittweise |
| Anschluss | 230 V, 50/60 Hz, 10 A, 2500 W |
Alle technischen Daten anzeigen
| Gewicht | 450 kg |
|---|---|
| Betriebstemperatur | 15–35 °C |
| Strahlung | unter 1 µSv/h |
READY CoreX Micro im Detail
Einsatzzweck
CoreX Micro ist der Mikrofokus-CT der Reihe für kleine und mittlere Bauteile mit feinen Details. Die Mikrofokus-Röntgenquelle mit Festanode (150 kV) und der höhenverstellbare Tisch erlauben Voxel ab 10 µm. Damit werden feine Wandstärken, kleine Poren und Strukturen sichtbar, die bei gröberer Auflösung untergehen.
Typische Werkstücke sind feine Kunststoff-, Aluminium- und Titanteile — zum Beispiel Dichtungen, kleine Spritzgussteile oder Präzisionskomponenten. Vom Scan bis zur Maßprüfung vergehen nur wenige Minuten.
Vier vorkalibrierte Messbereiche
Statt eines festen Messbereichs bietet CoreX Micro vier vorkalibrierte Vergrößerungsstufen: 20 × 20 mm mit 10 µm Voxel, 60 × 60 mm mit 30 µm, 100 × 100 mm mit 50 µm und 140 × 140 mm mit 80 µm. So lässt sich je Bauteil zwischen Detailauflösung und Teilegröße wählen, ohne neu zu kalibrieren.
Unterschied zu CoreX ONE und CoreX 250
CoreX ONE und CoreX 250 sind auf schnelle Prüfung größerer Teile in der Fertigung ausgelegt (80 bzw. 100 µm Voxel). CoreX Micro löst deutlich feiner auf und dreht schrittweise statt kontinuierlich — er ist das Gerät für Detailanalysen an kleinen Bauteilen.
Software und Integration
CoreX Micro ist kompatibel mit vorhandener CT-Software, sodass sich das Gerät in bestehende Auswerteprozesse einfügt. Es läuft an 230 V, die Strahlung außerhalb liegt unter 1 µSv/h.
Beratung und Vorführung
Welche Vergrößerungsstufe Ihre Teile brauchen, klären wir am besten an Musterteilen. Kneissl Messtechnik berät Sie und organisiert eine Vorführung des CoreX Micro.
READY CoreX Micro im Video
Aus dem Ratgeber
- Industrie-CT-Strahlenschutz: Vollschutzgerät, Bauartzulassung und Anzeige im BetriebFür den Industrie-CT-Strahlenschutz gilt in Deutschland: Eine Röntgen-CT, die als bauartzugelassenes Vollschutzgerät ausgeführt ist, braucht keine Genehmigung, sondern wird der zuständigen Landesbehörde schriftlich angezeigt – spätestens zwei Wochen vor Betriebsbeginn. Ein Vollschutzgerät umschließt Röhre und Prüfteil vollständig, hält in 0,1 m Abstand höchstens 3 µSv/h ein und hat zwei unabhängige Sicherheitseinrichtungen. Dieser Ratgeber erklärt die Rechtsgrundlagen, die nötigen Unterlagen, die Pflichten im laufenden Betrieb und schließt mit einer Checkliste für den Kauf.
- Industrielle CT-Kosten: Dienstleister oder eigene Anlage – mit BeispielrechnungIndustrielle CT-Kosten hängen vor allem davon ab, ob Sie scannen lassen oder selbst scannen. Dienstleister rechnen nach Stunde oder Auftrag ab – veröffentlichte Sätze liegen zum Beispiel bei 300 bis 500 € pro Stunde (Messtronik, Stand 2026); eigene CT-Anlagen kosten laut ZEISS von rund 100.000 bis über 1 Mio. US-Dollar. Ab welcher Zahl von Scans sich eine eigene Anlage rechnet, zeigt eine einfache Break-even-Rechnung, die Sie mit Ihrem Angebotspreis selbst durchführen können.
- Voxelgröße CT: Vergrößerung, Messbereich, Auflösung und was die Genauigkeitsangabe bedeutetVoxelgröße CT, kurz erklärt: Die Voxelgröße einer CT ist die Kantenlänge der kleinen Würfel, aus denen das rekonstruierte 3D-Volumen besteht. Sie ergibt sich aus dem Pixelabstand des Detektors geteilt durch die geometrische Vergrößerung – und weil der Detektor nur eine begrenzte Zahl Pixel hat, gilt: Je kleiner das Voxel, desto kleiner der Messbereich. Die Voxelgröße ist aber weder die Ortsauflösung noch die Messgenauigkeit; Kanten lassen sich deutlich feiner als ein Voxel orten, und die Genauigkeit einer CT beschreibt erst eine Angabe nach VDI/VDE 2630 oder ISO 10360.
- CT-Durchstrahlbarkeit Material für Material: welche Werkstoffe und Wandstärken eine Industrie-CT prüfen kannDie CT-Durchstrahlbarkeit Material für Material hängt vor allem von Dichte, Ordnungszahl und durchstrahlter Wandstärke ab – und von der Röhrenspannung der Anlage. Kunststoffe, Faserverbunde, Magnesium und Aluminium lassen sich mit kompakten CT-Systemen gut prüfen; Stahl, Kupfer und Wolfram brauchen deutlich höhere Spannungen oder dünne Wände. Als Größenordnung durchstrahlt eine 450-kV-Anlage nach Herstellerangabe rund 250 mm Aluminium, aber nur rund 65 mm Stahl.
- Porositätsanalyse von Gussteilen mit CT: Schliff, BDG P 203 und Ablauf in der PraxisEine Porositätsanalyse mit Computertomographie (CT) erfasst Poren und Lunker im ganzen Gussteil zerstörungsfrei und dreidimensional, statt sie wie beim metallografischen Schliff nur in einer einzelnen Schnittebene zu zeigen. Für Aluminium-, Magnesium- und Zinkguss beschreibt die BDG-Richtlinie P 203 seit Dezember 2019 die Bewertung auf Basis von CT-Daten; die Schliffverfahren nach VDG P 201 und BDG P 202 bleiben daneben gültig. Entscheidend für ein belastbares Ergebnis sind die Nachweisgrenze (Voxelgröße), klar definierte Prüfzonen und eine abgestimmte Auswertung.
- CT oder Koordinatenmessgerät? Neutrale Entscheidungshilfe zwischen Computertomographie, taktilem und optischem MessenOb CT oder Koordinatenmessgerät besser passt, entscheidet vor allem die Messaufgabe: Eine Industrie-CT sieht in das Bauteil hinein und erfasst alle Merkmale auf einmal, ein taktiles Koordinatenmessgerät (KMG) misst einzelne Merkmale mit deutlich kleinerer Messunsicherheit. CT ist stark bei innenliegenden Strukturen, Poren und komplexen Kunststoff- oder Leichtmetallteilen; das KMG bei engen Toleranzen, Form und Lage und dichten Werkstoffen wie Stahl. Viele Betriebe nutzen beide Verfahren nebeneinander.
- Zerstörungsfreie Prüfung Kunststoff-Spritzguss: Lunker, Bindenähte und Einleger mit CT erkennenFür die zerstörungsfreie Prüfung Kunststoff-basierter Spritzgussteile ist die Computertomographie (CT) das einzige gängige Verfahren, das das Innere eines Teils vollständig und dreidimensional sichtbar macht – ohne es zu zersägen. Sie zeigt Lunker und Vakuolen in dicken Wänden, die Lage von Einlegern, die Grenzfläche bei Mehrkomponententeilen und versteckte Geometrie wie Schnapphaken oder Kanäle. Kunststoffe sind dafür besonders gut geeignet, weil ihre geringe Dichte Röntgenstrahlung kaum schwächt. Grenzen hat die CT bei Fehlern, die keinen Dichteunterschied erzeugen, etwa schwachen Bindenähten.
- Soll-Ist-Vergleich CT: CAD-Vergleich, Farbabweichungskarte und Erstmusterprüfung mit ComputertomographieBeim Soll-Ist-Vergleich CT (Computertomographie) wird die aus dem Röntgenvolumen gewonnene Ist-Oberfläche eines Bauteils auf das CAD-Modell ausgerichtet und die Abweichung an jedem Flächenpunkt farbig dargestellt. So sieht man in einem Bild, wo ein Teil zu viel oder zu wenig Material hat – auch an inneren, taktil unerreichbaren Flächen. Belastbar wird das Ergebnis aber erst mit festgelegter Ausrichtung, geprüfter Kantenbestimmung und Toleranzen aus der Zeichnung. Dieser Ratgeber erklärt den Ablauf Schritt für Schritt, zeigt, wo die Farbkarte endet und die Maßprüfung beginnt, und wie Sie die CT bei der Erstmusterprüfung einsetzen.
- CT additive Fertigung: Poren, Pulverreste und Gitterstrukturen von 3D-Druckteilen zerstörungsfrei prüfenMit der CT additive Fertigung absichern heißt, das oft einzige Prüfverfahren zu nutzen, das ein 3D-gedrucktes Bauteil vollständig erfasst – einschließlich innenliegender Kanäle, Gitterstrukturen und Hohlräume, die weder ein Taster noch eine Kamera erreicht. Die Computertomographie zeigt Gasporen und Bindefehler, Pulverreste in Kanälen, fehlende oder zu dünne Streben und die Abweichung der gesamten Geometrie vom CAD-Modell. Wie fein sie das kann, hängt von Bauteilgröße und Werkstoff ab: Aluminium, Titan und Kunststoffe lassen sich gut durchstrahlen, Stahl- und Nickellegierungen brauchen deutlich stärkere Anlagen.
- VDI/VDE 2630 und weitere CT-Normen: welche Regel für Messen, Prüfen, Guss und Strahlenschutz giltVDI/VDE 2630 ist die deutsche Richtlinienreihe für die Computertomographie in der dimensionellen Messtechnik: Sie regelt Begriffe, Einflussgrößen, die Abnahmeprüfung einer CT als Koordinatenmessgerät und die Ermittlung der Messunsicherheit. Für die zerstörungsfreie Prüfung gilt daneben DIN EN ISO 15708, für die Porositätsbewertung von Guss der BDG-Leitfaden P 203 und für den Betrieb in Deutschland das Strahlenschutzrecht. Dieser Ratgeber ordnet die Regeln und zeigt, welche Sie für welche Frage brauchen.
Von der Beratung bis zur laufenden Kalibrierung
- 1
Beratung & Demo
Kostenlos und unverbindlich: Wir klären Ihre Messaufgabe und zeigen das passende Gerät — im Showroom oder als Online-Live-Demo.
- 2
Lieferung & Inbetriebnahme
Wir liefern, stellen auf und nehmen in Betrieb — inklusive PC und Monitor sowie Vor-Ort-Schulung Ihres Teams.
- 3
Erstkalibrierung & Full-Service
Nach der Aufstellung kalibrieren wir DAkkS-akkreditiert. Im ersten Jahr ist der Full-Service-Support enthalten — danach kalibrieren wir turnusmäßig weiter.
Weitere READY-Produkte
 Neu
READY CoreX ONE
Der kompakte Einstieg in die Röntgen-CT für die Fertigung: 143 × 143 mm Messbereich, ein Klick vom Scan zum Ergebnis. CoreX ONE prüft Kunststoff-, Aluminium-, Titan- und CFK-Teile innen und außen — mit Falcon3D für die automatische Fehlererkennung im Lieferumfang.
- Hersteller
- READY
- Kategorie
- Industrielle Computertomographie
- Messbereich
- 143 × 143 mm
- Voxelgröße
- 80 µm
- Messabweichung (MPE)
- 30 µm + L/300
Datenblatt ansehen
 Neu
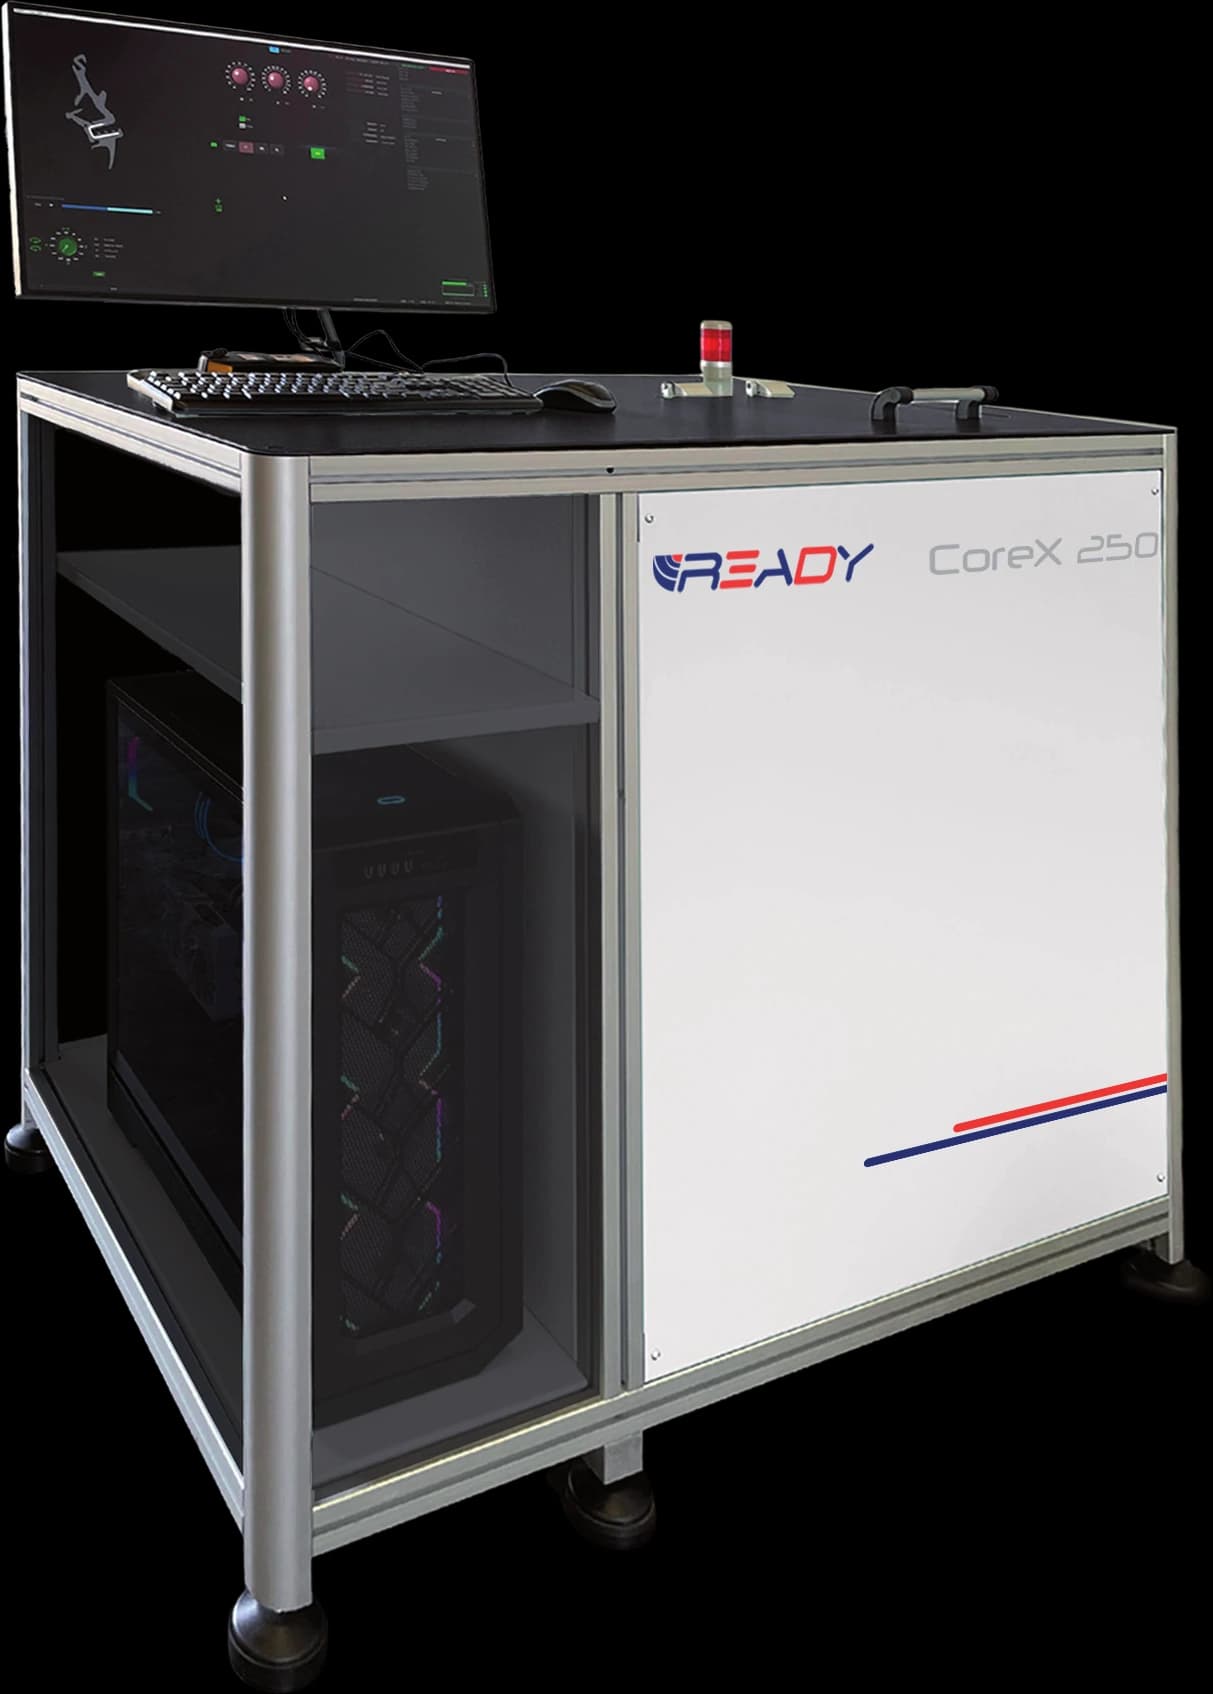
READY CoreX 250
Der CT für mittelgroße Bauteile bis 220 mm: komplettes 3D-Volumen in rund 30 Sekunden, Drehanode für den Dauerbetrieb an der Linie. Mehrere Teile in einem Scan, Messung und Bericht vollautomatisch — Endkontrolle in unter einer Minute.
- Hersteller
- READY
- Kategorie
- Industrielle Computertomographie
- Messbereich
- 222 × 222 mm
- Voxelgröße
- 100 µm
- Messabweichung (MPE)
- 30 µm + L/300
Datenblatt ansehen
 Neu
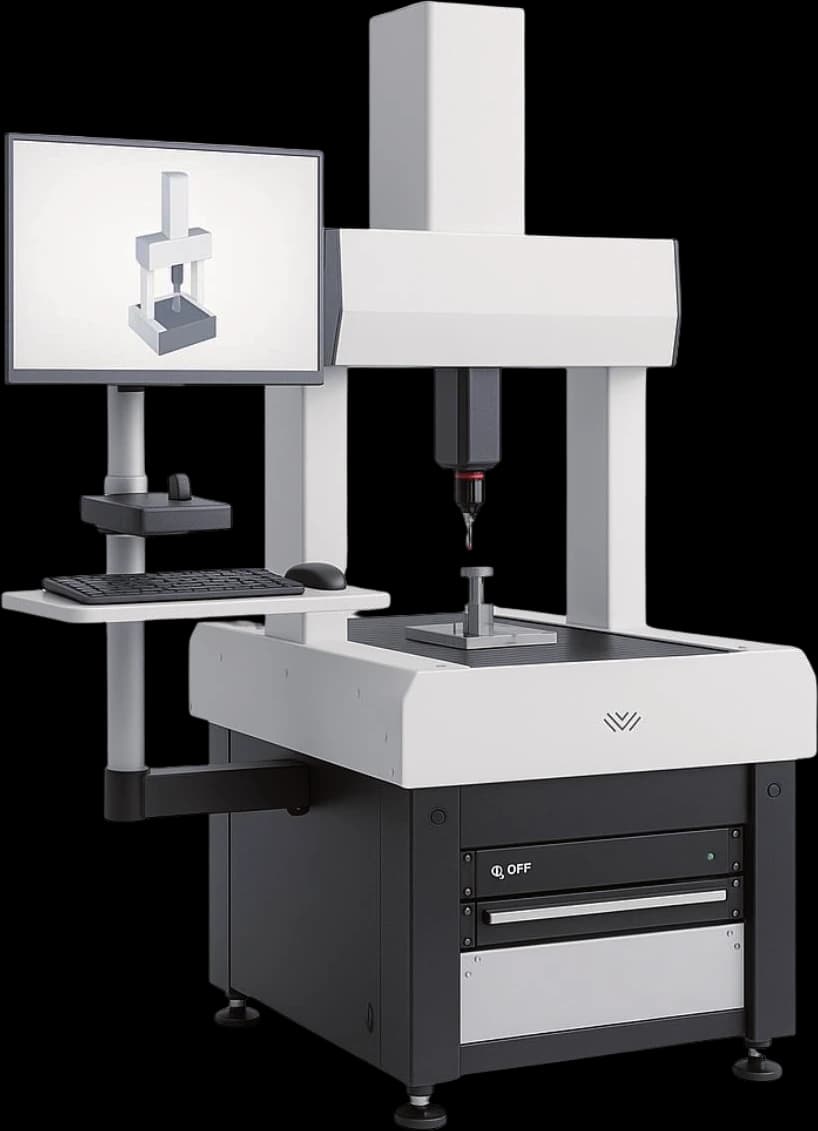
READY RUN 444
Die Koordinatenmessmaschine für die Fertigung: Messvolumen 400 × 400 × 350 mm, Linearmotoren ohne Druckluft und Schmierung, aktive Schwingungsdämpfung auf Granit. Barcode scannen, Start drücken — RUN misst und schreibt den Bericht selbst.
- Hersteller
- READY
- Kategorie
- Shopfloor-Koordinatenmessmaschine
- Messvolumen
- 400 × 400 × 350 mm (X × Y × Z)
- Konfiguration Compact
- Renishaw MH20i + TP20, MPE 2,4 µm + L/300
- Konfiguration Scan
- Renishaw PH6M + SP25M, MPE 2,2 µm + L/300
Datenblatt ansehen
Interesse an READY CoreX Micro?
Lassen Sie sich persönlich beraten oder fordern Sie ein Angebot an.
Lieber direkt sprechen? 07152 3576590